产品详情 Contents
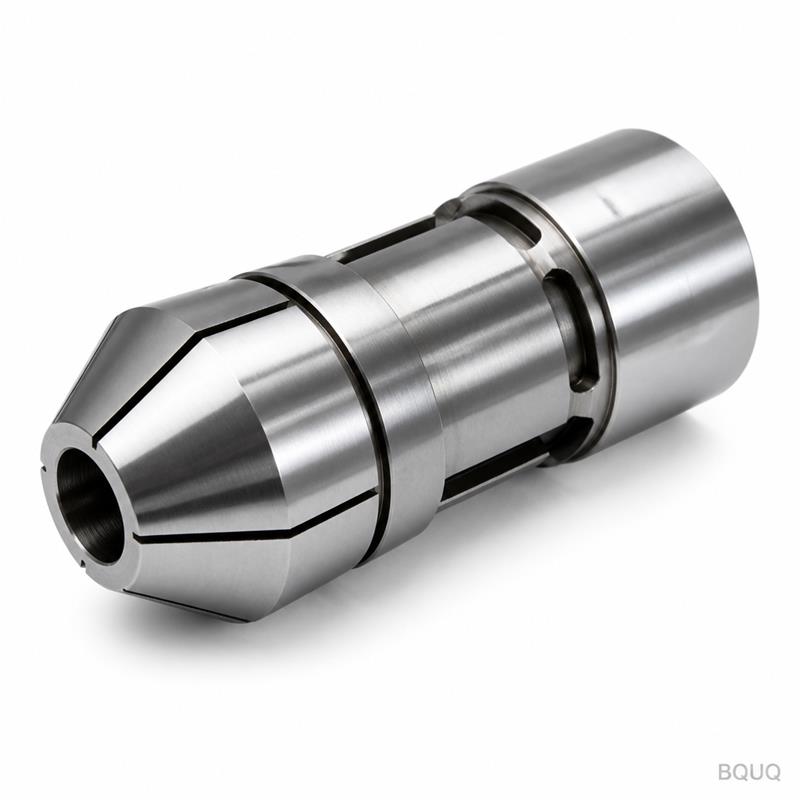
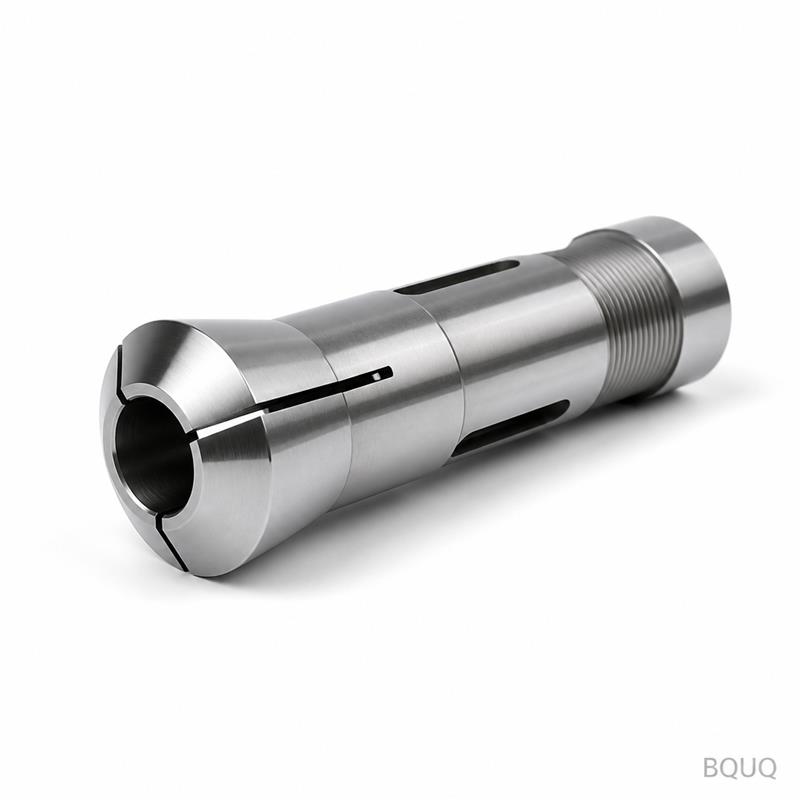
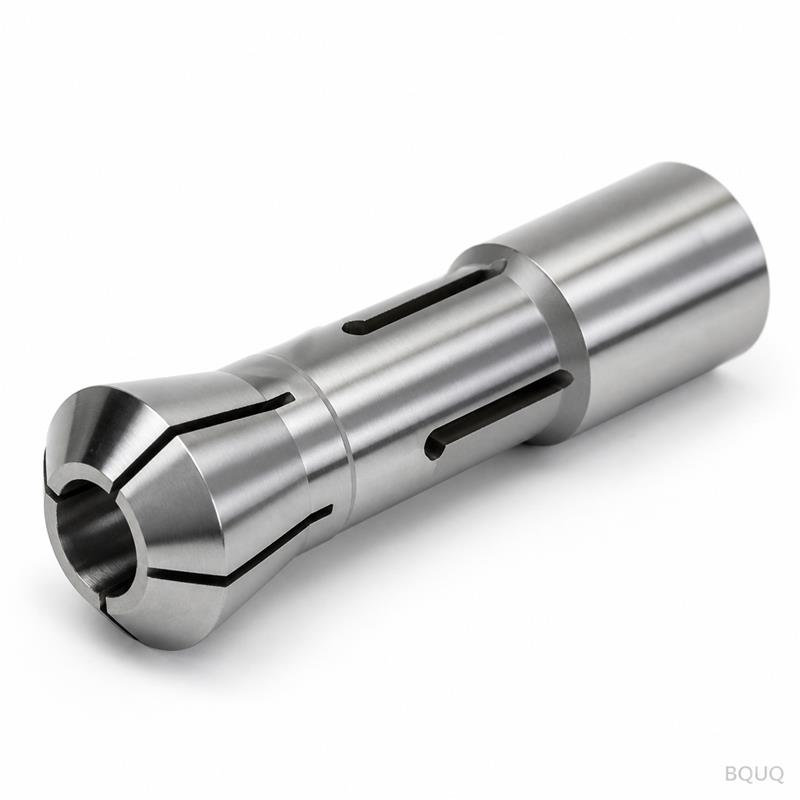
这是一款CNC加工的自动车床50型圆孔弹簧夹头,专为圆棒料的大批量车削而设计。您可获得保证的跳动≤0.008 mm、硬度HRC 58-60以及表面光洁度Ra 0.4 µm,这直接转化为更长的刀具寿命和瑞士型或自动螺丝机上一致的零件直径。我们从东莞工厂在7-10天内发货,并接受单件订单,因为我们深知打样和维修任务刻不容缓。
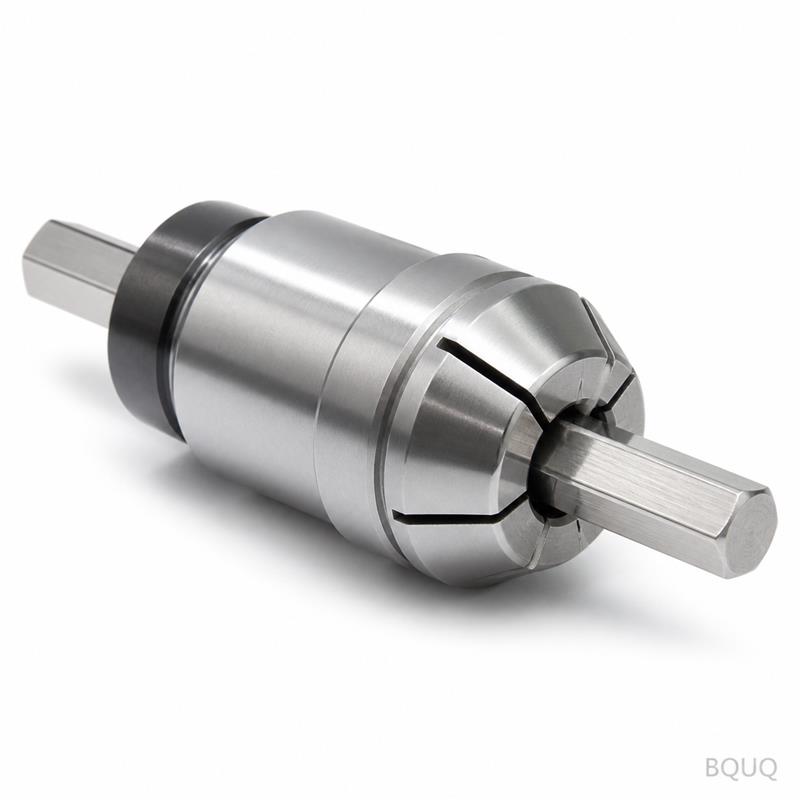
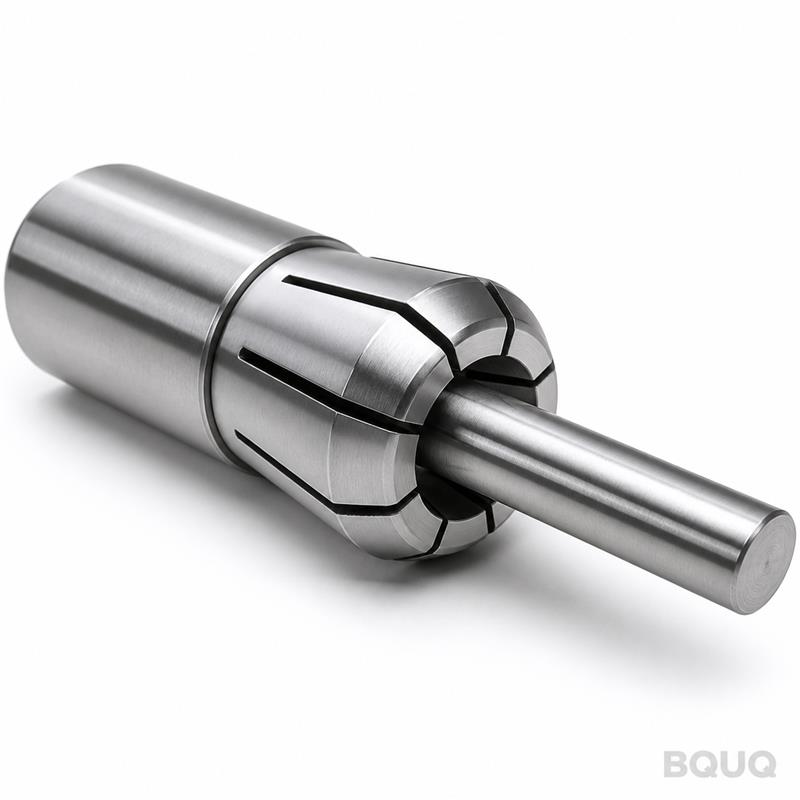
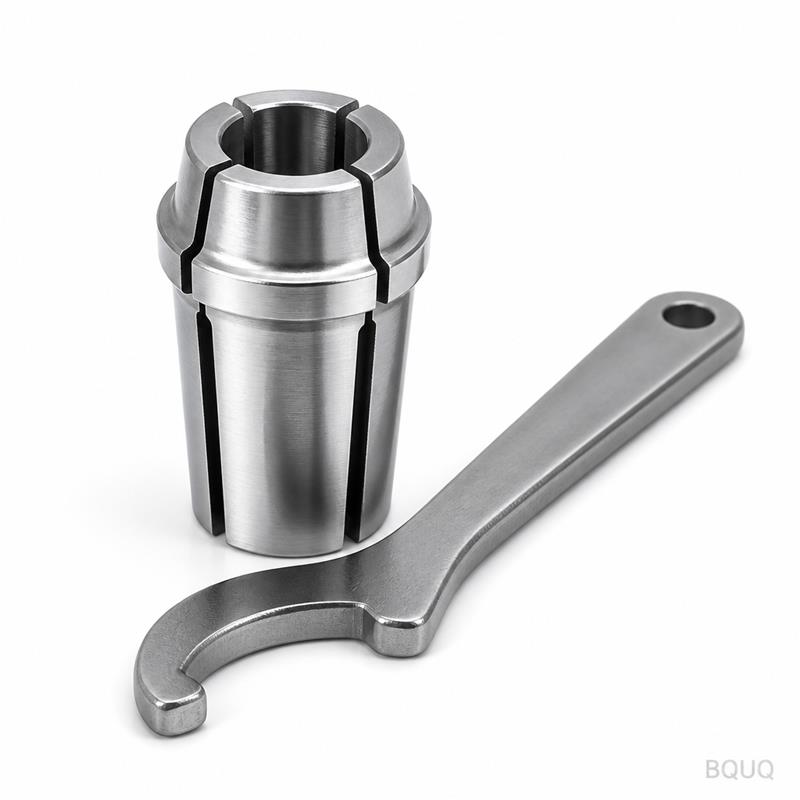
50型圆孔如何无变形夹持工件 50型几何结构采用全圆孔设计,纵向槽由线切割EDM而非铣削加工而成。这形成了12个独立的夹持段,在拉入夹头锥度时径向收缩。与分体钢夹头不同,此处的弹簧作用加工在主体内部,而非作为独立部件添加。结果是整个圆周上均匀的夹紧力——软黄铜或铝材上不会出现六角形变形。对于20 mm棒料,我们将夹持直径控制在±0.005 mm以内,确保送料手指和导向衬套保持对齐。
材料选择与热处理,支持10,000次以上循环 我们根据您的棒料直径和壁厚,选用20CrMnTi或65Mn弹簧钢。对于30 mm以下的孔径,我们使用65Mn,因为它在数百万次开合循环后具有更好的弹性恢复能力。对于较大孔径,20CrMnTi经过渗碳处理,硬化层深度为0.8-1.2 mm。淬火过程在真空炉中控制,以防止脱碳和表面氧化皮。最终硬度锁定在HRC 58-60,不软不硬。如果超过HRC 62,夹头会变脆;低于HRC 55,则会过早磨损您的导向衬套。这是精密制造的平衡,而非猜测。
孔径精加工:珩磨,而非仅磨削 热处理后,圆孔经过无心磨削至H6直径公差。然后我们进行珩磨,以达到Ra 0.4 µm的镜面光洁度。为何珩磨?磨削会留下撕裂、涂抹的表面层,导致不锈钢工件上发生微焊接。珩磨去除该层并形成交叉网纹图案,可保留一层薄薄的切削油膜。您的棒料顺畅滑入滑出,在我们自己的Citizen L20测试运行中,循环时间最多可减少15%。我们还在孔口处进行30°倒角,防止棒料卡在边缘上。
每次发货前检验:跳动、硬度和回拉力 每一个夹头(而非批次抽样)都在带有校准标准棒的TIR量规上进行检查。我们在测试证书上记录三个数值:鼻端同心度、50 mm深度处同心度以及轴向回拉力(牛顿)。硬度使用便携式洛氏硬度计在锥面而非孔上进行验证。我们还在气动卡盘上进行100次开合测试,以确认弹簧段精确恢复到原始位置。如果跳动超过0.008 mm,该夹头将被报废——不返工,不降级为“B级”库存。
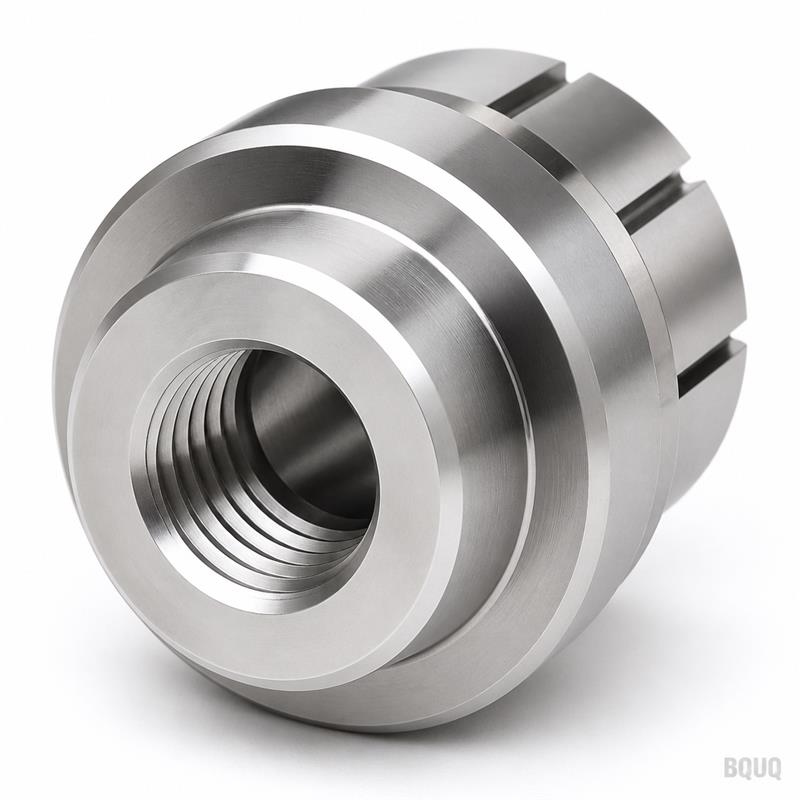
常见自动车床的兼容性与安装尺寸 此夹头遵循大多数日本和韩国自动车床使用的标准50型锥度(1:10)和螺纹尺寸(M30 x 1.5)。请检查您的机床品牌:Citizen、Tsugami、Star、Hanwha和Nomura均接受此轮廓。总长度为80 mm,螺纹长度为12 mm。如果您有定制拉管,我们可以修改螺纹长度或增加后止动肩台,额外需要2天交期。请将您当前的夹头图纸发送给我们,我们将在切割任何钢材之前使用光学比较仪验证锥角。
防锈和润滑性表面处理 标准表面处理为黑色氧化涂层,在运输过程中提供基本防腐蚀保护。对于湿式加工环境,我们建议在孔和锥面上选用可选氮化钛(TiN)涂层。TiN在表面增加2,200 HV的硬度,并将摩擦系数降至0.4,这意味着铝和塑料上的粘滑现象更少。我们还提供哑光磷酸盐处理,能更好地吸收润滑油,非常适合油润滑导向衬套。每种选项均在最终磨削后施加,因此涂层厚度不影响H6孔径公差。
更换与维修:我们为您重新磨削磨损的夹头 当您现有的50型夹头在重负荷使用后失去夹持力时,请不要丢弃。我们可以将孔径重新磨削至下一个标准尺寸(例如,从20.0 mm至20.5 mm),并重新珩磨至Ra 0.4 µm。此服务费用约为新夹头的40%,需要5个工作日。我们还检查锥度磨损情况;如果锥度损坏超过0.01 mm,我们将拒绝维修,因为它无法在您的卡盘中正确就位。请将锥度和孔的照片发送给我们,我们将在24小时内告知是否可修复。
| 参数 | 规格 | |-----------|---------------| | 产品名称 | CNC加工自动车床50型圆孔弹簧夹头 | | 可用孔径范围 | 3 mm至42 mm(定制可达50 mm) | | 材料选项 | 65Mn弹簧钢,20CrMnTi渗碳钢 | | 硬度 | HRC 58-60(芯部),HRC 60-62(20CrMnTi表面层) | | 孔径公差 | H6(例如,Ø20.000/+0.013 mm) | | 表面光洁度(孔) | Ra 0.4 µm(珩磨) | | 跳动(TIR) | 鼻端≤0.008 mm,50 mm深度处≤0.012 mm | | 锥角 | 1:10(标准50型) | | 螺纹尺寸 | M30 x 1.5(可定制螺纹) | | 总长度 | 80 mm ±0.1 mm | | 交期 | 标准尺寸7-10天,定制15天 | | 最小起订量 | 无最小起订量(接受单件) | | 原产地 | 中国制造,东莞工厂(ISO 9001:2015) | 你们的最小起订量(MOQ)是多少? 我们没有最小起订量——您可以订购单个夹头用于维修或打样,单价与订购100件相同。
你们能加工定制孔径或非标准螺纹吗? 可以,我们可以生产3 mm至50 mm的任何孔径,并修改螺纹类型或长度,但定制孔径需要15天交期,因为需要额外的线切割EDM和珩磨设置。
你们如何确保运输后跳动保持在0.008 mm以内? 我们将每个夹头包装在泡沫内衬塑料管中,并使用专用运输插入件防止段在运输过程中压缩,从而确保校准的跳动在到达您的车间时得以保持。
标准尺寸重复订单的典型交期是多少? 对于10 mm至30 mm尺寸的标准50型夹头,我们在7天内发货,因为我们在东莞工厂备有原材料锻件和淬火毛坯库存。
在您最终确定刀具设置之前,请查看我们的CNC切削刀具选择指南 ,以将夹头孔径与您的进给速率和冷却液压力相匹配。如果您正在优化循环时间,我们的CNC编程优化指南 解释了刀具路径策略如何影响棒料拉出长度。如果您正在设计新零件,请查阅我们的CNC加工公差指南 ,以确保您的棒料直径规格对此夹头类型切实可行。
请将您的图纸或当前夹头零件号发送给我们,以便在12小时内获得正式报价。发送邮件至sc@bquq.com 或WhatsApp +86 13713157787 。我们将在切割任何钢材之前确认锥度、孔径和涂层选项。
相关产品 参数 参数 能力范围 材料 AL6061/7075, SUS303/304/316, 45#钢, T2铜, H59黄铜, POM, PEEK, 尼龙 公差 ±0.005mm标准,±0.003mm可按需定制 设备 3/4/5轴CNC, 车铣复合, 瑞士型车床 表面处理 阳极氧化, 镀镍, 镀锌, 钝化, 喷砂, 抛光 尺寸范围 最大400 x 300 x 200 mm 打样 72小时,样品无最小起订量 检测 每批次提供完整报告,可按需提供CMM数据