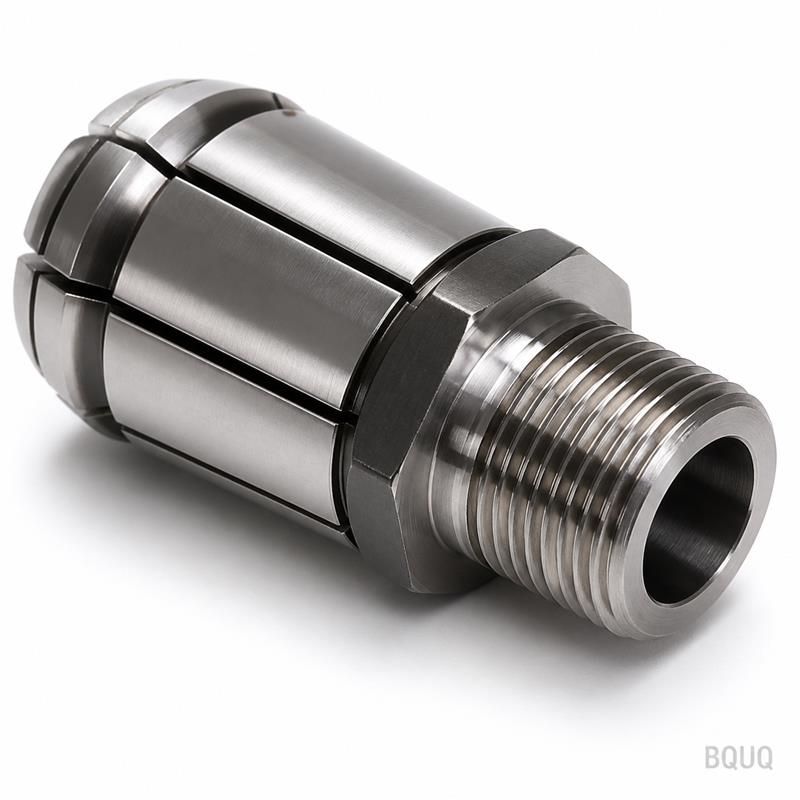
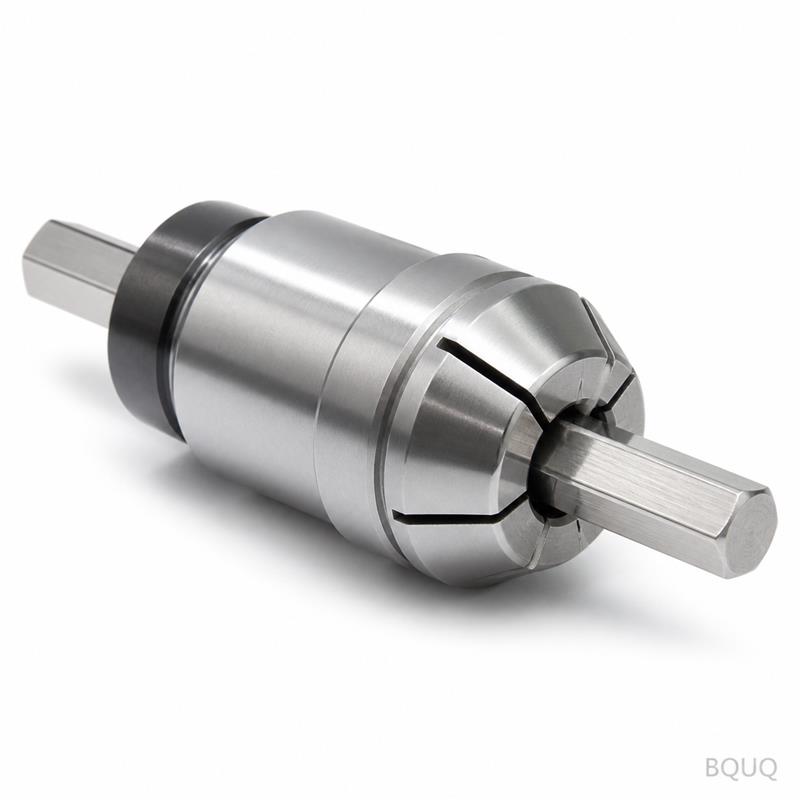
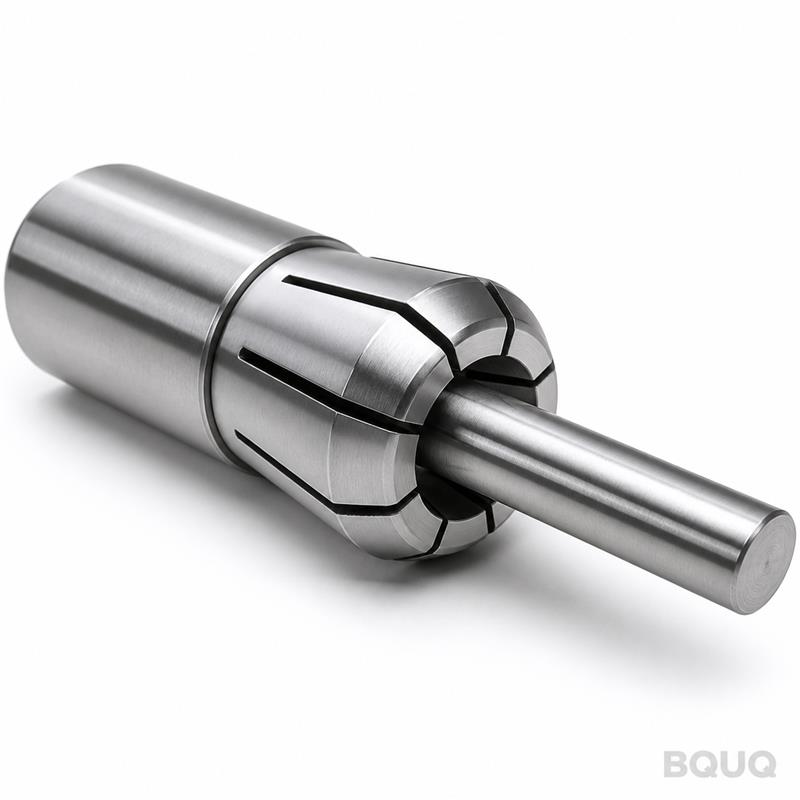
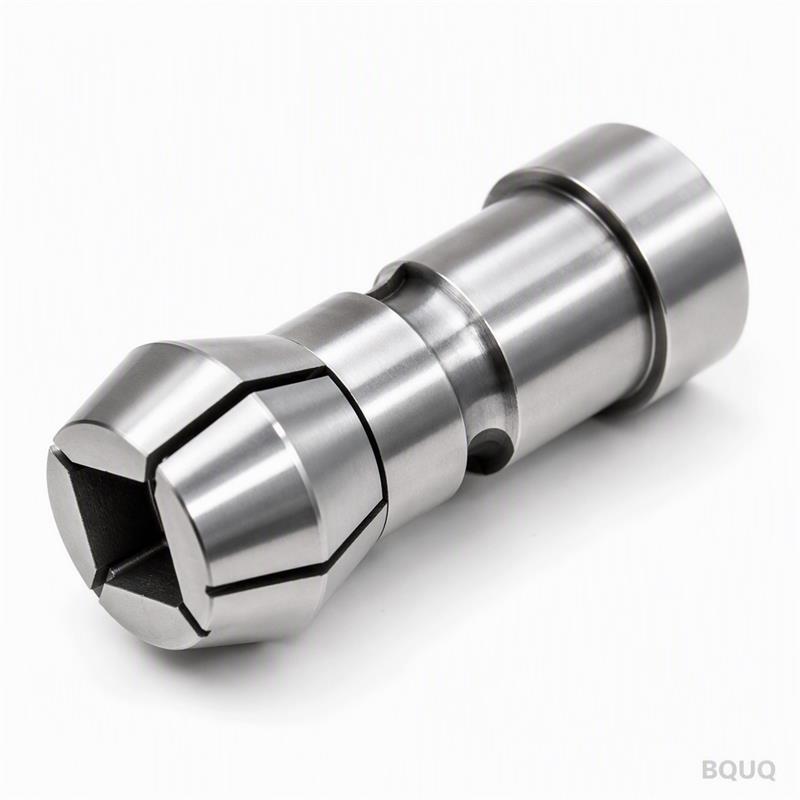
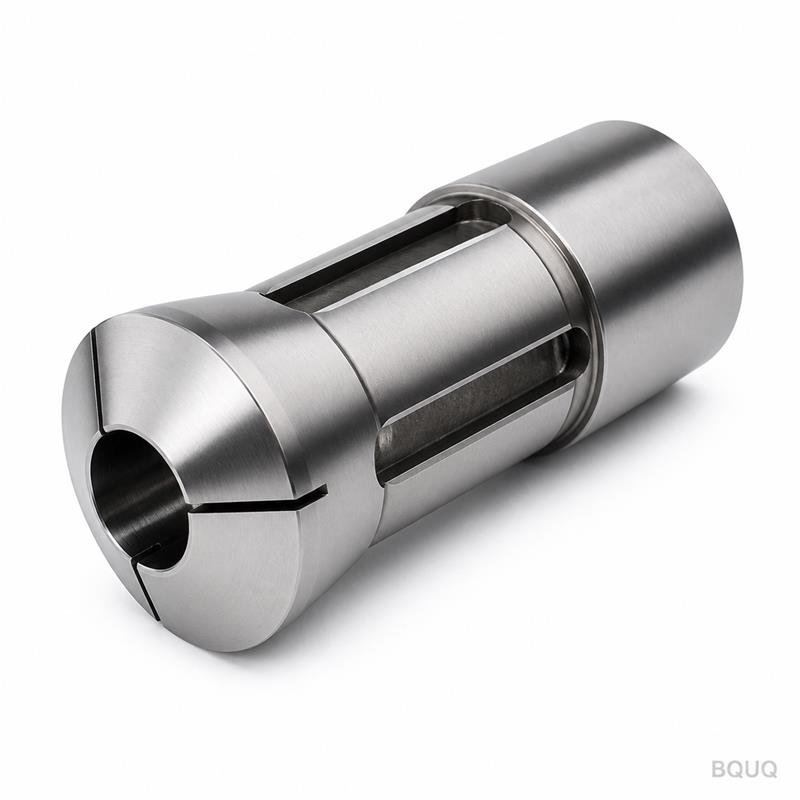
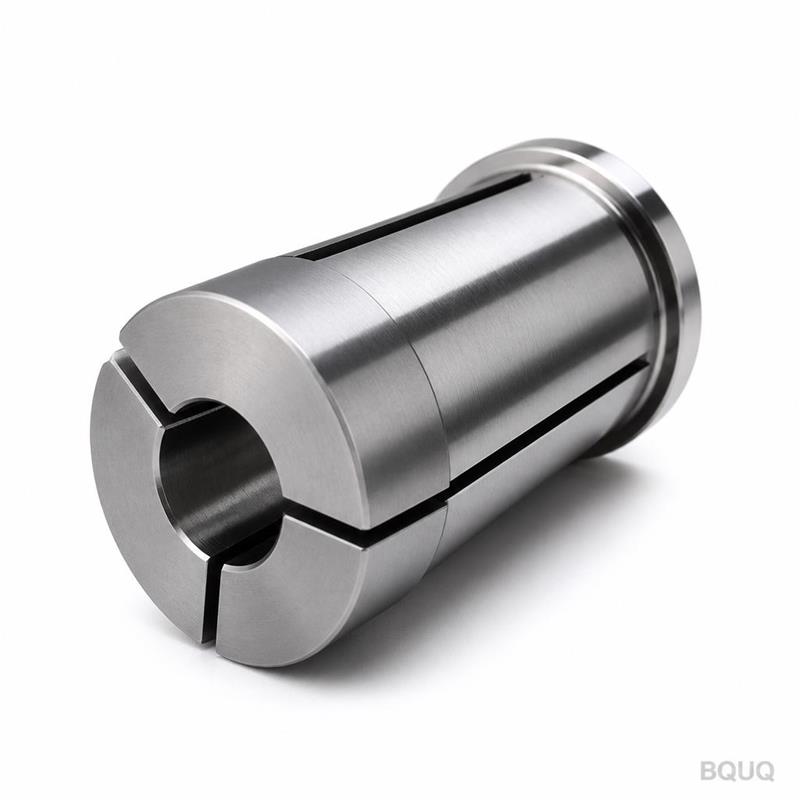
我们选用65Mn弹簧钢或9SiCr合金工具钢作为原材料。65Mn在断续切削中具有更好的韧性;9SiCr对303不锈钢等磨蚀性材料具有更高的耐磨性。两种材料均在真空炉中淬硬至58–60 HRC,然后进行两次回火以消除内应力。夹持内孔在淬火后进行磨削,而非之前。这正是夹头能保持0.005 mm TIR与加工500个零件后漂移至0.02 mm之间的区别所在。外螺纹在淬火前于CNC车床上切削,随后内孔被成形磨削至最终尺寸。我们不对内孔使用EDM加工——它会留下重铸层,剥落并破坏同心度。
我们如何实现夹持内孔0.005 mm TIR
跳动并非单一数值——它是三种误差的总和:内孔圆度、内孔与螺纹的同心度以及螺纹螺距误差。我们对三者均加以控制。内孔在坐标磨床上使用CBN砂轮磨削,圆度可达0.002 mm以内。螺纹在CNC车床上使用动力刀具切削,在20 mm螺纹长度内螺距误差控制在0.003 mm以内。最后,我们对每个夹头在精密心轴上用千分表沿内孔5个点进行检测。若任何一点超过0.005 mm TIR,该夹头即被报废——绝不返工。这就是我们的36型夹头优于大多数机床制造商OEM替换件的原因。
我们经营这家工厂已有20年,我们的36型夹头被日本和德国的机床制造商使用,他们以0.005 mm公差标准进行验收。我们的质量体系通过ISO 9001:2015认证,磨削部门使用马波斯在线测量系统——与瑞士工具车间使用的设备相同。我们与低成本中国工厂的区别在于检验纪律:我们对100%的夹头测量100%的关键尺寸。不是抽样,不是批量——而是每一件。这就是我们能提供12个月制造缺陷保修的原因,包括超过0.01 mm TIR的过早磨损。
安装技巧:扭矩规格和跳动验证
安装此夹头时,使用扳手卡在六角平面上将外螺纹拧紧至45 N·m(33 ft·lb)——请勿使用管钳,否则会使本体变形。拧紧后,用千分表检查内孔鼻端的跳动。若看到超过0.005 mm TIR,可能的原因是锥座上有碎屑,而非夹头本身。用无绒布清洁主轴锥面并重新拧紧。为获得最佳效果,用记号笔标记夹头高点,并将夹头在主轴中旋转120°——这可以平均残余锥度误差。有关刀具夹持精度如何影响加工零件的更多背景信息,请阅读我们的CNC刀具选择指南和CNC加工公差指南。