-
简体中文
- sc@bquq.com
冲压后的二次加工:攻丝、铆接、附加成型与装配——成本、公差及何时在模具内完成。
对比用于冲压模具的 TiN、CrN、TiCN 和 AlTiN 涂层:硬度、摩擦、何时回本。BQUQ,东莞 ISO9001 工厂。
连续模润滑剂:油性与干膜、极压添加剂、残留、清洗及单件成本。BQUQ作为ISO9001冲压工厂为您解析选择方法。
冲压模具钢:D2、A2、O1、M2、粉末冶金钢和硬质合金,硬度58-62 HRC,以及实际模具寿命。BQUQ位于东莞的ISO9001模具车间制造这些模具。
冲压垫圈与垫片:平面度、毛刺、公差至±0.05 mm、材料选择及每千件成本。BQUQ,东莞ISO9001冲压工厂。
冲压件PPAP与FAI:冲压工厂在每次新零件交付时应发送的文件、尺寸报告和材料证书。
如何选择和使用铝、黄铜和塑料用夹头,避免压伤或留下痕迹。BQUQ,东莞ISO9001工厂,12小时内报价。
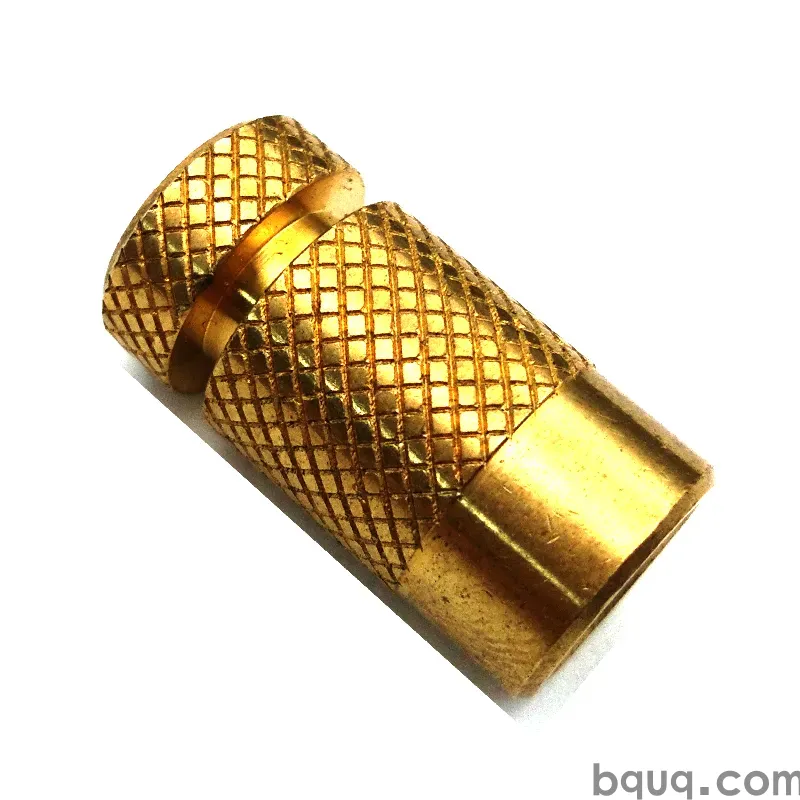
如何在不压坏或损伤螺纹和滚花零件的情况下夹持它们——BQUQ 的孔径选择、夹紧压力和夹头类型,12 小时内报价。
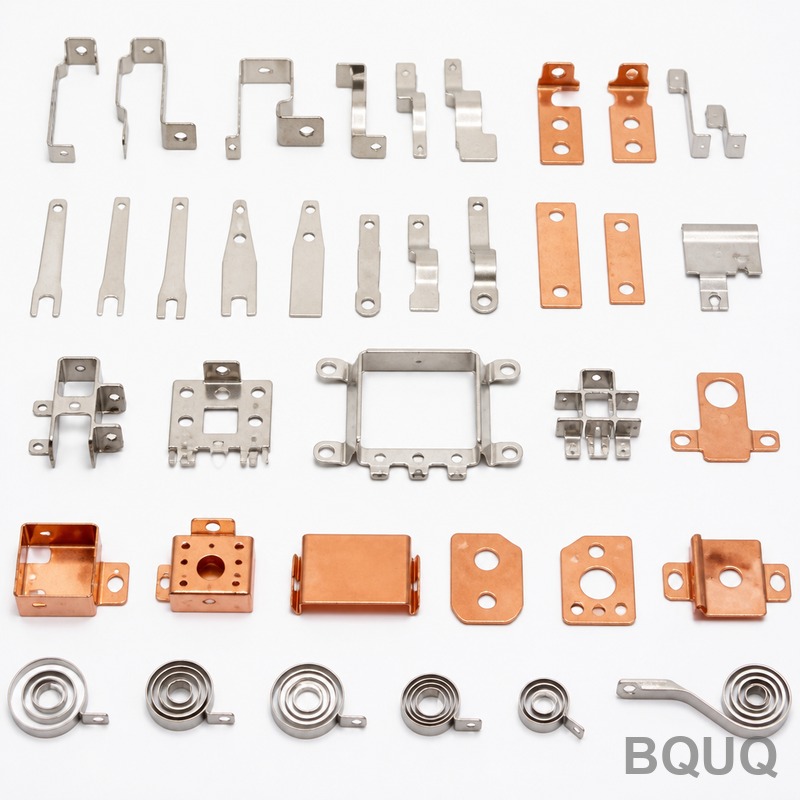
级进模设计基础:料带布局、导正孔、工站与料宽,以及决定模具成本与零件质量的规则。
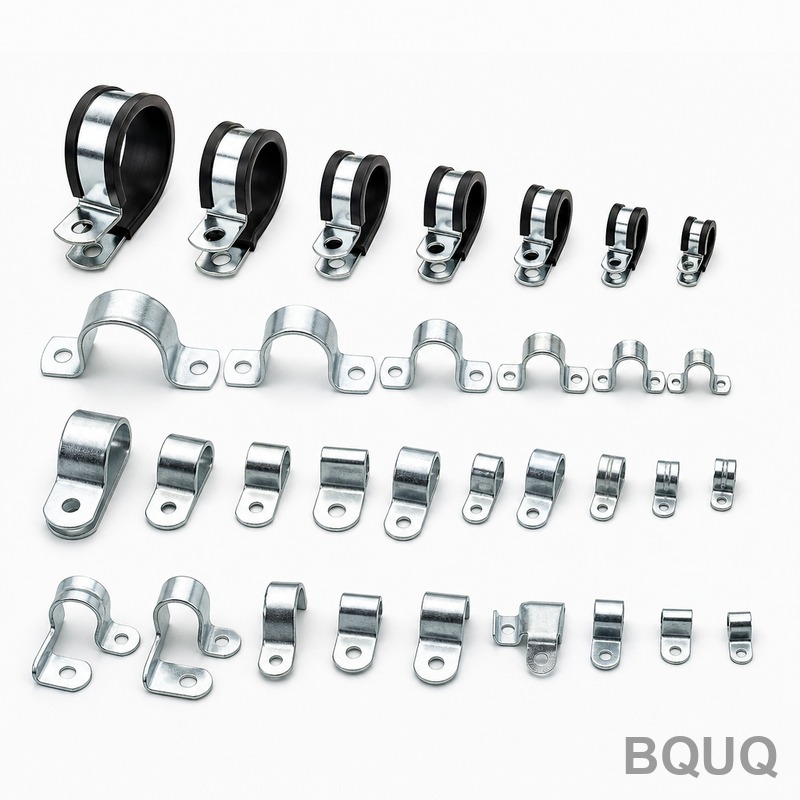
冲压射频屏蔽罩:材料、接缝、孔径与成本。BQUQ(ISO9001 东莞)在连续模上冲压 EMI 屏蔽罩;12 小时内提供图纸报价。
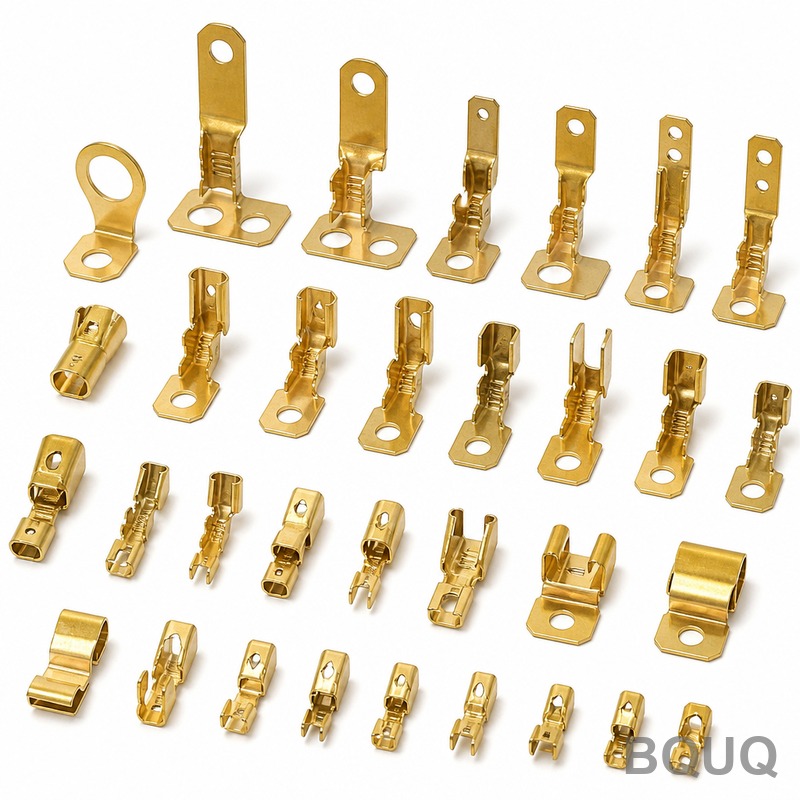
冲压散热器卡扣无需螺钉即可提供5-50 N的保持力。来自中国东莞ISO9001工厂BQUQ的弹簧钢、回火及装配权衡。
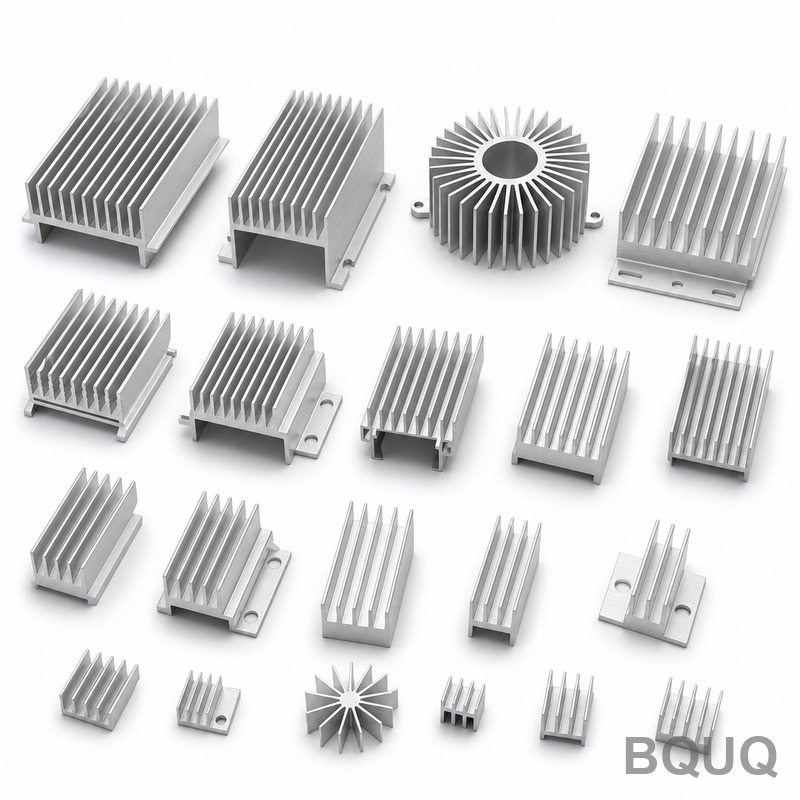
保险丝夹与保险丝座设计:接触力、温升、镀层以及管状和片式保险丝的配合。BQUQ在东莞冲压保险丝夹。
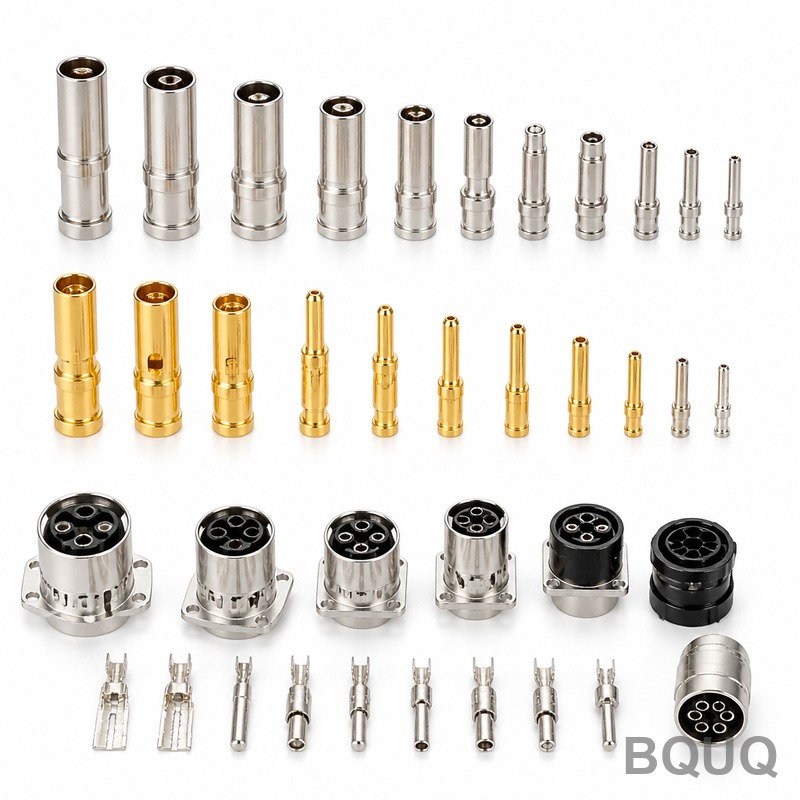
EMI屏蔽设计:冲压弹簧触点、指形簧片和屏蔽罩,通过辐射发射测试——来自东莞ISO9001工厂。
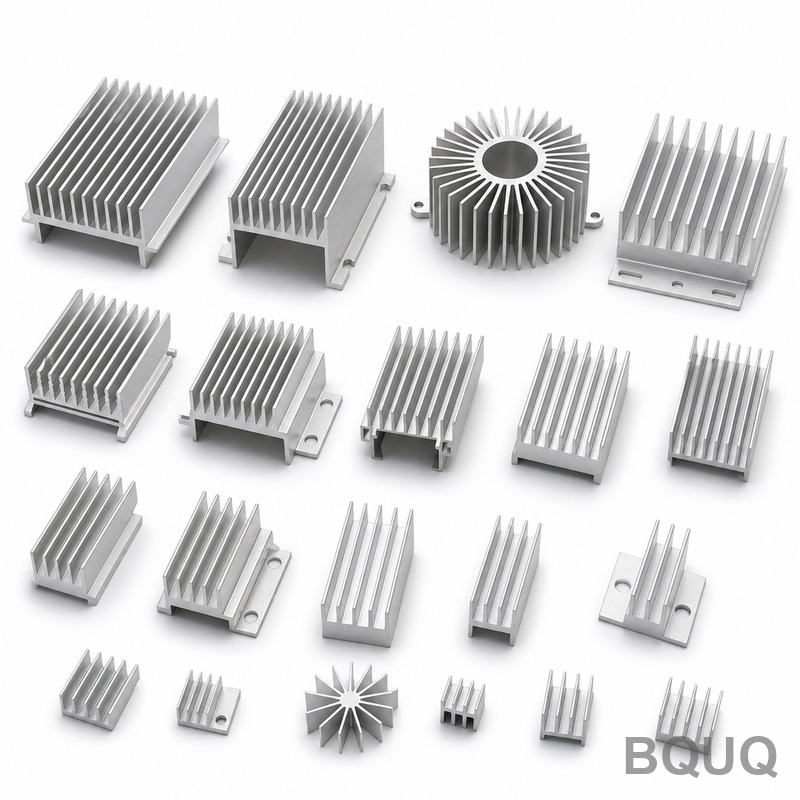
弹簧钢卡扣何时能替代螺丝:插入力、保持力、回火与成本数据。BQUQ 在东莞采用级进模冲压卡扣。
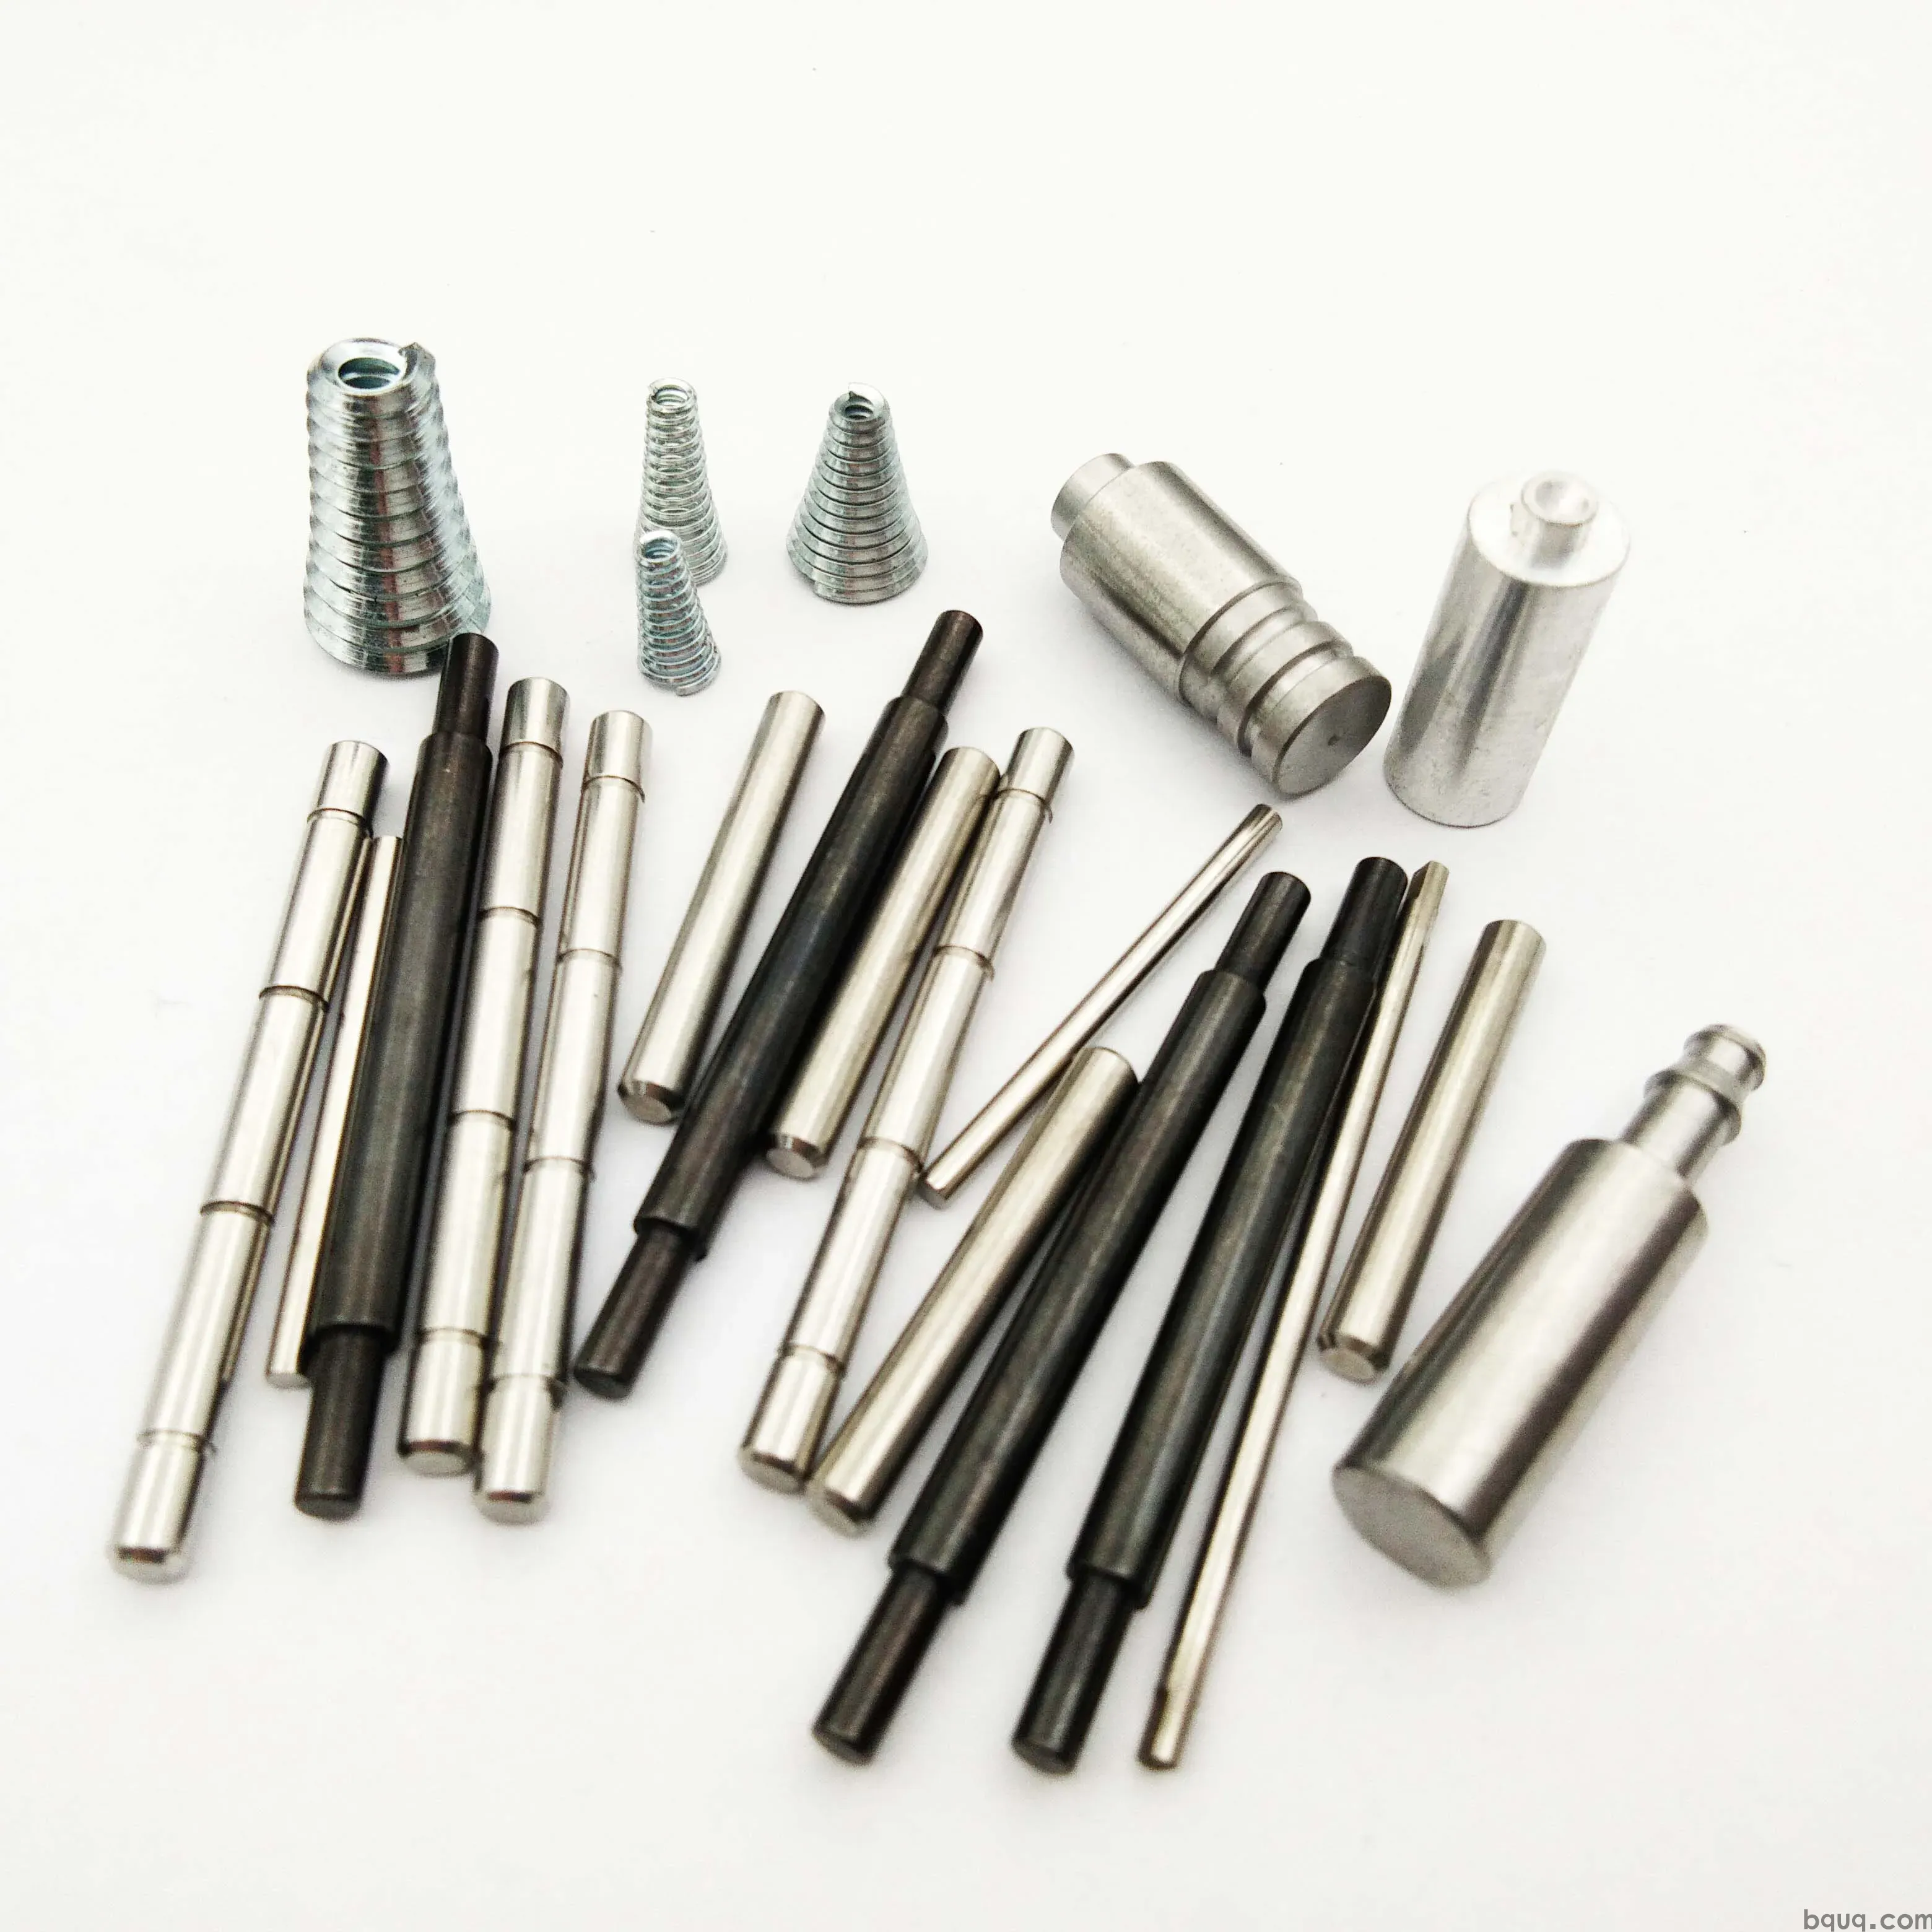
如何无变形地夹持薄壁零件:夹头选择、孔接触、夹紧压力与支撑。BQUQ 在东莞,12 小时内报价。