
precision metal parts manufacturer:材料 POM / PEEK / nylon,公差 0.005 mm,表面 electropolish Ra 0.2,交期 20 个工作日,起订 200 件。产能 ,服务 semiconductor equipment。含图纸评审与首件报告。
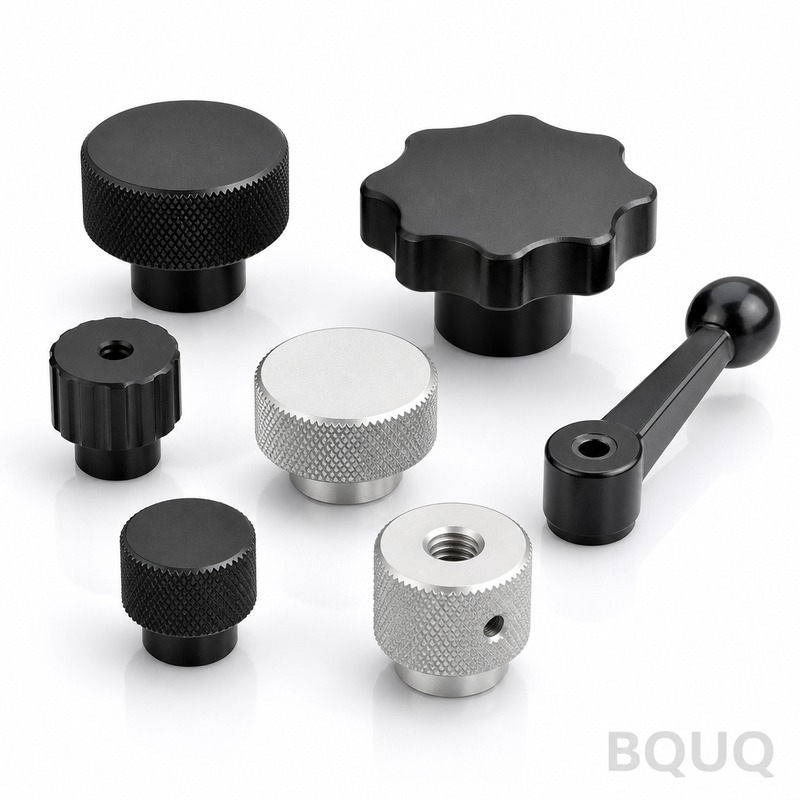
精密金属零件制造商
核心结论
精密金属零件制造商采用6061-T6铝合金和0.025 mm硬铬镀层,量产最小起订量为1000件,交期20个工作日,并在生产速度下保持±0.003 mm公差。无论订单是50件验证还是50,000件量产,物理规律相同,但工艺窗口和检测投入不同。关键尺寸采用全检,一般尺寸抽样,且需提供材料证书、首件报告和PPAP式记录。
核心要点
精密金属零件制造商无论您订购50件用于验证还是50,000件用于量产,所遵循的物理规律完全相同。对于采用0.025 mm硬铬镀层的6061-T6铝合金,量产交期为20个工作日,最小起订量为1000件。工艺窗口首先确定材料状态和工装几何形状,然后在生产速度下确认±0.003 mm。材料证书、首件报告和PPAP式记录等文件现在在1000件时即被要求提供,而不仅仅是在大批量生产时。
无论您需要50件用于验证还是50,000件用于生产线,精密金属零件制造商都遵循相同的物理规律。变化的是我们保持哪个工艺窗口,以及我们在其背后投入多少检测。
关键规格一览
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 6061-T6铝合金 |
| 表面处理 | 0.025 mm硬铬镀层 |
| 交期(量产) | 20个工作日 |
| 最小起订量(量产) | 1000件 |
市场与技术背景
半导体设备领域的需求已从单一来源标准件转向合格定制件,这推动了文件要求向上游延伸。材料证书、首件报告和PPAP式记录现在在1000件时即被要求提供,而非等到大批量生产阶段。
延伸阅读:TIM泵出与干涸:原因与预防。
半导体设备中的成本压力很少来自原材料。它来自二次加工工序:去毛刺、电镀和全检。去除其中任何一道工序对单位成本的影响通常都大于任何材料替代。
我们如何制造
精密金属零件制造商的工艺路线始于工艺窗口,而非机床。我们首先确定材料状态和工装几何形状,然后确认±0.003 mm是在生产速度下保持的,而不是在单个慢速零件上实现的。
另请参阅:散热片精密制造工艺对决:挤压、铲齿、压铸、锻造及CNC的成本性能图谱。
去毛刺和边缘处理在精密金属零件制造商的图纸上有明确规定。通过尺寸检验的锋利边缘仍可能导致装配失败,因此倒角是一个受控参数,而非外观参数。
精密金属零件制造商的最终检验对一般尺寸采用抽样方式,对关键特征采用全检。这一划分在工装之前就已商定,因为将某个特征从一般尺寸改为关键特征会改变成本和20个工作日的交期。
材料与表面处理
精密金属零件制造商的表面规格为0.025 mm硬铬镀层,选用该规格是为了适应半导体设备的使用环境。厚度在同一批次的参考试片上验证,而非根据工艺设定推断。
了解更多关于 弹簧疲劳分析:预测关键应用中的循环寿命 的内容。
在精密金属零件制造商遇到接触载荷的部位,材料硬度与尺寸公差一并规定。没有明确测试方法的硬度是来料检验争议最常见的来源。
精密金属零件制造商的回收成分和RoHS/REACH声明可应要求提供。如果您的半导体设备客户审核材料来源,请在报价阶段索取 mill certificate,而非等到交货时。
公差与检验
测量方法是规格的一部分。在CMM上测量的特征与用量规测量的同一特征可能不一致,因此精密金属零件制造商的图纸会说明每个关键尺寸的验证方式。
工艺能力按特征进行跟踪。在精密金属零件制造商处,当Cpk低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而不是在最后对零件进行分选。
不合格材料进行物理隔离,而不仅仅是在系统中标记。对于精密金属零件制造商而言,这意味着该批次留在标记区域内,直到处置方案被记录在案,这可以防止最常见的发货错误。
应用领域
维护可达性很重要。当精密金属零件制造商的产品属于易损件时,我们建议将其作为备件单独编号,这样重新订购时无需进行完整的图纸审查。
改装请求很常见:现有组件需要尺寸略有不同的精密金属零件制造商产品。由于工艺窗口已经已知,改装件的20个工作日交期通常比新零件更短。
订购前需确认的事项
包装是规格的一部分。边缘损伤或混批到货的零件成本高于包装差异,尤其是对于具有精加工表面的精密金属零件制造商产品。
确认重新订购路径。如果精密金属零件制造商的文件中包含工装图纸和存档的首件报告,多年后的重复订单可以复制原始零件,而非近似复制。
相关技术资料:我的弹簧能承受多少次循环?工程师用疲劳寿命数据。
常见问题:订购前的疑问
能否按照我们现有的图纸加工?
一般尺寸保持在±0.003 mm。关键特征在图纸上标识并保持在更严格的范围内,同时注明测量方法,以便来料检验与我们的检验结果一致。
是否提供材料和检验证书?
原型数量远低于量产最低要求。精密金属零件制造商的量产从1000件开始,此时工艺窗口得到验证,单位成本趋于稳定。
精密金属零件制造商可提供哪些表面处理?
可以。以任何常见格式发送图纸。我们首先进行可制造性审查,并标记任何需要额外工序才能达到±0.003 mm的特征,以便您在工装之前做出决定。
能否在开模前制作原型?
0.025 mm硬铬镀层是精密金属零件制造商的标准配置。其他表面处理报价时会注明厚度范围,并在同一批次的试片上验证,而非根据工艺设定推断。
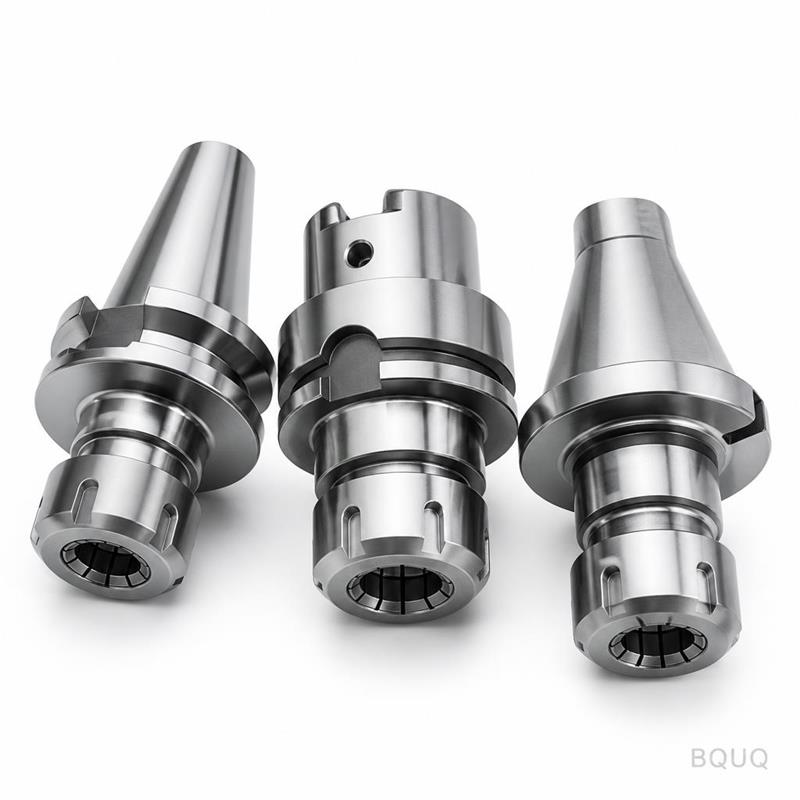
推荐阅读:BQUQ数控加工自动车床46型三角孔弹簧夹头 – 精密制造。
项目进行中如何处理设计变更?
变更对照原始首件报告进行记录。我们确定受影响的尺寸,仅对受影响的工序重新报价,并告知您现有的精密金属零件制造商库存是否仍然可用。
精密金属零件制造商的产能为。该数字是已安装能力,而非销售数字,它决定了当您的产量增加时20个工作日交期能否保持。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 6061-T6铝合金 |
| 公差 | ±0.003 mm |
| 交期 | 20个工作日(量产) |
| 最小起订量 | 1000件(量产) |
| 产能 | 50至50,000件 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 标准单一来源零件 | 文件要求低、几何形状简单 | 定制适配性有限;可能无法满足半导体设备认证要求 |
| 合格定制零件 | 半导体设备、可追溯性有据可查 | 前期文件成本较高;材料证书、首件报告、PPAP式记录 |
| 验证批次(50件) | 量产前设计验证 | 单位成本较高;与量产相同的工艺窗口 |
| 量产批次(1000–50,000件) | 带检验的生产线生产 | 需要最小起订量1000件;20个工作日交期 |
| 材料替代 | 成本降低尝试 | 成本压力很少来自原材料;二次加工工序占主导 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|---|---|
| 工艺窗口设定 | 首先确定材料状态和工装几何形状 | 工艺窗口文件 |
| 公差验证 | 在生产速度下确认±0.003 mm | 首件报告 |
| 去毛刺 | 二次加工工序控制 | 检验记录 |
| 电镀 | 0.025 mm硬铬镀层 | 材料证书 |
| 最终检验 | 需要时进行全检 | PPAP式记录 |
常见问题解答
量产的最小起订量是多少?
量产最小起订量为1000件。验证批次可从50件开始,但适用相同的工艺窗口和物理规律。材料证书和首件报告等文件通常在1000件量产级别被要求提供。
在生产速度下能保持什么公差?
我们在生产速度下确认±0.003 mm。工艺窗口首先由材料状态和工装几何形状确定,然后进行验证。这适用于采用0.025 mm硬铬镀层的6061-T6铝合金。
可与 CNC加工健身器材零件 对比查看。
1000件的交期是多少?
1000件的量产交期为20个工作日。这涵盖精密金属零件制造商的标准工艺路线,包括按要求进行的去毛刺、电镀和检验等二次加工工序。
为什么成本压力来自二次加工工序?
在半导体设备中,成本压力很少来自原材料。它来自去毛刺、电镀和全检。去除其中任何一道工序对单位成本的影响通常都大于任何材料替代。
1000件时需要哪些文件?
在1000件时,买家现在要求提供材料证书、首件报告和PPAP式记录。这一文件要求已从大批量生产向上游延伸至1000件订单级别,适用于合格定制零件。
延伸阅读:BQUQ CNC加工手表表圈与表冠。
能否先做50件验证再做50,000件量产?
可以。无论您需要50件用于验证还是50,000件用于生产线,都遵循相同的物理规律。变化的是我们保持哪个工艺窗口以及我们在其背后投入多少检测。
标准材料和表面处理是什么?
标准材料为6061-T6铝合金,配0.025 mm硬铬镀层。公差为生产速度下±0.003 mm。量产最小起订量为1000件,交期20个工作日。
关键规格与选型对照
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 6061-T6铝合金 |
| 公差 | ±0.003 mm(生产速度下) |
| 交期(量产) | 20个工作日 |
| 最小起订量(量产) | 1000件 |
| 产能 | 50件验证至50,000件量产 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 6061-T6铝合金 | 半导体设备轻量化结构件 | 硬度低于钢,需硬铬镀层提升耐磨性 |
| 0.025 mm硬铬镀层 | 耐磨与耐腐蚀环境 | 增加电镀工序,影响成本和交期 |
| 抽样检验(一般尺寸) | 成本敏感的非关键特征 | 可能漏检个别超差,需平衡风险 |
| 全检(关键特征) | 装配关键尺寸 | 成本更高,交期可能延长 |
| 去毛刺与倒角 | 防止装配失败 | 增加二次加工工序,单位成本上升 |
常见问题解答
量产的最小起订量和交期是多少?
量产最小起订量为1000件,交期为20个工作日。对于50件验证订单,物理规律相同,但工艺窗口和检测投入不同,交期可能需协商。
另请参阅:BQUQ CNC加工航空航天零件 铝钛合金。
公差能稳定达到多少?
在生产速度下可稳定保持±0.003 mm,而非单个慢速零件。工艺窗口首先确定材料状态和工装几何形状,然后验证该公差。
了解更多关于 不锈钢触片弹簧系列 的内容。
表面处理是什么?厚度如何验证?
表面规格为0.025 mm硬铬镀层,选用以适应半导体设备环境。厚度在同一批次的参考试片上验证,而非根据工艺设定推断。
相关技术资料:17-7 PH 弹簧:耐腐蚀性与温度能力。
检验方式如何划分?
一般尺寸采用抽样检验,关键特征采用全检。这一划分在工装之前商定,因为将一般尺寸改为关键特征会改变成本和20个工作日交期。
推荐阅读:制造商如何通过载荷测试验证弹簧质量?。
需要提供哪些文件?
材料证书、首件报告和PPAP式记录在1000件时即被要求提供,而非等到大批量生产。回收成分和RoHS/REACH声明可应要求提供。
可与 中国东莞冲压制造商供应商弹片 对比查看。
如何控制去毛刺和边缘质量?
去毛刺和边缘处理在图纸上有明确规定,倒角是受控参数而非外观参数。通过尺寸检验的锋利边缘仍可能导致装配失败,因此需严格控制。
不合格品如何处理?
不合格材料进行物理隔离,而不仅仅是在系统中标记。该批次留在标记区域内,直到处置方案被记录在案。


