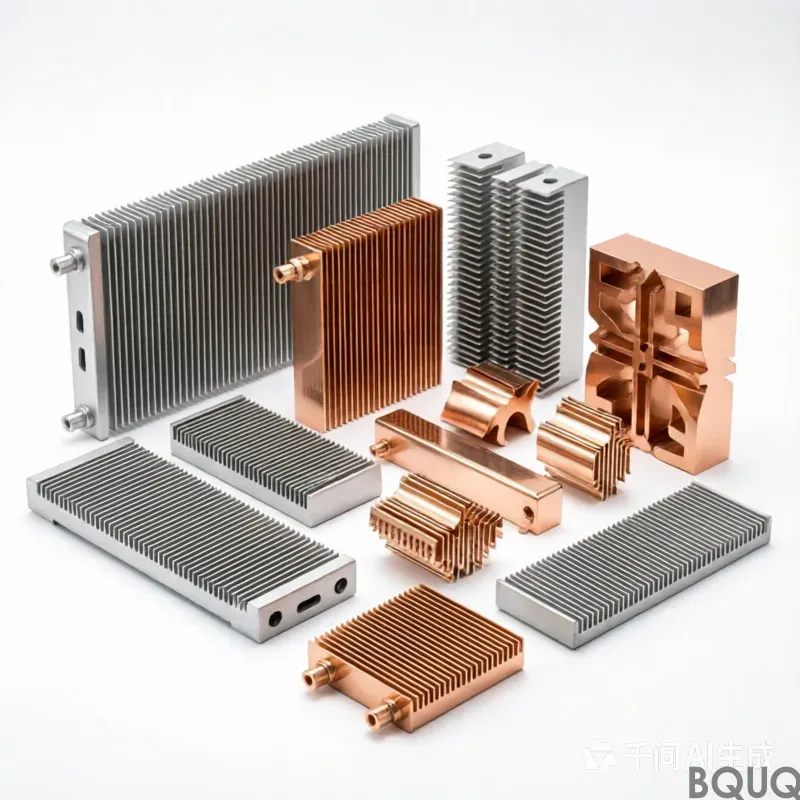
heat sink compound:材料 紫铜 C110,公差 0.10 mm,表面 喷砂 + 环氧粉末喷涂 RAL 9005,交期 12 个工作日,起订 2000 件。产能 5 万件,服务 IGBT 功率模块。含图纸评审与首件报告。
导热硅脂
核心结论
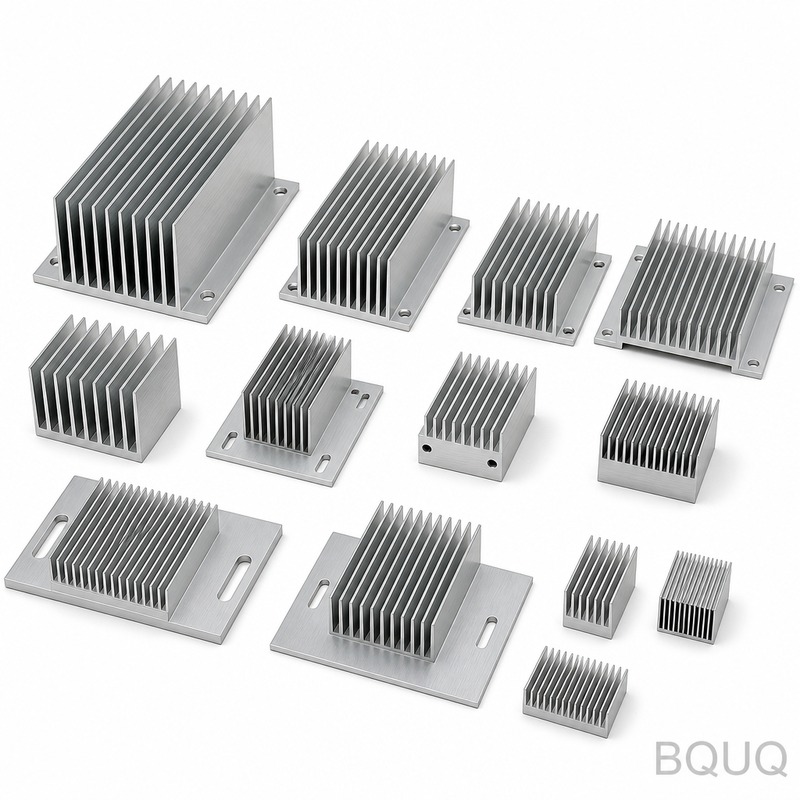
导热硅脂散热器采用1050A铝合金,翅片厚度0.8 mm、间距1.5 mm,热阻0.85 K/W,表面处理为硬质阳极氧化Type III,膜厚25-40 µm,一般公差±0.20 mm。50至50,000件订单交期可控制在10个工作日内,成本主要由去毛刺、电镀和100%全检驱动。
核心要点
导热硅脂散热器采用1050A铝合金,翅片厚度0.8 mm,翅片间距1.5 mm,热阻0.85 K/W。表面处理为硬质阳极氧化Type III,膜厚25-40 µm,一般公差±0.20 mm。50至50,000件的交期可控制在10个工作日内,成本主要由去毛刺、电镀和检验环节驱动。
无论您需要50件用于验证,还是50,000件用于产线,导热硅脂散热器遵循相同的物理规律。变化的是我们采用哪个工艺窗口,以及在其后投入多少检验资源。
延伸阅读:弹簧库存:订购前先标准化。
关键规格一览
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 1050A铝合金 |
| 翅片厚度 | 0.8 mm |
| 翅片间距 | 1.5 mm |
| 热阻 | 0.85 K/W |
| 表面处理 | 硬质阳极氧化Type III,25-40 µm |
| 一般公差 | ±0.20 mm |
市场与技术背景
变频器和逆变器领域的交期压力已全面压缩。过去需要12周的模具和认证周期,如今报价为10个工作日,这只有在模具设计与工艺验证并行推进的前提下才能实现。
另请参阅:铝制散热器150毫米。
变频器和逆变器的成本压力很少来自原材料,而是来自二次加工工序:去毛刺、电镀和100%全检。去掉其中任何一道工序,对单位成本的影响通常都大于任何材料替换。
了解更多关于 定制弹簧与目录弹簧:何时在精密制造中指定定制方案 的内容。
我们的制造方式
导热硅脂散热器的制造路径始于工艺窗口,而非设备。我们先确定材料状态和模具几何,然后确认±0.20 mm是在生产速度下保持的,而不是在单个慢速零件上实现的。
模具围绕工艺的实测能力进行设计,因此±0.20 mm是模具几何的自然结果,而非检验筛选的结果。这就是10个工作日切合实际而非过于乐观的原因。
导热硅脂散热器的图纸中明确规定了去毛刺和边缘处理要求。通过尺寸检验的锋利边缘仍可能导致装配失败,因此倒角是一项受控参数,而非外观要求。
相关技术资料:定制CNC弹簧夹头 650型自动车床圆孔夹头。
材料与表面处理
材料状态与牌号同样重要。1050A铝合金若以错误的回火状态供货,加工后会发生变形,因此当几何形状不对称时,导热硅脂散热器会在精加工前进行去应力处理。
导热硅脂散热器的表面规格为硬质阳极氧化Type III,25-40 µm,根据变频器和逆变器的使用环境选定。膜厚通过同批次参考试片验证,而非根据工艺设定推定。
在导热硅脂散热器承受接触载荷的部位,材料硬度与尺寸公差一并规定。硬度没有明确的测试方法,是来料检验争议最常见的根源。
推荐阅读:冲压不锈钢带:301、304 和 430 用于耐腐蚀零件。
公差与检验
导热硅脂散热器的一般尺寸控制在±0.20 mm;关键特征在图纸上标识,并以更紧的公差带单独控制。
测量方法是规格的一部分。同一特征用三坐标测量机测量与用量具测量可能得出不同结果,因此导热硅脂散热器图纸中注明了每个关键尺寸的验证方式。
工艺能力按特征逐一跟踪。当导热硅脂散热器的Cpk低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而不是在末端分选零件。
应用领域
变频器和逆变器是导热硅脂散热器最大的应用领域,零件通常承受连续负载和宽温度范围,而非实验室条件。
可与 金属冲压中渐进式模具设计的核心原则是什么? 对比查看。
改造需求也很常见:现有组件需要尺寸略有不同的导热硅脂散热器。由于工艺窗口已知,改造项目的10个工作日通常比新零件更短。
订购前需确认的事项
在报价阶段就定义关键特征。在模具完成后将特征从一般公差±0.20 mm升级为关键特征,会增加成本并延长10个工作日的交期,这是定制采购中最可避免的延误。
延伸阅读:散热器翅片间距:自然对流与强制对流的优化间距。
在相同基础上比较报价:材料牌号、硬质阳极氧化Type III、25-40 µm、检验范围和包装。降低单价但取消100%全检,并不意味着总成本更低。
常见问题:订购前的疑问
导热硅脂散热器能保持什么公差?
导热硅脂散热器的标准交期为图纸批准和模具签核后10个工作日。原型通常更快,因为无需模具;重复订单更快,因为模具已存在。
导热硅脂散热器的最小起订量是多少?
可以。以任何常见格式发送图纸即可。我们首先进行可制造性审查,并标记任何需要额外工序才能达到±0.20 mm的特征,以便您在开模前做出决定。
导热硅脂散热器的生产周期是多久?
硬质阳极氧化Type III,25-40 µm是导热硅脂散热器的标准表面处理。其他表面处理报价时会明确膜厚范围,并通过同批次试片验证,而非根据工艺设定推定。
另请参阅:铝挤压散热器与CNC加工散热器:该如何选择?。
你们提供材料和检验证书吗?
是的,我们建议这样做。不开模制作导热硅脂散热器原型,能以极低的模具成本验证配合和功能,通常能在钢材切割前发现设计变更需求。
了解更多关于 BQUQ 针翅精密加工散热器系列 的内容。
项目中途发生设计变更如何处理?
变更对照原始首件报告进行记录。我们确定受影响的尺寸,仅对受影响工序重新报价,并告知现有导热硅脂散热器库存是否仍可使用。
如果导热硅脂散热器已在其他地方生产,请发送样品和当前图纸。我们将据此报价,并如实告知切换是否能改善成本、交期,或两者均无改善。
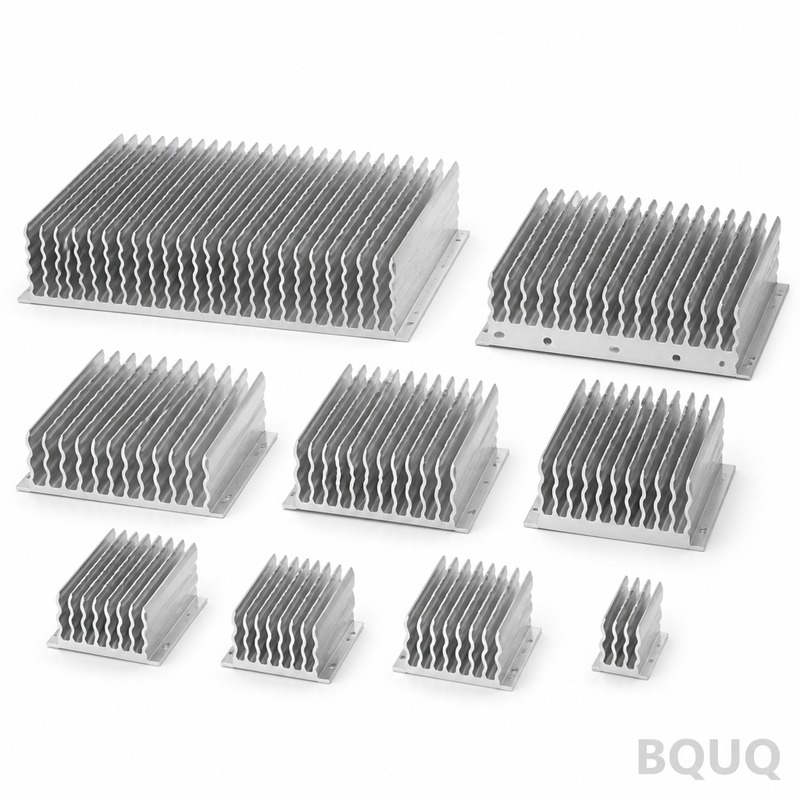
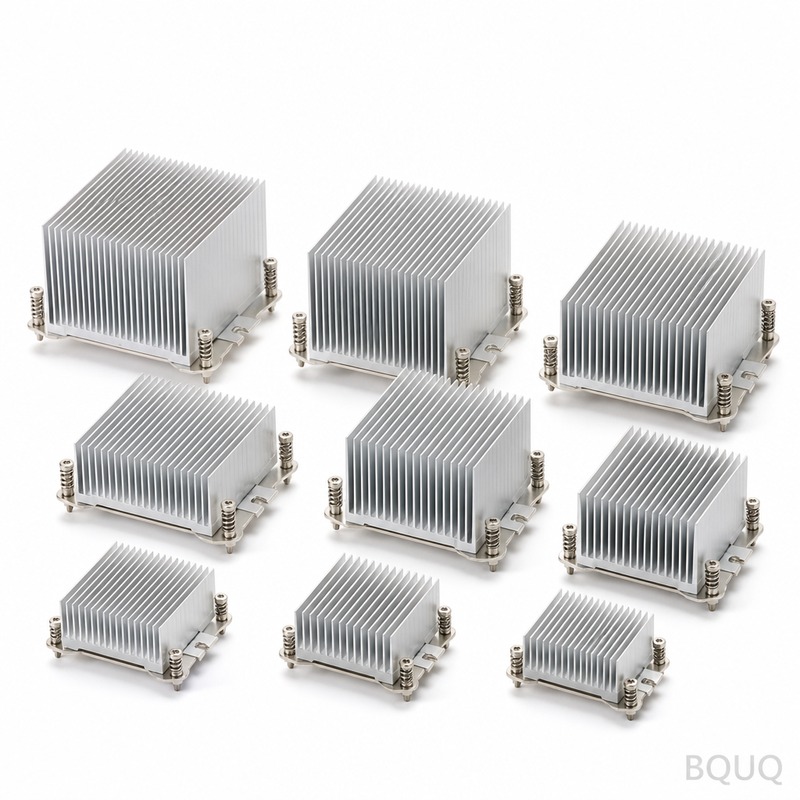
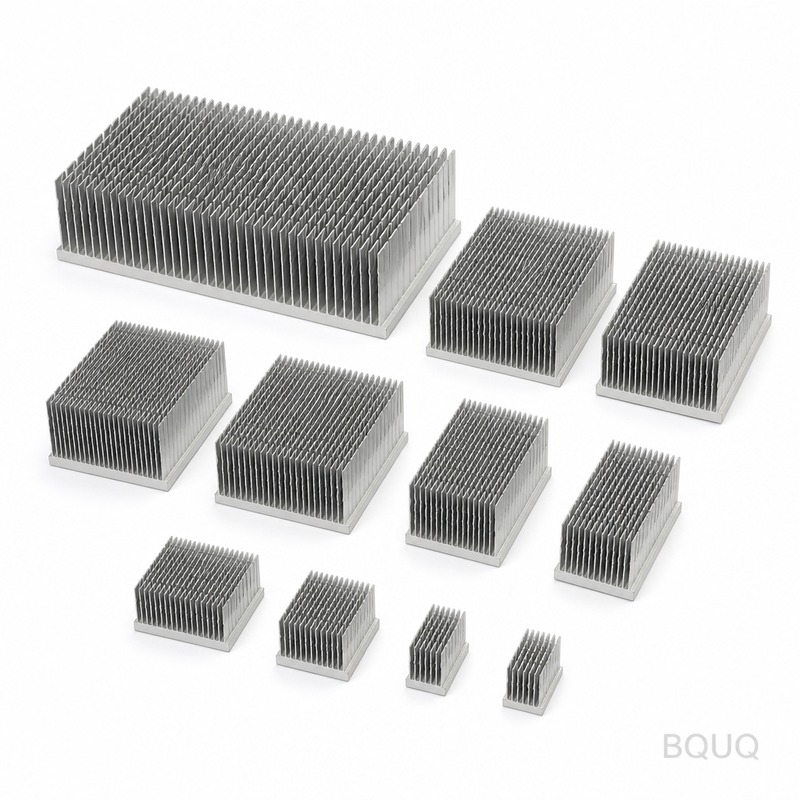
相关技术资料:BQUQ CNC加工自动车床36型带销槽夹头。
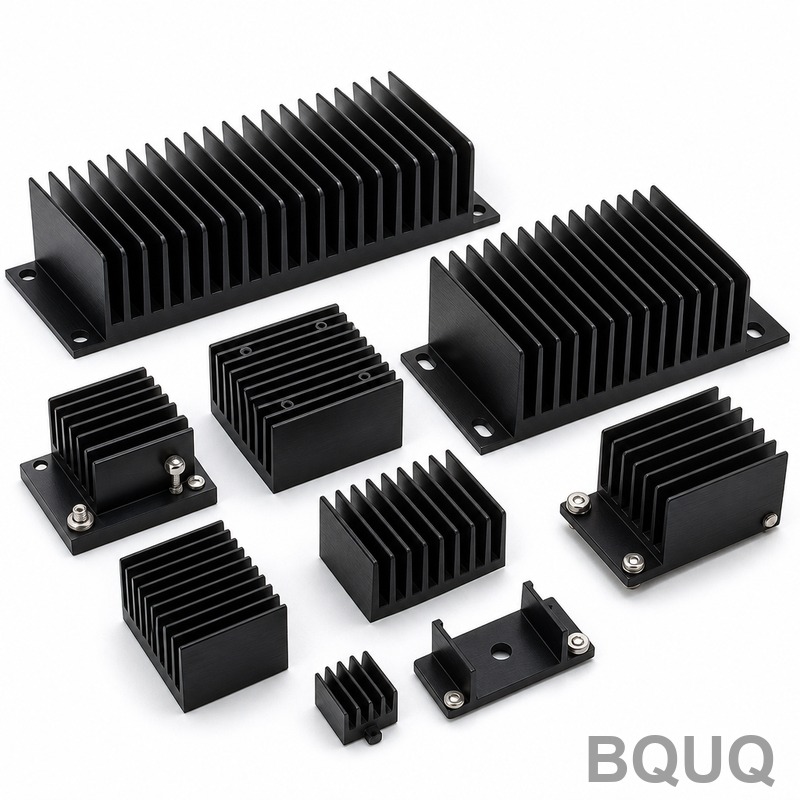
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 1050A铝合金 |
| 公差 | ±0.20 mm |
| 交期 | 10个工作日 |
| 最小起订量 | 50件 |
| 产能 | 50,000件 |
选型 / 对比
| 选项 | 最佳适用 | 权衡 |
|---|---|---|
| 标准硬质阳极氧化Type III | 变频器和逆变器热管理 | 25-40 µm涂层相比裸铝增加成本 |
| 0.8 mm翅片厚度 | 平衡散热性能与重量 | 更薄的翅片降低刚度,可能需要额外去毛刺 |
| 1.5 mm翅片间距 | 紧凑空间内的高表面积 | 更密的间距增加模具磨损和检验时间 |
| ±0.20 mm一般公差 | 标准CNC和冲压的生产速度 | 更紧的公差需要100%全检和更高的单位成本 |
| 50件验证批次 | 量产前的设计验证 | 单件成本高于50,000件量产 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|---|---|
| 模具设计 | 加工前确定材料状态和模具几何 | 模具设计与工艺验证并行推进 |
| 加工 | 在生产速度下保持±0.20 mm,而非单个慢速零件 | 记录工艺窗口的实测能力 |
| 去毛刺 | 去除翅片和边缘的毛刺 | 去毛刺工序作为二次加工记录 |
| 阳极氧化 | 硬质阳极氧化Type III,25-40 µm | 记录涂层厚度和表面处理 |
| 终检 | 公差或客户要求时进行100%全检 | 保留检验数据以供追溯 |
常见问题解答
这款导热硅脂散热器的热阻是多少?
热阻为0.85 K/W。该数值与1050A铝合金基材、0.8 mm翅片厚度和1.5 mm翅片间距相关联。在您决定下50件还是50,000件订单之前,这是与其他变频器和逆变器散热方案对比的关键数据。
你们使用什么材料和表面处理?
我们使用1050A铝合金,硬质阳极氧化Type III,膜厚25-40 µm。该表面处理支持变频器和逆变器应用中的热管理。一般公差为±0.20 mm。如果您的设计需要不同的涂层或膜厚,请在订购前确认,因为这会影响成本和交期。
50至50,000件的交期是多少?
当模具设计与工艺验证并行推进时,交期可控制在10个工作日。这适用于从50件验证到50,000件量产的范围。压缩后的周期取代了过去12周的模具和认证周期,因此请尽早确认图纸和检验要求。
在生产速度下能保持什么公差?
我们在生产速度下保持±0.20 mm的一般公差,而非仅在单个慢速零件上实现。我们先确定材料状态和模具几何,然后确认整个批次的能力。如果您的应用需要比±0.20 mm更紧的公差,预计会增加检验和更高的单位成本。
导热硅脂散热器的单位成本由什么驱动?
变频器和逆变器的成本压力很少来自原材料,而是来自二次加工工序:去毛刺、电镀和100%全检。去掉其中任何一道工序,对单位成本的影响通常都大于任何材料替换。在询价前请确认哪些二次加工工序是真正必需的。
推荐阅读:BQUQ不锈钢动力弹簧触点冲压电池连接器板。
你们能同时支持验证批次和量产吗?
可以。无论您需要50件用于验证还是50,000件用于产线,相同的物理规律都适用。变化的是我们采用哪个工艺窗口以及在其后投入多少检验资源。模具设计与工艺验证并行推进,以支持10个工作日的交期。
订购导热硅脂散热器前应确认什么?
确认材料1050A铝合金、翅片厚度0.8 mm、翅片间距1.5 mm、热阻0.85 K/W、硬质阳极氧化Type III膜厚25-40 µm、一般公差±0.20 mm。同时确认数量50至50,000件、交期10个工作日,以及需要哪些二次加工工序,如去毛刺、电镀或100%全检。
关键规格与选型对照
Spec comparison
| Parameter | Value / Range |
|---|---|
| Material | 1050A铝合金 |
| Tolerance | ±0.20 mm |
| Lead time | 10个工作日 |
| MOQ | 50件 |
| Capacity | 50至50,000件 |
Selection / comparison
| Option | Best for | Trade-off |
|---|---|---|
| 标准硬质阳极氧化Type III | 变频器和逆变器连续负载、宽温度范围 | 膜厚25-40 µm,成本高于普通阳极氧化 |
| 去应力处理 | 几何形状不对称的散热器 | 增加精加工前工序,交期略长 |
| 100%全检 | 关键尺寸和接触载荷部位 | 单位成本上升,但避免装配失败 |
| 按Cpk调整工艺 | Cpk低于约定阈值的特征 | 可能需调整工艺或重新分类,而非末端分选 |
常见问题解答
导热硅脂散热器的交期是多久?
50至50,000件的订单交期可控制在10个工作日内。这基于模具设计与工艺验证并行推进,且±0.20 mm公差在生產速度下自然达成,而非依赖末端检验筛选。
导热硅脂散热器的一般公差是多少?
一般尺寸控制在±0.20 mm,关键特征在图纸上标识并以更紧公差带单独控制。测量方法也是规格的一部分,同一特征用三坐标测量机与用量具测量可能得出不同结果。
可与 铝制散热器被动散热 对比查看。
表面处理是什么?膜厚范围多少?
表面处理为硬质阳极氧化Type III,膜厚25-40 µm,根据变频器和逆变器的使用环境选定。膜厚通过同批次参考试片验证,而非根据工艺设定推定。
材料是什么?为什么需要去应力处理?
材料为1050A铝合金。若以错误回火状态供货,加工后会发生变形,因此当几何形状不对称时,散热器会在精加工前进行去应力处理,以保证尺寸稳定。
成本主要由哪些环节驱动?
成本压力很少来自原材料,而是来自二次加工工序:去毛刺、电镀和100%全检。去掉其中任何一道工序,对单位成本的影响通常都大于任何材料替换。
如何保证批量生产中的工艺能力?
工艺能力按特征逐一跟踪。当Cpk低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而不是在末端分选零件。这确保±0.20 mm是模具几何的自然结果。
改造需求常见吗?能否定制尺寸?
改造需求很常见:现有组件需要尺寸略有不同的散热器。由于工艺窗口和模具设计可调整,我们能在10个工作日内交付50至50,000件定制尺寸的散热器。