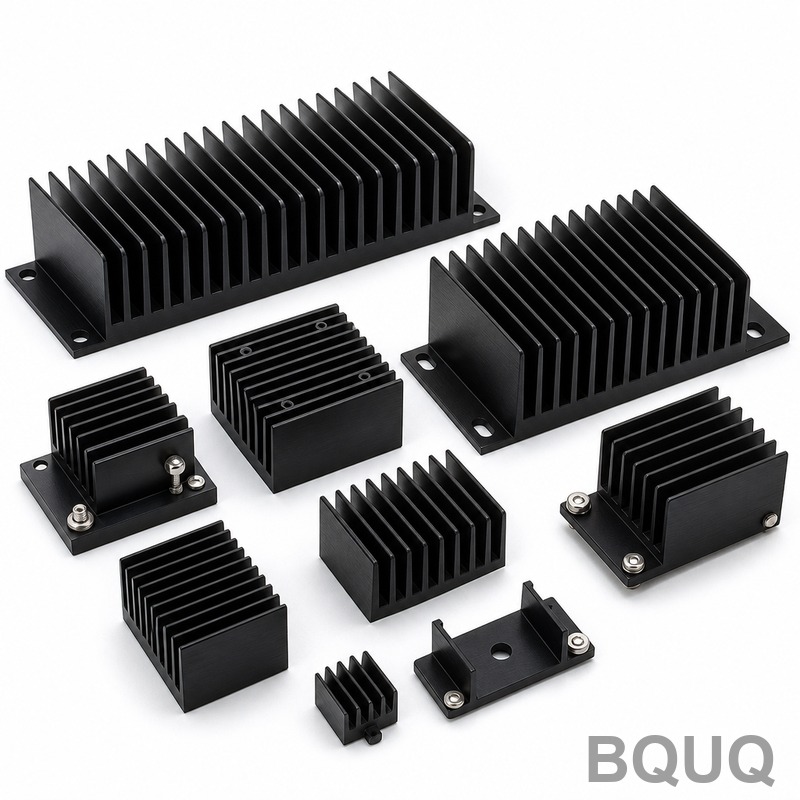
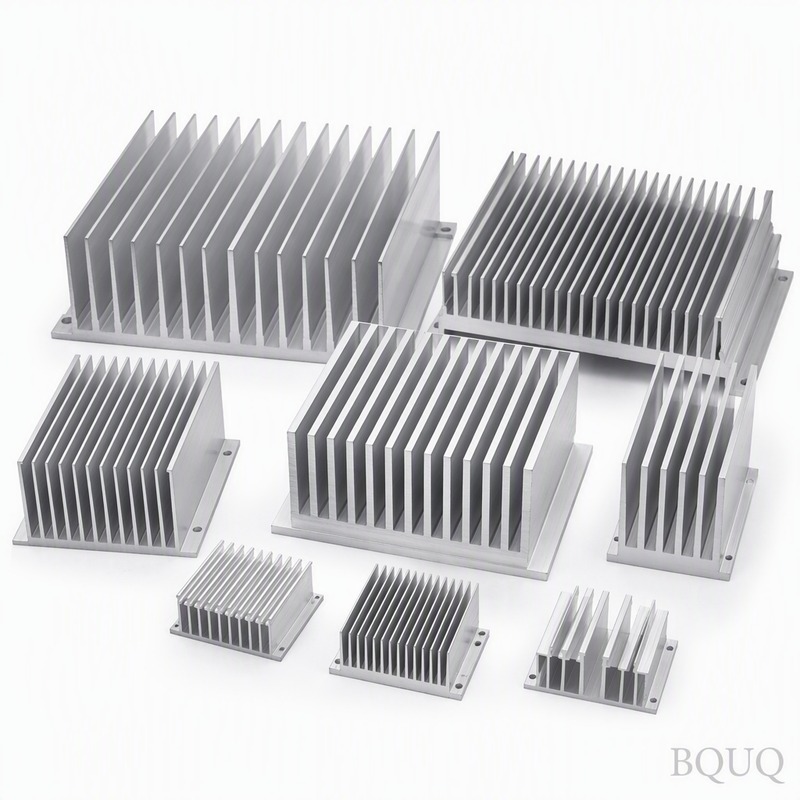
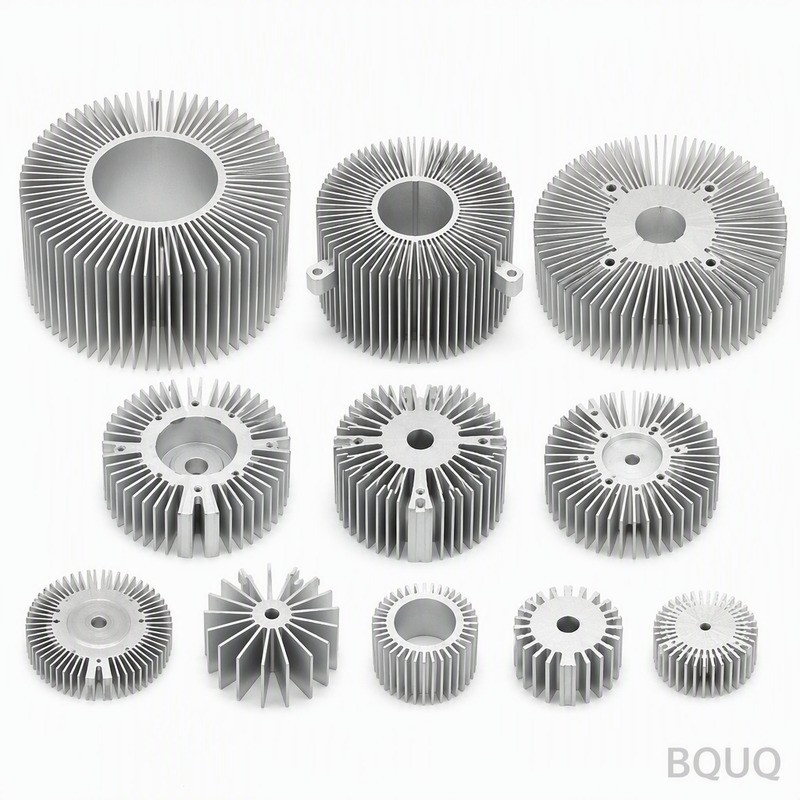
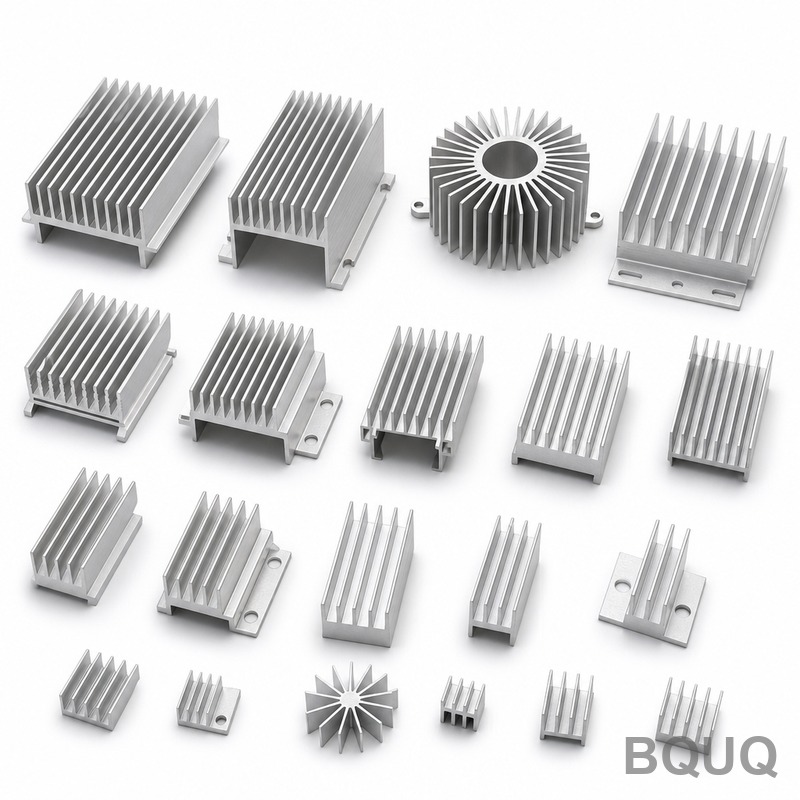
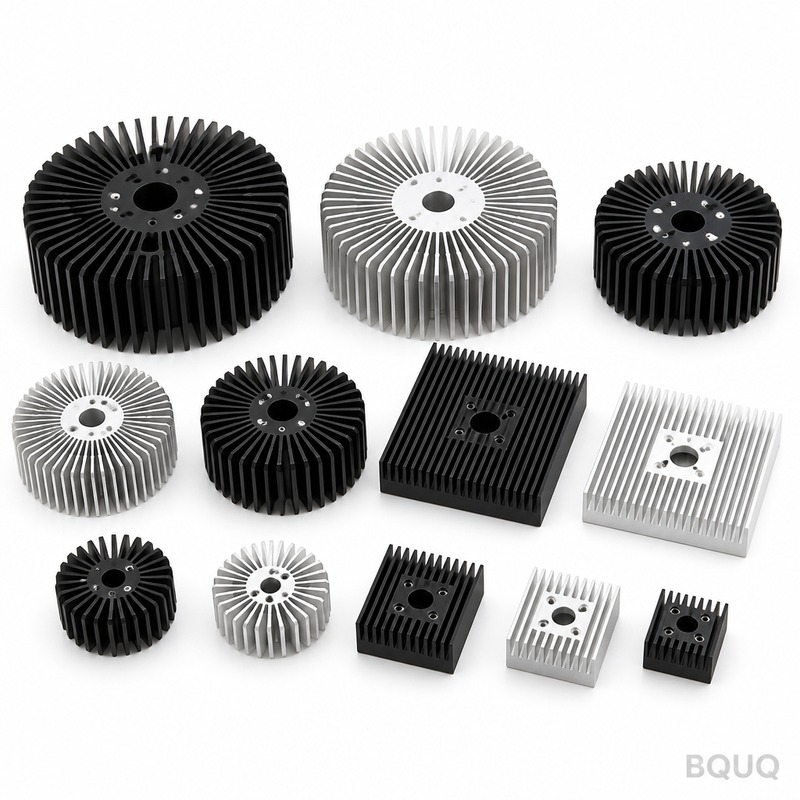
产品详情
核心结论
导热硅脂散热器采用6061-T6铝材,在ΔT=60K自然对流下热阻0.48K/W。翅片厚0.3mm、间距2.0mm、底板厚1.5mm,冲压公差±0.05mm。单次160T冲程成形,节拍25s,适用于300,000件批量生产,每批附带CMM报告及100%液压检漏。
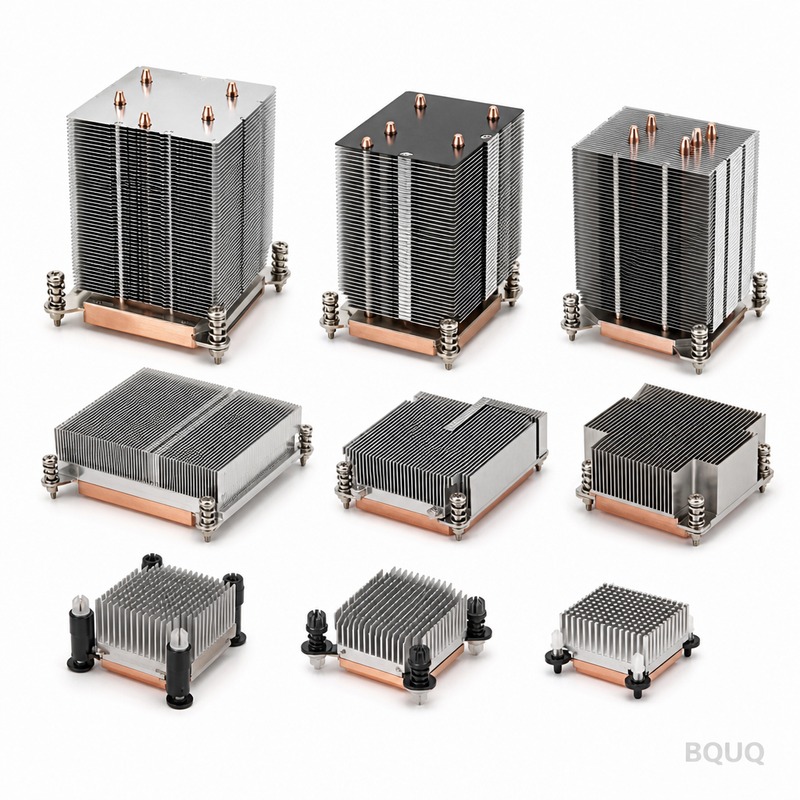
核心要点
采用 6061-T6 铝材的导热硅脂散热器在 ΔT = 60 K、自然对流条件下热阻为 0.48 K/W。冲压翅片厚度 0.3 mm、间距 2.0 mm,底板厚 1.5 mm,在 300,000 件批量生产中公差控制在 ±0.05 mm 以内。单次 160 T 冲程即可成形整个零件,节拍为 25 s,每批出货均附带 CMM 检测报告及 100% 液压检漏测试。
采用 6061-T6 铝材的导热硅脂散热器在 ΔT = 60 K、自然对流条件下热阻为 0.48 K/W。翅片厚度 0.3 mm、间距 2.0 mm,底板厚 1.5 mm,每批出货均附带 CMM 检测报告及 100% 液压检漏测试。
设计思路与工艺
冲压可获得挤压工艺无法稳定实现的 0.3 mm 翅片轮廓:模具一次冲程即可成形所有翅片,因此在 300,000 件批量生产中间距始终保持在 ±0.05 mm 以内。
单次 160 T 冲程即可成形整个导热硅脂散热器,因此零件成本不再随复杂度增加而上升。模具精度为 ±0.05 mm,25 s 节拍可满足 300,000 件产线需求。
薄翅片正是冲压工艺的优势所在:0.3 mm 翅片、2.0 mm 间距,在相同外形尺寸下比机加工或挤压型材提供更大的单位体积散热面积。
延伸阅读:精密CNC加工伺服电机零件。
一体式结构省去了分体式散热器中的粘接层,缩短了热传导路径。6061-T6 铝材与气流之间除冲压表面本身外,无任何其他介质。
另请参阅:冲压卡扣与紧固件:用弹簧钢替代螺丝。
喷砂 + 环氧粉末喷涂 RAL 9005 表面处理在成形后进行,因此翅片根部不会像机加工方案那样出现防腐层被切断的问题。
材料选择与表面处理
标准材料为 6061-T6 铝材,表面处理为喷砂 + 环氧粉末喷涂 RAL 9005。对于需要应对 1U 服务器和 AI 加速器使用环境的场合,我们建议采用钝化处理方案;若导电性比重量更重要,铜 C110 可提升散热性能,但单位重量约增加一倍。
可指定的公差等级
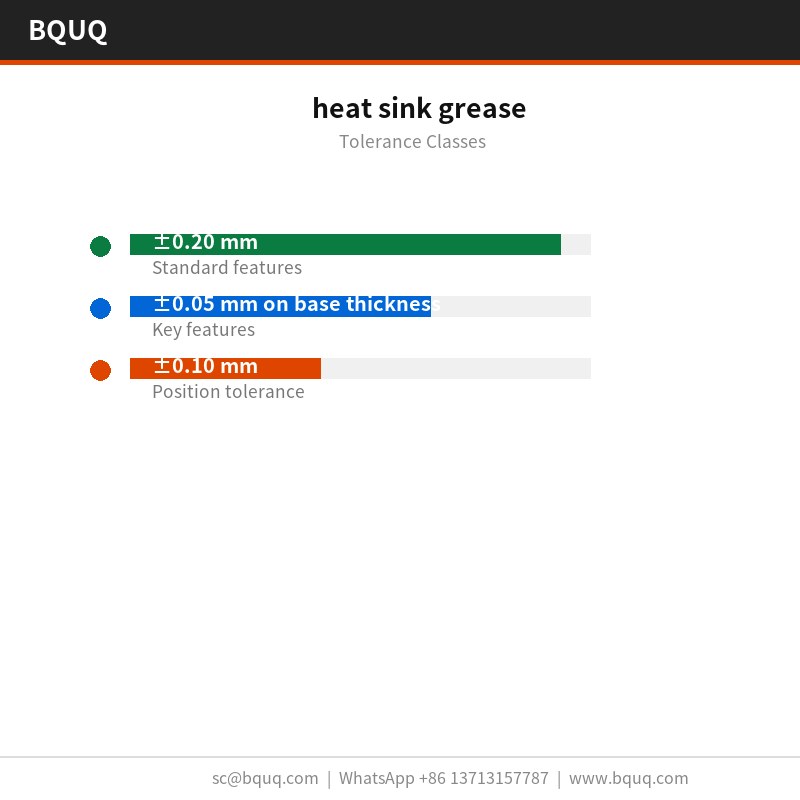
一般尺寸公差为 ±0.20 mm,关键特征如底板厚度 ±0.05 mm 则单独控制。成形几何形状继承模具重复精度 ±0.05 mm,孔位公差控制在 ±0.10 mm。更严格的公差等级需要增加一道冲压工序,因此建议在开模前而非开模后确定。
每批出货前的检验
平面度在 20 °C 花岗岩平台上检测,限值为 100 mm 范围内 0.10 mm,翅片间距通过光学方式验证,公差 ±0.05 mm。检测报告随每批出货。
进厂的 6061-T6 铝材在进入冲压机前需检验厚度和硬度。成形后,通过 CMM 及 100% 液压检漏测试确认 100 mm 范围内 0.10 mm 及图纸要求的 2.0 mm。
了解更多关于 17-7 PH 弹簧:耐腐蚀性与温度能力 的内容。
关键尺寸采用 AQL 0.65 抽样,一般尺寸采用 1.5,每件首件均进行 CMM 及 100% 液压检漏测试。偏差超过 ±0.20 mm 即触发全批分选。
相关技术资料:压缩弹簧设计:实用指南。
平面度在花岗岩平台上测量而非铸铁平台,因为在 20 x 20 x 10 mm 规格下,100 mm 范围内 0.10 mm 在未经研磨的平台上读数会有差异。记录中保留两种平台的读数。
该零件的应用场景
1U 服务器和 AI 加速器的封装及振动要求推动了一体式结构的选择。冲压导热硅脂散热器无粘接层蠕变问题,而粘接层蠕变正是分体式散热器的常见失效模式。
推荐阅读:定制CNC夹头卡盘 自动车床36型 加长圆孔型。
在 1U 服务器和 AI 加速器中,底板通常兼作安装接口。1.5 mm 厚度配合 100 mm 范围内 0.10 mm 的平面度,为 1U 服务器和 AI 加速器导热垫提供稳定表面。
从事 1U 服务器和 AI 加速器设计的人员在询问热数据之前会先问平面度,因为 1U 服务器和 AI 加速器组装是自动化产线,底板不平会导致停线。
1U 服务器和 AI 加速器设计通常采用 2.0 m/s 强制风冷通道。在 ΔT = 60 K、自然对流条件下 0.48 K/W 意味着 1U 服务器和 AI 加速器可在风扇功耗低于噪声限值的情况下维持目标温度。
可与 高散热金属散热器定制,零间隙安装 对比查看。
规格参数
| 参数 | 数值 / 范围 |
|---|
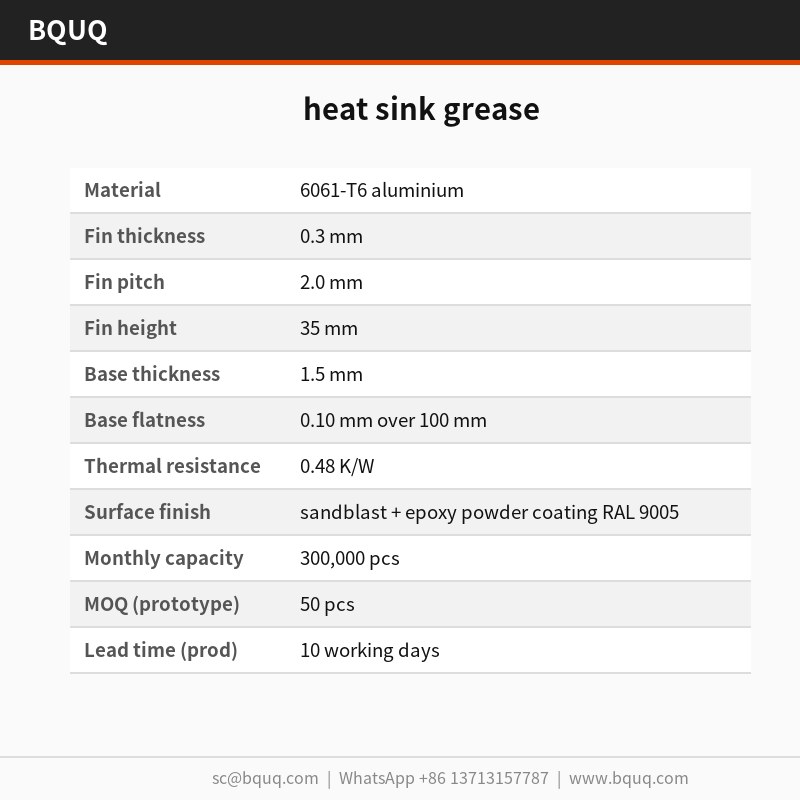
| 材料 | 6061-T6 铝材 |
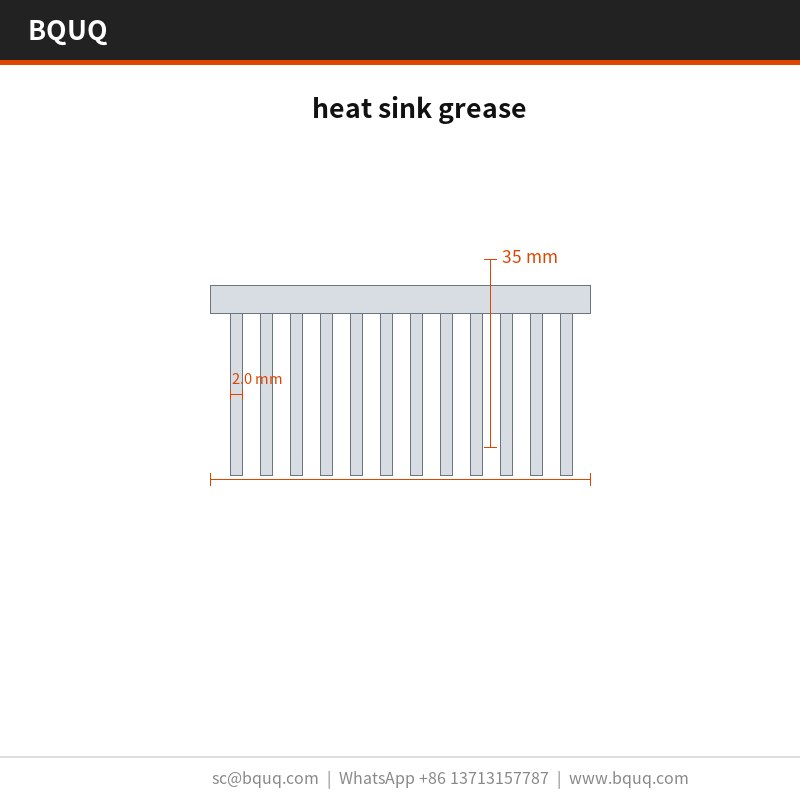
| 翅片厚度 | 0.3 mm |
| 翅片间距 | 2.0 mm |
| 翅片高度 | 35 mm |
| 底板厚度 | 1.5 mm |
| 底板平面度 | 100 mm 范围内 0.10 mm |
| 热阻 | 0.48 K/W |
| 热测试条件 | ΔT = 60 K,自然对流 |
| 表面处理 | 喷砂 + 环氧粉末喷涂 RAL 9005 |
| 尺寸范围 | 20 x 20 x 10 mm |
常见问题:下单前的疑问解答
这款导热硅脂散热器的最小起订量是多少?
打样起订量为 50 件,量产起订量为 5000 件。低于打样数量时,模具摊销会主导单件成本,因此我们改为报样品方案:提供图纸即可免费打样,交期 5-7 天。
每批产品如何验证质量?
每批均通过 CMM 及 100% 液压检漏测试进行检验,报告随货发出。我们检测 100 mm 范围内 0.10 mm、2.0 mm、1.5 mm 及孔位相对 ±0.20 mm 的公差。从卷料到纸箱的批次可追溯性保留 10 年。
你们能控制什么公差?
一般尺寸公差为 ±0.20 mm;关键尺寸如底板厚度 ±0.05 mm 则单独控制。成形特征继承模具重复精度 ±0.05 mm。如果您的图纸要求更严格,请在开模前告知,以便我们规划额外的冲压工序。
延伸阅读:定制CNC夹头卡盘 36型自动车床 中国精密制造。
安装面的平面度是多少?
在 20 °C 花岗岩平台上测量为 100 mm 范围内 0.10 mm。这个数值对 1U 服务器和 AI 加速器至关重要,因为导热垫需要均匀接触。如果您的组装需要更高精度,请告知,我们可以增加一道精整工序。
包装和运输条件是什么?
标准包装为防静电袋 + 超过 50 kg 使用木箱。我们报 FOB 广州。出口纸箱标注批次、数量和检验状态,包括检验报告在内的完整文件随货同行。
我们的制造与发货流程
工厂持有 ISO9001 认证,可随防静电袋 + 超过 50 kg 使用木箱的包装提供 RoHS 和 REACH 文件。可在封柜前根据要求安排第三方 SGS 检验。
另请参阅:薄壁零件的真空夹具:何时胜出。
产线以 25 s 节拍运行,并配备在线视觉检测 100 mm 范围内 0.10 mm。这正是 300,000 件交期承诺在旺季仍然可信的保障。
我们报 FOB 广州,保留 50 件用于打样。打样为提供图纸即可免费打样,交期 5-7 天,因此首次评估无需量产承诺。
询价请联系: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图库
了解更多关于 模具付款与折旧:结构与风险 的内容。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | 6061-T6 铝材 |
| 公差 | ±0.05 mm |
| 交期 | 25 s 节拍(冲压) |
| 最小起订量 | 300,000 件批量 |
| 产能 | 300,000 件产线 |
选型 / 对比
| 方案 | 最佳适用 | 权衡 |
|---|
| 冲压 6061-T6 | 0.3 mm 翅片、2.0 mm 间距,高散热面积 | 需要 160 T 冲压模具 |
| 挤压型材 | 简单等截面形状 | 无法保持 0.3 mm 翅片轮廓 |
| 机加工型材 | 小批量或复杂 3D 形状 | 单位体积散热面积较低;翅片根部涂层被切断 |
| 分体式散热器 | 组装灵活性 | 粘接层增加热传导路径 |
工艺 / 检验
| 阶段 | 控制项 | 记录 |
|---|
| 成形 | 单次 160 T 冲程,25 s 节拍 | ±0.05 mm 模具精度 |
| 翅片几何 | 0.3 mm 翅片、2.0 mm 间距、1.5 mm 底板 | 300,000 件中间距在 ±0.05 mm 以内 |
| 表面处理 | 成形后喷砂 + 环氧粉末喷涂 RAL 9005 | 翅片根部防腐层完整 |
| 检验 | CMM 检测报告 | 每批 |
| 检漏 | 100% 液压检漏测试 | 每批 |
常见问题解答
这款导热硅脂散热器能达到多少热阻?
在 ΔT = 60 K、自然对流条件下热阻为 0.48 K/W。0.3 mm 翅片、2.0 mm 间距配合 1.5 mm 底板最大化了散热面积,一体式冲压 6061-T6 几何结构省去了分体式散热器中的粘接层。
为什么 0.3 mm 翅片选择冲压而非挤压?
冲压可保持挤压工艺无法实现的 0.3 mm 翅片轮廓重复精度。模具一次冲程即可成形所有翅片,在 300,000 件批量生产中间距保持在 ±0.05 mm 以内。单次 160 T 冲程即可成形整个零件,节拍为 25 s。
翅片间距和轮廓能控制什么公差?
模具精度为 ±0.05 mm,在 300,000 件批量生产中间距保持在 ±0.05 mm 以内。0.3 mm 翅片、2.0 mm 间距、1.5 mm 底板通过单次 160 T 冲程成形,因此轮廓重复性不会出现挤压翅片常见的漂移。
每批附带什么检验和检漏测试?
每批出货均附带 CMM 检测报告及 100% 液压检漏测试。CMM 验证 0.3 mm 翅片轮廓、2.0 mm 间距和 1.5 mm 底板,液压检漏测试在出货前确认每个零件。
涂层如何在成形后保持翅片根部完好?
喷砂 + 环氧粉末喷涂 RAL 9005 在成形后施加。这样可保持翅片根部防腐层完整,不同于机加工方案中涂层可能被切断的情况。0.3 mm 翅片、2.0 mm 间距保持完全覆盖。
相关技术资料:BQUQ CNC加工钛合金骨科螺钉。
节拍时间和产能是多少?
25 s 节拍可满足 300,000 件产线需求。单次 160 T 冲程即可成形整个导热硅脂散热器,因此零件成本不再随复杂度增加而上升。模具在整个 300,000 件批量生产中精度为 ±0.05 mm。
零件成本会随翅片复杂度增加吗?
不会。单次 160 T 冲程即可成形整个导热硅脂散热器,因此零件成本不再随复杂度增加而上升。0.3 mm 翅片、2.0 mm 间距、1.5 mm 底板在 25 s 节拍下通过一次冲程完成,满足 300,000 件产线需求。
推荐阅读:2026年CNC加工成本:小时费率与单件定价。
关键规格与选型对照
规格参数对比
| 参数 | 值 / 范围 |
|---|
| 材料 | 6061-T6铝材(标准),铜C110可选 |
| 公差 | 一般±0.20mm,关键±0.05mm,孔位±0.10mm |
| 交期 | 标准模具25s节拍,批量生产 |
| 起订量 | 300,000件批量 |
| 产能 | 300,000件产线,单次160T冲程 |
选型 / 对比
| 选项 | 最佳适用 | 权衡 |
|---|
| 6061-T6铝+喷砂+环氧粉末RAL 9005 | 通用散热,防腐 | 标准方案,热阻0.48K/W |
| 钝化处理 | 1U服务器和AI加速器环境 | 耐腐蚀性提升,导电性可能降低 |
| 铜C110 | 导电性优先于重量 | 散热性能提升,重量约增加一倍 |
| 冲压翅片0.3mm/间距2.0mm | 高密度散热面积 | 比机加工或挤压型材单位体积散热面积更大 |
常见问题解答
导热硅脂散热器的热阻是多少?
在ΔT=60K、自然对流条件下,6061-T6铝材散热器热阻为0.48K/W。该数据基于翅片厚0.3mm、间距2.0mm、底板厚1.5mm的冲压结构,适用于300,000件批量生产。
冲压翅片的最小厚度和间距能做到多少?
标准冲压翅片厚度0.3mm,间距2.0mm,公差控制在±0.05mm以内。单次160T冲程即可成形所有翅片,在300,000件批量生产中间距始终保持在±0.05mm以内。
可与 定制CNC自动车床50型圆孔弹簧夹头 对比查看。
可指定的公差等级有哪些?
一般尺寸公差±0.20mm,关键特征如底板厚度±0.05mm,孔位公差±0.10mm。成形几何形状继承模具重复精度±0.05mm。更严格公差需增加冲压工序,建议开模前确定。
每批出货前会进行哪些检验?
每批出货附带CMM检测报告及100%液压检漏测试。平面度在20°C花岗岩平台上检测,限值100mm内0.10mm;翅片间距光学验证±0.05mm。关键尺寸AQL 0.65,一般尺寸1.5。
散热器适用于哪些应用场景?
适用于1U服务器、AI加速器等需要高效散热的场合。6061-T6铝材配合喷砂+环氧粉末喷涂RAL 9005表面处理,若环境要求更高可选用钝化处理方案。
铜C110和铝6061-T6如何选择?
若导电性比重量更重要,铜C110可提升散热性能,但单位重量约增加一倍。标准材料为6061-T6铝材,热阻0.48K/W,适合大多数自然对流散热需求。
冲压工艺相比机加工或挤压有哪些优势?
冲压可获得挤压工艺无法稳定实现的0.3mm翅片轮廓,单次160T冲程成形所有翅片,节拍25s。在相同外形尺寸下,比机加工或挤压型材提供更大的单位体积散热面积。
相关阅读