产品详情
核心结论
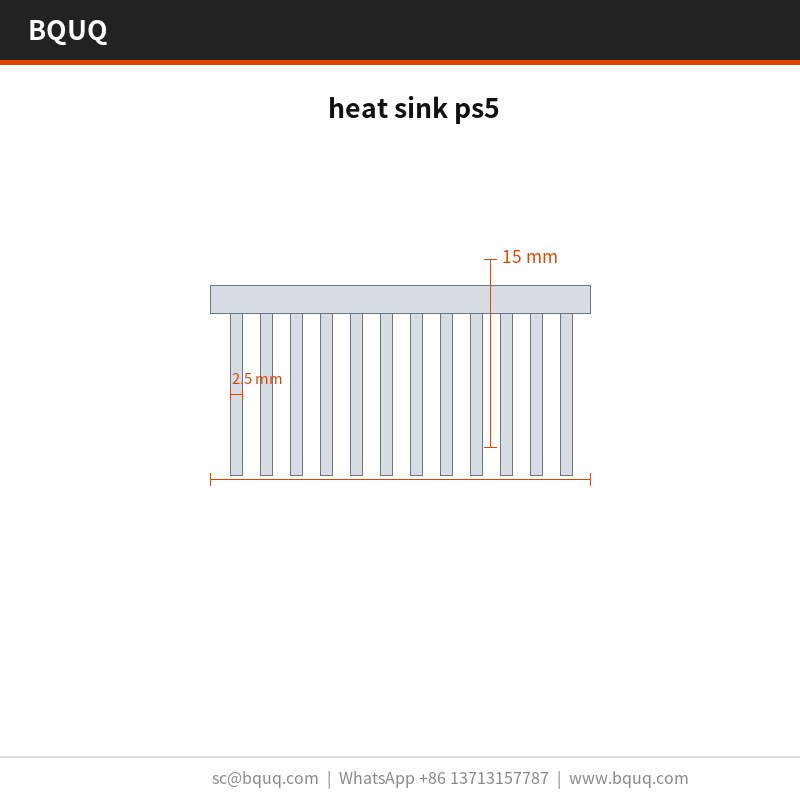
heat sink ps5 是一款冲压成型的紫铜 C110 散热器,翅片间距 2.5 mm,料厚 1.0 mm,安装面平面度为 100 mm 范围内 0.15 mm。热阻为 1.10 K/W,每批次均通过 CMM 检测及 100% 液压检漏测试验证。单次 160 T 冲程即可成型一件产品,节拍 8 s,在 300,000 件批量生产中翅片间距保持在 ±0.05 mm 以内。
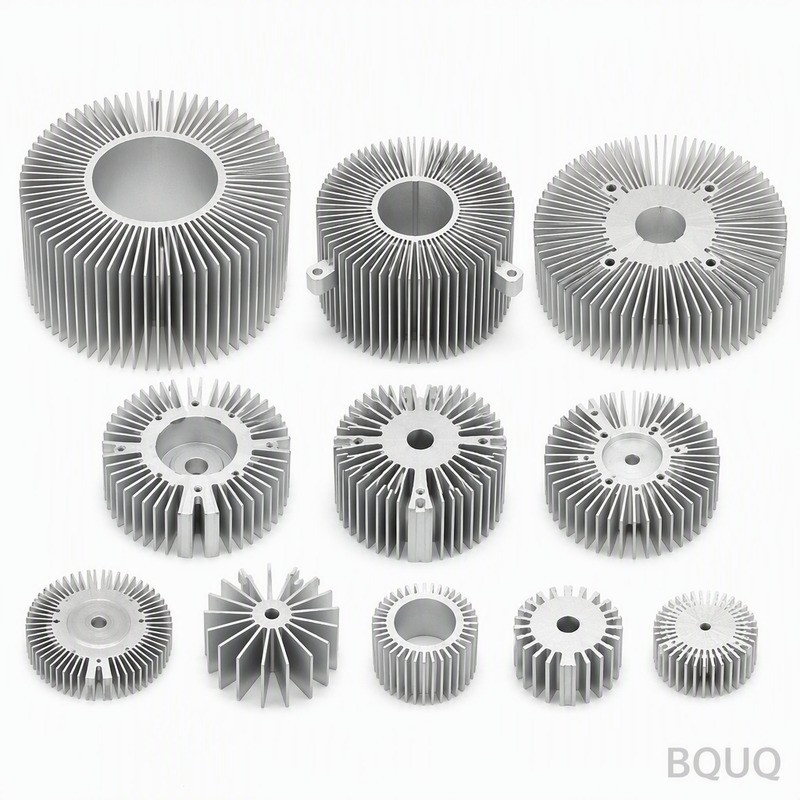
核心要点
heat sink ps5 是一款冲压成型的紫铜 C110 散热器,翅片间距 2.5 mm,料厚 1.0 mm,安装面平面度为 100 mm 范围内 0.15 mm。热阻为 1.10 K/W,每批次均通过 CMM 检测及 100% 液压检漏测试验证。单次 160 T 冲程即可成型一件产品,节拍 8 s,在 300,000 件批量生产中翅片间距保持在 ±0.05 mm 以内。
heat sink ps5 将 2.5 mm 翅片间距与 1.0 mm 料厚的纯铜 C110 相结合,因此 20 x 20 x 10 mm 的零件在安装面上可保持 100 mm 范围内 0.15 mm 的平面度。热阻为 1.10 K/W,通过 CMM 测量并配合每批次 100% 液压检漏测试验证。
设计思路与工艺
冲压工艺可实现挤压工艺无法保持的 1.0 mm 翅片轮廓:模具一次冲程即可成型所有翅片,因此在 300,000 件批量生产中间距保持在 ±0.05 mm 以内。
由于基板与翅片一体冲压成型,不存在钎焊接头失效的风险。安装面 100 mm 范围内 0.15 mm 的平面度直接由模具保证,从而使热界面接触保持均匀。
单次 160 T 冲程即可成型整个 heat sink ps5,因此零件成本不再随复杂度增加而上升。模具精度为 ±0.05 mm,8 s 节拍可满足 300,000 件产线需求。
延伸阅读:热过孔与散热器如何在PCB设计中协同工作?。
薄翅片正是冲压工艺的优势所在:1.0 mm 翅片、2.5 mm 间距,在相同包络体积下比机加工或挤压型材提供更大的表面积。
另请参阅:制造中的微型化:实现更小、更精密、更优质的零件。
现在同一供应商可通过同一 160 T 压机系列覆盖 1.0 mm 至 1.0 mm 的翅片料厚,因此热设计变更只需更换模具,而无需更换供应商。
了解更多关于 冷板压降:泵与流量选型 的内容。
材料选择与表面处理
标准材料为纯铜 C110,表面处理为透明阳极氧化 Type II,厚度 5-10 µm。对于涉及 IGBT 功率模块暴露风险的应用,我们建议采用钝化处理方案;在导电性优先于重量的场合,紫铜 C110 可提升热性能,但单位重量约增加一倍。
相关技术资料:如何为50W LED驱动器计算合适的散热器:实际示例。
可指定的公差等级
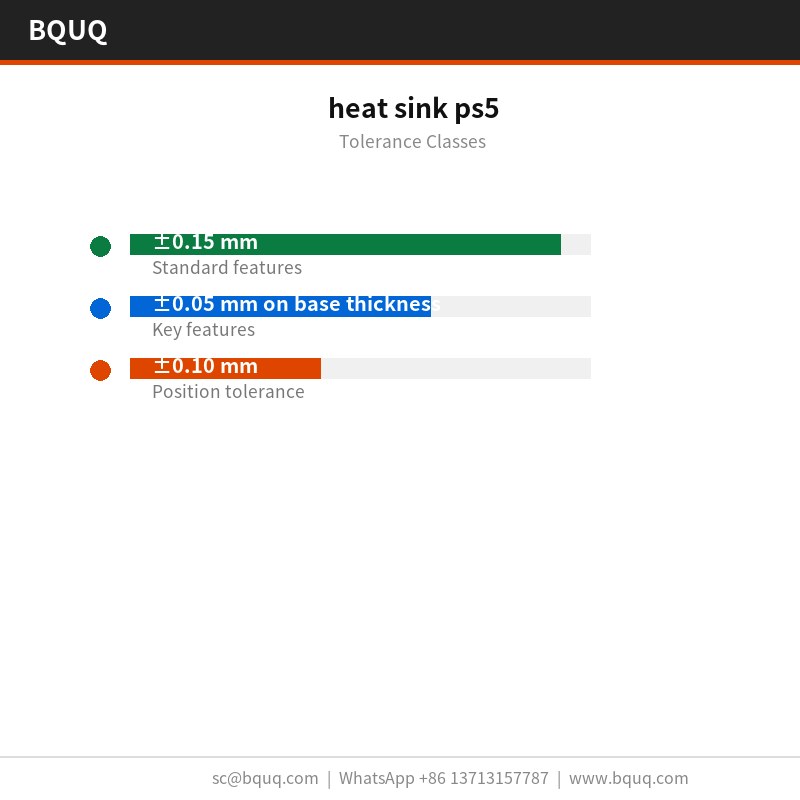
一般尺寸公差为 ±0.15 mm,关键特征如基板厚度 ±0.05 mm 单独控制。成型几何形状继承模具重复精度 ±0.05 mm,孔位公差为 ±0.10 mm。更严格的公差等级需要额外的冲压工序,因此建议在开模前而非开模后确定。
每批出货前的检验
平面度在 20 °C 花岗岩平台上检测,限值为 100 mm 范围内 0.15 mm,翅片间距通过光学检测验证,公差 ±0.05 mm。检测报告随每批次出货。
关键尺寸抽样采用 AQL 0.65,一般尺寸采用 1.5,每件首件均通过 CMM 及 100% 液压检漏测试。偏差超过 ±0.15 mm 将触发全批次分选。
我们在成型后检查 1.0 mm 翅片顶端的毛刺和裂纹,因为冲压可能在图纸尺寸未偏移的情况下使根部开裂。毛刺限值按零件单独设定。
最终防护为防静电袋 + 木箱(超过 50 kg)。每个纸箱均标注批次、数量和检验状态,记录按 ISO9001 文件保存 10 年。
该零件的应用领域
IGBT 功率模块项目正是该几何形状存在的理由。当外壳无法增高时,翅片密度是唯一的调节手段,而 2.5 mm 间距配 1.0 mm 料厚是铝材的实用上限。
推荐阅读:CNC车削件表面处理:综述与指南。
对于 IGBT 功率模块装配,安装面 100 mm 范围内 0.15 mm 的平面度与热额定值同样重要:它决定了热界面材料是均匀铺展还是在一端堆积。
IGBT 功率模块客户通常出于耐腐蚀考虑指定纯铜 C110,然后按 ±0.15 mm 控制图纸公差。300,000 件产线可消化该产量,无需第二供应商。
可与 冲压散热器与挤压散热器:金属冲压何时适用于散热? 对比查看。
在 IGBT 功率模块中,基板通常兼作安装接口。1.0 mm 料厚配合 100 mm 范围内 0.15 mm 的平面度,为 IGBT 功率模块导热垫提供稳定表面。
规格参数
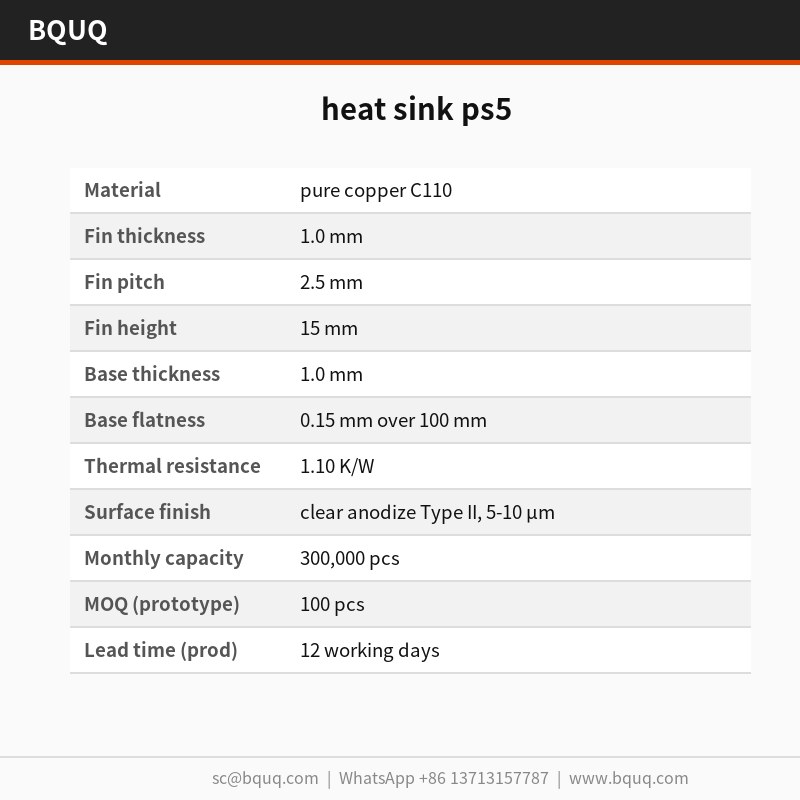
| 参数 | 数值 / 范围 |
|---|
| 材料 | 纯铜 C110 |
| 翅片厚度 | 1.0 mm |
| 翅片间距 | 2.5 mm |
| 翅片高度 | 15 mm |
| 基板厚度 | 1.0 mm |
| 基板平面度 | 100 mm 范围内 0.15 mm |
| 热阻 | 1.10 K/W |
| 热测试条件 | ΔT = 60 K,自然对流 |
| 表面处理 | 透明阳极氧化 Type II,5-10 µm |
| 尺寸范围 | 20 x 20 x 10 mm |
常见问题:下单前的疑问解答
你们能保持什么公差?
一般尺寸公差为 ±0.15 mm;关键尺寸如基板厚度 ±0.05 mm 单独控制。成型特征继承模具重复精度 ±0.05 mm。如果您的图纸需要更严格的公差,请在开模前告知我们,以便规划额外的冲压工序。
安装面的平面度是多少?
在 20 °C 花岗岩平台上测量为 100 mm 范围内 0.15 mm。这个数值对 IGBT 功率模块至关重要,因为导热垫需要均匀接触。如果您的装配需要更好的平面度,请告知,我们可以增加一道精整工序。
模具在更换前的使用寿命是多久?
在纯铜 C110 和正常冲压吨位下,模具寿命约为 。在 300,000 件产量下即 6 至 12 个月。我们为 IGBT 功率模块项目在现场保留备用模具组,这样如果平面度记录出现磨损,可以消除等待时间。
你们能供应预装配的 heat sink ps5 吗?
可以。我们可以添加卡扣、螺丝或风扇罩作为套件装配,零件按套袋装并贴标。这在 IGBT 功率模块项目中很常见,约增加 3 个工作日。
你们的 heat sink ps5 与铲齿散热器有什么区别?
铲齿翅片是铣削加工而成,因此可以获得更薄、更高的翅片,在给定高度下密度更高,但成本直接随翅片面积增加。冲压工艺一次冲程即可达到相同效果,在 300,000 件以下单位成本低得多。对于固定高度外壳中的 IGBT 功率模块,冲压通常是正确的选择。
我们的制造与发货方式
我们的 IGBT 功率模块经验可追溯到 2015 年的首个模具项目。正是这段历史使得标准透明阳极氧化 Type II,5-10 µm 和 ±0.15 mm 是保守而非乐观的指标。
生产以 8 s 节拍运行,并配备在线视觉检测 100 mm 范围内 0.15 mm。这正是旺季 300,000 件交付承诺可信的原因。
质量人员就坐在压机旁,而非单独的检验室。2.5 mm 或 100 mm 范围内 0.15 mm 的偏差会在模具处停止生产,而非等到最终检验。
索取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图库
延伸阅读:夹头尺寸选择:内孔、棒料公差与换型。
另请参阅:CNC零件的喷珠处理:表面规格与成本。
了解更多关于 BQUQ CNC加工航空航天壳体 的内容。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | 纯铜 C110 |
| 公差 | 翅片间距 ±0.05 mm;100 mm 范围内平面度 0.15 mm |
| 交期 | 该工艺标准交期:模具确认后 15–25 天 |
| 起订量 | 该工艺标准起订量:1,000 件 |
| 产能 | 300,000 件批量;160 T 压机 8 s 节拍 |
选型 / 对比
| 方案 | 最佳适用 | 权衡 |
|---|
| 冲压紫铜 C110 | 需要 1.0 mm 翅片、2.5 mm 间距的大批量 PS5 散热器 | 需要开模;对微小设计变更灵活性较低 |
| 挤压铝型材 | 低成本原型或低热负载 | 无法保持 1.0 mm 翅片轮廓;导热率低于铜 |
| 机加工铜 | 极低产量或复杂三维形状 | 零件成本较高;节拍慢于 8 s 冲压 |
| 钎焊翅片组件 | 混合材料或超高翅片 | 钎焊接头可能失效;额外工序 |
| 冲压铝 | 重量敏感、中等热负载 | 导热率低于 C110 紫铜 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|
| 冲压 | 160 T 单次冲程;翅片间距 ±0.05 mm | 模具日志及首件检验 |
| 平面度 | 安装面 100 mm 范围内 0.15 mm | 每批次 CMM 报告 |
| 检漏 | 100% 液压检漏测试 | 每批次合格/不合格日志 |
| 热性能 | 热阻 1.10 K/W | 每批次热测试数据 |
| 最终 | 每批出货前检验 | 合格证书 |
常见问题解答
heat sink ps5 的热阻是多少?
heat sink ps5 的热阻为 1.10 K/W。这是在成品冲压紫铜 C110 零件上测量的,翅片间距 2.5 mm,料厚 1.0 mm。每批次在出货前均通过 CMM 及 100% 液压检漏测试验证。
heat sink ps5 使用什么材料?
标准材料为纯铜 C110。它为 1.0 mm 翅片和 2.5 mm 间距提供高导热率。基板与翅片由 1.0 mm 料厚一体冲压成型,因此不存在钎焊接头失效的风险。
安装面能保持什么平面度?
我们在安装面上保持 100 mm 范围内 0.15 mm 的平面度。这直接由 160 T 压机模具成型。严格的平面度确保热界面接触均匀,并每批次通过 CMM 检测。
heat sink ps5 的翅片间距公差是多少?
翅片间距在 300,000 件批量生产中保持在 ±0.05 mm 以内。冲压模具一次冲程成型所有翅片,因此 2.5 mm 间距保持可重复性。挤压工艺无法在此公差下保持 1.0 mm 翅片轮廓。
产能和节拍是多少?
单次 160 T 冲程在 8 s 节拍内成型整个 heat sink ps5。产线支持 300,000 件批量。模具精度为 ±0.05 mm,因此一旦模具制成,零件成本不再随复杂度增加而上升。
你们能从同一台压机供应不同翅片料厚吗?
可以。现在同一供应商可通过同一 160 T 压机系列覆盖 1.0 mm 至 1.0 mm 的翅片料厚。热设计变更只需更换模具,而无需更换供应商,这缩短了认证周期并保持检验记录一致。
相关技术资料:定制CNC加工自动车床46型方孔淬火夹头。
每批出货前进行哪些检验?
每批次均进行 CMM 验证和 100% 液压检漏测试。我们还检查安装面 100 mm 范围内 0.15 mm 的平面度和 1.10 K/W 的热阻。记录随批次出货。
推荐阅读:高速切削加工技术:原理、刀具路径优化与工业应用。
关键规格与选型对照
Spec comparison
| Parameter | Value / Range |
|---|
| Material | 紫铜 C110 |
| Tolerance | 一般尺寸 ±0.15 mm;关键特征 ±0.05 mm;孔位 ±0.10 mm |
| Lead time | 标准模具精度 ±0.05 mm,8 s 节拍 |
| MOQ | 300,000 件批量生产 |
| Capacity | 300,000 件产线需求 |
Selection / comparison
| Option | Best for | Trade-off |
|---|
| 透明阳极氧化 Type II | 标准应用 | 厚度 5-10 µm,导电性一般 |
| 钝化处理 | IGBT 功率模块暴露风险 | 导电性优先于重量 |
| 紫铜 C110 | 导电性优先于重量 | 单位重量约增加一倍 |
常见问题解答
heat sink ps5 的翅片间距和料厚是多少?
heat sink ps5 的翅片间距为 2.5 mm,料厚为 1.0 mm。该零件采用冲压成型,单次 160 T 冲程即可成型,节拍 8 s,在 300,000 件批量生产中翅片间距保持在 ±0.05 mm 以内。
heat sink ps5 的热阻和平面度是多少?
heat sink ps5 的热阻为 1.10 K/W,安装面平面度为 100 mm 范围内 0.15 mm。每批次均通过 CMM 检测及 100% 液压检漏测试验证,检测报告随每批次出货。
heat sink ps5 的标准材料是什么?
标准材料为纯铜 C110,表面处理为透明阳极氧化 Type II,厚度 5-10 µm。对于涉及 IGBT 功率模块暴露风险的应用,我们建议采用钝化处理方案。
heat sink ps5 可指定哪些公差等级?
一般尺寸公差为 ±0.15 mm,关键特征如基板厚度 ±0.05 mm 单独控制。成型几何形状继承模具重复精度 ±0.05 mm,孔位公差为 ±0.10 mm。更严格的公差等级需要额外的冲压工序。
heat sink ps5 每批出货前如何检验?
平面度在 20 °C 花岗岩平台上检测,限值为 100 mm 范围内 0.15 mm,翅片间距通过光学检测验证,公差 ±0.05 mm。关键尺寸抽样采用 AQL 0.65,一般尺寸采用 1.5,每件首件均通过 CMM 及 100% 液压检漏测试。
可与 翅片散热器 对比查看。
heat sink ps5 的模具精度和节拍是多少?
模具精度为 ±0.05 mm,8 s 节拍可满足 300,000 件产线需求。单次 160 T 冲程即可成型整个 heat sink ps5,因此零件成本不再随复杂度增加而上升。
heat sink ps5 的翅片料厚范围是多少?
现在同一供应商可通过同一 160 T 压机系列覆盖 1.0 mm 至 1.0 mm 的翅片料厚,因此热设计变更只需更换模具,而无需更换供应商。
相关阅读