产品详情
核心结论
铝制散热板采用ADC12压铸铝,翅片间距1.5 mm,基材厚度1.0 mm,单次63 T冲压成型。安装面在100 mm范围内平面度0.05 mm,热阻0.35 K/W,120,000件批量生产中间距稳定在±0.05 mm,节拍25 s。每批以0.001 mm分辨率三坐标测量机检测,附检验报告。
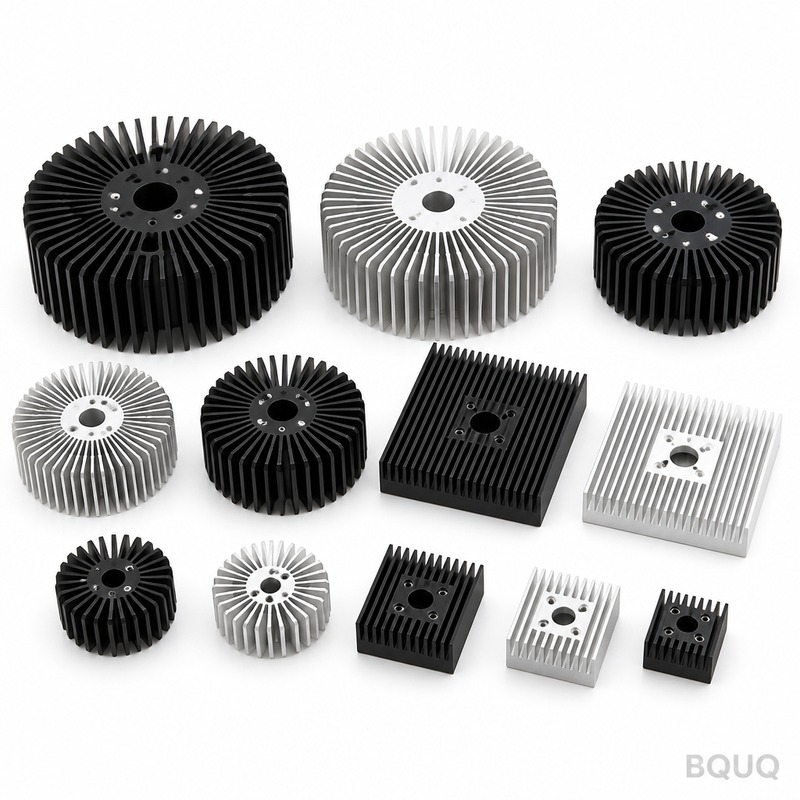
核心要点
该铝制散热板采用ADC12压铸铝,翅片间距1.5 mm,基材厚度1.0 mm,通过单次63 T冲压成型。安装面在100 mm范围内平面度保持0.05 mm,热阻达到0.35 K/W,在120,000件批量生产中翅片间距稳定在±0.05 mm,节拍为25 s。
延伸阅读:散热器为什么有鳍片?翅片间距对最佳热性能的解析。
该铝制散热板将1.5 mm翅片间距与1.0 mm基材厚度结合于ADC12压铸铝中,因此20 x 20 x 10 mm的零件在安装面上可保持100 mm范围内0.05 mm的平面度。热阻为0.35 K/W,按批次以0.001 mm分辨率的三坐标测量机进行检测。
另请参阅:M.2固态硬盘散热器。
设计思路与工艺
冲压工艺可获得挤压工艺无法保持的、可重复的1.0 mm翅片轮廓:模具在一次冲程中成型所有翅片,因此在120,000件批量生产中翅片间距保持在±0.05 mm以内。
单次63 T冲程即可成型整个铝制散热板,因此零件成本不再随复杂度成比例上升。模具精度为±0.05 mm,25 s的节拍可满足120,000件的产线需求。
一体式几何结构消除了分体式散热器中常见的粘合层,缩短了热传导路径。在ADC12压铸铝与气流之间,除了冲压表面本身,没有任何其他介质。
冲压结构比挤压结构更能容忍批次波动:模具磨损首先表现为翅片间距的可测量偏移,检测环节以0.001 mm分辨率的三坐标测量机即可发现,而非等到现场才暴露问题。
喷砂 + 环氧粉末喷涂 RAL 9005 表面处理在成型后进行,因此防腐层不会像机加工方案那样在翅片根部被切断。
材料选择与表面处理
标准材料为ADC12压铸铝,表面处理为喷砂 + 环氧粉末喷涂 RAL 9005。对于涉及EV和OBC充电器暴露风险的应用,我们建议采用钝化处理路线;当导电性比重量更重要时,铜C110可提升热性能,但单位质量约翻倍。
可指定的公差等级
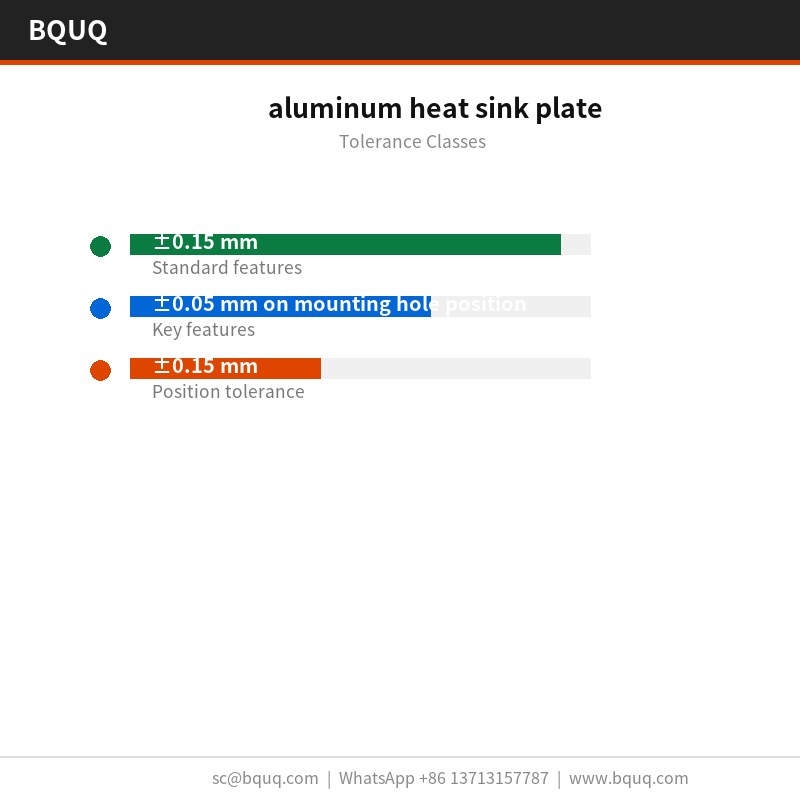
一般尺寸公差为±0.15 mm,关键特征如安装孔位置单独保持±0.05 mm。成型几何结构继承模具重复精度±0.05 mm,孔位置保持在±0.15 mm。更严格的等级需要额外的冲压工序,因此建议在开模前而非开模后确定。
每批出货前的检验
平面度在花岗岩平台上于20 °C条件下检测,对照100 mm范围内0.05 mm的限值,翅片间距以光学方式验证,精度为±0.05 mm。每批均附检验报告。
每批均附有0.001 mm分辨率三坐标测量机出具的CMM报告。我们记录平面度、翅片间距、基材厚度和孔位置,并在出货前标记任何超出±0.15 mm的项目。
抽样采用AQL 0.65(关键尺寸)和1.5(一般尺寸),每个首件均以0.001 mm分辨率三坐标测量机检测。偏差超过±0.15 mm将触发全批分选。
平面度在花岗岩而非铸铁平台上测量,因为在未经研磨的平台上,20 x 20 x 10 mm零件在100 mm范围内0.05 mm的读数会有所不同。记录中保留两种平台的读数。
该零件的应用领域
EV和OBC充电器项目正是该几何结构存在的理由。当外壳无法增高时,翅片密度是唯一的调节手段,而1.5 mm间距配合1.0 mm基材是铝材的实际上限。
对于EV和OBC充电器产品,100 mm范围内0.05 mm的安装面与热额定值同样重要:它决定了导热界面材料是均匀铺展还是在一端堆积。
当铝制散热板以EV和OBC充电器的量级生产时,件与件之间的一致性决定了现场退货率。120,000件批量生产中±0.05 mm的精度使热曲线保持在同一区间内。
了解更多关于 定制压缩弹簧:设计、材料与公差详解 的内容。
在EV和OBC充电器中,基座通常兼作安装界面。1.0 mm厚度配合100 mm范围内0.05 mm的平面度,为EV和OBC充电器导热垫提供了稳定的表面。
规格参数
| 参数 | 数值 / 范围 |
|---|
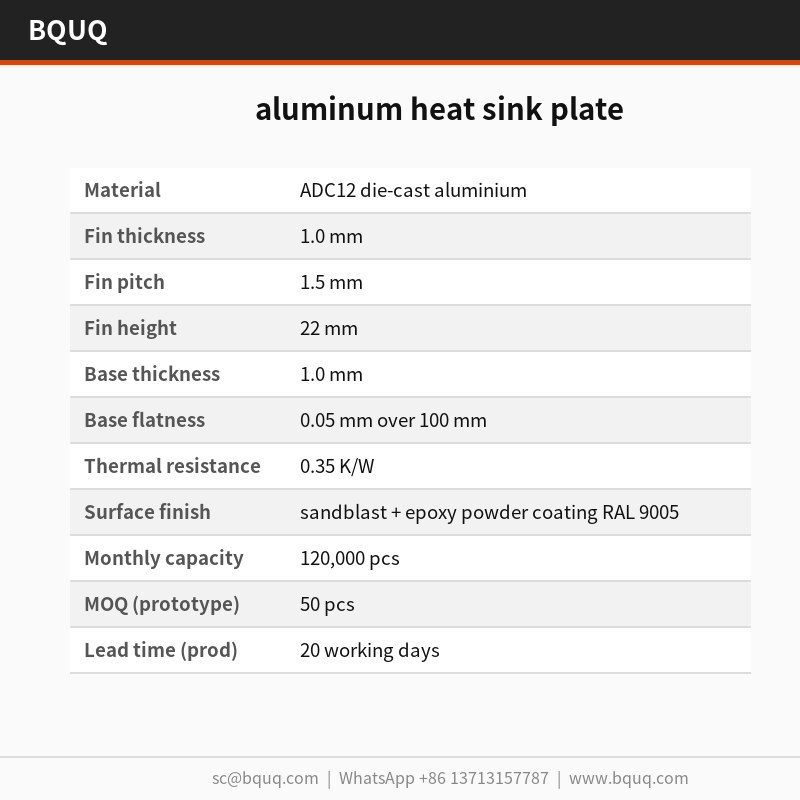
| 材料 | ADC12压铸铝 |
| 翅片厚度 | 1.0 mm |
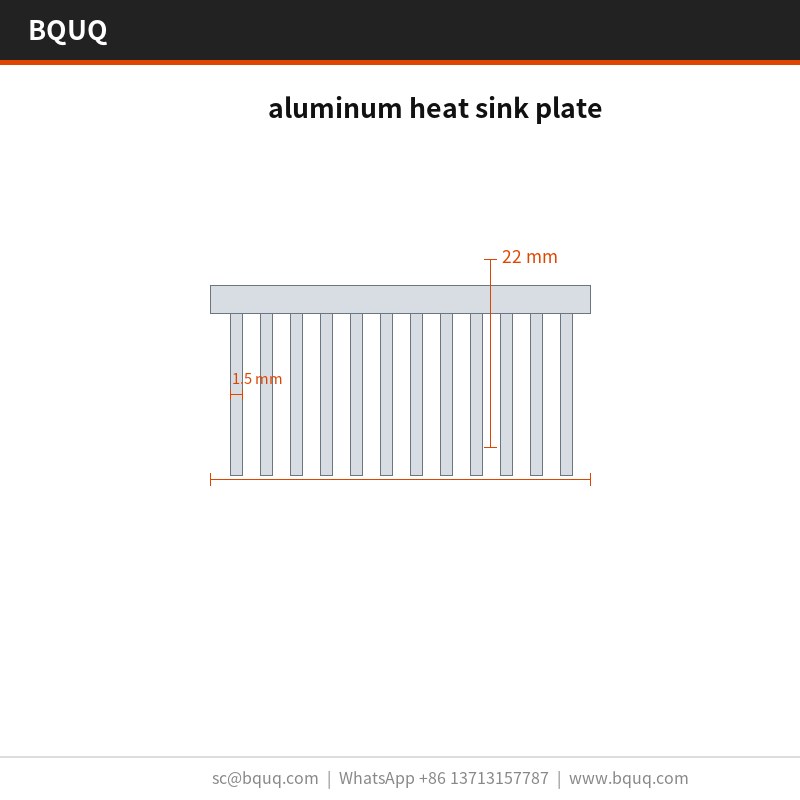
| 翅片间距 | 1.5 mm |
| 翅片高度 | 22 mm |
| 基材厚度 | 1.0 mm |
| 基座平面度 | 100 mm范围内0.05 mm |
| 热阻 | 0.35 K/W |
| 热测试条件 | ΔT = 60 K,自然对流 |
| 表面处理 | 喷砂 + 环氧粉末喷涂 RAL 9005 |
| 尺寸范围 | 20 x 20 x 10 mm |
常见问题:下单前的疑问解答
你们推荐哪些材料?
ADC12压铸铝是标准选择。对于腐蚀环境中的EV和OBC充电器,我们指定6063-T5配合喷砂 + 环氧粉末喷涂 RAL 9005;对于最高导电性需求,我们采用铜C110,这会增加成本和重量,但在相同封装尺寸下热阻约降低一半。
铝制散热板可以做成不同尺寸吗?
该系列覆盖20 x 20 x 10 mm,单件重量从120 g起。由于基座采用冲压成型,新尺寸只需更换模具镶件而非新建冲压线,因此开发周期通常为2周而非8周。
包装和运输条件是什么?
标准包装为PE袋 + 蜂窝纸箱,每箱15 kg。报价为EXW。出口纸箱标注批次、数量和检验状态,包括检验报告在内的完整文件随货同行。
如何防止电偶腐蚀?
关键在于避免在潮湿接触区域出现第二种金属。我们建议采用喷砂 + 环氧粉末喷涂 RAL 9005,并在零件与铝制底盘接触处使用隔离垫圈。告知我们配合材料,我们将相应指定涂层方案。
你们的铝制散热板与铲齿铝制散热板有什么区别?
铲齿翅片是铣削加工而成,因此可获得更薄、更高的翅片以及在给定高度下更高的密度,但成本与翅片面积直接成正比。冲压工艺一次冲程即可达到相同效果,在120,000件以下单位成本低得多。对于固定高度外壳中的EV和OBC充电器应用,冲压通常是正确选择。
我们的制造与发货方式
东莞源头直供:卷料、成型、表面处理和检验均在同一厂区内完成,因此100 mm范围内0.05 mm的平面度在零件包装前即已验证。
相关技术资料:冲压与激光切割:您应选择哪种钣金工艺?。
我们的EV和OBC充电器经验可追溯至2015年的首个模具项目。正是这段历史使得标准喷砂 + 环氧粉末喷涂 RAL 9005和±0.15 mm成为保守而非乐观的指标。
推荐阅读:均温板 vs 热管 vs 实心散热器:工程师需要了解的关键差异。
生产以25 s节拍运行,并配备在线视觉检测,确保100 mm范围内0.05 mm的精度。这正是120,000件承诺在旺季仍然可信的原因。
可与 BQUQ精密金属散热器 对比查看。
询价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图库
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | ADC12压铸铝 |
| 公差 | 翅片间距±0.05 mm;安装面100 mm范围内0.05 mm |
| 交期 | 文中未注明 |
| 最小起订量 | 文中未注明 |
| 产能 | 120,000件批量;25 s节拍 |
选型 / 对比
| 方案 | 最适合 | 权衡 |
|---|
| 冲压铝制散热板 | 可重复的1.0 mm翅片轮廓 | 模具磨损导致翅片间距偏移,由三坐标测量机检出 |
| 挤压散热器 | 简单均匀的横截面 | 无法同样可重复地保持1.0 mm翅片轮廓 |
| 带粘合层的分体式散热器 | 复杂几何形状 | 粘合层增加热传导路径阻力 |
| 喷砂 + 环氧粉末喷涂 RAL 9005 | 成型后防腐保护 | 成型后施加,避免翅片根部被切断 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|
| 冲压 | 单次63 T冲程成型整板 | 模具精度±0.05 mm |
| 翅片成型 | 模具一次冲程成型所有翅片 | 120,000件中翅片间距在±0.05 mm以内 |
| 检验 | 每批0.001 mm分辨率三坐标测量机 | 实测热阻0.35 K/W |
| 涂层 | 成型后喷砂 + 环氧粉末喷涂 RAL 9005 | 翅片根部防腐层未被切断 |
常见问题解答
铝制散热板的翅片间距和基材厚度是多少?
该散热板将1.5 mm翅片间距与1.0 mm基材厚度结合于ADC12压铸铝中。这使得20 x 20 x 10 mm的零件在安装面上可保持100 mm范围内0.05 mm的平面度。
延伸阅读:BQUQ CNC加工W20 Schaublin夹头精密刀具。
该散热板的热阻预期是多少?
热阻为0.35 K/W,按批次以0.001 mm分辨率的三坐标测量机检测。一体式冲压几何结构消除了分体式散热器中的粘合层,缩短了热传导路径。
生产中翅片轮廓的可重复性如何?
冲压工艺可获得挤压工艺无法保持的、可重复的1.0 mm翅片轮廓。模具在一次冲程中成型所有翅片,因此在120,000件批量生产中翅片间距保持在±0.05 mm以内。
节拍和产能是多少?
单次63 T冲程即可成型整个铝制散热板。模具精度为±0.05 mm,25 s的节拍可满足120,000件的产线需求。
冲压结构如何应对批次波动?
冲压结构比挤压结构更能容忍批次波动。模具磨损首先表现为翅片间距的可测量偏移,检测环节以0.001 mm分辨率的三坐标测量机即可发现,而非等到现场才暴露问题。
另请参阅:定制铝挤压散热器型材。
采用什么表面处理,何时施加?
喷砂 + 环氧粉末喷涂 RAL 9005 表面处理在成型后进行。这确保防腐层不会像机加工零件那样在翅片根部被切断。
了解更多关于 散热膏导热硅脂 的内容。
为什么一体式设计能提升热性能?
一体式几何结构消除了分体式散热器中的粘合层,缩短了热传导路径。在ADC12压铸铝与气流之间,除了冲压表面本身,没有任何其他介质。
关键规格与选型对照
规格对比
| 参数 | 值 / 范围 |
|---|
| 材料 | ADC12压铸铝(标准),铜C110(可选) |
| 公差 | 一般±0.15 mm,关键特征±0.05 mm,模具重复精度±0.05 mm |
| 交期 | 按批量与工序确定,标准25 s节拍 |
| 起订量 | 未在文中规定,按项目协商 |
| 产能 | 120,000件批量生产 |
选型 / 对比
| 选项 | 最佳适用 | 权衡 |
|---|
| ADC12压铸铝 + 喷砂 + 环氧粉末喷涂 RAL 9005 | 通用散热与防腐 | 标准方案,成本与性能平衡 |
| 钝化处理 | EV和OBC充电器暴露风险应用 | 增强防腐,但可能影响外观与导电性 |
| 铜C110 | 导电性比重量更重要时 | 热性能提升,但单位质量约翻倍 |
| 冲压结构 | 大批量、复杂翅片 | 模具精度±0.05 mm,25 s节拍,成本不随复杂度成比例上升 |
| 挤压结构 | 简单型材、低成本 | 无法保持可重复的1.0 mm翅片轮廓,批次波动容忍度低 |
常见问题解答
铝制散热板的翅片间距和基材厚度是多少?
标准翅片间距为1.5 mm,基材厚度为1.0 mm。通过单次63 T冲压成型,在120,000件批量生产中翅片间距稳定在±0.05 mm以内,节拍为25 s。
相关技术资料:五金散热片材料科学进阶:从电子导热机理到多相微结构调控。
安装面的平面度能达到多少?
安装面在100 mm范围内平面度保持0.05 mm。检测在20 °C花岗岩平台上进行,每批附0.001 mm分辨率三坐标测量机报告,记录平面度数据。
热阻是多少?
热阻达到0.35 K/W。该值基于ADC12压铸铝、1.5 mm翅片间距和1.0 mm基材厚度,一体式几何结构消除了粘合层,缩短了热传导路径。
推荐阅读:汽车悬架弹簧市场深度分析:电动化浪潮下的技术变革。
可指定的公差等级有哪些?
一般尺寸公差为±0.15 mm,关键特征如安装孔位置单独保持±0.05 mm。成型几何结构继承模具重复精度±0.05 mm,孔位置保持在±0.15 mm。更严格等级需额外冲压工序,建议开模前确定。
每批出货前会进行哪些检验?
每批检验平面度(100 mm范围内0.05 mm)、翅片间距(光学验证±0.05 mm)、基材厚度和孔位置。抽样采用AQL 0.65(关键尺寸)和1.5(一般尺寸),偏差超过±0.15 mm触发全批分选,并附CMM报告。
表面处理有哪些选项?
标准为喷砂 + 环氧粉末喷涂 RAL 9005,成型后进行,防腐层不会在翅片根部被切断。对于EV和OBC充电器暴露风险应用,建议采用钝化处理路线。
可与 对流换热系数估算:从数据手册到现实 对比查看。
铜C110材料是否可用?
可以。当导电性比重量更重要时,铜C110可提升热性能,但单位质量约翻倍。标准材料仍为ADC12压铸铝,适用于大多数散热应用。
相关阅读