产品详情 Contents
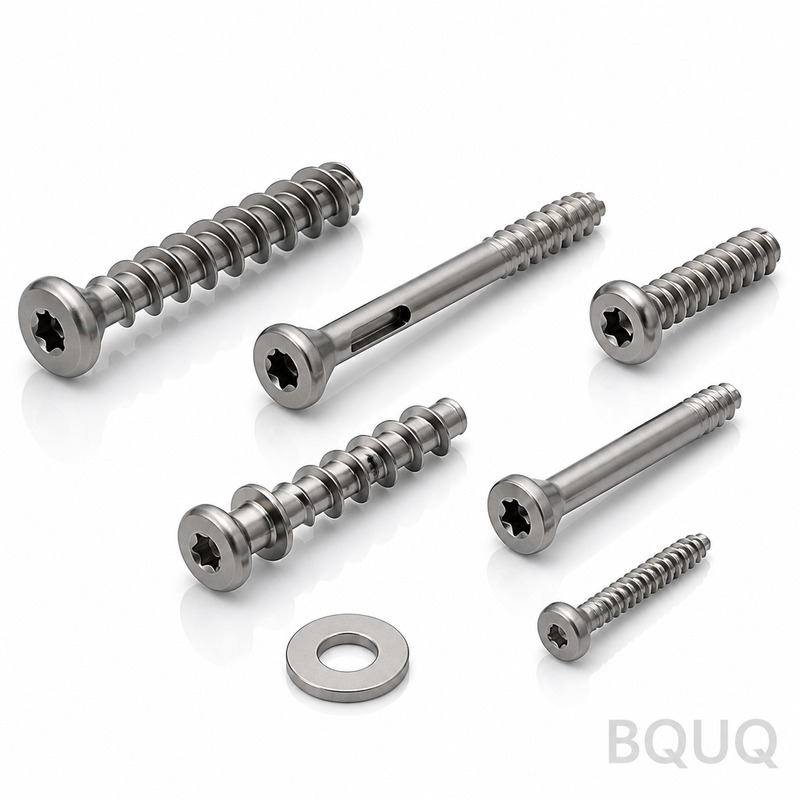
这些是CNC加工的骨科螺钉,采用5级Ti-6Al-4V ELI棒材在五轴铣床上切削而成。螺纹螺距精度可达±0.005 mm,表面光洁度Ra 0.2 µm,热处理后硬度为32–36 HRC。标准交期自图纸确认后15天,我们从东莞发货,附带完整材料证书。
我们如何将螺纹螺距控制在5微米以内 骨螺钉的螺纹在螺距偏移时就会失效。我们使用单点PCD刀片在刚性五轴铣床上切削螺纹,而非采用螺纹铣削。这消除了螺旋路径中产生的插补误差。每颗螺钉在螺纹加工后均在机内进行探针检测,并在第50个零件之前修正刀具磨损补偿。螺纹大径与六角驱动之间的跳动控制在0.008 mm TIR以内。您可以拧紧这些螺钉而不会出现头部摆动。
5级ELI钛合金及热处理工序 我们采用Ti-6Al-4V ELI(ASTM F136)——植入级合金,而非商业5级。棒材附带化学成分和力学性能的钢厂证书。粗车后,我们在真空炉中于700°C下进行2小时去应力退火,以消除加工引起的残余应力。随后在940°C下进行固溶处理,水淬,再在540°C下时效6小时。最终硬度为32–36 HRC,这为您提供足够的强度用于皮质骨,同时不会产生脆性。我们从不省略时效步骤——这是防止循环载荷下延迟断裂的关键。
促进骨直接生长的表面光洁度 我们对杆部进行喷砂处理至Ra 1.6 µm,以促进骨整合,但螺纹侧面和驱动槽保持Ra 0.2 µm。为什么?粗糙的侧面会产生应力集中点,从而引发裂纹。我们在螺纹加工后通过CNC刷光站使用9 µm金刚石研磨液抛光侧面来实现这一目标。头部底面研磨至平面度0.002 mm,确保与接骨板齐平贴合而不晃动。自攻槽无毛刺——我们在副主轴中使用陶瓷油石进行去毛刺处理。
每次发货前的检验——不仅仅是样品报告 每批200颗螺钉均进行100%全检,而非AQL抽样。我们使用分辨率为0.5 µm的三坐标测量机检查每颗零件的螺纹螺距、大径和头部角度。每批随机抽取3个零件使用粗糙度仪验证表面光洁度。每炉次对一颗破坏性拉拔螺钉进行硬度测试。我们还对每批次按照ASTM B117标准进行48小时盐雾试验——如有任何点蚀,整批报废。您将获得包含所有原始数据的PDF报告,而不仅仅是合格/不合格的印章。
交期与起订量:我们不强迫您购买10,000件 我们的标准起订量为零——如果您需要用于尸体测试或法规提交,我们接受单颗原型螺钉。对于批量生产,交期为5,000件以内15天,20,000件以内20天。我们常备直径2.0、2.7、3.5、4.0和4.5 mm的5级ELI棒材库存,因此省去了2周的材料等待时间。如果您需要100件用于试点研究,我们仍然提供与百万件订单相同的公差和检验深度。
我们日常加工的常见尺寸和配置 参数 数值 材料 Ti-6Al-4V ELI (ASTM F136) 直径范围 1.5 mm – 8.0 mm 螺纹螺距 0.3 – 1.75 mm(可定制螺距) 螺纹长度 4 – 50 mm 时效后硬度 32 – 36 HRC 螺纹螺距公差 ±0.005 mm 同心度(螺纹至驱动) 0.008 mm TIR 表面光洁度(侧面) Ra 0.2 µm 表面光洁度(杆部) Ra 1.6 µm(喷砂处理) 交期 15天(≤5,000件) 起订量 无起订量(接受单颗原型)
我们为何避免软钛合金的常见陷阱 大多数CNC加工厂将钛合金当作不锈钢来处理。这是错误的。钛合金的热导率低(7.2 W/m·K),因此热量集中在切削区域并导致表面加工硬化。我们使用通过主轴的高压冷却系统(70 bar)来断屑和排热。主轴转速限制在4,000 RPM——更高的转速会导致积屑瘤并撕裂螺纹。我们还使用变螺旋角立铣刀进行开槽,以减少振颤。这就是为什么我们的螺钉不会出现廉价进口零件上常见的"涂抹"或撕裂晶粒结构。有关刀具选择的更多信息,请阅读我们的CNC刀具选择指南 。
实际公差与您的真实需求 如果您要求,我们可以将螺纹螺距控制在±0.003 mm,但这会增加30%的加工时间。对于大多数骨科应用,±0.005 mm是最佳平衡点。如果您的图纸过度标注,我们会如实告知——我们曾见过工程师在将被喷砂处理的杆部上要求Ra 0.05 µm。这是浪费金钱。我们的工程师会在您付款前提出这一点。不同特征的公差细分在我们的CNC加工公差指南 中有详细说明。我们希望您正确标注,而非盲目要求。
我们如何为法规审核进行包装和文档管理 每颗螺钉单独密封在Tyvek袋中,驱动槽上激光打标批号。我们不使用油墨印章——它们在灭菌过程中会脱落。外箱包含灭菌指示条。每次发货,您都会获得材料证书(EN 10204 3.1)、尺寸检验报告和热处理记录。如果您的QA团队审核我们,我们会提供CMM程序和量具校准记录的实时访问权限,这些均可溯源至NIST。东莞没有其他工厂提供这种级别的透明度。
最小起订量是多少? 无起订量——我们以与50,000件批量相同的公差加工单颗原型,用于您的尸体测试或法规提交。
你们可以定制螺纹轮廓和头部几何形状吗? 可以,我们根据您的3D模型或DXF文件切削任何螺纹形式(皮质骨、松质骨或定制非对称螺纹)和任何头部样式(六角、Torx、十字槽),首件无刀具费用。
小批量如何验证质量? 我们对零件进行100%三坐标测量机全检,随机抽取3个样品进行粗糙度测试,每炉次进行一次破坏性硬度测试——即使您的订单只有10颗螺钉。
定制设计的典型交期是多久? 图纸确认后15天,适用于5,000件以内,包括热处理和喷砂;如需特殊直径而订购棒材,则增加5天。
立即发送您的图纸或STEP文件。我们将审查可制造性,指出任何过度标注的公差,并在12小时内发送正式报价。邮箱sc@bquq.com或WhatsApp +86 13713157787。我们是一家拥有20年CNC加工经验的精密制造工厂——中国制造,但具备德国级别的检验纪律。无起订量,无推诿。
相关产品 参数 参数 能力范围 材料 AL6061/7075, SUS303/304/316, 45#钢, T2铜, H59黄铜, POM, PEEK, 尼龙 公差 ±0.005mm标准,±0.003mm可按需定制 设备 3/4/5轴CNC, 车铣复合, 瑞士型车床 表面处理 阳极氧化, 镀镍, 镀锌, 钝化, 喷砂, 抛光 尺寸范围 最大400 x 300 x 200 mm 打样 72小时,样品无最小起订量 检测 每批次提供完整报告,可按需提供CMM数据