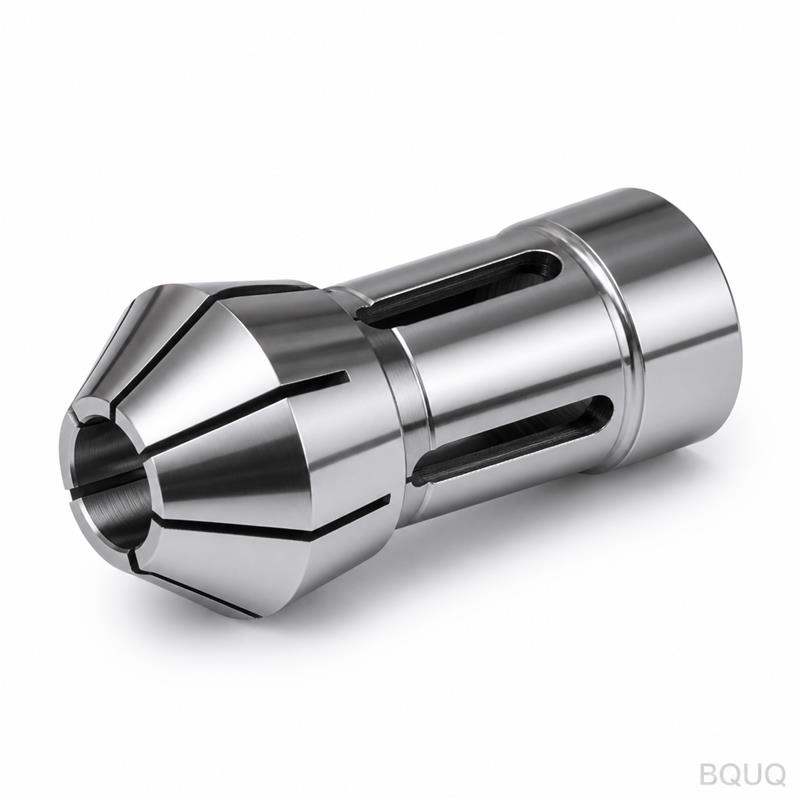
产品详情
开场
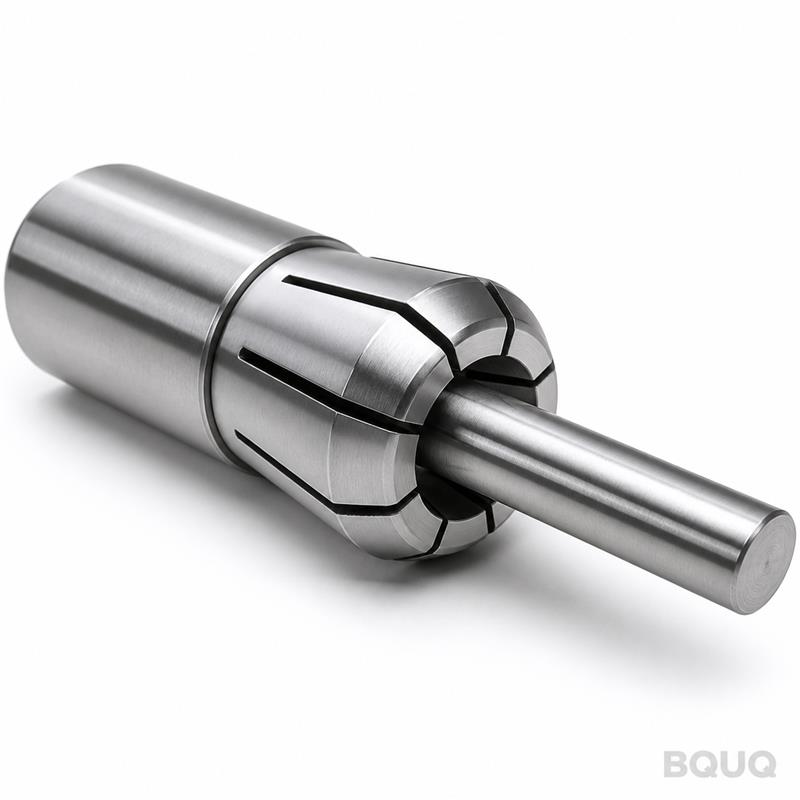
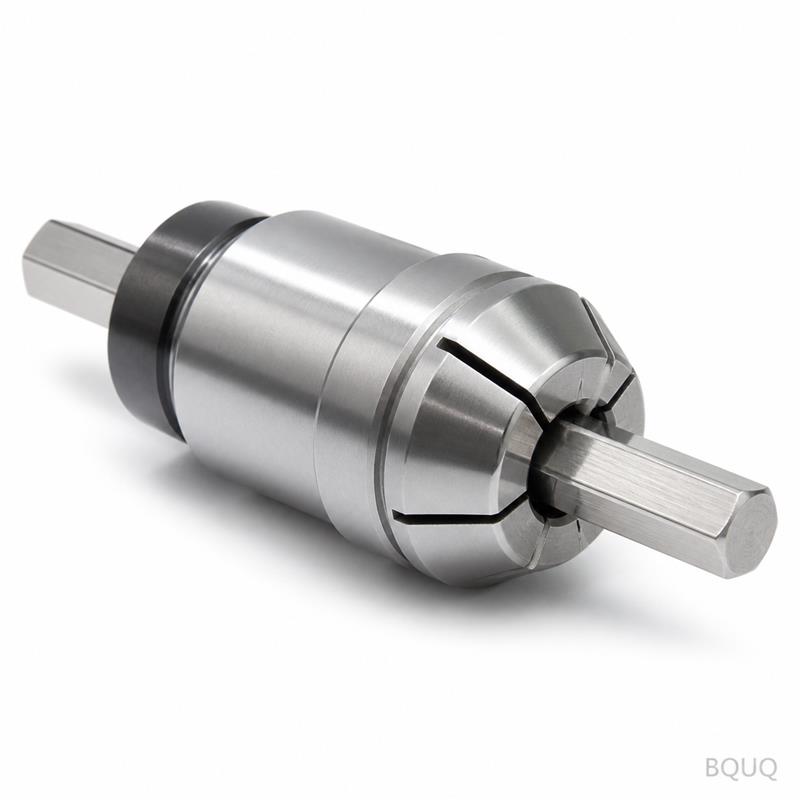
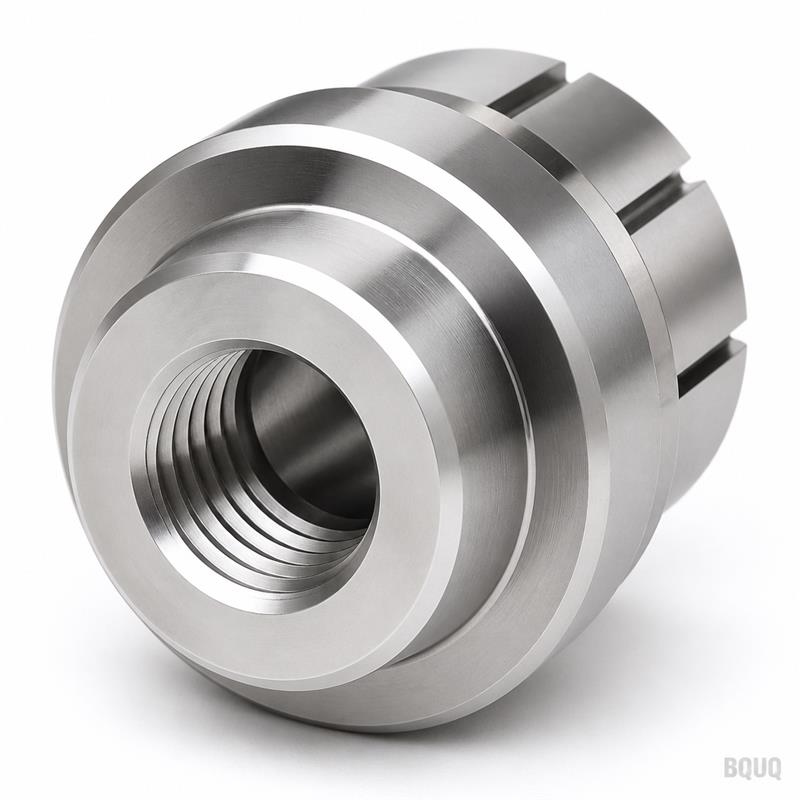
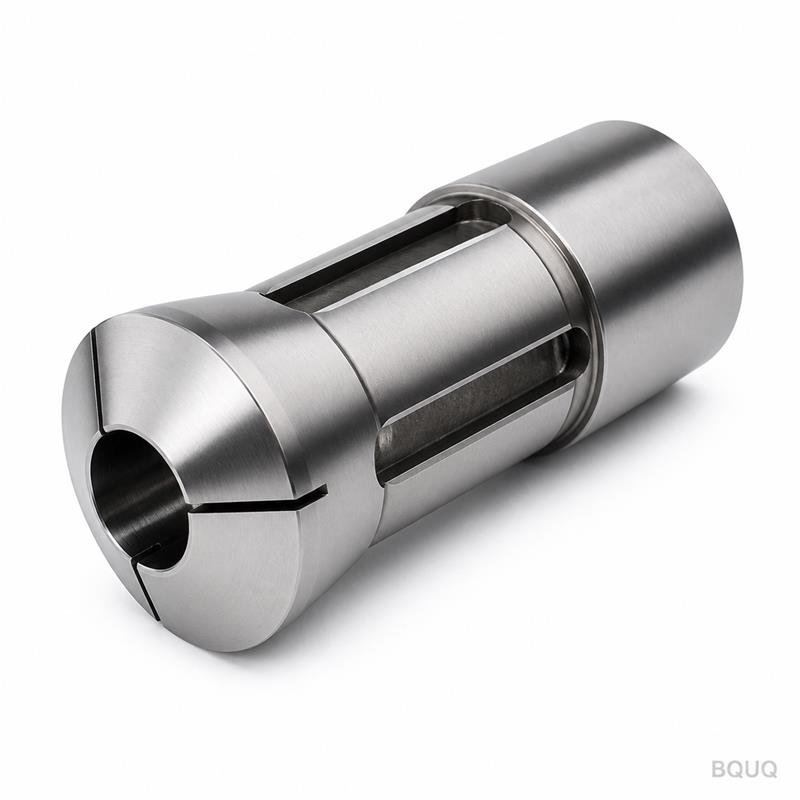
您的图纸决定零件形态,我们负责加工。每一件定制CNC夹头卡盘均严格按照您的图纸制造,发货前经三坐标测量机(CMM)验证。无猜测,无偏差。
- 公差:关键直径±0.005 mm
- 交期:原型件7–12个工作日
- 无起订量——一件或一千件均可下单
- 材料:A2、D2、4140、8620,或您指定的牌号
- 表面粗糙度:内孔及锥面Ra 0.4 µm
我们是一家位于中国东莞的精密制造工厂,拥有20年CNC车削、铣削和磨削加工经验。您的夹头不是我们的副业,而是我们的核心工艺。
规格参数
| 参数 | 数值 |
|---|
| 类型 | 自动车床46型夹头(圆棒料) |
| 可选材料 | A2工具钢、D2、4140、8620、1215,或客户指定牌号 |
| 硬度 | 58–62 HRC(整体淬硬)或60–64 HRC(渗碳淬硬) |
| 公差(内孔) | +0.005 / 0 mm |
| 公差(锥面) | 30°夹角±0.005 mm |
| 表面粗糙度 | 内孔Ra 0.4 µm,外径Ra 0.8 µm |
| 同心度 | 柄部TIR≤0.008 mm |
| 加工工艺 | CNC车削、内圆磨削、线切割(用于开槽) |
| 批量范围 | 1–50,000件 |
| 检测方式 | 内孔及锥面100%尺寸检测;每批附CMM报告 |
| 交期 | 1–50件7天,51–500件12天 |
| 原产地 | 中国制造(东莞) |
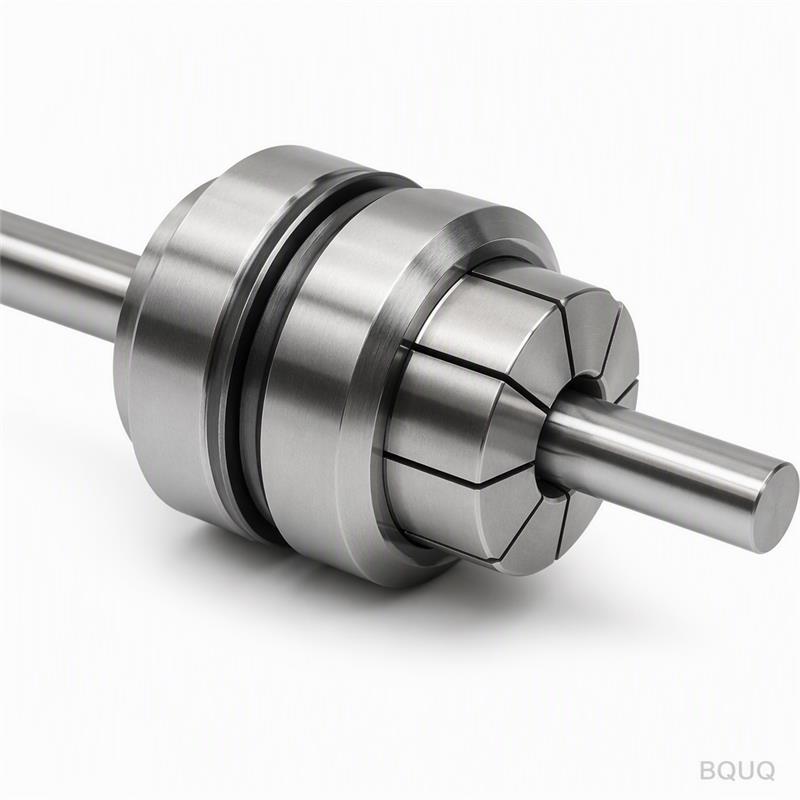
所有夹头在粗加工后进行去应力处理,然后一次装夹完成磨削。这保证了内孔与锥面的同心度。我们绝不省略回火工序。
客户选择向我们发送图纸的三个理由
1. 批次可追溯的质量
每个批次都有独立的热处理炉号和工单号。原材料质保书存档5年。如果您需要追溯零件对应的钢水炉次,我们几分钟内即可完成。
2. 每批附检测报告
每次发货均附带尺寸检测报告,列明内孔直径、锥角、同心度和硬度。不额外收费,无意外情况。
3. 一站式工厂:CNC加工+冲压+弹簧+散热器
您的夹头只是整个组件的一部分。我们在同一厂区内还运营CNC加工、金属冲压、弹簧和散热器生产线。将完整BOM发给我们,我们报整个配套的价格,而不仅仅是夹头。这为您节省运费、物流管理和供应商协调时间。
应用领域
自动车床46型夹头适用于瑞士型及滑动主轴箱车床,用于送进圆棒料。典型应用包括:
- 医疗器械销钉和骨钉——需要高同心度,夹持棒料时不留压痕
- 钟表和仪器零件——小直径、高重复精度
- 汽车燃油喷射器喷嘴——内孔公差保证棒料在加工过程中保持笔直
- 电子连接器引脚——黄铜或不锈钢棒料,直径1–6 mm
- 紧固件生产——六角或圆棒料,高循环次数
在每种应用中,夹头都以均匀压力夹持棒料。劣质夹头会导致振纹、零件椭圆或棒料打滑。我们磨削加工的内孔和锥面可彻底消除这些问题。
客户下单前常问的问题
问:起订量是多少?
答:无起订量。我们可先做一件用于原型验证,再按您的批量规模扩展生产。46型夹头刀具为标准配置,因此换型成本低。
问:如何保证公差和品质?
答:我们在一次装夹中完成内孔和锥面的磨削。随后每件产品均使用分辨率0.001 mm的CMM进行检测,检测报告随货附上。如有任何尺寸超差,我们免费返工或更换。
问:定制夹头的交期是多久?
答:1–50件为7个工作日;51–500件为12个工作日。更大批量订单,我们在图纸审核后24小时内确认排期。
问:能否提供材质证明?
答:可以。我们提供A2、D2、4140或任何指定牌号的钢厂质保书,可追溯至批次炉号。
发送您的图纸
将您的PDF或STEP文件发送至我们的邮箱。我们进行可制造性审核,并在12小时内回复正式报价。请注明目标公差、材料和数量,其余交给我们处理。
邮箱: sc@bquq.com
WhatsApp: +86 13713157787
精密制造是我们唯一的事业。定制CNC夹头卡盘,中国制造,无起订量——这就是我们的承诺。发送图纸,获取报价。
需要其他零件?我们同样在东莞工厂加工定制CNC自动车床643型圆孔弹簧夹头 | BQUQ。
相关产品
参数
| 参数 | 能力范围 |
|---|
| 材料 | AL6061/7075, SUS303/304/316, 45#钢, T2铜, H59黄铜, POM, PEEK, 尼龙 |
| 公差 | ±0.005mm标准,±0.003mm可按需定制 |
| 设备 | 3/4/5轴CNC, 车铣复合, 瑞士型车床 |
| 表面处理 | 阳极氧化, 镀镍, 镀锌, 钝化, 喷砂, 抛光 |
| 尺寸范围 | 最大400 x 300 x 200 mm |
| 打样 | 72小时,样品无最小起订量 |
| 检测 | 每批次提供完整报告,可按需提供CMM数据 |