这款 C 型弹簧夹头刀柄对您主轴的作用 这是一款 C 型弹簧夹头刀柄——一种精密 CNC 刀具组件,用于夹持 ER 弹簧夹头,从而在加工中心或车床上牢固固定切削刀具。我们保证鼻端跳动精度为 0.005 mm TIR,夹持表面硬度为 HRC 58-62,标准尺寸交期为 10 天。这意味着更小的刀具偏摆、更长的刀具寿命,以及每个循环中可重复的零件精度。 为什么
C型弹簧夹头刀柄 CNC刀具 | BQUQ 中国精密制造
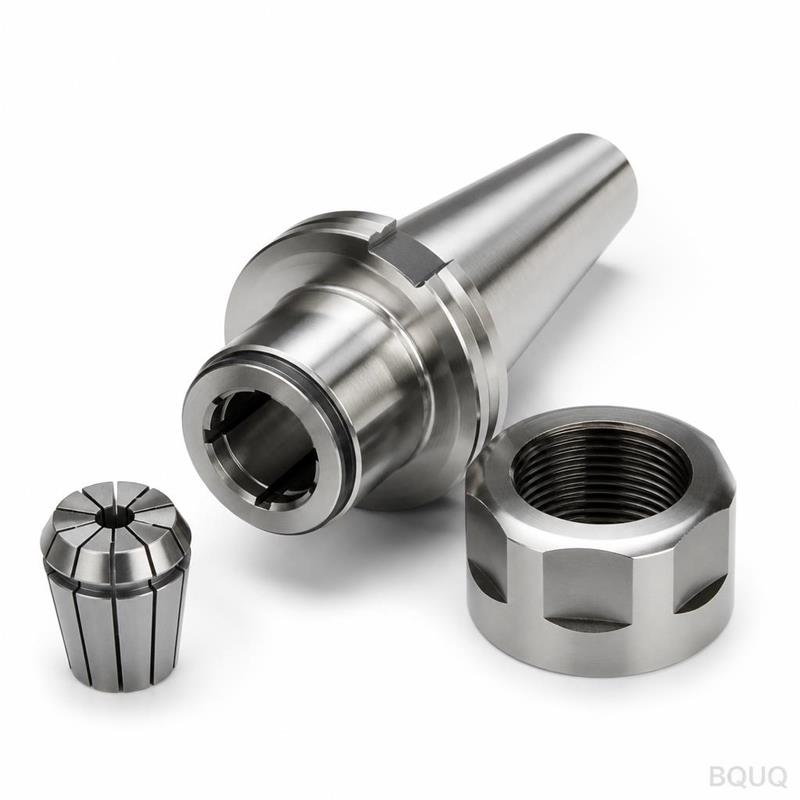
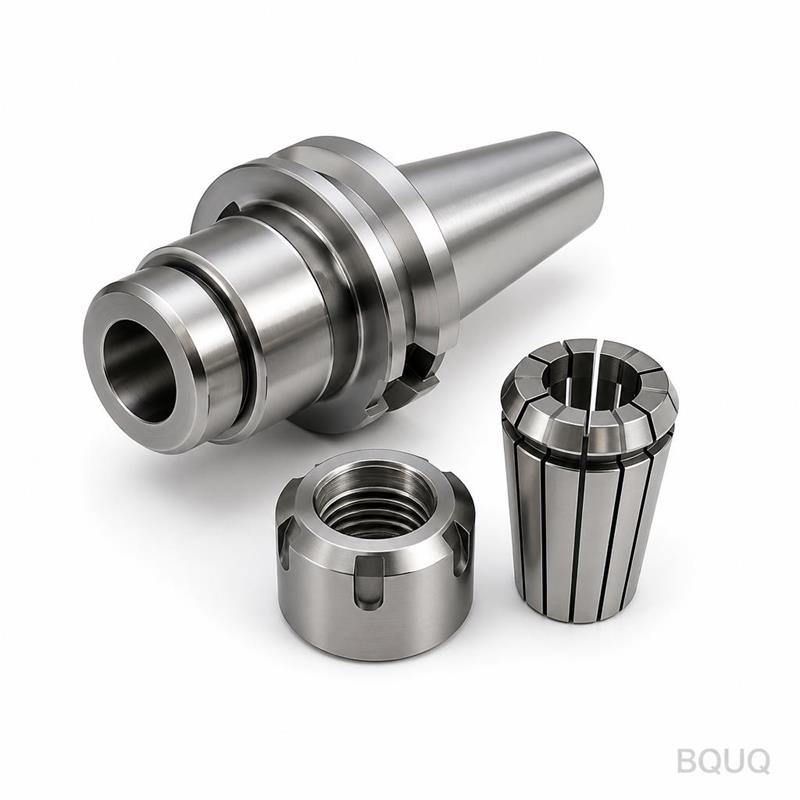
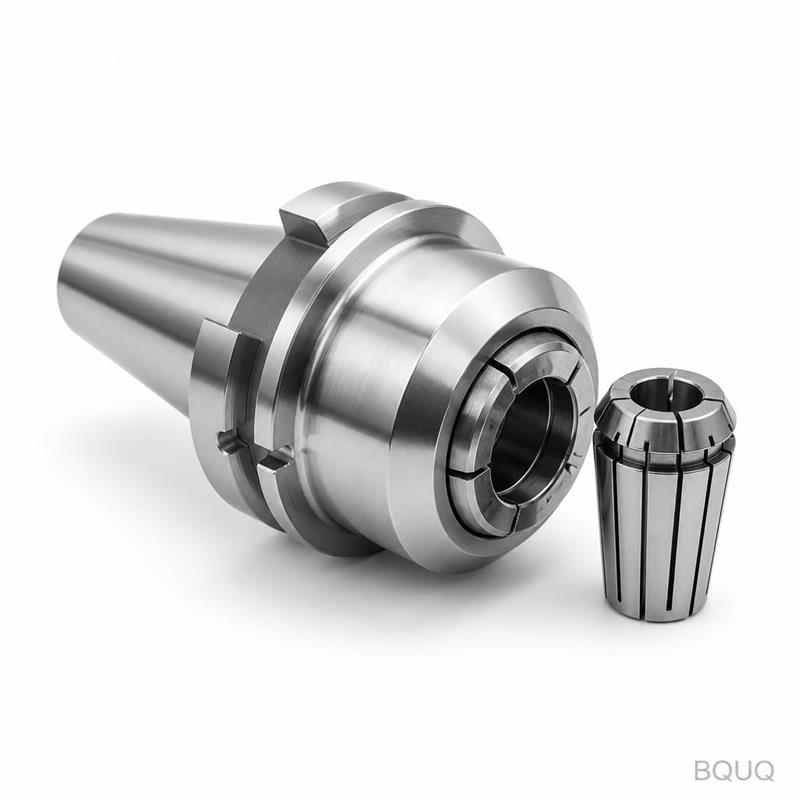
这款 C 型弹簧夹头刀柄对您主轴的作用 这是一款 C 型弹簧夹头刀柄——一种精密 CNC 刀具组件,用于夹持 ER 弹簧夹头,从而在加工中心或车床上牢固固定切削刀具。我们保证鼻端跳动精度为 0.005 mm TIR,夹持表面硬度为 HRC 58-62,标准尺寸交期为 10 天。这意味着更小的刀具偏摆、更长的刀具寿命,以及每个循环中可重复的零件精度。 为什么 C 型夹头在高速加工中优于直柄刀柄 C
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
这是一款 C 型弹簧夹头刀柄——一种精密 CNC 刀具组件,用于夹持 ER 弹簧夹头,从而在加工中心或车床上牢固固定切削刀具。我们保证鼻端跳动精度为 0.005 mm TIR,夹持表面硬度为 HRC 58-62,标准尺寸交期为 10 天。这意味着更小的刀具偏摆、更长的刀具寿命,以及每个循环中可重复的零件精度。
为什么 C 型夹头在高速加工中优于直柄刀柄
C 型弹簧夹头设计有锥形鼻端和螺纹锁紧螺母,拧紧时会将夹头向内拉紧。与直柄刀柄相比,这能产生更强、更同心的夹持力,尤其是在 10,000 RPM 以上时。对于您的高速铣削或钻孔操作,这种设计可减少振动并防止刀具脱落——因此您可以将进给率提高多达 20%,而不会损失表面质量。
我们用于夹头本体制造的材料和热处理工艺
我们采用 42CrMo 合金钢加工夹头本体,然后整体淬硬至 HRC 58-62。硬化层深度达 1.5 mm,即使反复更换夹头,锥面也不会变形。锁紧螺母采用 20CrMnTi 材质,渗碳处理至 HRC 58-62,以保证螺纹的耐磨性。我们将内锥面磨削至 Ra 0.4 µm 的表面粗糙度,确保夹头均匀就位,并将跳动控制在 0.005 mm TIR 以内。
每批发货前全检——而非抽检
每一件 C 型弹簧夹头刀柄都经过 100% 全检,而非抽样计划。我们使用三坐标测量机测量锥角,使用精密芯棒检查跳动,并使用通止规测试螺纹配合。您还将收到一份包含实际测量值的书面检验报告,由我们的 QC 工程师签字。如果任何一件产品超过 0.005 mm TIR,它将返回磨床重新加工——绝不会发货。
我们如何将您的刀具配置与正确的 ER 夹头系列匹配
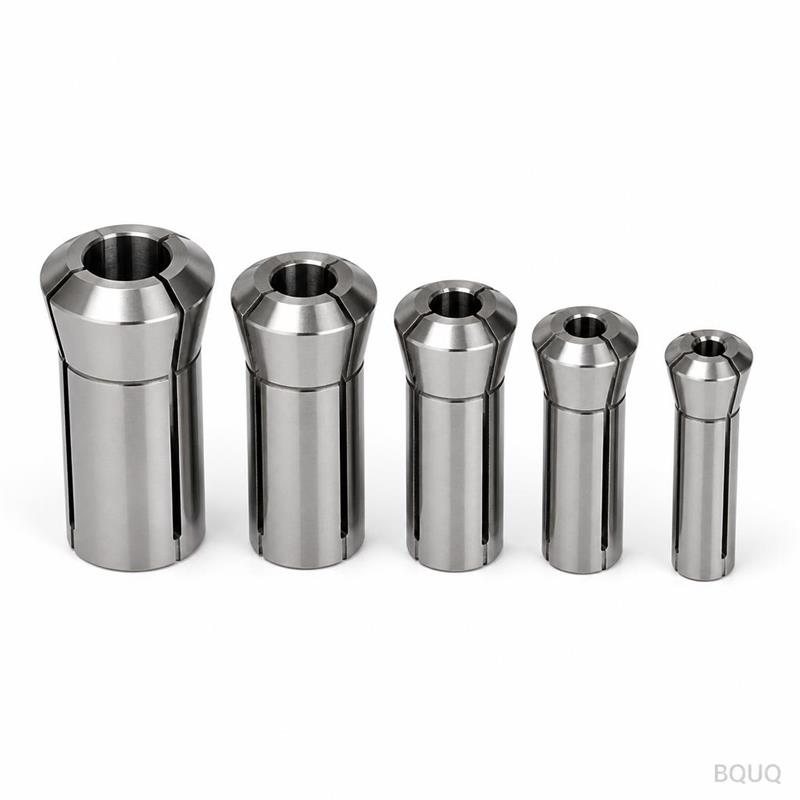
我们生产适用于 ER11、ER16、ER20、ER25、ER32 和 ER40 夹头的 C 型夹头。柄径可为 1/8" 至 1-1/4"(3.175 mm 至 31.75 mm),总长度范围为 50 mm 至 150 mm。如果您使用 CAT、BT 或 HSK 主轴,我们可以将后端加工至您指定的拉钉或 retention knob 规格。只需告知您的夹头系列和柄径——我们将精确匹配锥面几何形状,符合夹头制造商的标准。
表面处理和涂层选项,提供耐腐蚀性
标准表面处理为黑色氧化涂层,可防锈并减少插入夹头时的摩擦。对于大量使用冷却液的环境,我们提供化学镀镍,增加 25 µm 的耐腐蚀层,且不影响尺寸。如果您需要高于 200°C 的高温稳定性,我们可以在锥面上施加 TiN 涂层。所有涂层均在最终磨削后施加,因此尺寸精度保持在公差范围内。
为什么您应该将我们的价格与美国或欧盟本地供应商进行比较
您可能认为中国制造的刀柄价格更低,但质量会打折扣。我们的精密制造工艺并非如此。我们的 C 型弹簧夹头刀柄使用与高端品牌相同的日本和瑞士机床进行磨削,但我们在东莞的运营成本更低。您通常比同类德国或美国产品节省 30-40% 的费用,并且我们以 DDP 方式送货上门,无隐藏关税。公差和硬度完全相同——我们公布这些参数,并为其提供保障。