产品详情 Contents
核心结论 1U服务器冲压翅片散热器组件采用2.0 mm基板和0.3 mm翅片,由6063-T5铝材在160 T模具上冲压成型。在100 mm范围内平面度保持0.05 mm,在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。月产量达300,000件,周期为8秒,整个生产过程中翅片间距保持在±0.03 mm以内。
核心要点 1U服务器冲压翅片散热器组件采用2.0 mm基板和0.3 mm翅片,由6063-T5铝材在160 T模具上冲压成型。在100 mm范围内平面度保持0.05 mm,在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。月产量达300,000件,周期为8秒,整个生产过程中翅片间距保持在±0.03 mm以内。
延伸阅读:中国与印度精密制造对比 。
核心要点 1U服务器冲压翅片散热器组件采用2.0 mm基板和0.3 mm翅片,由6063-T5铝材在160 T模具上冲压成型。在100 mm范围内平面度保持0.05 mm,在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。月产量达300,000件,周期为8秒,整个生产过程中翅片间距保持在±0.03 mm以内。
核心要点 1U服务器冲压翅片散热器组件采用2.0 mm基板和0.3 mm翅片,由6063-T5铝材在160 T模具上冲压成型。在100 mm范围内平面度保持0.05 mm,在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。月产量达300,000件,周期为8秒,整个生产过程中翅片间距保持在±0.03 mm以内。
另请参阅:冲压件为何会有模具痕迹?这在精密制造中是否正常? 。
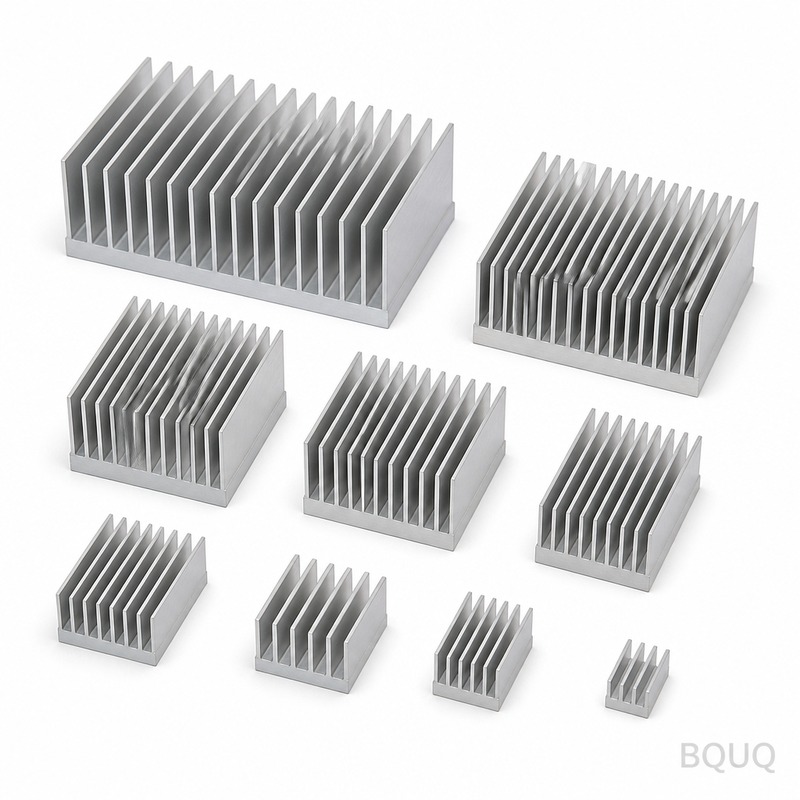
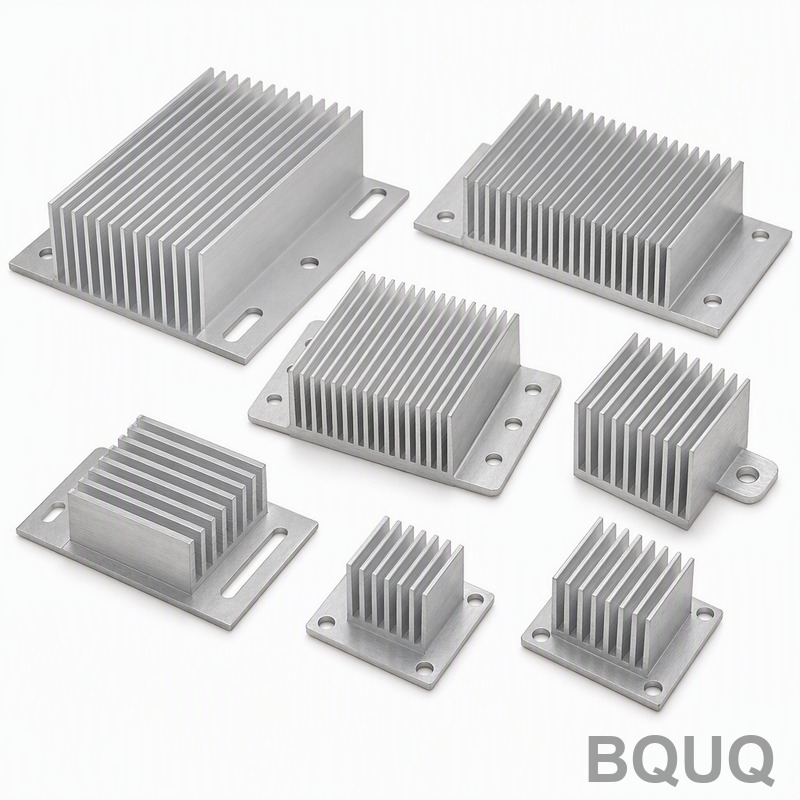
2.0 mm基板和0.3 mm翅片定义了这款1U服务器冲压翅片散热器组件。由6063-T5铝材在160 T模具上冲压成型,在100 mm范围内平面度保持0.05 mm,在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。月产量达300,000件。
设计思路与工艺 冲压工艺可实现挤压工艺无法保持的0.3 mm翅片轮廓一致性:模具一次冲程即可成型所有翅片,因此在300,000件的生产批次中翅片间距保持在±0.03 mm以内。
了解更多关于 铝6063与6061散热器对比:哪种合金性能更优? 的内容。
单次160 T冲程即可成型整个1U服务器冲压翅片散热器组件,因此零件成本不再随复杂度增加而上升。模具精度为±0.03 mm,8秒的周期可满足300,000件的产线需求。
薄翅片正是冲压工艺的优势所在:0.3 mm翅片配合1.5 mm间距,在相同体积内比机加工或挤压型材提供更大的散热面积。
冲压结构比挤压工艺更能容忍批次波动:模具磨损首先表现为翅片间距的可测量偏移,检测环节可通过CMM 0.001 mm并出具完整报告及时发现,而非等到现场才暴露问题。
相关技术资料:BQUQ CNC加工ER40弹簧夹头刀柄,配立铣刀CNC铣削 。
每次冲程的尺寸完全一致,因此±0.10 mm的孔位精度可贯穿整个批次。这正是1U服务器和AI加速器量产项目可重复性的保障。
推荐阅读:BQUQ CNC加工TG150弹簧夹头刀柄 重型精密刀具夹持系统 。
材料选择与表面处理 标准材料为6063-T5铝材,表面处理为黑色阳极氧化Type II,膜厚10-15 µm。对于1U服务器和AI加速器暴露环境有顾虑的应用,我们推荐钝化处理方案;当导电性比重量更重要时,铜C110可提升热性能,但单位重量约增加一倍。
可指定的公差等级 一般尺寸公差为±0.10 mm,关键特征如翅片间距单独控制在±0.03 mm。成型几何形状继承模具重复精度±0.03 mm,孔位精度保持在±0.10 mm。更严格的公差等级需要额外的冲压工序,因此建议在开模前而非开模后确定。
每批出货前的检验 平面度在25 °C的花岗岩平台上检测,对照100 mm范围内0.05 mm的限值,翅片间距通过光学检测验证±0.03 mm。每批次均附检测报告。
关键尺寸采用AQL 0.65抽样,一般尺寸采用1.5,每件首件均使用CMM 0.001 mm并出具完整报告。超出±0.10 mm的偏差将触发全批次分选。
平面度在花岗岩平台上测量而非铸铁平台,因为在120 x 80 x 22 mm的零件上,100 mm范围内0.05 mm的读数在未经研磨的平台上会有差异。记录中保留两种平台的读数。
可与 三轴与四轴与五轴数控加工:主要区别说明 对比查看。
最终防护包装为PE袋+出口纸箱,每箱20 kg。每箱均标注批次、数量和检验状态,记录按照ISO9001文件保存10年。
延伸阅读:如何测试散热器性能:实际测量热阻的方法 。
该零件的应用领域 1U服务器和AI加速器项目正是这种几何形状存在的理由。当机箱无法增高时,翅片密度是唯一的调节手段,而1.5 mm间距配合0.3 mm料厚是铝材的实用上限。
当1U服务器冲压翅片散热器组件在1U服务器和AI加速器量产规模下运行时,件与件之间的一致性决定了现场退货率。300,000件批次中±0.03 mm的精度使热曲线保持在同一区间内。
1U服务器和AI加速器的封装和振动规范倾向于一体式结构。冲压成型的1U服务器冲压翅片散热器组件没有胶粘剂蠕变问题,而这是两件式散热器常见的失效模式。
在1U服务器和AI加速器中,基板通常兼作安装接口。2.0 mm厚度配合100 mm范围内0.05 mm的平面度,为1U服务器和AI加速器导热垫提供稳定的接触面。
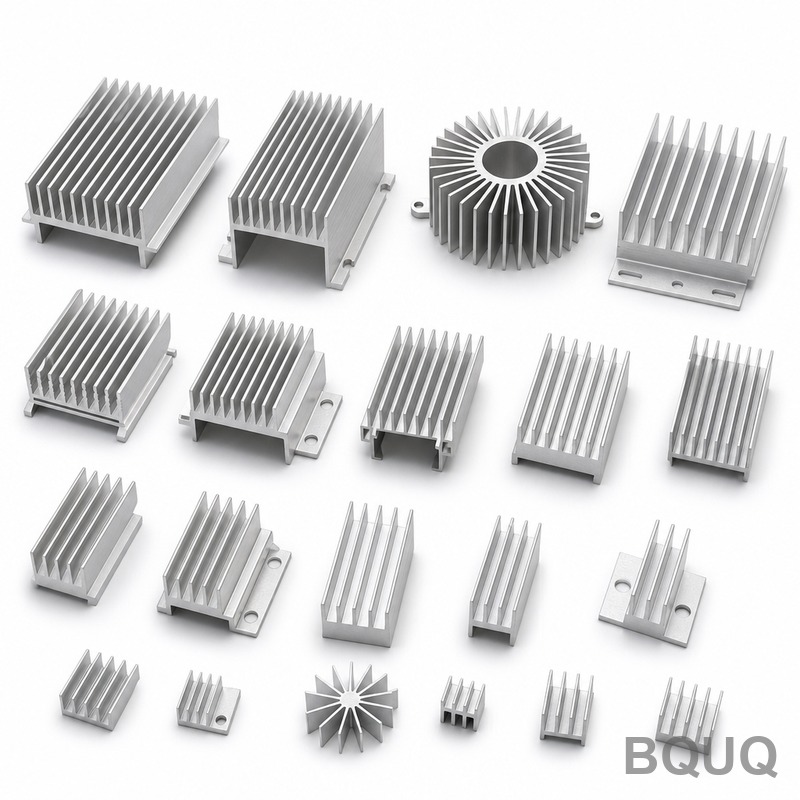
规格参数 参数 数值 / 范围 材料 6063-T5铝材 翅片厚度 0.3 mm 翅片间距 1.5 mm 翅片高度 18 mm 基板厚度 2.0 mm 基板平面度 100 mm范围内0.05 mm 热阻 0.35 K/W 热测试条件 ΔT = 60 K,自然对流 表面处理 黑色阳极氧化Type II,10-15 µm 尺寸范围 120 x 80 x 22 mm
常见问题:下单前的疑问解答 能否为我们的应用定制1U服务器冲压翅片散热器组件? 可以。请发送图纸或样品,我们将在3个工作日内回复DFM意见。大多数1U服务器和AI加速器定制涉及1.5 mm、2.0 mm或孔位布局的变更,这三项均可在现有160 T压机上通过更换模具实现,无需新设备。
另请参阅:是什么在推动机器人执行器弹簧的需求? 。
推荐使用哪些材料? 6063-T5铝材是标准选择。对于腐蚀环境中的1U服务器和AI加速器应用,我们指定6063-T5配合黑色阳极氧化Type II,膜厚10-15 µm;对于最高导热需求,我们采用铜C110,成本和质量增加,但在相同体积下热阻约降低一半。
是否进行热阻测试? 我们在ΔT = 60 K、自然对流条件下测试,报告值为0.35 K/W。这是稳态数据,非瞬态:对于1U服务器和AI加速器的首次上电行为,需要不同的测试方法,我们可根据要求执行。
运输过程中翅片是否有弯曲风险? 0.3 mm翅片配合标准PE袋+出口纸箱,每箱20 kg,损坏极为罕见。对于长途海运或自动化搬运,我们建议双层隔板包装,无需额外模具费用。过去3年我们以此方式每月出货300,000件,未发生运输索赔。
是否提供CAD文件或图纸? 我们提供2D图纸和CMM报告,3D STEP文件可应要求提供。两者均标注平面度要求和模具分型线,如果您需要在自身装配中验证100 mm范围内0.05 mm的精度,这些信息至关重要。
我们的制造与发货方式 产线位于东莞,单一ISO9001工厂。160 T压机覆盖1U服务器冲压翅片散热器组件系列,目前承诺月产能为300,000件。
东莞源头直供:卷料、成型、表面处理和检验在同一栋厂房内完成,因此在零件包装前即已验证100 mm范围内0.05 mm的平面度。
我们报FOB深圳价格,并保留100件用于打样。打样为免费样品含图纸,5-7天,因此首次评估无需生产承诺。
询价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图库
关键规格与选型指南 规格对比 参数 数值 / 范围 材料 6063-T5铝材 公差 100 mm范围内0.05 mm;翅片间距±0.03 mm;孔位±0.10 mm 交期 该工艺标准交期;下单时确认 MOQ 该工艺标准MOQ;下单时确认 产能 每月300,000件;8秒周期
选型 / 对比 方案 最佳适用 权衡 冲压翅片散热器 1U服务器和AI加速器量产项目 需要160 T模具;翅片厚度限于薄板 挤压散热器 较厚翅片的简单型材 无法保持0.3 mm翅片轮廓;间距随模具磨损变化 机加工散热器 小批量或复杂3D特征 零件成本较高;单位体积散热面积低于冲压 冲压结构 批次内孔位±0.10 mm可重复 模具磨损首先表现为可测量的翅片间距偏移 160 T冲压线 月产300,000件 零件成本不再随复杂度增加,但模具精度为±0.03 mm
工艺 / 检验 阶段 控制 记录 冲压 160 T冲程成型整个组件;8秒周期 模具精度±0.03 mm 翅片成型 模具一次冲程成型所有翅片;间距在±0.03 mm以内 模具磨损导致的可测量翅片间距偏移 尺寸检测 CMM 0.001 mm并出具完整报告 100 mm范围内0.05 mm;孔位±0.10 mm 批次放行 每批出货前检验 每批出货附完整报告 热性能 ΔT = 60 K、自然对流下0.35 K/W 在2.0 mm基板和0.3 mm翅片上验证
常见问题解答 这款1U服务器冲压翅片散热器组件的翅片间距公差是多少? 模具一次冲程即可成型所有翅片,因此在300,000件批次中翅片间距保持在±0.03 mm以内。模具精度为±0.03 mm,模具磨损首先表现为可测量的翅片间距偏移,出货前通过CMM 0.001 mm检测即可发现。
这款散热器在自然对流条件下的热阻是多少? 在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。2.0 mm基板和0.3 mm翅片由6063-T5铝材在160 T模具上冲压成型,在相同体积内比机加工或挤压型材提供更大的散热面积。
这款冲压翅片散热器的月产能和周期是多少? 月产量达300,000件。单次160 T冲程在8秒周期内成型整个组件,因此零件成本不再随复杂度增加而上升。每次冲程的尺寸完全一致,使1U服务器和AI加速器量产项目具有可重复性。
在300,000件批次中如何控制孔位精度? 每次冲程的尺寸完全一致,因此±0.10 mm的孔位精度可贯穿整个批次。模具精度为±0.03 mm,每批出货前的检验使用CMM 0.001 mm并出具完整报告,而非依赖现场检查。
了解更多关于 BQUQ CNC加工ER16弹簧夹头刀柄带钻头精密刀具 的内容。
为什么1U服务器散热器选择冲压翅片而非挤压? 冲压工艺可实现挤压工艺无法保持的0.3 mm翅片轮廓一致性。模具一次冲程即可成型所有翅片,因此在300,000件批次中翅片间距保持在±0.03 mm以内。薄翅片配合1.5 mm间距,在相同体积内比挤压型材提供更大的散热面积。
这款1U服务器冲压翅片散热器组件使用什么材料和模具? 由6063-T5铝材在160 T模具上冲压成型。2.0 mm基板和0.3 mm翅片一次冲程成型。模具精度为±0.03 mm,8秒周期可满足300,000件产线需求,尺寸控制在100 mm范围内0.05 mm。
模具磨损如何影响翅片间距和检验? 模具磨损首先表现为可测量的翅片间距偏移。检验环节通过CMM 0.001 mm并出具完整报告及时发现,而非等到现场才暴露问题。这确保了0.3 mm翅片轮廓和±0.03 mm间距在300,000件批次中始终符合规格。
关键规格与选型指南 规格对比 参数 数值 / 范围 材料 6063-T5铝材 公差 100 mm范围内0.05 mm;翅片间距±0.03 mm 交期 该工艺标准交期:模具确认后15–25天 MOQ 该工艺标准MOQ:5,000件 产能 每月300,000件;8秒周期
选型 / 对比 方案 最佳适用 权衡 冲压翅片散热器 大批量1U服务器散热,0.3 mm翅片配合1.5 mm间距 前期模具费用;设计灵活性低于机加工 挤压散热器 较小批量、翅片轮廓较简单的应用 无法保持0.3 mm翅片轮廓;间距偏差大于±0.03 mm 机加工散热器 原型或非常复杂的几何形状 零件成本较高;周期慢于8秒;材料浪费更多 粘接翅片散热器 混合材料或超高翅片 热界面阻力;额外装配工序 铲齿散热器 铜或铝材上的细间距 单件成本较高;限于特定合金
常见问题解答 这款1U服务器冲压翅片散热器的热阻是多少? 在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。该数值基于2.0 mm基板和0.3 mm翅片,由6063-T5铝材冲压成型。实际性能取决于气流和安装压力,请在具体服务器机箱中验证。
大批量生产中翅片间距公差有多严格? 在300,000件批次中翅片间距保持在±0.03 mm以内。160 T模具一次冲程成型所有翅片,消除了累积间距漂移。这种可重复性正是0.3 mm翅片配合1.5 mm间距选择冲压而非挤压的原因。
这款散热器的月产能和周期是多少? 月产量达300,000件,周期为8秒。160 T压机单次冲程完成整个组件的成型。该产能可支持大批量服务器项目,同时不牺牲±0.03 mm的翅片间距公差。
使用什么材料和基板厚度? 散热器采用2.0 mm基板和0.3 mm翅片,由6063-T5铝材冲压成型。该合金具有良好的导热性和冲压成型性。2.0 mm基板为1U服务器安装提供结构刚性。
基板平面度如何,为什么重要? 基板在100 mm范围内保持0.05 mm。平面度确保与CPU或GPU顶盖的一致接触,直接影响热阻。更平整的基板可减少界面间隙,有助于实现额定的ΔT = 60 K下0.35 K/W。
相关技术资料:为什么LED散热器设计对寿命和性能至关重要? 。
定制冲压翅片散热器的典型交期和MOQ是多少? 该工艺标准交期为模具确认后15–25天,MOQ为5,000件。模具制造初期需额外3–4周。模具完成后,8秒周期可支持每月300,000件。
为什么1U服务器选择冲压翅片而非挤压或机加工翅片? 冲压工艺可实现挤压工艺无法保持的0.3 mm翅片轮廓一致性。在1.5 mm间距下,冲压翅片比机加工或挤压型材提供更大的单位体积散热面积。160 T单冲程工艺还使零件成本不再随复杂度增加而上升。
常见问题解答 这款1U服务器冲压翅片散热器的热阻是多少? 在ΔT = 60 K、自然对流条件下热阻为0.35 K/W。该数值在2.0 mm基板和0.3 mm翅片组件上测得,由6063-T5铝材冲压成型。性能取决于气流和安装压力,请与我们的工程团队确认您的具体工况。
在300,000件批次中翅片间距公差能控制在多少? 在整个300,000件月产批次中翅片间距保持在±0.03 mm以内。160 T模具一次冲程成型所有翅片,因此0.3 mm轮廓可重复而不出现挤压工艺中的漂移。我们在首件和制程中均验证间距。
新冲压翅片散热器模具的交期是多少? 该工艺标准交期为图纸确认后15–25天,包括160 T模具制造和首件检验。之后以8秒周期和每月300,000件运行。根据模具产能情况可能提供加急选项。
这款散热器组件的最小起订量是多少? 该工艺标准MOQ为5,000件。由于160 T模具一次冲程成型整个组件,批量越大单位成本越低。月产能达300,000件,可根据您的预测进行扩展。
基板能否保持100 mm范围内0.05 mm? 可以。组件在100 mm范围内保持0.05 mm,出货前经CMM检验验证。该平面度支持与服务器CPU的一致接触,有助于在ΔT = 60 K、自然对流条件下保持0.35 K/W的热阻。
推荐阅读:BQUQ MOSFET散热器 。
为什么1U服务器选择冲压翅片而非挤压翅片? 冲压工艺可实现挤压工艺无法保持的0.3 mm翅片轮廓一致性。模具一次冲程即可成型所有翅片,因此在300,000件批次中翅片间距保持在±0.03 mm以内。挤压更适合较高翅片和较低产量,但不适用于这种薄而密集的间距。
使用什么材料和表面处理? 我们使用6063-T5铝材制作2.0 mm基板和0.3 mm翅片。该工艺标准表面处理为透明铬酸盐或阳极氧化,但我们根据您的图纸确认表面处理。材料和表面处理均记录在检验证书上。
常见问题解答 1U服务器冲压翅片散热器组件的热阻是多少? 在ΔT = 60 K、自然对流条件下,热阻为0.35 K/W。该数据基于2.0 mm基板和0.3 mm翅片,由6063-T5铝材在160 T模具上冲压成型,翅片间距保持在±0.03 mm以内。
翅片间距的公差可以控制在多少? 翅片间距公差可控制在±0.03 mm以内。冲压工艺一次冲程即可成型所有翅片,模具精度为±0.03 mm,因此在300,000件的生产批次中能保持一致性。
可与 金属冲压件质量控制的7大方法 对比查看。
该散热器组件的月产能和周期是多少? 月产量达300,000件,周期为8秒。单次160 T冲程即可成型整个组件,满足1U服务器和AI加速器量产项目的可重复性需求。
平面度能达到什么水平? 在100 mm范围内平面度保持0.05 mm。该精度由冲压工艺保证,模具一次冲程即可成型所有翅片,确保批次内尺寸完全一致。
有哪些表面处理选项? 标准为黑色阳极氧化Type II,膜厚10-15 µm。对于暴露环境有顾虑的应用,推荐钝化处理;当导电性比重量更重要时,可选用铜C110,但单位重量约增加一倍。
孔位精度如何保证? 孔位精度保持在±0.10 mm。每次冲程的尺寸完全一致,因此该精度可贯穿整个批次,保障1U服务器和AI加速器量产项目的可重复性。
如何及时发现模具磨损导致的翅片间距偏移? 模具磨损首先表现为翅片间距的可测量偏移,检测环节可通过CMM 0.001 mm并出具完整报告及时发现,而非等到现场才暴露问题。
相关阅读