电动汽车电池模组连接片冲压:1060铝,0.8mm,镀镍
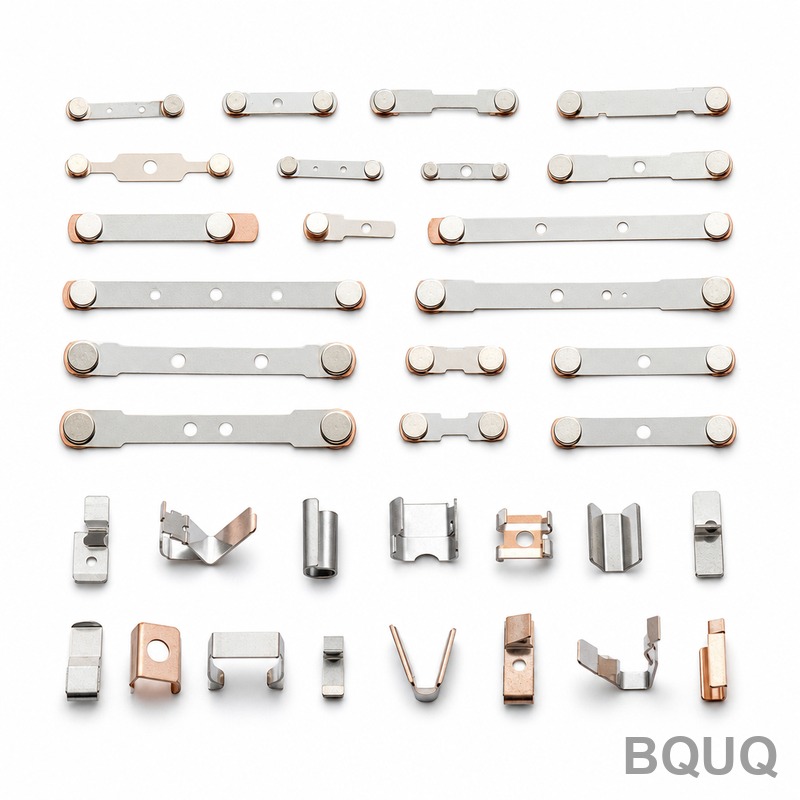
电动汽车电池模组连接片在图纸上看起来很简单——一条带几个孔和几处成形特征的扁平铝带。但在生产中,它是电池包内最不容有失的零件之一。0.8mm的铝材几乎没有自身刚度,而一旦镍电镀进入流程,决定零件是否合格的规格就变成了平面度,而非轮廓。
项目背景与挑战
华东一家一级电动汽车电池模组供应商给我们带来了一款连接片,用于将单个电芯极耳连接成模组级母排。他们之前的供应商能够加工出几何形状,但无法在镀镍后保持平面度。在冲压机上测量在公差内的零件,从电镀线返回时却翘曲高达0.3mm,模组线上的装配机器人会将其剔除。返工是手动的,速度慢,且从来不完全可靠。
该零件采用1060铝,厚度0.8mm——这是一种高导电、高延展性的牌号,非常适合载流连接片,但几乎没有抗回弹能力,且轻微接触就会留下痕迹。图纸要求孔位在±0.05mm以内,电镀后整体平面度为每100mm 0.1mm,切割边缘无毛刺,以及哑光镍镀层以提供耐腐蚀性和稳定的接触电阻。
这四项要求相互制约。成形零件的冲压会引入应力;清理边缘的去毛刺可能重新引入应力;保护表面的电镀槽会增加热量和氢,释放残留的应力。产量排除了柔性方案:客户每月需要20万件,车型上市时提升至25万件,这排除了任何手动或半自动路线。工艺必须是带在线控制的连续冲压线,并接入卷对卷电镀线,而非批量滚镀。
平面度对这个零件而言并非外观问题。翘曲的连接片会改变连接片与电芯极耳之间的接触面积,从而增加接头电阻,并可能导致焊接不均匀或出现间隙,被模组测试仪标记。0.1mm的平面度数值是在一次现场问题后写入规格的,因此没有协商降低的空间,客户希望供应商能通过工艺来保证,而不是通过从好坏零件中分选。
BQUQ工艺解决方案
我们的方法是将平面度视为从卷料到出货卷盘的工艺变量,而不是最后检验的结果。
模具与卷料准备
采用级进模,工位顺序设计为使材料尽可能接近其中性轴。成形不是集中在一个重成形工位,而是分成平缓的渐进阶段,并且每个工位都重复使用导正孔作为基准参考,因此累积定位误差永远不会累积。来料1060卷料检查硬度和镰刀弯;有镰刀弯的卷料即使送入完美的模具也会产出翘曲的带料,因此不合格卷料在到达冲压机之前就被拒收。卷料还经过矫平机和活套控制,使带料以一致的张力进入第一个工位;入口张力不均是无法通过任何终端检验来挽回的平面度变异的隐蔽来源。
冲压与去毛刺
冲压以受控的冲次在连续线上运行,孔出口处有模内倒角,模具间隙设定为干净剪切而非撕裂。去毛刺集成在模具中,而不是后来在振动研磨机中完成,因为那会使带料失去平面度。零件下冲压机时毛刺在0.05mm限值内,电镀前平面度在每100mm 0.05mm以内。刀具几何形状与1060的延展性匹配,使剪切面光滑且断裂面短,从而无需二次加工即可将边缘保持在该毛刺限值内。
卷对卷镀镍
零件在载带上通过卷对卷电镀线。在张力下电镀带料,而不是在滚桶中电镀散件,使每个连接片在电镀槽中保持平整。镍层厚度保持在1.5-3µm,通过电流密度和线速控制;低应力镍化学体系和受控的漂洗顺序防止氢致变形。平面度在卷盘上验证,而不是在样品台上。镀液化学成分和电导率每天记录,因为镀液漂移是平整零件离开产线时翘曲的最常见原因。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 1060铝,0.8mm卷料 |
| 孔位 | ±0.05mm |
| 平面度 | 电镀前0.05mm/100mm,电镀后0.1mm/100mm |
| 毛刺高度 | ≤0.05mm,模内去毛刺 |
| 表面处理 | 卷对卷哑光镍,1.5-3µm |
| 产量 | 200,000件/月,提升至250,000件,无MOQ压力 |
| 检验 | 模内传感器+SPC,CMM首件,CPK≥1.33 |
| 交期 | 首件5天,首批量产18天 |
质量控制与交付
首件检验是完整的CMM全尺寸检测加上电镀后平面度检查,然后模具才放行生产。在线上,模内传感器监控送料位置和吨位,同时孔位和平面度用SPC图表监控,因此任何漂移都在工位处被发现,而不是在最终检验时。孔位和平面度保持CPK≥1.33,每批出货都附有包含CPK数据的检验报告,全部在ISO9001:2015体系下运行。
结果:图纸批准后5天出样品,18天完成首批20万件,然后按月滚动排产。电镀后平面度稳定在每100mm 0.06-0.08mm,轻松在0.1mm限值内,模组线不良率从约4%降至0.2%以下。该产线现在在峰值时保持约250,000件/月,无需增加模具。
相关产品与资源
该连接片属于我们制造的更广泛的冲压能源零件系列。了解同样的连续模规范如何应用于相关产品:
一个密切相关的磷青铜案例,其中接触电阻和弹性性能比导电性更重要,详见我们的案例研究电动汽车高压连接器端子冲压。更多制造问题在我们的FAQ中心中解答。
常见问题
为什么镀镍会使冲压铝件变形?
两种效应叠加。成形在0.8mm铝材中留下残余应力,电镀槽增加热量和氢,释放这些应力,这就是之前供应商零件翘曲高达0.3mm的原因。在载带上以张力电镀,而不是在滚桶中散镀,使零件在电镀槽中受到约束,将平面度保持在每100mm 0.06-0.08mm。
电镀后你们实际能保持多少平面度?
我们以镀镍后每100mm 0.1mm作为合同限值,实际运行在每100mm 0.06-0.08mm。电镀前平面度保持在每100mm 0.05mm以内,这给了我们余量,而不是依赖电镀线来修复翘曲的带料。孔位保持在±0.05mm,两项特征都用SPC图表监控,CPK≥1.33。
你们真的能每月交付20万件吗?
是的。该零件在连续级进模上运行,这就是为什么产量从来不是制约——平面度才是。首件5天发货,首批全量18天,产线在滚动排产下维持200,000至250,000件/月,无MOQ压力。
你们如何在没有振动研磨工序的情况下控制毛刺?
去毛刺内置于模具中。孔出口处的模内倒角和受控的模具间隙干净剪切而非撕裂,因此零件下冲压机时毛刺在0.05mm限值内。振动研磨在纸面上更快,但会使0.8mm铝带失去平面度,因此我们完全避免。这也是为什么平面度在电镀前和电镀后都检查,这样去毛刺问题永远不会隐藏在镍层后面。