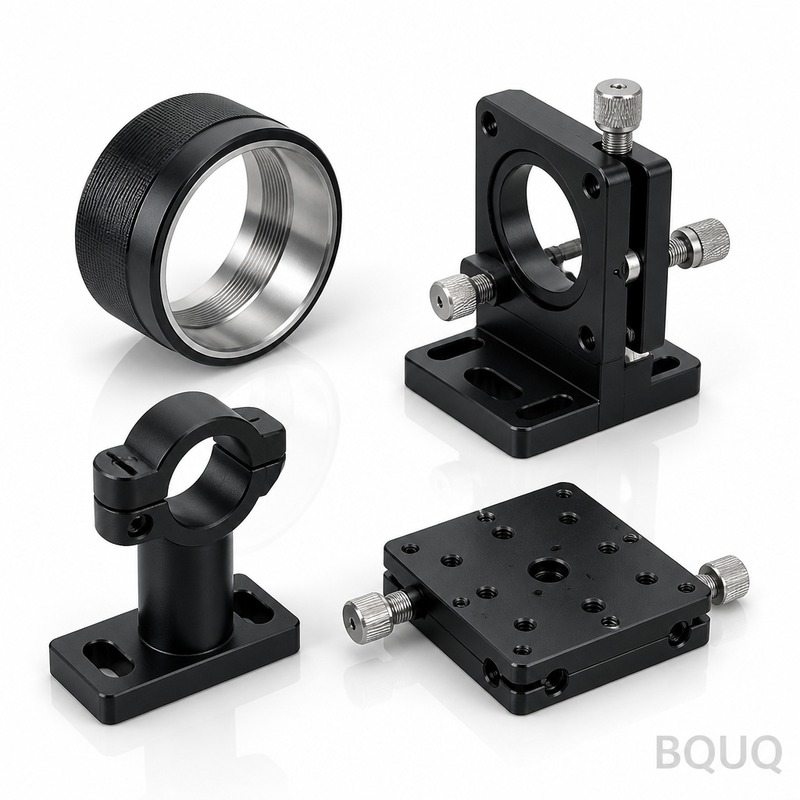
光学仪器支架CNC加工:6061-T6铝合金,±0.005mm孔位,Ra0.8,黑色阳极氧化
用于计量仪器的光学支架成败取决于两点:孔位和表面稳定性。用于定位光轴的安装孔必须落在图纸要求的几微米范围内,阳极氧化表面不得散射光线或因温度变化而产生尺寸偏移。再加上每月数百件的产量和不断滚动的工程变更,采购问题比加工问题本身更难解决。
项目背景与挑战
我们的客户是一家欧洲OEM,生产半导体检测设备——晶圆计量和缺陷复查系统,销往欧洲和亚洲的晶圆厂。根据保密条款,我们不能透露其名称;重要的是零件本身。他们的光学检测模块使用一系列由6061-T6铝合金加工而成的多轴调整支架和反射镜安装底座。每个支架承载一个光学元件——反射镜、分束器、相机或激光模块——从底座到光学元件的对准链必须在设备热循环中保持稳定。
在找到我们之前,他们将业务分给了一家本地原型厂和一家海外批量供应商。原型厂速度快,但超过50件后无法稳定保持关键孔位。批量供应商在纸面上能保证公差,但黑色阳极氧化的批次间差异——颜色漂移、厚度波动、偶尔出现白色腐蚀点——在来料检验时引发拒收,每次拒收都导致客户产线停工两周,等待替换支架重新认证。
从第一次图纸评审开始,技术要求就很明确。零件整体一般公差为±0.01mm,但定义光轴的关键定位孔为±0.005mm——是真位置度,而不仅仅是线性尺寸。配合面和基准面精加工至Ra0.8,使支架能可重复地贴合运动学底座。黑色阳极氧化需厚度和颜色一致,因为暗室检测腔内的杂散反射会表现为传感器数据中的噪声。月产量300至800件,随着光学平台演进,每几个季度会有设计修订。
BQUQ工艺解决方案
我们的方法:将±0.005mm孔组和阳极氧化批次视为决定项目的两个关键特征,并围绕它们构建工艺。
基准一致的装夹策略
光轴由支架三个面上的一系列孔定义。在不同装夹中加工这些孔会导致位置误差累积。因此,工艺安排为:对准链中的每个关键孔都在主加工中心上一次装夹中完成精加工,使用零件自身的定位基准——而非夹具参考原点——作为坐标基准。非关键特征在第二道工序中完成。加工安排在带热补偿的立式加工中心上进行,每个修订版本的装夹单被锁定,确保同一零件无论操作员是谁都遵循相同的装夹逻辑。
针对±0.005mm的刀路与镗孔策略
对于关键孔组,钻孔只是预加工。每个关键孔通过单次轻切削精铣或精镗完成,径向切深小,刀具按特征族专用,以便按孔数跟踪磨损状态而非凭猜测。过程检查使用机床上的测头验证每班首件和末件的位置;全面验证在CMM上完成。在阳极氧化前加工和氧化后尺寸之间,我们执行有文件记录的补偿规则:在指定厚度下,氧化层每面约增长2 μm,因此预镀尺寸相应偏移,并在每批首件上验证。
阳极氧化批次控制
黑色阳极氧化是外观不良的根源,因此我们像控制加工特征一样控制它。挂具方向按零件族固定,避免功能面上出现可见挂具痕迹。槽液参数、染料浓度和封闭时间按批次记录,每批阳极氧化保留样品随批次发货,以便客户来料检验进行同类对比。颜色和厚度在包装前对照保留样品检查——而不是在客户收到之后。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 6061-T6铝合金(可应要求提供7075) |
| 一般公差 | ±0.01mm |
| 关键定位孔 | ±0.005mm 真位置度 |
| 表面粗糙度 | 配合面和基准面 Ra0.8 |
| 表面处理 | 黑色阳极氧化,每批厚度一致,保留样品随每批发货 |
| 产量 | 300-800件/月,滚动排程 |
| 检验 | 首件全尺寸CMM检测,关键孔CPK≥1.33,批次检验报告 |
| 交期 | 样品3-7天,首批量产12-20天 |
质量控制与交付
每个新修订版本都从首件全尺寸检测开始:所有孔在CMM上测量,关键位置以实测值对照±0.005mm范围报告,阳极氧化厚度在实际表面上验证——而不仅仅在随炉试片上。生产中,关键孔位通过CPK跟踪,目标≥1.33,任何刀具接近磨损极限时在班次内触发更换,而不是等到寿命结束。所有这些都在ISO9001:2015质量体系下运行,每批发货附带尺寸报告、阳极氧化批次记录和保留样品。
第一年的交付成果:图纸发布后3-7天提供样品,首批量产根据数量在12-20天内完成,月度滚动交付与客户的模块生产计划匹配。阳极氧化外观的来料拒收——最初导致产线停工的触发因素——自引入批次控制和保留样品以来未再发生。当客户发布平台修订版,移动了两个定位孔并增加了一个电缆通道时,变更在12小时内报价,修订后的首件在同一3-7天样品窗口内发货。
包装是光学硬件质量链的一部分。最终检验后,每个支架单独装入无VCI、无绒衬里的袋子,在纸箱内用泡沫隔开,并将批次文件放在顶部,以便来料检验无需打开每个箱子即可开始。客户在欧洲的收货码头从每批抽检转变为仅凭批次记录审核,这将他们的来料周期缩短了几天,使支架直接流入模块组装。
相关产品与资源
要了解我们如何加工该零件族以及典型产品的外观,请从这里开始:
相关案例:机器人关节减速器壳体CNC加工——另一个在量产中保持±0.005mm特征的例子。
常见问题
光学支架的孔位精度能达到多少?
关键定位孔保持在±0.005mm真位置度,一般特征为±0.01mm。位置在首件上通过CMM验证并通过CPK跟踪,阳极氧化增长已预先补偿,使涂层后尺寸保持在范围内。
如何保持黑色阳极氧化批次间颜色一致?
挂具方向、槽液参数和封闭时间按批次记录,每批随附保留样品。客户将来料零件与我们批准的同一参考样进行对比,从而消除了他们之前遇到的颜色漂移拒收。
样品和首批的交期是多久?
图纸批准后3-7天提供样品,几百件的首批量产根据复杂程度和数量在12-20天内完成。之后我们按照您的生产计划运行月度滚动排程。
能否处理每月300-800件且频繁设计修订?
可以——这个产量范围是我们的核心小批量生产区间,修订通过锁定的装夹单处理,变更报价12小时内完成,因此修订不会重置您的交期。