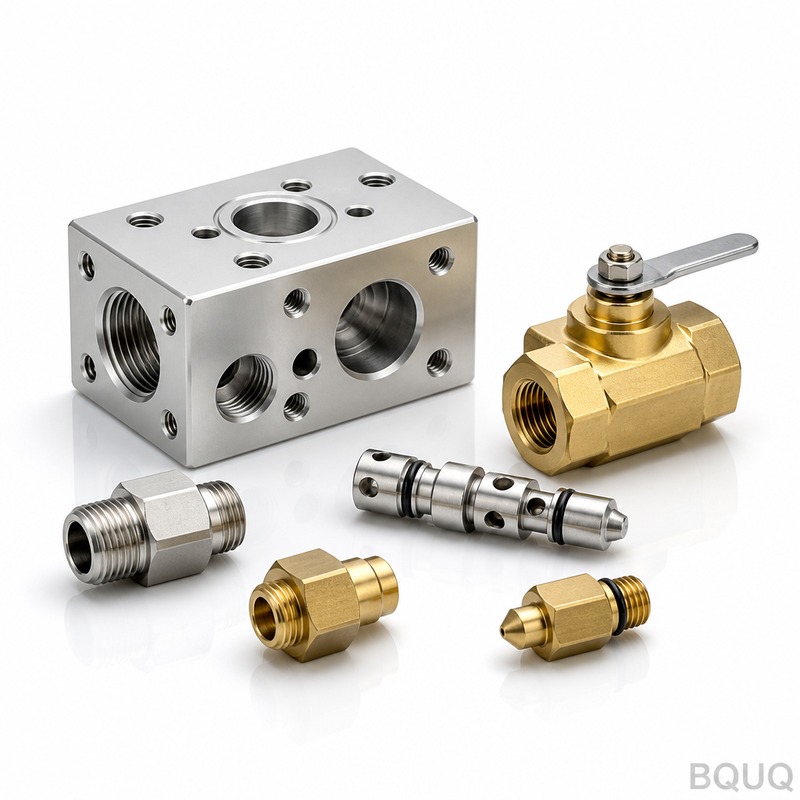
液压阀块CNC加工:6061-T6铝合金,±0.02mm公差,Ra0.4密封面,月产200-1000件
小型液压阀块看起来只是一块简单的铝块,直到你细读图纸。其内部油路在深处交叉,插装阀座位于孔底,而加工密封面决定装配后是渗漏还是密封。这些公差是实实在在的——不是纸上最紧的数字,但必须在深腔、排屑困难的型腔中,一批接一批、月复一月地稳定保持。
项目背景与挑战
我们的客户是北美工程机械行业的一级供应商,为小型挖掘机、滑移装载机和伸缩臂叉装车提供液压系统。他们找到我们,要求加工一系列由6061-T6铝合金制成的小型集成阀块——这些阀块用于紧凑型机器平台上的插装阀、溢流阀和方向控制回路。根据平台季节,产量为每月200至1000件,同一阀块系列在多个机型之间共用。
难点不在于名义公差——客户指定±0.02mm,任何有能力的工厂都能在开放表面上保持。难点在于这些公差所在的位置。插装阀座加工在深孔的底部;刀具细长,任何偏转或热漂移都会在关键的深度处消耗公差。油路在阀块内部相互交叉,交叉处的几何形状——一条钻孔路径与另一条相交的地方——必须干净连接,无毛刺或错位,因为部分堵塞的交叉油路只会在客户测试台上表现为阀门响应不稳定,而那时已是数周之后、数千公里之外。
第三个要求是密封面。阀块的安装面与O形圈和平垫片密封;客户要求这些表面达到Ra0.4,并匹配相应的平面度。在6061阀块上,过于激进的端面加工、钝化的刀片或不受控的夹紧力都会留下铰刀痕迹或轻微凹陷,导致客户装配线上的泄漏测试失败。他们之前在该地区的采购安排能在首件上达到数字要求,但批次间会漂移——交叉油路交叉处漂移了几十分之一毫米,密封面达到Ra0.6-0.8——来料检验的泄漏测试失败率使这种安排不可持续。
BQUQ工艺解决方案
我们的方案:将深腔、交叉油路和密封面视为三个独立的工程问题,每个问题都有自己的工序和控制。
深腔镗孔与阀座加工
插装阀座在专用的精镗工序中完成,刀具根据长径比选择,切削参数以可预测性而非速度为目标。通过内冷和预钻时的啄钻循环管理排屑,确保切屑不会在深处二次切削。由于长刀具会偏转,我们不会追求深腔无法诚实保持的±0.005mm数字——该工艺在这些特征上按±0.02mm进行工程设计和报价,并且有裕量地保持,通过在全孔深度而非孔口处进行CMM测量来验证。
交叉钻孔油路控制
交叉油路的钻孔顺序围绕交叉质量设计:相交的配对孔在主油路之后钻削,在交叉区域降低进给,使穿透不会撕裂。钻套和一次装夹钻削规则使两条路径保持在客户流量规格要求的对齐范围内。钻孔后,每条油路都经过多级去毛刺和冲洗流程——每条路径用交叉孔刷,然后高压冲洗,再对交叉区域进行内窥镜抽样——因为残留在油路内的毛刺是客户在台架测试前无法看到的故障。
密封面精加工
O形圈和垫片密封面作为最终工序加工,每个面一次端面走刀,使用新刀具,并映射夹紧力,使阀块不会因应力而凹陷,在释放后回弹。每批用表面粗糙度仪验证Ra0.4,并在花岗岩平板上检查平面度。加工后表面用保护盖保护,并在阳极氧化和包装过程中保持覆盖——这些表面的阳极氧化层厚度符合客户规格,Ra0.4要求适用于成品涂层表面,以客户的装配体验为准。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 6061-T6铝合金 |
| 一般公差 | ±0.02mm,在深腔和交叉钻孔特征上保持 |
| 交叉油路对齐 | 相交油路一次装夹加工,镗孔和刷孔去毛刺,内窥镜抽样 |
| 密封面 | Ra0.4,在花岗岩平板上验证平面度,在涂层和包装过程中保护 |
| 表面处理 | 本色阳极氧化(自然色) |
| 产量 | 每月200-1000件,季节性平台灵活性 |
| 检验 | CMM全尺寸布局,阀座深度处深孔测量,每批Ra和冲洗清洁度检查 |
| 交货期 | 样品3-7天,首批生产12-20天 |
质量控制与交付
每个新阀块版本都从CMM首件布局开始,包括阀座孔内的深度位置测量和交叉油路交叉处的流量检查。生产中,关键阀座尺寸通过CPK跟踪,目标≥1.33,每批测量Ra,交叉区域的内窥镜抽样按固定抽样计划进行。一切都在ISO9001:2015体系下运行,每批货物都附带尺寸报告、清洁度确认和6061-T6材料的可追溯性。
交付结果:图纸批准后3-7天内提供样品,首批200件在12-20天内完成(取决于复杂程度),此后按月滚动交付。在采用密封面工艺和表面保护步骤后,客户对该阀块系列的来料泄漏测试失败率降至零,当他们为新的伸缩臂叉装车平台发布带有两个额外交叉油路的衍生阀块时,修订后的首件在标准3-7天样品窗口内交付,生产在接下来的月度周期开始。
物流和可追溯性完善了整个流程。每个阀块在非密封面上都有激光打标的批次代码,因此现场机器上发现的单元可以在几分钟内追溯到其材料批次、加工批次和检验报告。纸箱包装时在螺纹腔上安装端口保护器,并密封在无VCI内衬中,发货文件将尺寸报告和清洁度证书放在同一文件夹中,使客户的北美工厂无需单独追索文件即可收货。
相关产品与资源
如需了解该零件系列及相关的CNC加工,请参阅:
相关案例:机器人关节减速器壳体CNC加工——同样的6061-T6工艺规范应用于薄壁机器人壳体。
常见问题
在深交叉钻孔油路上,你们真正能保持什么公差?
我们诚实地在深腔和交叉钻孔特征上报价±0.02mm,因为长刀具会偏转,在深处追求±0.005mm是不值得做出的承诺。在零件允许的情况下,我们在可接近位置达到±0.005mm,在密封面上达到Ra0.4。
如何防止交叉油路中的毛刺和堵塞?
交叉处在穿透区域降低进给钻孔,然后每条路径都经过交叉孔刷、高压冲洗和按固定计划的内窥镜抽样。每批货物都附带冲洗清洁度确认。
样品和首批生产的交货期是多少?
图纸批准后3-7天提供样品,首批生产12-20天(取决于复杂程度)。月度滚动计划覆盖每月200-1000件,具有季节性灵活性。
如何在不同批次间保持密封面的Ra0.4?
密封面作为最终工序加工,每个面一次端面走刀,使用新刀具,然后每批用粗糙度仪验证,并在花岗岩平板上检查平面度。表面在阳极氧化和包装过程中保持保护,因此到达的产品与我们测量的结果一致。