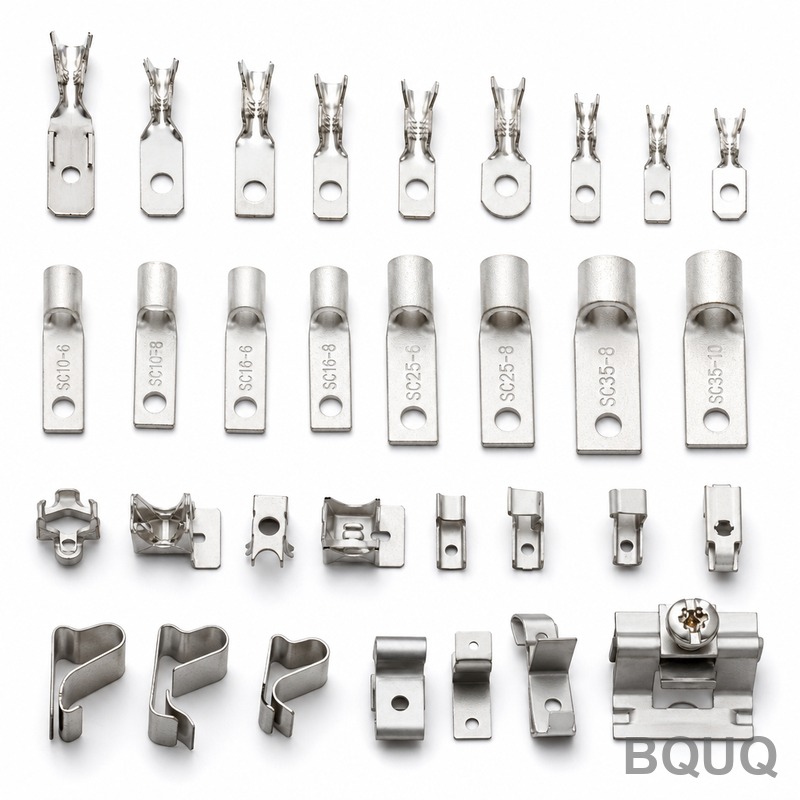
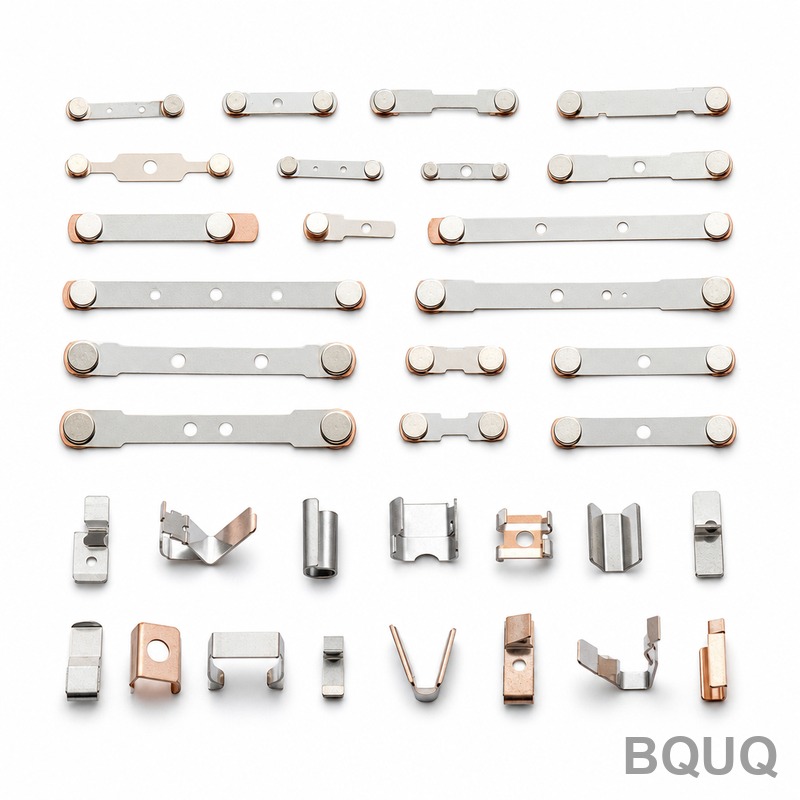
继电器簧片触点冲压:C5191磷青铜0.3mm,弹力公差±5%,月产200万件
继电器的动触点弹簧是将电气开关转化为机械疲劳工程的零件。它经历数百万次弯曲,承载触点压力预算,并且每次循环后必须精确回到同一位置。用0.3mm磷青铜冲压,难度加倍:在这个厚度下,弹力由以百分之一毫米计的公差决定。
项目背景与挑战
客户是一家欧洲工业自动化继电器制造商,其产品线涵盖接口继电器、安全继电器和定时器模块,销往机械制造和过程控制市场。他们的继电器规定具有长电气寿命,而动触点组件——承载触点的冲压簧片弹簧——是这一承诺的核心。当他们的前供应安排无法跟上产品重新设计的步伐时,他们开放了该零件的供应源。
图纸上的挑战很具体。弹簧由C5191磷青铜冲压而成,厚度0.3mm,公差±0.01mm,这直接控制力-挠度曲线。要求的弹力公差为±5%——考虑到材料厚度、晶粒取向、切割边缘质量和成形半径都影响同一个数值,这并非一个宽窗口。毛刺高度必须保持在0.03mm或以下,因为在0.3mm的带材上,即使很小的毛刺也会成为应力集中点,在循环过程中引发疲劳裂纹。而且零件是镀镍的,所以镀层不能改变弹簧表面状态或在几何形状已经达到极限的地方增加厚度。
商业挑战同样真实:月产量80万至200万件,欧洲客户期望审计就绪的工艺文件、稳定的交付,并且随着产量扩大质量不下降。能找到冲压该零件的供应商很容易。能在每月200万件下保持弹力±5%的供应商则不然。
BQUQ工艺解决方案
我们将该零件视为弹簧,然后才将其视为冲压件——控制材料、切割边缘和成形顺序,使力曲线成为工艺的输出,而不是运气问题。
材料纪律与晶粒取向
C5191磷青铜带材指定固定硬度,并相对于带材送进方向控制轧制方向。横向于晶粒而不是沿晶粒弯曲弹簧会改变成形性和加工硬化曲线,两者都会改变力输出。来料带材每卷都根据工厂证书检查厚度和硬度,因为在0.3mm下,工厂标准公差内的厚度漂移已经是可测量的力偏移。
薄带成形的级进模策略
该零件在多工位级进模上运行,整个带材采用导正销定位,冲孔和落料工位为控制毛刺而设计,成形顺序将挠度关键弯曲分成两个受控步骤。模具按投影仪下测量的毛刺高度定义的磨削间隔进行维护,而不仅仅按冲次——如果毛刺接近0.03mm,切割工位在零件漂移之前就取出维护。载体设计使脆弱的弹簧部分在最终落料冲压前得到完全支撑,因此在通过模具传输过程中没有任何部分因应力而错位。成形半径在批量生产前通过试模运行设定,因为在0.3mm带材上,回弹半径与定型半径之间的差异是百分之几毫米——而这个差异正是力公差无法吸收的。
弹力验证与镀镍控制
弹力按规定的AQL从生产中抽样,在力-挠度测试仪上根据客户指定的挠度点测量,以±5%作为接收带。镀镍在冲压后进行,镀层厚度严格控制,镀层参数专门针对该零件进行认证,因此镀层不会改变弹簧刚度或留下氢致脆性。每个镀层批次的样品在镀后重新检查弹力,闭合化学与力学之间的回路。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | C5191磷青铜,工厂认证带材,控制硬度和晶粒方向 |
| 带材厚度 | 0.3mm ±0.01mm |
| 工艺 | 级进模冲压:冲孔,两步成形,最终落料 |
| 弹力公差 | 在客户定义挠度下±5%,每批验证 |
| 毛刺高度 | ≤0.03mm,投影仪下监控 |
| 表面处理 | 电镀镍,镀层厚度在零件上认证 |
| 产量 | 800,000 - 2,000,000 件/月 |
| 检验 | 首件全尺寸布局,每批力-挠度抽样,关键尺寸CPK≥1.33 |
| 交付 | 样品5-7天,首批15天,滚动月度排程 |
质量控制与交付
每批开始都根据图纸进行完整的首件全尺寸布局。生产过程中,厚度、毛刺高度和成形位置按固定间隔检查——毛刺在投影仪下读取,因此≤0.03mm的限制是测量出来的,而不是假设的。弹力每批在力-挠度测试仪上抽样,关键尺寸的统计控制以CPK≥1.33作为放行条件,全部在ISO9001:2015体系内。每次发货都附带尺寸报告、力数据和适合客户审计追踪的镀层文件。
客户还在首次生产放行前派工程师进行现场工艺审核。审核涵盖来料带材验证、模具维护记录、力测试数据和镀层认证文件,并且通过且无纠正措施——这对他们很重要,因为同一套文件包会供给他们下游自己的客户审核。欧洲发货的包装使用防变色衬纸和湿度控制袋,因为到达时氧化的弹簧触点就是客户必须分选的弹簧触点。
交付转为与客户继电器生产计划一致的滚动月度发布。随着他们重新设计的继电器平台增产,产量从80万增长到每月200万件,没有出现弹力公差逃逸,认证数据包——力曲线、镀层厚度、CPK记录——支持了客户自己面向汽车客户的PP式文件。
相关产品与资源
要查看此类别中的更多零件,请浏览冲压黄铜电气端子与触点系列和冲压氢燃料电池双极板系列,或这些资源:
有关质量体系细节以及这些项目背后的多工艺一厂设置,关于BQUQ涵盖能力、产能和认证。
常见问题
如何在0.3mm带材上保持弹力在±5%以内?
三项控制:固定硬度的C5191带材,晶粒方向在模具设计中设定;两步成形顺序,模具维护由测量的毛刺高度触发;以及每批抽样的力-挠度测试。关键尺寸以CPK≥1.33运行,因此力分布批次接批次地保持在±5%带内。
什么使毛刺高度保持在0.03mm或以下?
毛刺由切割工具状态管理,而不是检验运气。模具的切割工位按投影仪测量定义的间隔磨削,每次检查记录毛刺高度。由于零件厚度为0.3mm,0.03mm的毛刺限制意味着切割边缘在漂移达到疲劳关键水平之前就得到刷新。
镀镍是否影响镀后的弹簧力?
镀层工艺在这个确切的零件上以受控的镀层厚度进行认证,每个镀层批次的样品在镀后进行力测试。在认证中,镀后力读数保持在相同的±5%接收带内,并且该重新检查仍然是批次文件中的长期要求。
你们能处理我们的月产量和交付节奏吗?
是的。我们的冲压线支持每月10万至500万件;该项目以每月80万-200万件滚动发布运行。标准交货期为样品3-7天,首批12-20天,月度排程根据客户的继电器生产计划锁定。