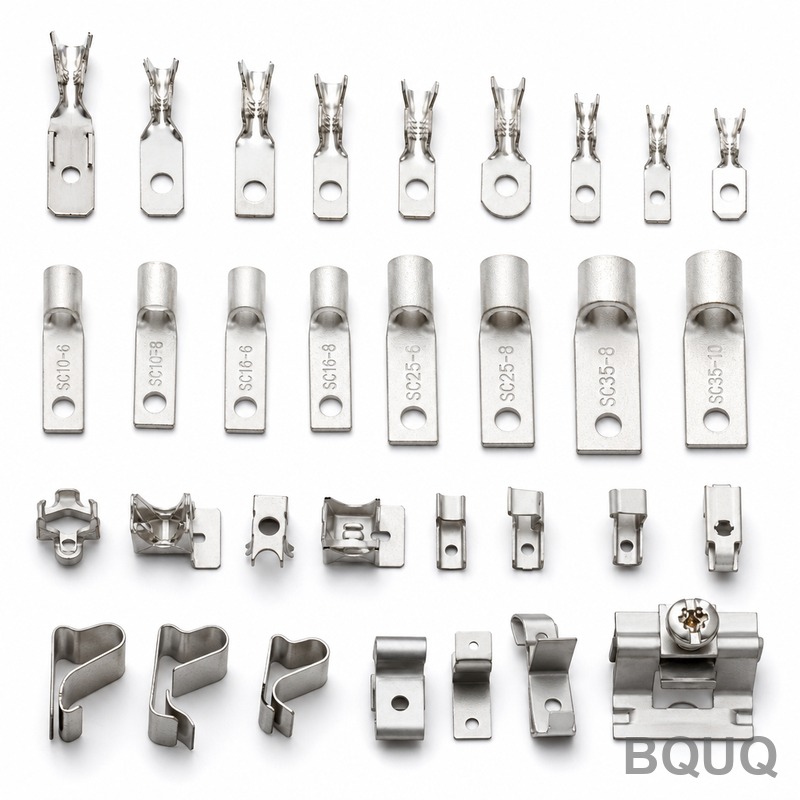
太阳能接线盒端子冲压:T2紫铜0.8mm级进模,镀锡,150万件/月
光伏接线盒端子是那种看似不起眼、却悄然决定整个组件能否通过认证的零件。它必须在25年内承载大电流,在一次压接中刺穿绝缘层并刺破汇流带,同时保持接触电阻不随批次漂移。难点不在于切割铜材——而在于每月上百万件产品中保持电气一致性。
项目背景与挑战
客户是印度的一家太阳能组件制造商,年电池到组件产能达数GW,供应国内和出口市场。他们生产的每个接线盒都包含多个冲压载流端子:用于端接汇流带的导体条、形成弹簧触点的部件,以及通过刺穿绝缘压接夹紧电缆的部件。接线盒承载并保护组件的全部电力输出,根据IEC认证规则,其内部端子被视为安全关键组件,因此任何采购变更都会触发客户方的全面重新认证。前供应商的首件样品合格,但随着产量攀升至每月百万件,三个问题不断浮现。
第一,接触电阻波动。同一接线盒内端子间的差异迫使客户进行筛选和复测,仍有小比例接线盒在最终检验时未通过IEC连续性检查——这些故障以项目开发商客户投诉的形式出现,而非内部拒收,导致成本远高于废品价值。第二,镀锡层不一致——在金属拉伸的成型肩部较薄,刺破矛处偶尔露出铜,为25年户外寿命中的电偶腐蚀和变色打开了大门。第三,交货恰在组件需求高峰时延误,因为供应商没有超出自身产能上限的余量,也没有第二条产线来吸收激增。
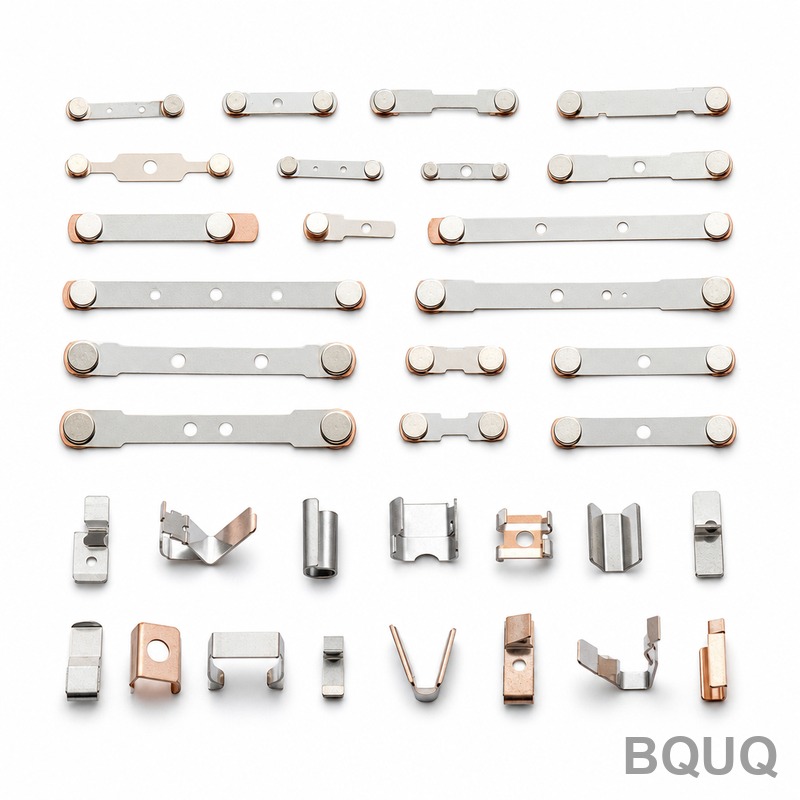
零件本身并不大。它由0.8mm T2紫铜带冲压而成,镀锡,带有刺穿矛、成型弹簧翼和严格的切边要求。但这些特征每一个都与电气相关:矛刃决定导线接触,弹簧翼决定保持力,切边质量决定电流路径。在0.8mm带材上保持±0.02mm,批次接批次,月产量50万至150万件,这才是真正的工作所在。
BQUQ工艺解决方案
我们提出的解决方案结合了专用级进模、受控带材规格以及与成型几何形状匹配的电镀工艺——这三个决策是共同制定的,而非分开考虑。
级进模与带材排样设计
我们设计了一套多工位级进模,在一条连续带材上完成冲孔、刺破成型、弹簧翼压印和最终落料。带材排样使每个特征从第一次冲压到最后一次都参考同一基准,从而在无需重新夹持的情况下将孔到矛的位置保持在±0.02mm以内。弹簧翼在最终落料前进行压印,使加工硬化的铜保持其记忆——保持力保持在调校位置,而不会在客户压接接线盒后松弛。
材料与接触电阻控制
接触电阻一致性始于带材,而非模具。我们与轧机锁定了T2紫铜规格:固定硬度、相对于排样固定晶粒方向,以及进厂导电率证书检查。在模具方面,刺破矛冲孔工位采用与切边质量挂钩的刃磨周期纪律,通过轮廓投影仪验证,而非按日历。结果是矛刃产生相同的咬合几何形状——因此产生相同的接触电阻分布——无论零件是在模具大修的第一天还是第五十天冲压的。
针对成型区域设计的镀锡
先成型后电镀,而非先电镀,是决定性的选择。预镀带材在金属拉伸处失去镀层厚度——恰好在电流集中的成型肩部。我们冲压裸铜、成型、去毛刺、清洗,然后电镀锡3-5μm,厚度直接在成型特征上验证。后镀钝化步骤保护表面通过包装、海运至印度以及客户自己的存储窗口。由于电镀是流程中的独立关卡,每批在放行前还进行可焊性样品检查,因此客户下游的引线键合和压接操作绝不会继承后期发现的表面问题。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | T2紫铜(等效C1100),轧机认证带材 |
| 带材厚度 | 0.8mm ±0.02mm |
| 工艺 | 级进模冲压:冲孔、刺破、压印、成型、落料 |
| 表面处理 | 成型和平面区域电镀锡3-5μm,后镀钝化 |
| 关键公差 | 特征位置±0.02mm;毛刺高度≤0.05mm |
| 电气要求 | 批次间接触电阻一致性受控;每批测试 |
| 产量 | 500,000 - 1,500,000 件/月 |
| 检验 | 首件全尺寸布局,按设定间隔进行轮廓投影仪检查,每批接触电阻测试,关键尺寸CPK≥1.33 |
| 交货 | 图纸批准后5-7天样品,15天首批量产,然后滚动月度排程 |
质量控制与交付
每次生产运行都以对照图纸验证的完整首件布局开始。运行期间,按固定计划抽取切边和成型肩部并在轮廓投影仪下检查,电镀线记录直接在成型特征上读取的厚度读数。关键尺寸以CPK≥1.33作为放行标准进行统计跟踪,全部在ISO9001:2015质量体系内,每批出货附有尺寸报告和镀层厚度数据。
客户的结果:接触电阻分布收紧到接线盒最终测试从筛选模式转为抽样模式,与电镀相关的露铜拒收降至几乎为零,月产量随着组件产能扩张从50万件顺利扩展至150万件。订单按滚动月度放行排程,因此旺季组件活动不再变成供应紧急情况。
相关产品与资源
要查看此类别中的更多零件以及我们如何大规模生产它们,请浏览冲压电气端子与触点系列,或以下相关页面:
关于我们的质量体系、产能规划和一厂多工艺设置,请访问关于BQUQ。
常见问题
批次间接触电阻的一致性如何?
每批在发货前都经过测试,工艺通过控制矛刃几何形状、带材硬度和成型区域的镀层厚度,保持批次间稳定的电阻分布。关键尺寸以CPK≥1.33运行,因此客户采用抽样测试而非筛选每个接线盒。
为什么先成型后电镀,而不是使用预镀带材?
预镀0.8mm带材在拉伸的成型肩部减薄至2μm以下,恰好在电流密度最高处。成型后电镀在肩部和平面区域都提供完整的3-5μm,我们在成型特征本身上验证厚度,而不仅仅在试片上。
你们能支持我们每月超过100万件的产量吗?
可以。我们的冲压线每月运行10万至500万件,此项目以50万-150万件/月的滚动月度放行运行。级进模设计和电镀产能都留有裕量,因此旺季组件季节不会造成供应瓶颈。
新端子项目的典型交货期是多久?
对于现有材料,标准样品在图纸批准后3-7天发货;首批量产在12-20天内完成,包括模具试模和首件批准。对于此项目,样品包括电镀工艺验证耗时7天,首批50万件在15天内发货。