
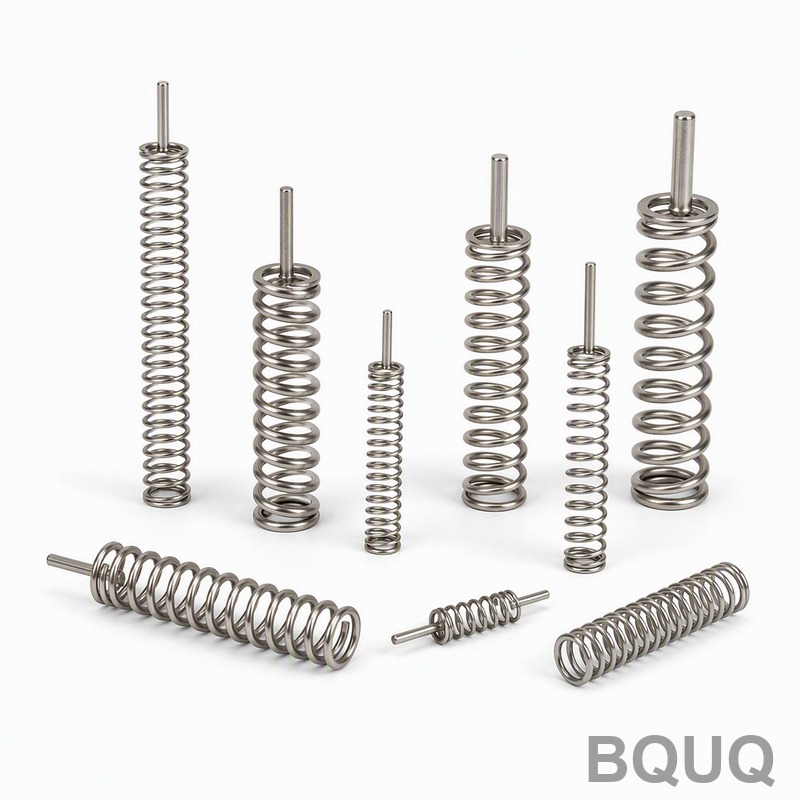
喷丸强化设置:强度、覆盖率和规范
简短回答:一个可用于生产的弹簧喷丸强化规范应明确四项内容——阿尔门强度(压缩弹簧通常为0.006–0.014 A,小型拉伸弹簧为0.004–0.010 A)、覆盖率(最低100%视觉覆盖,通过饱和曲线验证)、介质(铸铁丸S230/S170或不锈钢用陶瓷丸Z425/Z300)以及控制方法(A型或N型阿尔门试片、夹具和夹具转速)。强度通过饱和曲线确定——即曝光时间加倍后弧高增加小于10%的点——而不是通过猜测时间。钢弹簧的疲劳寿命通常可提高2倍至10倍,具体取决于材料、应力比以及表面是否已脱碳或划伤。
为什么喷丸强化对弹簧疲劳寿命至关重要
弹簧失效是疲劳失效,而非静态过载失效。在30%至60%抗拉强度之间循环的压缩弹簧几乎总是在线圈内侧拉伸应力峰值处开裂——这也是卷绕、磨削和热处理产生的残余拉伸应力所在的位置。
喷丸强化通过以受控速度用圆形介质轰击该表面来发挥作用。每次冲击产生一个小塑性压痕,周围的弹性材料回弹,留下通常深度为0.10–0.30 mm的残余压应力层。疲劳裂纹在拉伸应力最高处萌生;400–800 MPa的压应力层(喷丸弹簧钢的典型值)使局部平均应力变为负值并延迟萌生。
对于弹簧工程师,实际影响如下:
- 相同线径下允许更高应力,或相同应力下使用更小线径(节省重量和成本)。
- 相同应力下更长的循环寿命——阀门级钢通常提高2倍至10倍。
- 更好地容忍表面缺陷,因为压应力层抑制小裂纹扩展。
喷丸不能替代良好的卷绕、正确的去应力退火或清洁的线材。它放大健全的工艺;不能挽救糟糕的工艺。
什么是阿尔门强度以及如何设定?
阿尔门强度是一种间接测量,不是直接的应力读数。将标准钢试片(A型、N型或C型)夹在夹具中,单面喷丸。随着压应力积累,试片弯曲,弧高在阿尔门测量仪上以千分之一英寸(或毫米)测量。
强度值是饱和时的弧高。饱和通过饱和曲线法确定:以递增的曝光时间(T、2T、4T、8T...)对单独试片喷丸,并绘制弧高与时间的关系。当时间加倍时弧高增加小于10%,曲线已饱和,该弧高即为强度。
| 阿尔门试片 | 厚度 | 典型用途 | 强度范围 |
|---|---|---|---|
| N型 | 0.79 mm | 小弹簧,线径小于1.5 mm | 0.002–0.008 N |
| A型 | 1.29 mm | 通用弹簧 | 0.004–0.016 A |
| C型 | 2.39 mm | 重型线圈,大线径 | 0.008–0.020 C |
弹簧车间的实用规则:
- 试片与线径匹配。 对0.8 mm线径弹簧使用A型试片会高估零件实际接受的强度。小弹簧通常指定N型。
- 一个设置,一条饱和曲线。 更改介质尺寸、气压、喷嘴距离、角度或轮速都会使曲线失效。
- 记录机器参数,而不仅仅是数值。 仅“0.010A”不可复现。规范应列出介质尺寸和类型、压力或轮速、喷嘴直径和距离、喷射角度、夹具旋转和曝光时间。
如果图纸仅注明“按SAE J442/J443喷丸”而无强度,车间将选择合理值——您将得到可能不符合疲劳模型的零件。
覆盖率:买家最常出错的数据
覆盖率是至少受到一次冲击的表面积百分比。它与强度不同,且不用阿尔门试片测量。
- 100%覆盖率 意味着表面每一点至少显示一个压痕。这是疲劳关键弹簧的正常要求。
- 200%覆盖率 意味着达到100%后曝光时间加倍。它是时间倍数,不是视觉状态。您无法看到200%覆盖率。
- 完全覆盖 有时使用不严格;应指定为100%视觉覆盖并说明验证方法。
覆盖率通过喷丸相同材料和表面光洁度的测试试片,然后在10×–20×放大下检查来验证。当视觉检查不可靠时——例如在紧密缠绕的线圈内部或深色氧化表面——使用荧光示踪喷丸。
| 要求 | 车间含义 | 验证 |
|---|---|---|
| 100%视觉 | 每点至少冲击一次 | 试片 + 10×放大 |
| 200%(2×时间) | 100%曝光时间加倍 | 时间记录 + 试片 |
| 300%(3×时间) | 三倍曝光,用于极端疲劳 | 时间记录 + 试片 |
| 未说明覆盖率 | 车间默认,通常100%视觉 | 索取工艺卡 |
两种失效模式常见。第一,过度喷丸:超过约200–300%覆盖率后,增加成本并可能导致表面损伤(剥落、高碳钢过喷裂纹),而疲劳增益不成比例。第二,阴影效应:在紧密缠绕的压缩弹簧上,弹丸无法到达相邻线圈内侧。解决方法是在最终卷绕前喷丸(如可能)、喷丸时旋转零件,或接受阴影区域有记录的低覆盖率。
介质选择:钢丸、陶瓷丸或切丝丸
介质选择决定可达到的强度和表面状态。
- 铸铁丸(S110–S330) 是碳钢和合金弹簧钢的主力。它便宜、密度高,产生深层压应力层。必须定期筛分破碎颗粒,否则会造成锐边损伤。
- 条件切丝丸 形状更均匀、圆形,破碎率更低。对于关键弹簧和污染敏感的不锈钢是首选。
- 陶瓷丸(Z300、Z425) 非磁性、化学惰性,不会将铁嵌入不锈钢表面——对于耐腐蚀弹簧应用很重要。成本更高且破碎行为不同,因此必须重新建立强度曲线。
- 玻璃珠 产生较低强度,通常用于清洁或轻度装饰喷丸,不用于疲劳关键弹簧。
介质尺寸与强度:相同速度下较大弹丸产生更高强度但表面更粗糙。对于小弹簧,通常使用S170或Z300;对于重型悬挂线圈,使用S280–S330。
制定车间可用的喷丸规范
弹簧供应商实际可执行的规范应包含以下部分:
1. 范围和零件标识 — 图纸编号、材料、线径、弹簧类型。
2. 强度 — 阿尔门试片类型和目标弧高,带公差(例如0.008–0.011 A)。
3. 覆盖率 — 最低100%视觉,或规定的倍数。
4. 介质 — 尺寸、类型和状态(圆形、筛分、无破碎弹丸)。
5. 机器参数 — 压力或轮速、喷嘴直径、距离、角度、零件旋转、曝光时间。
6. 饱和证据 — 存档的饱和曲线,与设置关联。
7. 喷丸后工序 — 去应力退火温度限制(通常低于230 °C以避免压应力层松弛)、电镀、涂层。
8. 检验 — 试片频率、阿尔门试片频率和记录保存。
仔细注意第7项。如果弹簧喷丸后高温烘烤或电镀,部分压应力会松弛。锌电镀配合190–210 °C的氢脆消除烘烤通常可接受;更高温度工艺则不行。这就是为什么顺序——成型、热处理、喷丸、精加工——很重要,以及为什么电镀和涂层选择应与喷丸规范一起决定。
不同弹簧类型的喷丸
压缩弹簧
在卷绕、端面磨削和去应力退火后喷丸。关键区域是活动线圈的内径。喷丸时零件旋转至关重要;静态夹具会留下阴影带。汽车级气门弹簧的典型强度为0.008–0.012 A。
拉伸弹簧
钩环和第一圈是疲劳关键区域,且难以到达。许多车间喷丸主体并接受钩环的部分覆盖,或使用较小喷嘴从多个角度喷丸钩环。如果重要,应明确钩环要求——参见初拉力和钩环设计了解钩环几何形状如何与应力集中相互作用。
扭转弹簧
腿部和线圈体内侧是热点。由于腿部通常在卷绕后弯曲,喷丸应在最终弯曲之后而非之前进行。
大型或重型线圈
在抛丸轮或滚筒机上处理,而非喷嘴柜。强度由轮速和介质流量设定;每批次运行饱和曲线。
过程控制和常见错误
| 错误 | 后果 | 纠正 |
|---|---|---|
| 规范仅写“喷丸” | 不受控、不可复现 | 添加强度、覆盖率、介质、参数 |
| 强度按时间而非饱和设定 | 过度或不足喷丸 | 每个设置运行饱和曲线 |
| 破碎弹丸未筛分 | 锐边、表面损伤、裂纹 | 每日筛分介质,达到破碎极限时更换 |
| 零件未旋转 | 阴影区域,线圈内部无覆盖 | 旋转夹具或滚筒工艺 |
| 最终成型前喷丸 | 压应力层被弯曲破坏 | 所有成型和去应力退火后喷丸 |
| 喷丸后高温烘烤 | 残余应力松弛 | 限制喷丸后温度,正确排序 |
| 阿尔门试片类型与线径不匹配 | 报告错误强度 | 试片类型与零件规模匹配 |
成本、交货期和采购说明
喷丸强化增加了一个独立工序,因此增加成本和交货期。对于小弹簧,工序本身通常只占单价一小部分;更大的成本驱动因素是首件夹具和设置。一旦存在饱和曲线并制造了夹具,每件边际成本很低。
在BQUQ,定制弹簧在12个工作小时内报价,起订量灵活,因此喷丸要求可在原型数量下评估,而不必强制大批量首单。由于CNC加工、冲压、弹簧卷绕和散热器生产都在东莞同一ISO9001体系下运行,喷丸设置的工装和夹具工作可在内部处理,无需外包。
对于买家,向任何弹簧供应商提问三个问题:
1. 你们运行饱和曲线吗?能否展示我的零件的曲线?
2. 你们使用什么阿尔门试片类型?多久验证一次?
3. 我的弹簧在喷丸后经历的最高温度是多少?
如果答案模糊,喷丸可能是装饰性的而非工程性的。
常见问题
问:压缩弹簧应指定什么阿尔门强度?
答:对于大多数碳钢和合金钢压缩弹簧,0.006–0.012 A是可用的起始范围,小线径弹簧指定N型约0.003–0.007 N。正确值取决于线径、应力水平和所需循环寿命。请供应商在实际材料和光洁度上运行饱和曲线,然后根据该曲线而非通用表格设定强度。
问:100%覆盖率与200%覆盖率相同吗?
答:不同。100%覆盖率意味着表面每一点至少受到一次冲击。200%覆盖率是时间指令:喷丸时间是达到100%所需曝光时间的两倍。它不是视觉上不同的表面。由于高百分比下覆盖率无法目视判断,需在放大下用试片验证并记录为工艺卡中的曝光时间。
问:喷丸强化可以应用于不锈钢弹簧吗?
答:可以,但介质选择很重要。铸铁丸可能将铁颗粒嵌入不锈钢表面,形成腐蚀点。陶瓷丸如Z300或Z425避免污染,是不锈钢和其他腐蚀敏感弹簧的常用选择。必须为陶瓷介质重新建立强度曲线,因为其密度和破碎行为与钢丸不同。
问:喷丸能替代卷绕后的去应力退火吗?
答:不能。去应力退火消除卷绕和成型产生的残余拉伸应力并稳定尺寸;喷丸强化随后在表面引入受控压应力层。它们是按顺序执行的互补步骤。对未去应力退火的弹簧喷丸会留下底层拉伸应力,可能导致变形或降低疲劳性能。
问:实际可期望多少疲劳寿命提升?
答:钢弹簧的循环寿命通常提高2倍至10倍,但数值很大程度上取决于材料、应力比、表面条件以及零件是否已脱碳或划伤。喷丸无法补偿已超过耐久极限的设计。将公布的倍数视为指示性,并在承诺提高应力前用自己的疲劳测试验证。
相关资源
- 关于BQUQ — 东莞ISO9001工厂,同一屋檐下四条生产线
- 压缩弹簧 — 按图纸卷绕、磨削和喷丸
- 拉伸定制弹簧 — 钩环和主体喷丸选项
- 扭转弹簧 — 用于循环应用的腿部和线圈体喷丸
- 技术文章 — 弹簧设计、材料和工艺指南
- 行业趋势 — 买家的采购和制造信号
- 联系我们 — 发送图纸,12个工作小时内报价
由BQUQ工程团队撰写。BQUQ(东莞)在同一ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


