
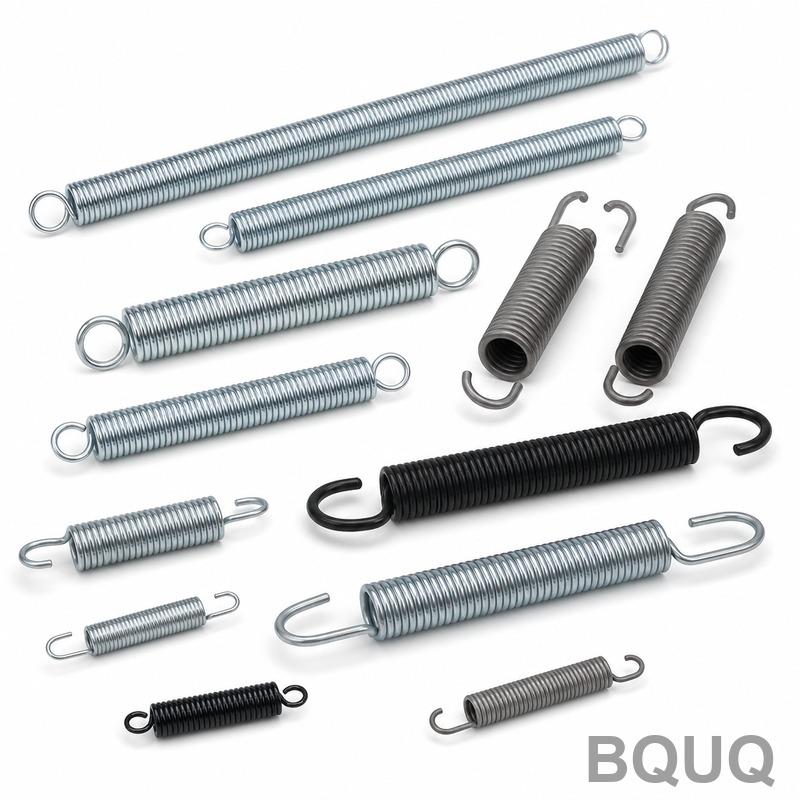
弹簧的防腐蚀保护:涂层与材料选择
简短回答:在选择弹簧之前,先确定防护体系。对于大多数室内工业弹簧,8–12 µm 的电镀锌可提供 96–200 小时中性盐雾,成本适中。对于户外、海洋或汽车发动机舱环境,8–12 µm 的锌镍合金(12–15% Ni)通常可达 720–1,000 小时,或者您可以指定 AISI 302/304 不锈钢并完全省去涂层。在弹簧频繁弯曲的部位,涂层附着力和氢脆控制比厚度更重要。BQUQ 在一家 ISO9001 东莞工厂进行弹簧的机加工和成型,拥有四条生产线,报价在 12 个工作小时内返回。
为什么弹簧比其他零件腐蚀得更快?
弹簧是腐蚀放大器。同时发生三件事。
首先,弹簧很薄。0.8 mm 的线材比 20 mm 的机加工块体具有高得多的表面积与体积比,因此相同的腐蚀深度会去除更大比例的承载截面。0.05 mm 的凹坑在支架上是外观问题,在弹簧上则是疲劳裂纹的起点。
其次,弹簧在应力下工作。持续拉应力下的腐蚀会导致应力腐蚀开裂,腐蚀疲劳裂纹的扩展速度远快于空气中。一个在干燥环境下能承受 1000 万次循环的弹簧,在潮湿、含氯化物的环境中可能在 50 万次循环时就失效。
第三,弹簧通常是截留电解质的零件。密绕线圈、端部挂钩以及线圈之间的接触点会形成缝隙,水分积聚其中且氧气无法补充。这就是为什么您经常看到弹簧在挂钩或第一个有效线圈处失效,而不是在主体中部。
实际结论:弹簧的防腐蚀保护是设计决策,而不是后处理的事后想法。确定环境、应力水平和所需寿命,然后一起选择材料和涂层。
材料选择:不锈钢与涂层碳钢
第一个分岔路口是使用耐腐蚀合金还是涂层碳钢。
奥氏体不锈钢(302、304、316)
AISI 302 和 304 是耐腐蚀弹簧线材的主力。它们在退火状态下无磁性(冷加工后略有磁性),具有良好的疲劳性能,在大多数室内和轻度户外环境中无需涂层。316 牌号添加了钼,是海洋、化工和富氯化物环境的默认选择。
权衡的是模量和强度。奥氏体不锈钢的弹性模量低于碳钢——大约 193 GPa 对 207 GPa——因此相同尺寸的不锈钢弹簧稍软。您可以通过几何形状或指定更高抗拉等级来补偿。不锈钢每公斤成本也更高,且小直径 316 线材的供应可能有限。
铬硅钢和碳钢
铬硅钢(AISI 9254)和琴钢丝(AISI 1085/1095)提供单位成本的最高疲劳强度,是高循环动态弹簧的标准选择。它们本质上没有耐腐蚀性,因此必须涂层。如果涂层指定正确,这不是缺点——正确电镀的铬硅弹簧在疲劳寿命上可以超过未涂层的 304 弹簧,同时成本更低。
沉淀硬化和特种合金
对于高温或极端恶劣工况,17-7PH 和 15-7Mo PH 不锈钢牌号比 302/304 能在更高温度下保持强度。镍合金如 Inconel 或 Monel 可应对严重的氯化物和高温组合。这些是专业选择;预计交货期更长,单位成本更高。
| 材料 | 相对耐腐蚀性 | 疲劳强度 | 相对成本 | 典型用途 |
|---|---|---|---|---|
| 琴钢丝(AISI 1085) | 差(需涂层) | 高 | 低 | 室内机构,电镀 |
| 铬硅钢(9254) | 差(需涂层) | 非常高 | 低–中 | 汽车,高循环动态 |
| 302 / 304 不锈钢 | 好 | 中–高 | 中 | 一般户外,食品设备 |
| 316 不锈钢 | 非常好 | 中 | 高 | 海洋,化工,氯化物 |
| 17-7PH 不锈钢 | 好 | 高 | 高 | 高温,航空航天相关 |
| Inconel / Monel | 优秀 | 中–高 | 非常高 | 严重化学,高温 |
涂层选项比较
如果您坚持使用碳钢或铬硅钢,涂层选择决定使用寿命。
电镀锌
默认选择。锌是牺牲性保护——它优先腐蚀,即使在划痕和切割端也能保护下方的钢。典型厚度为 8–12 µm,根据厚度和钝化处理,可提供大约 96–200 小时中性盐雾(ASTM B117)。添加三价铬酸盐钝化可进一步提升。锌价格低廉且广泛可用,但它较软,在剧烈搬运过程中可能损坏。
锌镍合金
含 12–15% 镍的锌镍合金是当前高要求应用的基准。在相同的 8–12 µm 厚度下,它通常可提供 720–1,000 小时盐雾,比纯锌显著更硬、更耐磨,并能承受更高的使用温度。它是汽车发动机舱和底盘弹簧的常见规格。成本高于锌,且镀液化学成分必须严格控制——这既是规格问题,也是供应商选择问题。
锌片涂层(达克罗型)
锌片涂层通过浸涂-甩干并固化施加。涂层工艺本身无氢脆风险,这使其对大约 1,000 MPa 以上的高强度弹簧具有吸引力。它们提供出色的盐雾性能和良好的缝隙覆盖。缺点:较厚的堆积可能影响密绕几何形状,且涂层不导电。
粉末涂层和电泳涂层
粉末涂层提供厚实、耐用、装饰性的屏障——但它仅是屏障。一旦破损,它不会牺牲性保护,并且在反复弯曲下会开裂。在基本静态的弹簧或组件外部使用粉末涂层。电泳涂层(电泳)提供更薄、更均匀的覆盖和更好的柔韧性,是中等弯曲加良好外观的合理选择。
磷化和涂油
锌系或锰系磷化加一层轻油膜是干燥室内使用弹簧的低成本短期保护。它提供极低的盐雾 resistance,最好视为运输和储存保护,而非使用涂层。
| 涂层 | 典型厚度 | 盐雾(指示性) | 柔韧性 | 氢脆风险 | 相对成本 |
|---|---|---|---|---|---|
| 电镀锌 + 三价钝化 | 8–12 µm | 96–200 h | 好 | 是(可控) | 低 |
| 锌镍(12–15% Ni) | 8–12 µm | 720–1,000 h | 好 | 是(可控) | 中–高 |
| 锌片(浸涂-甩干) | 8–15 µm | 500–1,000 h | 中等 | 低 | 中 |
| 粉末涂层 | 60–100 µm | 仅屏障 | 差 | 无 | 中 |
| 电泳涂层 | 15–25 µm | 300–500 h | 中–好 | 无 | 中 |
| 磷化 + 油 | 2–5 µm | < 24 h | 好 | 无 | 非常低 |
盐雾数据是指示性范围,不是保证值。实际性能取决于基材、厚度控制、钝化以及客户要求的特定测试标准。
如何防止氢脆?
氢脆是让买家措手不及的失效模式。在酸洗和电镀过程中,原子氢可能扩散到高强度钢中。在持续载荷下,它迁移到应力集中处并导致延迟脆性断裂——通常在装配后 24 至 72 小时发生,无预警且无可见腐蚀。
当抗拉强度大约超过 1,000 MPa 时,风险急剧上升,这包括大多数高性能铬硅弹簧。
有效的控制措施:
- 电镀后烘烤。通常在电镀后规定时间窗口内,190–210 °C 下烘烤 4 小时。这必须明确规定并验证,不能假设。
- 优先选择低氢工艺。机械镀、锌片涂层以及喷丸加涂层路线可避免电镀氢源。
- 避免过度酸洗。清洁、无氧化皮的线材和受控的酸暴露可减少氢吸收。
- 明确要求。在图纸上注明强度水平和烘烤要求,以免表面处理商默认采用标准循环。
如果您的弹簧在持续载荷和高强度下工作,这是规格书上最重要的一条。
提高腐蚀寿命的设计规则
仅靠涂层很少能解决腐蚀问题。几何形状很重要。
- 避免紧密缝隙。在可能的情况下,稍微打开压缩弹簧的节距,以便电解质排出。
- 使挂钩过渡处倒圆角。拉伸弹簧挂钩上的尖锐内圆角会同时集中应力和腐蚀攻击。
- 不要随意混合金属。铝制外壳中的不锈钢弹簧会形成电偶;铝成为阳极。绝缘或选择兼容材料。
- 允许排水。垂直安装且开口端朝上优于会积水的水平凹槽。
- 考虑喷丸。表面的压缩残余应力可延迟腐蚀疲劳裂纹萌生,通常比升级合金更便宜。
- 不要过度指定厚度。密绕弹簧上的过厚涂层可能桥接线圈或在端部线圈处开裂。与供应商就实际几何形状进行沟通。
要深入了解这些选择在实际使用中的表现,请参阅我们对常见弹簧失效模式的分析以及铬硅弹簧选择中的权衡。
将防护与环境匹配
一个实用的映射,假设典型的工业工作循环:
| 环境 | 推荐材料 | 推荐涂层 | 指示性目标 |
|---|---|---|---|
| 干燥室内,受控 | 琴钢丝或 302 | 磷化 + 油,或无 | 外观保护 |
| 室内,潮湿或偶尔冷凝 | 铬硅钢 | 锌 + 三价钝化,8–12 µm | 96–200 h 盐雾 |
| 户外遮蔽 | 302/304 | 无,或碳钢用锌镍 | 300–720 h |
| 户外暴露,工业大气 | 304 或铬硅钢 | 锌镍,8–12 µm | 720–1,000 h |
| 海洋,沿海,除冰盐 | 316 或碳钢上的锌镍 | 锌镍或锌片 | 720–1,000 h+ |
| 化工 / 高温 | 316、17-7PH 或镍合金 | 通常无涂层 | 应用特定 |
当线径较小时,腐蚀余量更为重要——请参阅线径如何影响弹簧行为了解同一决策的几何方面。
图纸上应注明的内容
规格中的模糊之处正是腐蚀失效的根源。完整的弹簧图纸应注明:
1. 材料牌号和抗拉范围,而不仅仅是“不锈钢”。
2. 涂层类型、相关合金成分以及以 µm 为单位的厚度范围。
3. 钝化或后处理要求。
4. 如果应用需要,盐雾测试标准和最低小时数。
5. 氢脆烘烤要求,包括温度和时间。
6. 任何外观验收标准——颜色、覆盖率、端部无裸露基材。
如果您正在采购压缩、扭转或拉伸弹簧,并希望一次性正确做出涂层决策,BQUQ 可以审查图纸并在单次报价中提出材料和表面处理组合建议。从/compression-springs/、/torsion-springs/或/extension-custom-springs/开始。
常见问题
问:不锈钢总是耐腐蚀弹簧的最佳选择吗?
答:不是。不锈钢省去了涂层步骤,但成本更高,模量更低,并且疲劳性能可能不如涂层良好的铬硅弹簧。对于室内或轻度潮湿环境,电镀铬硅通常更便宜且更强。当环境确实恶劣、涂层覆盖不可靠或零件必须清洁且无电镀时,选择不锈钢。
问:我实际需要多少小时的盐雾?
答:将测试与服务环境匹配,而不是与竞争对手的数据表匹配。干燥室内使用可能完全不需要盐雾要求。潮湿室内和遮蔽户外通常要求 96–200 小时。暴露的工业和汽车底盘应用通常指定 720 小时或更多。过度指定会增加成本而不增加实际使用寿命。
问:弹簧成型后可以涂层吗,还是线材必须预涂层?
答:涂层后成型会在每个弯曲处损坏涂层,因此实际顺序是先成型,后涂层。例外是用于基本装饰或轻应力弹簧的预涂层或涂漆线材。对于任何有实际应力的弹簧,指定成型后涂层,并确认涂层商能处理几何形状而不会桥接线圈或留下裸露的端部线圈。
问:涂层厚度会影响弹簧刚度吗?
答:影响很小。1 mm 线材上的 10 µm 涂层使直径增加约 2%,最多使刚度变化几个百分点。真正的风险是机械性的:厚涂层在高弯曲区域开裂,密绕弹簧上的过度堆积可能桥接相邻线圈。保持涂层厚度与线径和弯曲幅度成比例。
问:为什么电镀弹簧在装配后几天内失效?
答:加载后 24–72 小时内发生的延迟脆性断裂几乎总是指向氢脆,而不是腐蚀。它发生在高强度钢中,当酸洗或电镀产生的氢未通过电镀后烘烤去除时。确认烘烤按规格执行,或改用低氢工艺,如机械镀或锌片涂层。
相关资源
- 关于 BQUQ 及我们的东莞制造基地:/about/
- 弹簧产品:压缩、扭转和拉伸弹簧:/compression-springs/
- 影响弹簧采购和交货期的行业趋势:/industry-dynamics/
- 关于弹簧设计和制造的技术文章:/bquq-blog/
- 关于报价、起订量和公差的常见问题:/faq/
- 精密零部件项目的案例研究:/case/
- 请求报价或发送图纸:/contact/
由 BQUQ 工程团队撰写。BQUQ(东莞)在一家 ISO9001 工厂内运行 CNC 加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12 小时报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


