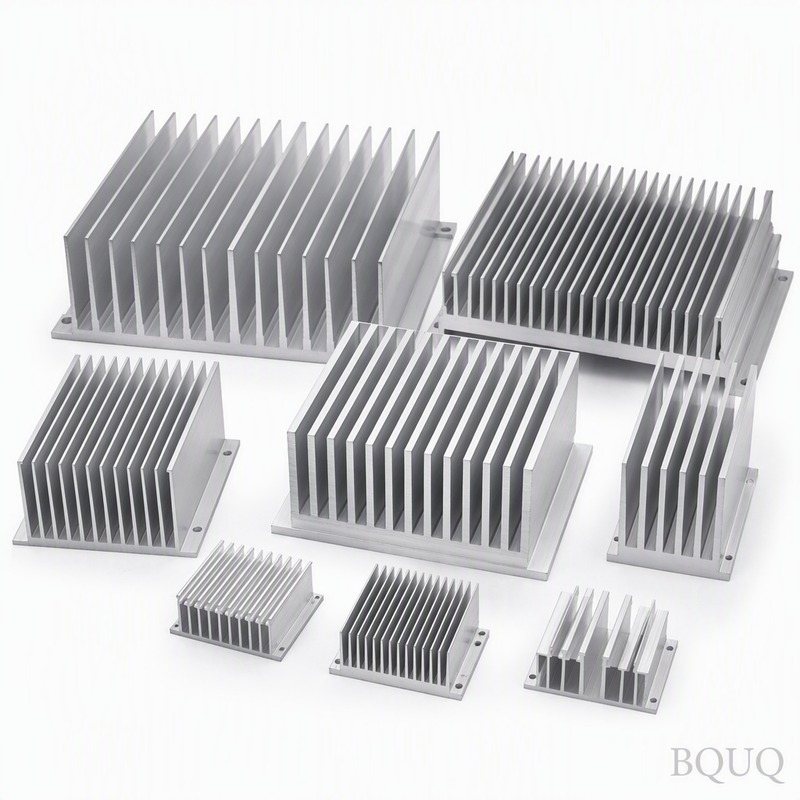
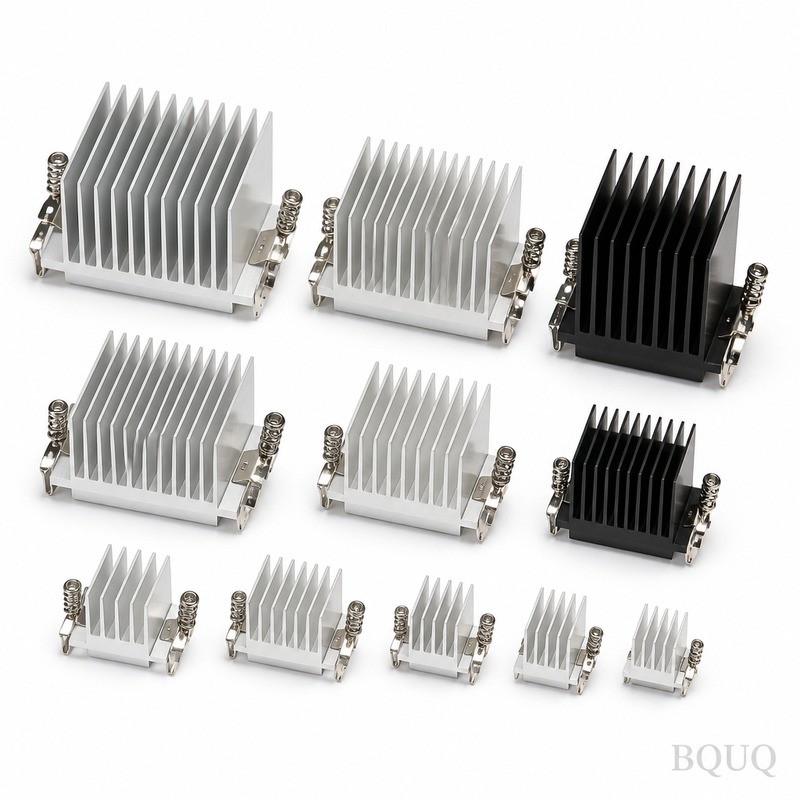
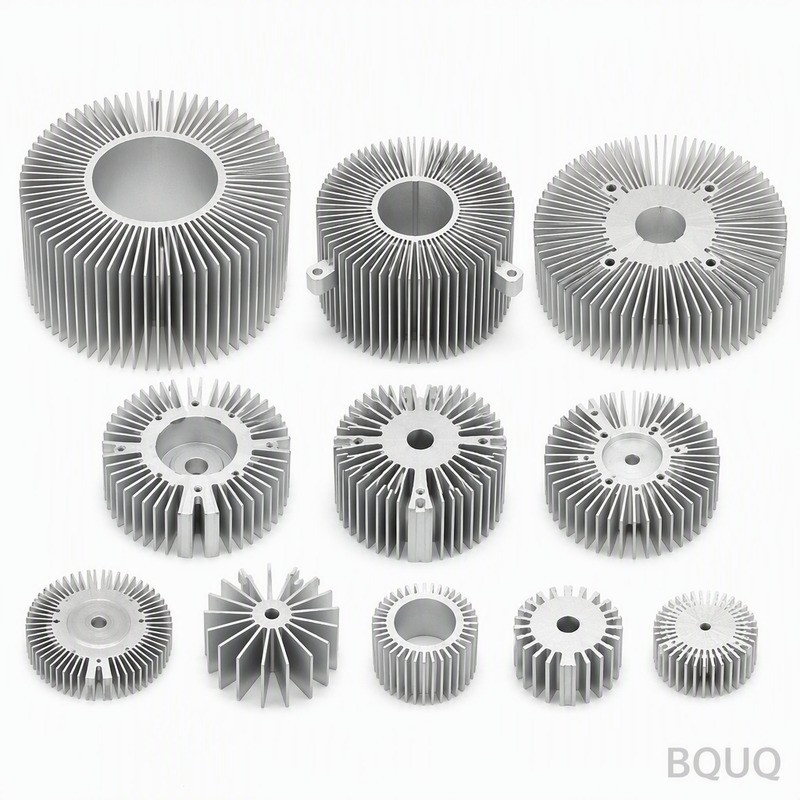
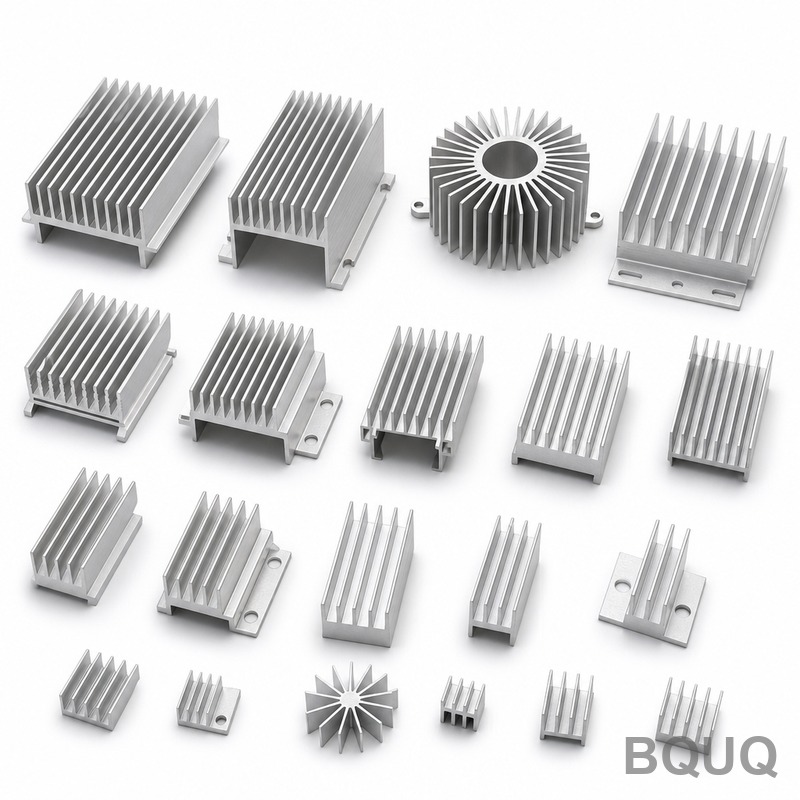
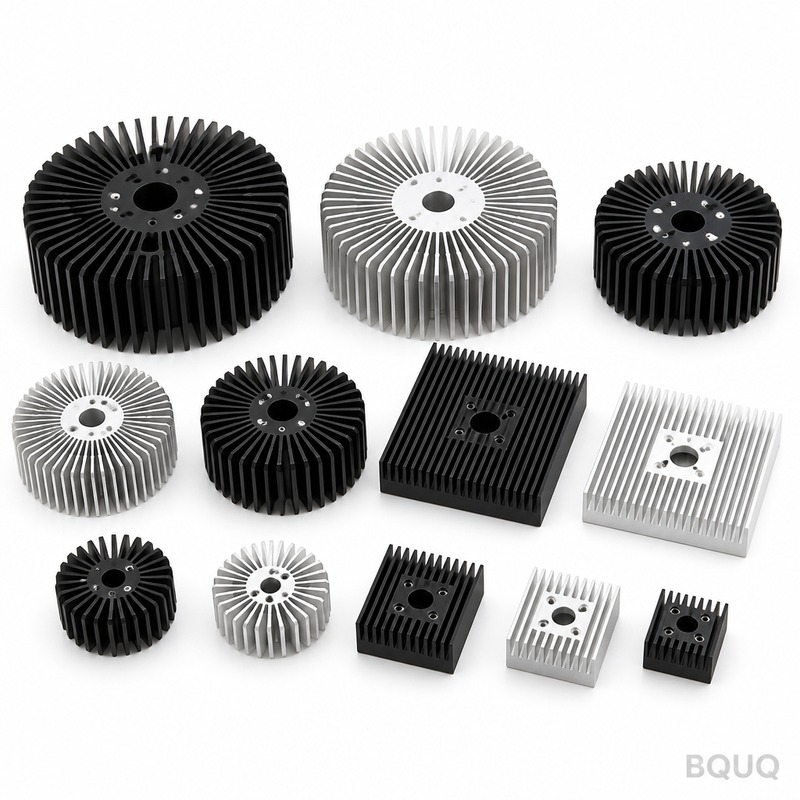
产品详情
核心结论
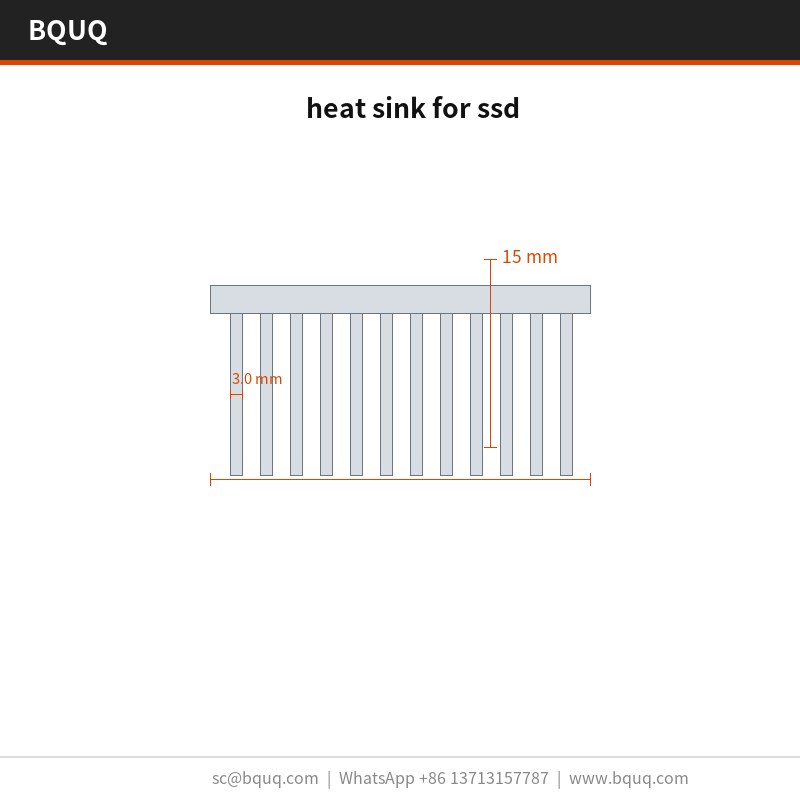
SSD 散热片采用 1050A 铝材冲压成型,底板厚度 2.0 mm,鳍片厚度 0.4 mm、间距 3.0 mm。在 100 mm 范围内平面度保持 0.10 mm,在 ΔT = 75 K、强制风冷 2.0 m/s 条件下热阻为 0.48 K/W。月产能达 800,000 件,表面处理为 III 型硬质阳极氧化,膜厚 25-40 µm。
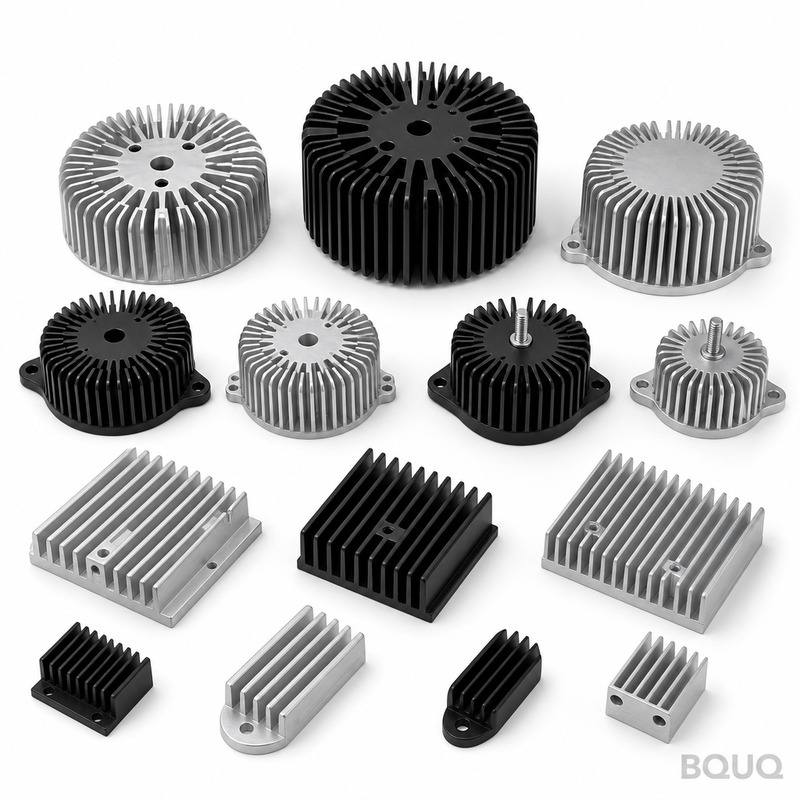
核心要点
SSD 散热片采用 1050A 铝材冲压成型,底板厚度 2.0 mm,鳍片厚度 0.4 mm、间距 3.0 mm。在 100 mm 范围内平面度保持在 0.10 mm,在 ΔT = 75 K、强制风冷 2.0 m/s 条件下热阻为 0.48 K/W。月产能达 800,000 件,表面处理为 III 型硬质阳极氧化,膜厚 25-40 µm。
2.0 mm 底板与 0.4 mm 鳍片定义了这款 SSD 散热片。采用 110 T 模具在 1050A 铝材上冲压成型,在 100 mm 范围内平面度保持 0.10 mm,在 ΔT = 75 K、强制风冷 2.0 m/s 条件下热阻为 0.48 K/W。月产量达 800,000 件。
设计思路与工艺
低鳍片厚度正是冲压工艺的优势所在:0.4 mm 鳍片、3.0 mm 间距,在相同外形尺寸下比机加工或挤压型材提供更大的单位体积表面积。
一体式结构消除了分体式散热器中常见的粘合层,缩短了热传导路径。1050A 铝材与气流之间除了冲压表面本身,没有任何其他介质。
冲压结构比挤压工艺更能容忍批次波动:模具磨损首先表现为鳍片间距的可测量偏移,由三坐标测量机以 0.001 mm 分辨率在检验环节发现,而非在现场暴露。
每一次冲程在尺寸上完全一致,因此 ±0.15 mm 的孔位精度可贯穿整个批次。这正是 LED 高棚灯大批量项目实现可重复性的关键。
延伸阅读:如何为您的电子机箱计算散热器尺寸:一种5步热学方法。
III 型硬质阳极氧化、25-40 µm 表面处理在成型后施加,因此鳍片根部不会像机加工替代方案那样被切穿而失去防腐保护。
材料选择与表面处理
标准材料为 1050A 铝材,配套 III 型硬质阳极氧化、25-40 µm。对于 LED 高棚灯暴露环境较为敏感的应用,我们建议采用钝化处理路线;当导电性比重量更重要时,C110 铜可提升热性能,但单位质量大约翻倍。
可指定的公差等级
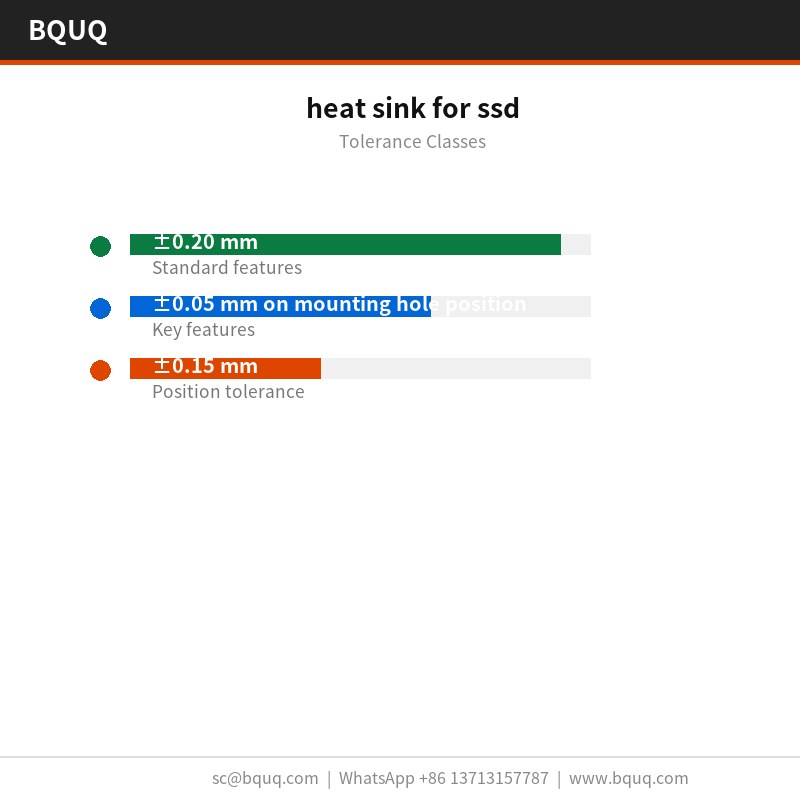
一般尺寸公差为 ±0.20 mm,关键特征如安装孔位单独控制在 ±0.05 mm。成型几何形状继承模具重复精度 ±0.03 mm,孔位控制在 ±0.15 mm。更严格的等级需要额外的冲压工序,因此值得在开模前而非开模后决定。
每批出货前的检验
平面度在 25 °C 花岗岩平台上检测,对照 100 mm 范围内 0.10 mm 的限值,鳍片间距以光学方式验证,精度 ±0.03 mm。每批均随附检测报告。
批次可追溯性从卷料到纸箱全程贯通:炉号、冲压冲程范围与检验记录始终关联,因此现场问题可追溯到具体生产批次。
另请参阅:如何为散热器选择合适的导热界面材料。
我们在成型后检查 0.4 mm 鳍片尖端是否有毛刺和裂纹,因为冲压可能在图纸尺寸毫无变化的情况下使根部开裂。毛刺限值按零件单独设定。
最终防护包装为防静电袋 + 超过 50 kg 使用木箱。每个纸箱标注批次、数量和检验状态,记录按 ISO9001 文件保存 10 年。
该零件的应用领域
在 LED 高棚灯中,0.48 K/W 的额定值决定了外壳仍需多少气流。在 LED 高棚灯的结温条件下,0.4 mm 鳍片、3.0 mm 间距可将温差控制在传感器预算之内。
LED 高棚灯项目正是这种几何形状存在的理由。当外壳无法增高时,鳍片密度是唯一的调节手段,而 3.0 mm 间距配 0.4 mm 料厚是铝材的实用上限。
了解更多关于 散热器为什么有鳍片?翅片间距对最佳热性能的解析 的内容。
LED 高棚灯的包装与振动规范推动了一体式结构。冲压成型的 SSD 散热片没有粘合层可蠕变,而蠕变正是分体式散热器常见的失效模式。
从事 LED 高棚灯设计的人员先问平面度,再问热数据,因为 LED 高棚灯装配是自动化的,底板不平会直接导致产线停线。
相关技术资料:机加工零件最常见的表面处理工艺有哪些?。
规格参数
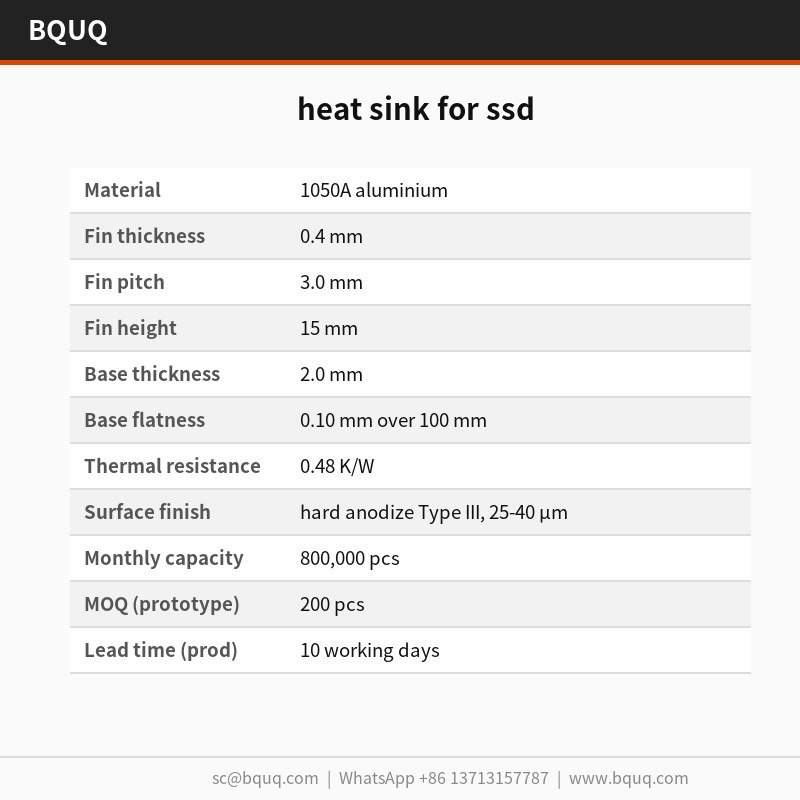
| 参数 | 数值 / 范围 |
|---|
| 材料 | 1050A 铝材 |
| 鳍片厚度 | 0.4 mm |
| 鳍片间距 | 3.0 mm |
| 鳍片高度 | 15 mm |
| 底板厚度 | 2.0 mm |
| 底板平面度 | 100 mm 范围内 0.10 mm |
| 热阻 | 0.48 K/W |
| 热测试条件 | ΔT = 75 K,强制风冷 2.0 m/s |
| 表面处理 | III 型硬质阳极氧化,25-40 µm |
| 尺寸范围 | 120 x 80 x 50 mm |
常见问题:下单前的疑问
SSD 散热片的交期是多久?
样品在图纸确认后 5 个工作日;量产在首件签样后 10 个工作日。新零件的模具制作需要 。我们报 FOB 广州价,订舱后海运至欧洲约需 25 至 30 天。
与挤压成型 SSD 散热片相比如何?
年用量大约超过 500,000 件时,挤压工艺更便宜且型材更光滑。低于该数量以及鳍片厚度低于 0.5 mm 时,冲压工艺胜出,因为挤压无法稳定保持 0.4 mm。对于 LED 高棚灯样品,模具成本通常是决定因素。
推荐阅读:金属冲压在冷却应用中何时更具优势?。
你们测试热阻吗?
我们在 ΔT = 75 K、强制风冷 2.0 m/s 条件下测试,报告值为 0.48 K/W。这是稳态数据,不是瞬态数据:如需了解 LED 高棚灯首次通电行为,需要采用不同的测试方法,我们可应要求执行。
可与 汽车电子电源接触弹簧与电池端子定制 对比查看。
可以不进行表面处理直接交货吗?
可以,对于自行做表面处理的客户,我们以冲压后状态出货。风险在于 0.4 mm 鳍片上的搬运痕迹,因此这类零件我们在防静电袋内加隔层纸,超过 50 kg 使用木箱包装。
你们提供 CAD 文件或图纸吗?
我们提供附三坐标检测报告的 2D 图纸,3D STEP 可应要求提供。两者均标注平面度要求和模具分型线,这对于您在自身装配中核查 100 mm 范围内 0.10 mm 非常重要。
我们的制造与发货方式
产线位于东莞,单一 ISO9001 工厂。110 T 冲床覆盖 SSD 散热片系列,目前承诺月产能为 800,000 件。
延伸阅读:机器人关节模组四线协同:CNC 壳体+弹簧+冲压件+散热器,一家工厂供齐。
我们的 LED 高棚灯经验可追溯至 2015 年首个模具项目。正是这段历史,使标准 III 型硬质阳极氧化、25-40 µm 和 ±0.20 mm 成为保守而非乐观的指标。
模具为自主制造,这正是 800,000 件项目中能保持 ±0.03 mm 而非逐件漂移的原因。
索取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
另请参阅:CPU散热片。
产品图库
了解更多关于 精密冲压电子支架系列 的内容。
相关技术资料:2026年CNC加工成本:小时费率与单件定价。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | 1050A 铝材 |
| 公差 | 孔位 ±0.15 mm;100 mm 范围内平面度 0.10 mm |
| 交期 | 冲压模具项目标准交期;请与 BQUQ 确认 |
| 最小起订量 | 批量生产;请与 BQUQ 确认 |
| 产能 | 每月 800,000 件 |
选型 / 对比
| 方案 | 最适合 | 权衡 |
|---|
| 冲压 1050A 铝材 | 采用 0.4 mm 鳍片的大批量 SSD 散热 | 需要开模;鳍片间距随模具磨损偏移 |
| 挤压型材 | 简单形状的低模具成本方案 | 表面密度较低;挤压带来批次波动 |
| 机加工散热片 | 样品或小批量定制几何形状 | 单件成本较高;分体式散热器的粘合层增加热阻 |
| 带粘合层的分体式散热器 | 需要分离底板与鳍片组的应用 | 粘合层增加热阻 |
| 冲压 + III 型硬质阳极氧化 | 成型后的防腐保护 | 阳极氧化增加工序;膜厚 25-40 µm |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|
| 冲压 | 110 T 模具;0.4 mm 鳍片、3.0 mm 间距 | 冲程尺寸;鳍片间距 |
| 成型 | 一体式几何形状;无粘合层 | 底板 2.0 mm;鳍片高度按规格 |
| 阳极氧化 | 成型后 III 型硬质阳极氧化,25-40 µm | 涂层厚度;鳍片根部防腐保护 |
| 检验 | 三坐标测量机 0.001 mm 分辨率;100 mm 范围内 0.10 mm | 平面度;孔位 ±0.15 mm |
| 最终 | 每批出货前检验 | 批次尺寸报告 |
常见问题解答
这款 SSD 散热片的热阻是多少?
在 ΔT = 75 K、强制风冷 2.0 m/s 条件下热阻为 0.48 K/W。2.0 mm 底板与 0.4 mm 鳍片、3.0 mm 间距提供高单位体积表面积,一体式冲压几何形状消除了分体式散热器中的粘合层。
使用什么材料和表面处理?
散热片由 1050A 铝材冲压而成。成型后进行 III 型硬质阳极氧化,膜厚 25-40 µm。这可在鳍片根部提供防腐保护而不被切穿,不同于机加工替代方案中阳极氧化层可能受损的情况。
冲压散热片可达到什么公差?
平面度在 100 mm 范围内保持 0.10 mm。由于每次冲程尺寸完全一致,孔位在整个批次中保持 ±0.15 mm。检验使用 0.001 mm 分辨率的三坐标测量机,以鳍片间距偏移的形式捕捉模具磨损。
月产能是多少?
月产量达 800,000 件。110 T 模具与 0.4 mm 鳍片、3.0 mm 间距支持可重复的大批量项目。该产能适合 LED 高棚灯及类似批量应用。
为什么选择冲压结构而非挤压或机加工?
冲压在鳍片厚度上胜出:0.4 mm 鳍片、3.0 mm 间距在相同外形尺寸下比机加工或挤压型材提供更大的单位体积表面积。一体式几何形状消除了粘合层,缩短了热传导路径。冲压结构对批次波动的容忍度也更好。
推荐阅读:热管与均温板:如何选择正确的散热器。
出货前如何进行质量控制?
每批出货前检验使用 0.001 mm 分辨率的三坐标测量机。模具磨损首先表现为鳍片间距的可测量偏移,可在现场问题发生前被发现。平面度验证至 100 mm 范围内 0.10 mm,孔位验证至 ±0.15 mm。
这款 SSD 散热片通常用在哪里?
用于 SSD 散热及类似电子产品。冲压 1050A 铝材设计配 III 型硬质阳极氧化,适合 LED 高棚灯等批量项目,这些项目对可重复的 ±0.15 mm 孔位和每月 800,000 件产量有要求。
关键规格与选型对照
规格参数对比
| Parameter | Value / Range |
|---|
| Material | 1050A 铝材(标准);C110 铜可选 |
| Tolerance | 一般尺寸 ±0.20 mm;安装孔位 ±0.05 mm;成型几何 ±0.03 mm;孔位 ±0.15 mm |
| Lead time | 未在文中提供 |
| MOQ | 未在文中提供 |
| Capacity | 月产能 800,000 件 |
选型与工艺对比
| Option | Best for | Trade-off |
|---|
| 1050A 铝 + III 型硬质阳极氧化 | 标准 SSD 散热片,大批量冲压项目 | 热性能受铝材导热率限制,但重量轻、成本低 |
| 1050A 铝 + 钝化处理 | LED 高棚灯等暴露环境敏感应用 | 防腐性能优于阳极氧化?文中建议用于暴露环境,但未说明具体性能差异 |
| C110 铜 | 导电性比重量更重要的场景 | 热性能提升,但单位质量大约翻倍 |
| 冲压成型 | 0.4 mm 鳍片、3.0 mm 间距,大批量生产 | 比机加工或挤压型材提供更大单位体积表面积,但模具磨损会导致鳍片间距偏移 |
| 挤压型材 | 低批量或简单几何形状 | 批次波动容忍度低于冲压,且分体式散热器有粘合层,热传导路径长 |
常见问题解答
SSD 散热片的平面度能达到多少?
在 100 mm 范围内平面度保持在 0.10 mm。检测在 25 °C 花岗岩平台上进行,每批出货前均验证并随附检测报告。
这款散热片的热阻是多少?
在 ΔT = 75 K、强制风冷 2.0 m/s 条件下热阻为 0.48 K/W。该数据基于 1050A 铝材、底板 2.0 mm、鳍片 0.4 mm、间距 3.0 mm 的冲压结构。
月产能和表面处理是什么?
月产能达 800,000 件。标准表面处理为 III 型硬质阳极氧化,膜厚 25-40 µm,在成型后施加,鳍片根部不会被切穿而失去防腐保护。
可指定的公差等级有哪些?
一般尺寸公差为 ±0.20 mm,关键特征如安装孔位单独控制在 ±0.05 mm。成型几何形状继承模具重复精度 ±0.03 mm,孔位控制在 ±0.15 mm。更严格等级需额外冲压工序。
材料可以选铜吗?
可以。标准材料为 1050A 铝材,当导电性比重量更重要时,C110 铜可提升热性能,但单位质量大约翻倍。对于暴露环境敏感的应用,建议采用钝化处理路线。
每批出货前检验哪些项目?
平面度在 25 °C 花岗岩平台上对照 100 mm 范围内 0.10 mm 限值检测,鳍片间距以光学方式验证精度 ±0.03 mm,并检查 0.4 mm 鳍片尖端毛刺和裂纹。每批随附检测报告。
可与 CNC冷却液选择与管理完全指南——机械加工工程师必备 对比查看。
批次可追溯性如何?
批次可追溯性从卷料到纸箱全程贯通:炉号、冲压冲程范围与检验记录始终关联。最终防护包装为防静电袋 + 超过 50 kg 使用木箱,每个纸箱标注批次、数量和检验状态,记录按 ISO9001 保存 10 年。
相关阅读