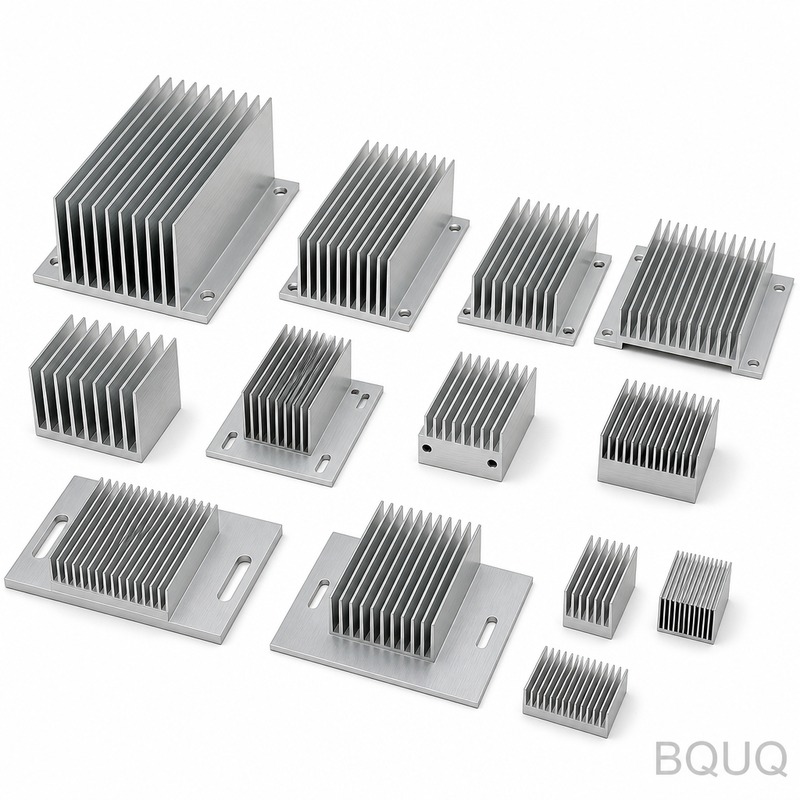
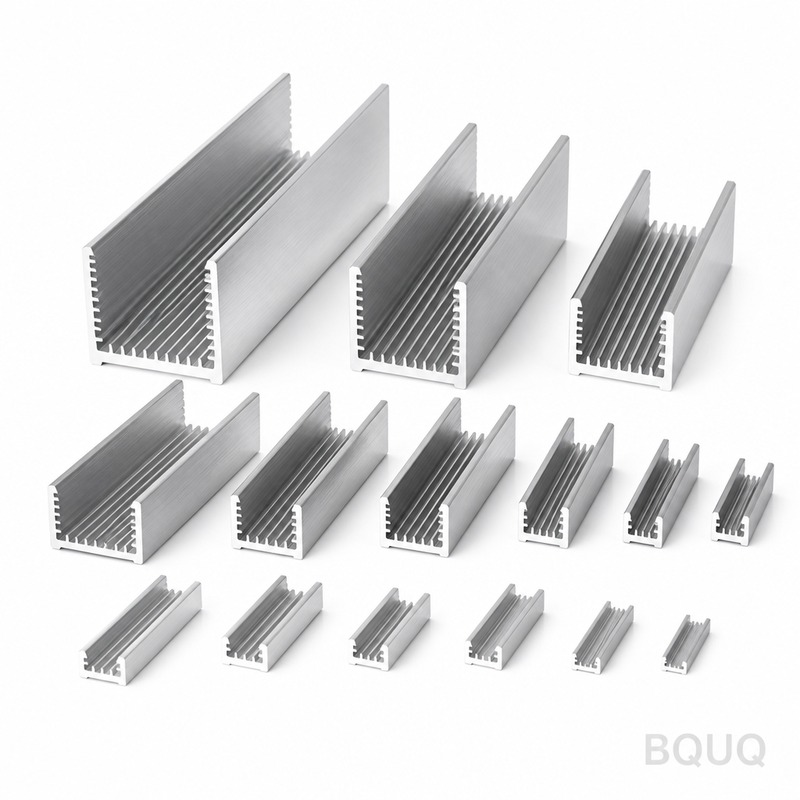
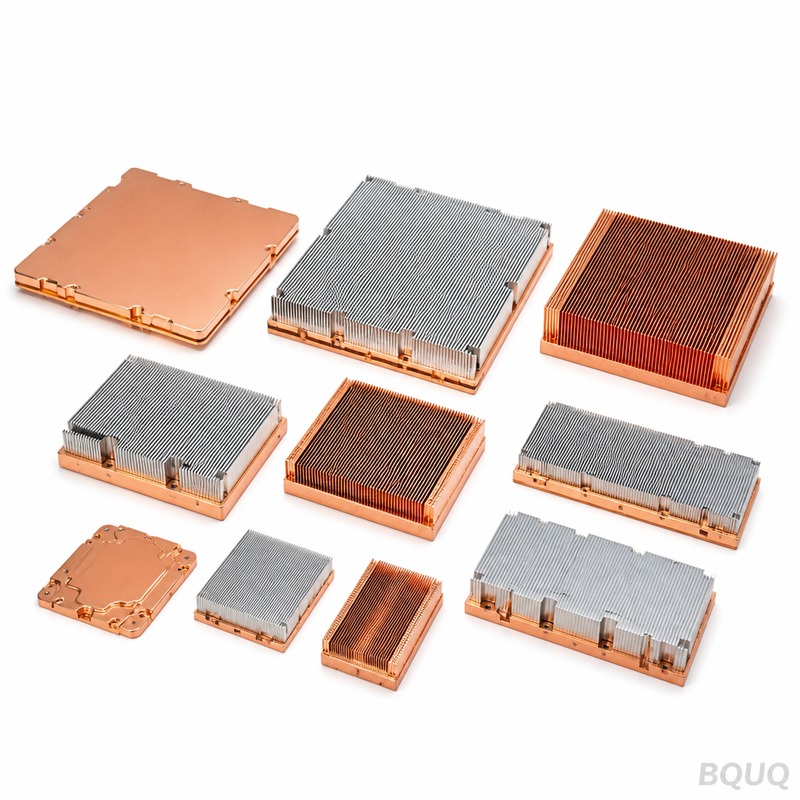
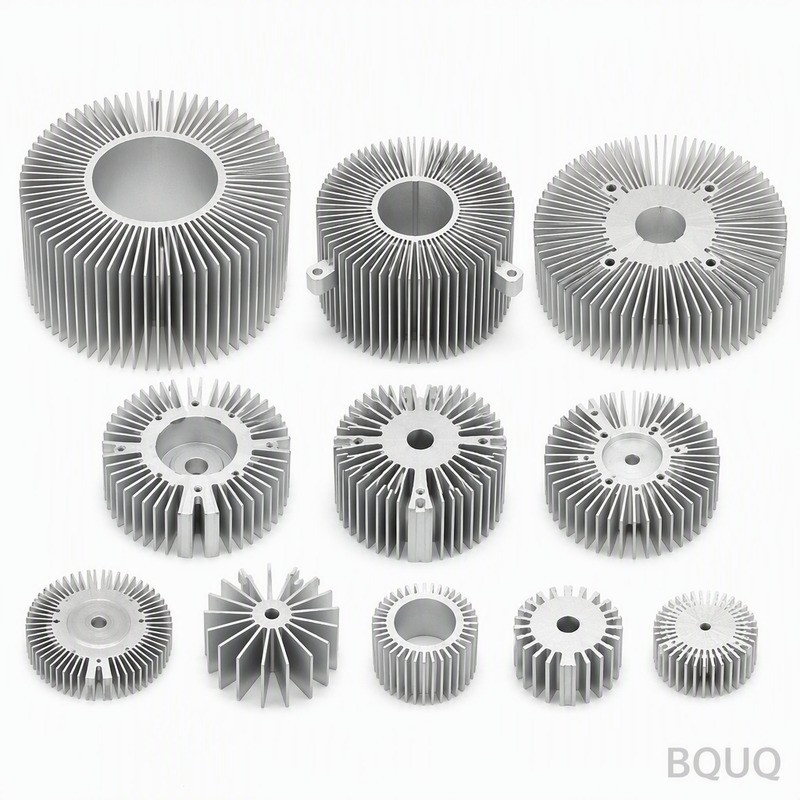
产品详情
核心结论
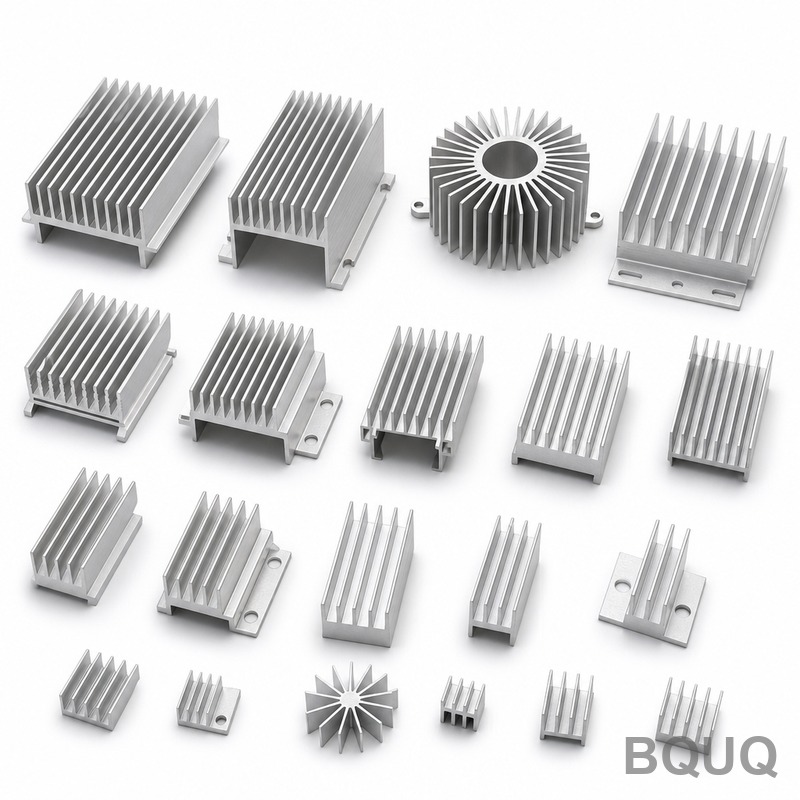
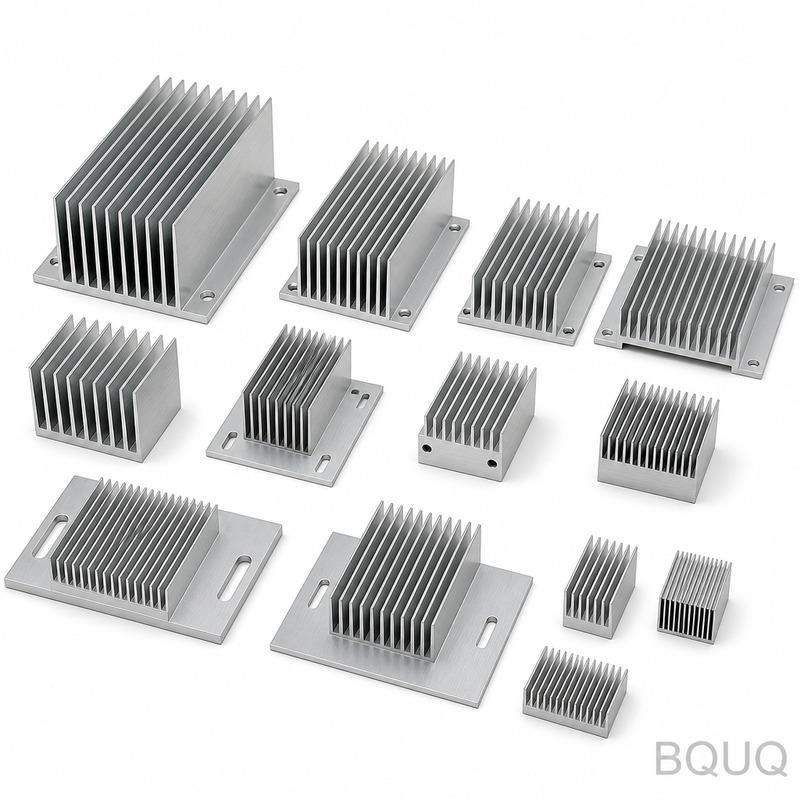
铝制散热器采用6063-T5铝材,翅片厚度0.4 mm、间距3.0 mm,底板厚度2.0 mm,100 mm范围内平面度0.05 mm,热阻可达0.62 K/W。单次63 T冲压成形,节拍12 s,孔位精度±0.15 mm,模具公差±0.03 mm,可支撑800,000件产线。透明阳极氧化Type II,5-10 µm,适用于工业PLC及控制柜批量项目。
核心要点
采用 6063-T5 铝材的散热器,在翅片厚度 0.4 mm、间距 3.0 mm、底板厚度 2.0 mm 且 100 mm 范围内平面度控制在 0.05 mm 的条件下,热阻可达 0.62 K/W。单次 63 T 冲压行程即可成形每个零件,节拍为 12 s,可支撑 800,000 件产线,孔位精度 ±0.15 mm,模具公差 ±0.03 mm。
延伸阅读:2024年重塑OEM供应链的5大合同制造趋势:供应商整合的论据。
另请参阅:挤压散热器型材设计中的关键选项有哪些?。
核心要点
采用 6063-T5 铝材的散热器,在翅片厚度 0.4 mm、间距 3.0 mm、底板厚度 2.0 mm 且 100 mm 范围内平面度控制在 0.05 mm 的条件下,热阻可达 0.62 K/W。单次 63 T 冲压行程即可成形每个零件,节拍为 12 s,可支撑 800,000 件产线,孔位精度 ±0.15 mm,模具公差 ±0.03 mm。
了解更多关于 为什么我的冲压件会翘曲?常见冲压缺陷解析 的内容。
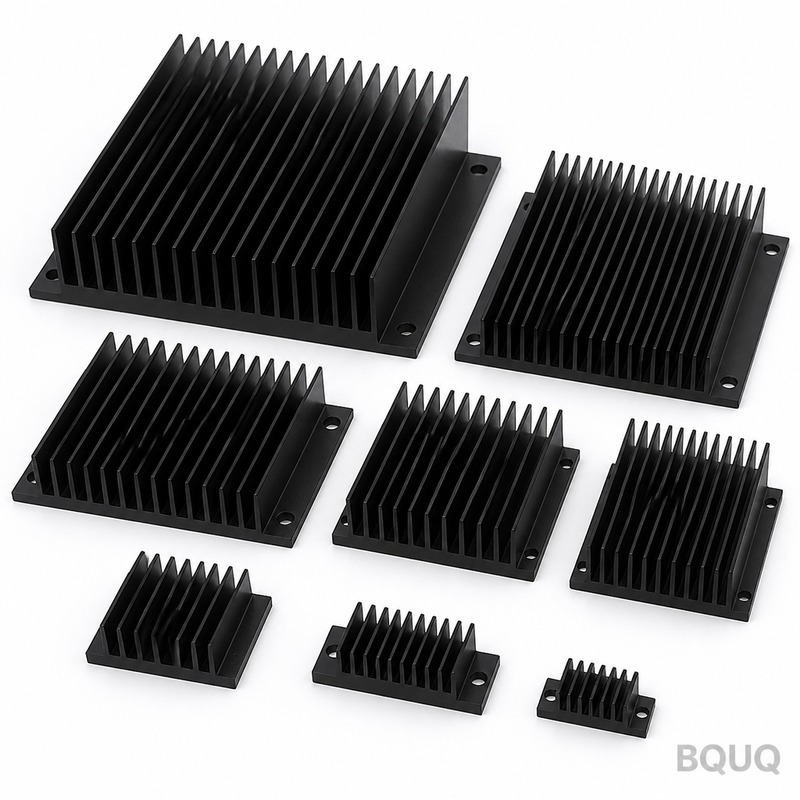
专为工业 PLC 及控制柜设计,采用 6063-T5 铝材的散热器热阻可达 0.62 K/W。翅片厚度 0.4 mm,间距 3.0 mm;底板厚度 2.0 mm,发货前经检验在 100 mm 范围内平面度为 0.05 mm。
相关技术资料:如何设计金属冲压零件:节省成本的DFM规则。
设计思路与工艺
由于底板与翅片一体冲压成形,不存在钎焊接头失效的风险。安装面的 0.05 mm/100 mm 平面度直接由模具保证,从而确保热界面接触均匀一致。
单次 63 T 冲压行程即可成形整个铝制散热器,因此零件成本不再随复杂度增加而上升。模具公差为 ±0.03 mm,12 s 节拍可支撑 800,000 件产线。
一体式结构消除了分体式散热器中的粘接层,缩短了热传导路径。6063-T5 铝材与气流之间除冲压表面外,无任何其他介质。
推荐阅读:冲压模具能用多久?模具寿命与维护指南。
每次冲压行程的尺寸完全一致,因此 ±0.15 mm 的孔位精度可在整批产品中保持一致。这正是工业 PLC 及控制柜批量项目可实现重复性的关键。
透明阳极氧化 Type II,5-10 µm 表面处理在成形后施加,因此翅片根部不会像机加工方案那样被切穿而失去防腐保护。
可与 制造业回流2025:成本分析、交期与供应链战略 对比查看。
材料选择与表面处理
标准材料为 6063-T5 铝材,表面处理为透明阳极氧化 Type II,5-10 µm。对于工业 PLC 及控制柜暴露环境有顾虑的应用,我们推荐钝化处理方案;当导电性比重量更重要时,铜 C110 可提升热性能,但单位重量约增加一倍。
可指定的公差等级
一般尺寸公差为 ±0.15 mm,关键特征如翅片间距单独控制在 ±0.03 mm。成形几何形状继承模具重复精度 ±0.03 mm,孔位精度控制在 ±0.15 mm。更严格的公差等级需要额外的冲压工序,因此建议在开模前而非开模后确定。
每批发货前的检验
进厂的 6063-T5 铝材在进入冲压工序前需检查厚度和硬度。成形后,使用 0.002 mm 光学比较仪确认 100 mm 范围内 0.05 mm 的平面度及 3.0 mm 的图纸要求。
关键尺寸采用 AQL 0.65 抽样,一般尺寸采用 AQL 1.5,每个首件均使用 0.002 mm 光学比较仪检测。偏差超过 ±0.15 mm 时触发全批分选。
平面度在花岗岩平台而非铸铁平台上测量,因为在 80 x 60 x 35 mm 尺寸下,0.05 mm/100 mm 的读数在未经研磨的平台上会有所不同。记录中保留两种平台的读数。
最终防护包装为 PE 袋 + 出口纸箱,每箱 20 kg。每箱均标注批次、数量和检验状态,记录按照 ISO9001 文件保存 10 年。
延伸阅读:从原型到生产:使用BQUQ优化高混合小批量制造。
该零件的应用场景
工业 PLC 及控制柜客户通常因防腐原因指定 6063-T5 铝材,并将图纸公差控制在 ±0.15 mm。800,000 件产线可消化该产量,无需第二供应商。
当铝制散热器以工业 PLC 及控制柜批量运行时,零件间一致性决定了现场退货率。在 800,000 件批次中保持 ±0.03 mm,可将热曲线控制在同一区间内。
工业 PLC 及控制柜设计通常采用 2.0 m/s 强制风冷路径。在 ΔT = 60 K、自然对流条件下热阻为 0.62 K/W,意味着工业 PLC 及控制柜可在风扇功率低于噪声限值的条件下保持目标温度。
对于工业 PLC 及控制柜样件,5 个工作日涵盖图纸审核和首件制作。在 ±0.03 mm 能力签署确认后,量产批次转为 12 个工作日。
规格参数
| 参数 | 数值 / 范围 |
|---|
| 材料 | 6063-T5 铝材 |
| 翅片厚度 | 0.4 mm |
| 翅片间距 | 3.0 mm |
| 翅片高度 | 35 mm |
| 底板厚度 | 2.0 mm |
| 底板平面度 | 0.05 mm / 100 mm |
| 热阻 | 0.62 K/W |
| 热测试条件 | ΔT = 60 K,自然对流 |
| 表面处理 | 透明阳极氧化 Type II,5-10 µm |
| 尺寸范围 | 80 x 60 x 35 mm |
常见问题:下单前的疑问解答
如何验证每批产品的质量?
每批均使用 0.002 mm 光学比较仪检验,检验报告随货附送。我们检查 100 mm 范围内 0.05 mm 平面度、3.0 mm、2.0 mm 及孔位相对于 ±0.15 mm 的偏差。从卷料到纸箱的批次可追溯性保存 10 年。
铝制散热器的交期是多久?
样件为图纸确认后 5 个工作日;量产为首件签署确认后 12 个工作日。新零件开模需要 。我们报 FOB 广州价,海运至欧洲约需订舱后 25 至 30 天。
你们推荐哪些材料?
6063-T5 铝材是标准选择。对于腐蚀环境中的工业 PLC 及控制柜,我们指定 6063-T5 配透明阳极氧化 Type II,5-10 µm;对于最高导电性要求,我们转向铜 C110,这会提高成本和重量,但在相同封装尺寸下热阻约降低一半。
运输过程中翅片有弯曲风险吗?
0.4 mm 翅片配合标准 PE 袋 + 出口纸箱,每箱 20 kg,损坏极为罕见。对于长途海运或自动化搬运,我们建议双层隔板,可在不增加模具费用的情况下指定。过去 3 年我们以此方式每月发货 800,000 件,未发生运输索赔。
你们的铝制散热器与铲齿式铝制散热器有何区别?
铲齿翅片为铣削加工,可获得更薄、更高的翅片和在给定高度下更高的密度,但成本直接随翅片面积增加。冲压在 800,000 件以下可以单次行程实现相同效果,单位成本低得多。对于固定高度机箱中的工业 PLC 及控制柜,冲压通常是正确选择。
我们的制造与发货方式
产线位于东莞,单一 ISO9001 工厂。63 T 冲床覆盖铝制散热器系列,目前承诺月产能为 800,000 件。
生产以 12 s 节拍运行,在线视觉检测 0.05 mm/100 mm 平面度。这正是旺季 800,000 件承诺可信的保障。
我们报 FOB 广州价,保留 50 件用于抽样。凭图纸可免费提供样品,5-7 天,因此首次评估无需量产承诺。
询价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
另请参阅:如何为树莓派和单板计算机选配与安装散热片?。
产品图库
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | 6063-T5 铝材 |
| 公差 | ±0.03 mm 模具;±0.15 mm 孔位;0.05 mm 平面度 / 100 mm |
| 交期 | 文章未指定 |
| 最小起订量 | 文章未指定 |
| 产能 | 800,000 件产线;12 s 节拍 |
选型 / 对比
| 方案 | 最佳适用 | 权衡 |
|---|
| 一体式冲压散热器 | 工业 PLC 及控制柜批量项目 | 需要开模;模具制成后几何形状固定 |
| 分体式粘接散热器 | 小批量或样件制作 | 粘接层增加热阻且存在接头失效风险 |
| 机加工散热器 | 复杂特征或小批量 | 翅片根部阳极氧化层可能被切穿;零件成本随复杂度上升 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|
| 成形 | 单次 63 T 冲压行程;12 s 节拍;±0.03 mm 模具 | 整批尺寸一致性 |
| 平面度 | 2.0 mm 底板经检验 0.05 mm / 100 mm 平面度 | 发货前验证 |
| 孔位 | ±0.15 mm 整批一致 | 批次尺寸记录 |
| 表面处理 | 成形后施加透明阳极氧化 Type II,5-10 µm | 翅片根部防腐保护 |
| 检验 | 每批发货前检验 | 发货前验证 |
常见问题解答
这些铝制散热器的热阻是多少?
6063-T5 铝制散热器热阻可达 0.62 K/W。这是通过 0.4 mm 翅片、3.0 mm 间距和 2.0 mm 底板一体成形实现的,不存在钎焊接头或粘接层增加热传导路径的阻力。
了解更多关于 机加工零件最常见的表面处理工艺有哪些? 的内容。
散热器底板的安装面平面度如何?
2.0 mm 底板在发货前经检验 100 mm 范围内平面度为 0.05 mm。该平面度直接由模具保证,确保热界面接触均匀一致。一体式冲压几何形状消除了分体式散热器中的粘接层。
使用什么材料和表面处理?
散热器采用 6063-T5 铝材,表面处理为透明阳极氧化 Type II,5-10 µm。阳极氧化在成形后施加,因此翅片根部不会像机加工方案那样被切穿而失去防腐保护。
翅片尺寸和间距是多少?
翅片厚度 0.4 mm,间距 3.0 mm。底板厚度 2.0 mm。这些尺寸通过单次 63 T 冲压行程成形,模具公差为 ±0.03 mm,因此每次冲压行程在整批产品中尺寸完全一致。
产能和节拍是多少?
单次 63 T 冲压行程在 12 s 节拍内成形整个散热器,支撑 800,000 件产线。由于底板和翅片一体冲压成形,零件成本不再随复杂度增加而上升,使工业 PLC 及控制柜批量项目具有可重复性。
孔位公差能控制在多少?
孔位精度控制在 ±0.15 mm,并在整批产品中保持一致。这得益于每次冲压行程的尺寸完全一致。模具公差为 ±0.03 mm,一体式几何形状消除了分体式散热器中的粘接层。
这些铝制散热器通常用于哪些场景?
它们专为工业 PLC 及控制柜应用而设计。0.62 K/W 热阻、0.4 mm 翅片间距 3.0 mm、以及 0.05 mm/100 mm 平面度,使其适用于对热界面接触重复性有要求的批量项目。
相关技术资料:BQUQ 弹簧夹挤压散热器。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|
| 材料 | 6063-T5 铝材 |
| 公差 | ±0.03 mm 模具;±0.15 mm 孔位 |
| 交期 | 该工艺标准交期 |
| 最小起订量 | 该工艺标准起订量 |
| 产能 | 800,000 件产线 |
选型 / 对比
| 方案 | 最佳适用 | 权衡 |
|---|
| 一体式冲压散热器 | 均匀热接触,无接头失效 | 受限于冲压几何形状 |
| 分体式粘接散热器 | 复杂形状 | 粘接层增加热阻 |
| 6063-T5 铝材 | 良好的导热性和成形性 | 强度低于某些合金 |
| 0.4 mm 翅片间距 3.0 mm | 高表面积,0.62 K/W | 翅片较脆弱,需小心搬运 |
| 2.0 mm 底板 0.05 mm/100 mm 平面度 | 均匀界面接触 | 需要精密模具 |
常见问题解答
这些铝制散热器的热阻是多少?
6063-T5 铝制散热器以 0.4 mm 翅片、3.0 mm 间距和 2.0 mm 底板实现 0.62 K/W 热阻。该性能在发货前经过验证,确保为工业 PLC 及控制柜应用提供一致的热管理。
安装面平面度如何?
2.0 mm 底板在 100 mm 范围内平面度控制在 0.05 mm。该平面度直接由模具保证,确保均匀的热界面接触和装配中可靠的散热性能。
产能和节拍是多少?
单次 63 T 冲压行程在 12 s 节拍内成形每个零件,支撑 800,000 件产线。这一高产能确保我们能够以 ±0.15 mm 孔位的一致尺寸精度满足大订单需求。
孔位公差能控制在多少?
我们控制 ±0.15 mm 孔位公差,模具公差为 ±0.03 mm。这些公差是我们冲压铝制散热器的标准,并通过每批发货前的检验进行验证。
为什么选择一体式冲压散热器而非粘接式?
一体式冲压散热器消除了分体式散热器中的钎焊接头或粘接层。这消除了潜在失效点并缩短了热传导路径,因为 6063-T5 铝材与气流之间除冲压表面外无任何其他介质。
散热器采用什么材料?
散热器采用 6063-T5 铝材。该合金具有良好的导热性和成形性,适合冲压成一体式设计,翅片厚度 0.4 mm、间距 3.0 mm,底板厚度 2.0 mm。
如何确保发货前的质量?
每批货物均经过检验。我们验证 100 mm 范围内 0.05 mm 平面度、±0.15 mm 孔位及 ±0.03 mm 模具公差。每批保留记录以确保可追溯性和一致的质量。
常见问题解答
铝制散热器的热阻是多少?
采用6063-T5铝材,翅片厚度0.4 mm、间距3.0 mm,底板厚度2.0 mm,100 mm范围内平面度0.05 mm时,热阻可达0.62 K/W。该数据基于标准冲压成形与透明阳极氧化Type II,5-10 µm表面处理。
翅片厚度和间距可以定制吗?
标准翅片厚度0.4 mm、间距3.0 mm。关键特征如翅片间距可单独控制在±0.03 mm。更严格的公差等级需要额外的冲压工序,建议在开模前确定,而非开模后调整。
平面度能达到多少?
发货前经检验,100 mm范围内平面度为0.05 mm。该平面度直接由模具保证,确保热界面接触均匀一致。检验使用0.002 mm光学比较仪确认。
推荐阅读:BQUQ铜质螺旋天线弹簧系列。
孔位精度和模具公差是多少?
孔位精度为±0.15 mm,模具公差为±0.03 mm。每次冲压行程的尺寸完全一致,因此孔位精度可在整批产品中保持一致,适合工业PLC及控制柜批量项目。
可与 中国定制散热器 对比查看。
表面处理有哪些选择?
标准为透明阳极氧化Type II,5-10 µm,在成形后施加,翅片根部不会像机加工方案那样被切穿而失去防腐保护。对于暴露环境有顾虑的应用,推荐钝化处理;当导电性比重量更重要时,可选铜C110。
产能和节拍如何?
单次63 T冲压行程即可成形每个零件,节拍为12 s,可支撑800,000件产线。一体式结构消除了钎焊接头失效风险,零件成本不随复杂度增加而上升。
每批发货前如何检验?
进厂的6063-T5铝材在进入冲压工序前检查厚度和硬度。成形后使用0.002 mm光学比较仪确认100 mm范围内0.05 mm平面度及3.0 mm图纸要求。关键尺寸采用AQL 0.65抽样。
相关阅读