
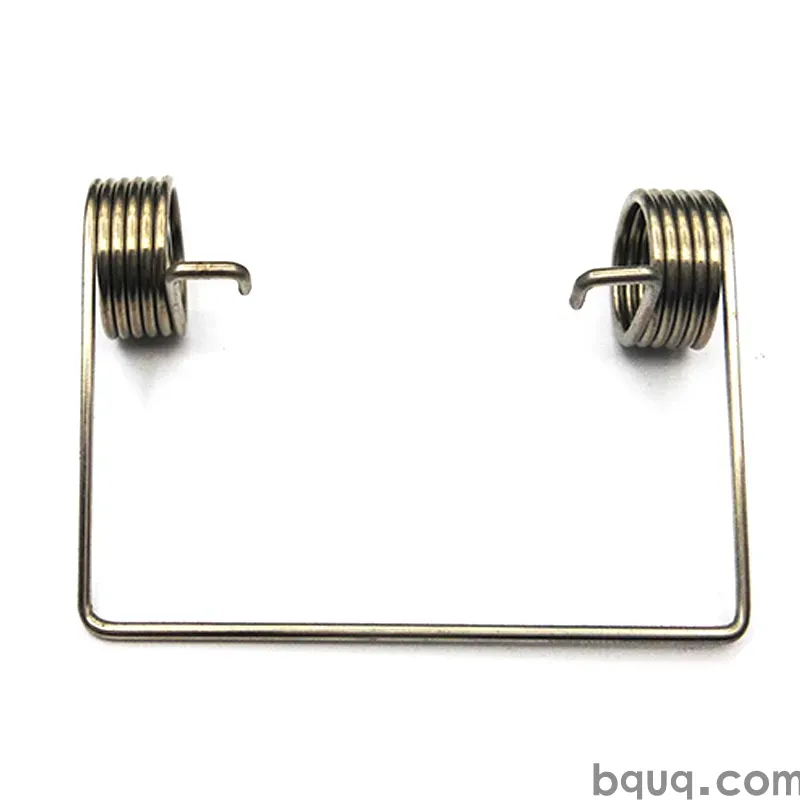
过载与屈服:当弹簧不再弹起
简短回答:当弹簧的内部应力超过材料的屈服强度时,弹簧就会停止弹起。钢丝会产生永久变形,自由长度缩短,在给定高度下的载荷下降——单次严重过载后通常下降5–20%。对于琴钢丝和302不锈钢,静态工况下设计应力应保持在抗拉强度的约40–45%以下,循环工况下保持在30–35%以下。如果超过这个范围,就会出现永久变形、疲劳或断裂。BQUQ在中国东莞一家ISO9001工厂内,通过CNC轴以±0.005 mm的精度加工和卷绕弹簧,12个工作小时内返回报价。
弹簧在负载下内部实际发生的情况
螺旋弹簧是一根卷成线圈的扭杆。当你压缩它时,钢丝不会沿其长度方向弯曲——而是扭转。这种扭转剪切应力就是储存能量的方式,也是如果你推得太远最终会破坏弹簧的原因。
随着载荷增加,会依次发生三件事:
1. 弹性区域。 应力与应变成正比。移除载荷后,弹簧恢复到其精确的自由长度。这是你唯一希望设计的区域。
2. 屈服点。 应力超过材料的扭转屈服强度。一些晶面永久滑移。移除载荷后,弹簧恢复得比原来短。
3. 塑性崩溃或断裂。 在更高应力下,弹簧会产生较大的永久变形,线圈并紧,或钢丝开裂——通常发生在应力集中的线圈内侧。
前两种是悄悄破坏装配的问题。已经屈服的弹簧看起来仍然完好。只是推力不如从前。
为什么“永久变形”才是真正的失效模式
永久变形是屈服的 measurable 症状。你会看到:
- 自由长度短于图纸要求
- 安装高度下的载荷低于规定值
- 比预期更早达到压并高度
对于典型的冷卷压缩弹簧,单次过载至抗拉强度的60%可能导致自由长度损失2–8%。推至70%可能损失10–20%,并且线圈出现可见倾斜。这就是弹簧在任何有用意义上“停止弹起”的临界点。
如何判断弹簧已经屈服?
现场症状在各行业是一致的:
| 症状 | 通常意味着 | 快速检查 |
|---|---|---|
| 自由长度短于规格 | 过载导致的永久变形 | 测量无负载长度与图纸对比 |
| 高度下载荷低超过5% | 部分屈服或应力松弛 | 在安装高度下进行测力计测试 |
| 弹簧提前压并 | 永久变形 + 行程减少 | 测量压并高度 |
| 可见倾斜或节距不均 | 局部塑性变形 | 目视 + 节距规 |
| 线圈内径处裂纹 | 屈服后疲劳,或氢脆 | 染色渗透或磁粉探伤 |
| 装配中发出嘎嘎声 | 永久变形后预载丢失 | 与首件载荷对比 |
如果一批产品中出现多个上述症状,说明设计应力对工作循环来说过高——不是线材供应商的错。
决定弹簧能否存活的应力极限
每种弹簧材料都有扭转屈服强度,通常为弹簧钢极限抗拉强度的45–60%。设计实践将工作应力保持远低于此值。
| 材料 | 典型抗拉强度 (MPa) | 静态设计应力 (% UTS) | 循环设计应力 (% UTS) | 备注 |
|---|---|---|---|---|
| 琴钢丝 (ASTM A228) | 2200–2600 | 40–45% | 30–35% | 小弹簧疲劳寿命最佳 |
| 油回火MB (A229) | 1600–1900 | 40–45% | 30–35% | 适用于较大线径 |
| 铬硅 (A401) | 1900–2100 | 42–48% | 32–38% | 高温、冲击工况 |
| 302不锈钢 | 1500–1900 | 35–40% | 28–32% | 耐腐蚀,疲劳性能较低 |
| 17-7 PH不锈钢 | 1700–2000 | 38–42% | 30–34% | 疲劳性能优于302 |
| 磷青铜 | 900–1200 | 35–40% | 28–32% | 电气、非磁性 |
| Inconel 718 | 1800–2100 | 40–45% | 32–38% | 高温,昂贵 |
这些数值是室温下冷拉或冷轧弹簧钢丝的典型值。热卷或去应力弹簧的行为不同——务必与线材厂的数据表确认。
为什么循环工况需要更低的应力
疲劳裂纹在线圈内径处萌生,那里应力集中最高。在40% UTS下,可能获得10⁵–10⁶次循环。在30% UTS下,同样的弹簧可以运行10⁷+次循环。这种权衡是真实的:更低的应力意味着更多线材、更大的包络、更高的成本。替代方案是弹簧在气门机构或闩锁中于200,000次循环时失效。
对于动态应用,请参阅我们的弹簧动态负载设计说明。
弹簧指数、曲率和应力集中
弹簧指数(D/d——平均直径除以线径)决定了线圈内侧的应力集中程度。低指数弹簧(低于5)刚度大,内径处应力高。高指数弹簧(高于12)柔软,难以一致地卷绕。
| 指数 (D/d) | 曲率应力系数 | 实际影响 |
|---|---|---|
| 4–5 | 1.15–1.20 | 内径应力高,公差风险大 |
| 6–9 | 1.08–1.12 | 大多数设计的最佳区间 |
| 10–12 | 1.05–1.08 | 疲劳性能好,注意屈曲 |
| >12 | ~1.03 | 屈曲和卷绕不稳定 |
如果你的过载失效总是发生在同一位置——第一个有效圈的内侧——那么指数可能太低。在更换材料之前先重新审视。我们的文章弹簧指数与应力详细介绍了计算方法。
防止屈服的设计规则
1. 静态工作应力保持在40% UTS以下,循环工况保持在32%以下。 这是最大的杠杆。
2. 按装配可能施加的最大载荷设计,而不是名义载荷。包括搬运、超行程和热膨胀。
3. 增加压并高度余量。 在最大工作高度和压并高度之间至少留15%的行程。
4. 对弹簧进行预压(强压处理)。 制造过程中压缩至并紧一次以诱导受控永久变形,然后测量自由长度。这可以稳定弹簧的使用寿命。
5. 喷丸强化以提高疲劳寿命。 在表面引入压缩残余应力,通常可使钢弹簧的疲劳寿命提高20–40%。
6. 注意温度。 对于琴钢丝超过120 °C或302不锈钢超过250 °C,即使低于屈服强度,应力松弛也会加速。
7. 指定与您实际所需载荷公差相匹配的线径和自由长度公差。 如果载荷是真正的需求,放宽自由长度公差很少有帮助。
预压:廉价的保险
预压(也称为强压或定形)是指在生产过程中故意过度压缩弹簧,使其在受控条件下屈服一次,然后此后表现为弹性。如果做得正确,弹簧的自由长度在其剩余寿命内稳定在1%以内。如果做得不对——过度压缩或未去应力——你会得到一个持续蠕变的弹簧。
如果你的供应商不对高应力弹簧进行预压,问问为什么。批量生产时几乎不增加成本,却能消除一整类现场投诉。
当过载不可避免时
一些应用——减震器、安全闩锁、后坐系统、模具弹簧——设计用于吸收过载。在这些情况下:
- 使用铬硅或17-7 PH,它们能承受更高的应力
- 将过载工况设计为工作工况,而非例外
- 增加线径而不是增加圈数
- 接受更大的包络
对于弹簧承受反复冲击的模具和冲压应用,请参阅弹簧模具应用。
防止屈服失效的制造控制
在BQUQ,弹簧在CNC卷簧机上卷绕,过程中监控节距和直径,然后在可控气氛炉中去应力。东莞同一厂区内有四条生产线,涵盖压缩、拉伸和扭转弹簧,以及配套的冲压和CNC零件。
针对易过载弹簧的关键控制:
- 线材认证 — 每批的抗拉强度和化学成分 mill certs
- 去应力 — 每批记录温度和时间
- 预压验证 — 前后测量自由长度
- 载荷测试 — 在安装高度下抽样,而不仅仅是自由长度
- 可追溯性 — 袋上批次ID,与炉子和卷簧机记录关联
如果您正在采购压缩弹簧或拉伸定制弹簧用于包含过载的工作循环,请发送载荷-高度曲线和最坏情况行程。我们会告诉您设计是否能存活,还是需要更多线材。
常见问题
问:弹簧屈服后能恢复吗?
答:不能。屈服是晶体层面的永久塑性变形。一旦钢丝滑移,弹簧将不会恢复到原始自由长度或载荷。有时可以将其重新定形到新的稳定长度,但原始性能已丧失。应更换已屈服的弹簧,而不是试图“重新训练”它们。
问:多大的过载会导致永久变形?
答:这取决于材料和指数,但根据经验,扭转应力超过抗拉强度的约45–50%会产生可测量的永久变形。对于抗拉强度为2300 MPa的琴钢丝,约为1050–1150 MPa。大多数设计良好的静态弹簧运行在800–950 MPa。这个余量是故意的。
问:热量会导致与过载相同的问题吗?
答:结果相似,机制不同。热量导致应力松弛——钢丝即使在屈服强度以下也会缓慢失去载荷。琴钢丝通常限制在约120 °C连续使用;302不锈钢约250 °C;Inconel 718可达600 °C以上。如果你的弹簧在使用中失去载荷而没有可见变形,温度可能是原因。
问:我应该指定预压弹簧吗?
答:是的,对于任何运行在抗拉强度35%以上或用于精密装配的弹簧。预压可以稳定自由长度和载荷,批量生产时通常成本很低。在图纸上注明预压高度和定形后可接受的自由长度公差。这消除了一个常见的现场投诉来源。
问:BQUQ在弹簧自由长度上能保持什么公差?
答:对于典型的压缩弹簧,自由长度±0.5 mm和安装高度下载荷±5%是标准。通过过程中测量,可以实现更严格的公差——小弹簧自由长度可达±0.2 mm。CNC轴在工装和端面磨削几何形状上保持±0.005 mm。发送您的载荷-高度曲线以获取具体报价。
相关资源
- 关于BQUQ和我们的东莞工厂:/about/
- 压缩、拉伸和扭转弹簧:/compression-springs/, /extension-custom-springs/, /torsion-springs/
- 弹簧采购的行业趋势:/industry-dynamics/
- 更多技术文章:/bquq-blog/
- 常见问题:/faq/
- 案例研究:/case/
- 联系工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一家ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直采——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


