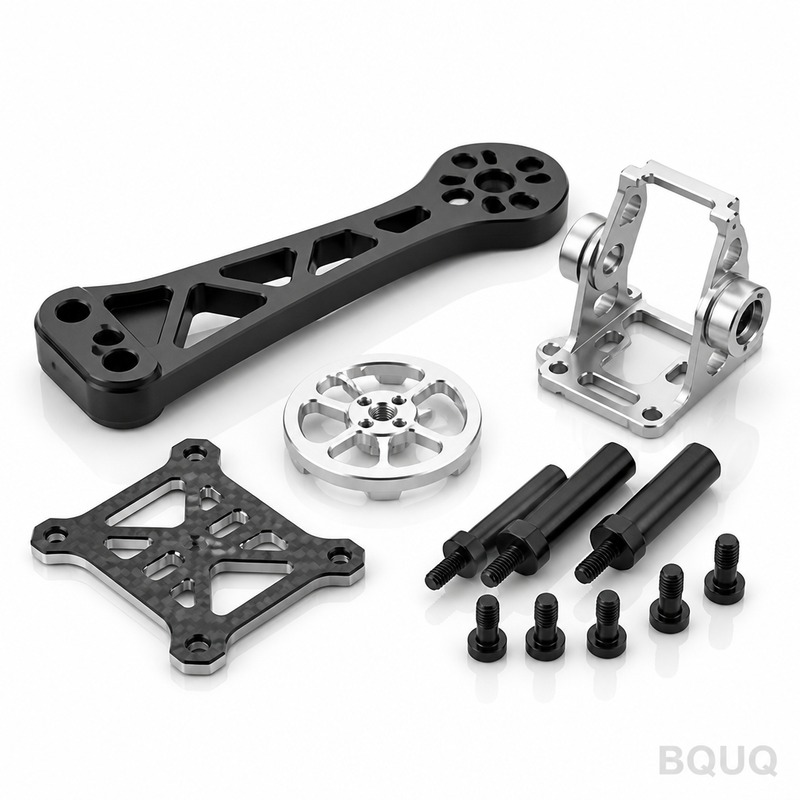
无人机机体结构支架CNC加工:7075-T6,0.8mm壁厚,±0.01mm
无人机机体支架面临一个残酷的矛盾:它必须足够轻以证明自身存在的价值,又必须足够坚固以在每次飞行载荷和振动循环中保持电机或传感器对齐。壁厚正是这两个需求碰撞的地方,而0.8mm已接近大多数加工工艺无法稳定表现的程度。
项目背景与挑战
一家欧洲无人机制造商生产多旋翼和混合电动平台,其中一个反复出现的零件组是将电机安装座、起落架支腿和有效载荷导轨连接到机体上的结构支架。月产量约300件,分为几个变体,设计变更受飞行测试驱动。
材料为7075-T6铝,因其强度重量比而被选用——屈服强度约为6061-T6的两倍——因为从支架上减去的每一克都是飞机可携带的电池或有效载荷。但7075-T6对薄壁不利。它比6061更硬更脆,在不均匀去除材料时更容易变形,并且对剧烈切削的热量更敏感。
核心特征是一条沿支架腹板延伸的0.8mm壁,安装孔位置保持在±0.01mm,承载界面必须保持平整。这两个要求相互冲突。切削0.8mm壁需要轻柔、对称的加工;保持±0.01mm孔位需要稳定、夹持良好的装夹。夹紧力大,薄腹板会变形;夹紧力小,孔位会漂移。此外,成品支架经过硬质阳极氧化,硬质阳极氧化会增加一层脆性氧化层,可能改变配合,如果工艺粗糙,薄壁段尖锐内角处可能开裂。
减重意味着零件设计正好处于材料允许的边缘,因此几乎没有通常“留余量再加工掉”的安全网余地。设计就是这样,工艺必须与之匹配。
载荷并不温和。电机安装座附近的支架承受来自转子的高频振动,起落架支架在每次着陆时承受重复冲击载荷。0.8mm腹板在台面上测量平整,但存在隐藏的应力不平衡,可能在数百次飞行后在使用中开裂,因此“看起来正确”不是有用的验收标准。零件的冶金状态与其尺寸同样重要。
BQUQ工艺解决方案
策略是分阶段切削支架,保持材料去除对称,并使用夹具支撑——而非夹紧压力——来保持薄腹板稳定。两件事决定其他一切:材料去除的顺序,以及零件在去除过程中被支撑的方式。
分阶段材料去除
毛坯通过多次轻切削而非一次重切削减少。粗加工在腹板上留0.4mm,随后进行应力释放暂停,然后半精加工将腹板加工至0.9mm,最后一道工序将其加工至0.8mm标称值。从腹板两面逐步去除材料使内应力平衡接近中性,这正是防止夹具松开后典型香蕉形翘曲的原因。从两面加工还使腹板的中性轴保持在设计位置,而不是漂移到最后切削的一侧。
薄壁装夹
支架定位在刚性凸台和法兰边缘上,绝不直接定位在0.8mm腹板上。带有可调支撑的定制软爪夹具在最后几道工序中位于腹板下方,使其在载荷下不会振动或变形。夹紧压力故意保持较低,孔位仅在腹板完成且零件松弛后钻孔,因此轻微回弹不会使孔位超出公差。
硬质阳极氧化控制
由于硬质阳极氧化会形成硬质氧化层,在薄壁段的尖锐内角处可能开裂,因此所有加工的内角在涂层前均倒圆角。在配合重要的壁区域进行遮蔽,加工余量考虑涂层生长,使成品配合保持在公差内。零件在涂层前进行应力释放,运输中使用边缘保护。当支架与另一个涂层零件螺栓连接时,规划遮蔽使两个配合表面中只有一个承载完整氧化层,保持接头在使用中可重复。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 7075-T6铝 |
| 腹板壁厚 | 0.8mm(薄壁特征保持在±0.02-0.05mm) |
| 安装孔位置 | ±0.01mm |
| 表面光洁度 | 安装面Ra0.8,其他区域Ra1.6 |
| 表面处理 | 硬质阳极氧化(也可提供黑色阳极氧化) |
| 产量 | 300件/月,涵盖多个变体 |
| 检验 | CMM全尺寸检测和壁厚检查;孔位CPK≥1.33 |
| 交货期 | 样品3-7天,首批15天 |
质量控制与交付
首件检验包括支架的完整CMM全尺寸检测,包括多个截面的壁厚以及参考安装基准的孔位检查。薄腹板上的壁厚通过轮廓检查夹具而非手持卡尺确认,因为卡尺会挤压它正在测量的东西。关键孔位在过程中用量规检测,每批附带CPK数据,全部在ISO9001:2015质量体系下进行。
由于薄壁是失效点,每批还对腹板壁厚进行抽样检查,并目视检查表面撕裂或颤纹——工艺漂移的早期预警信号。如果壁厚趋势接近公差边缘,批次暂停并在切削更多零件前重新检查刀具。
结果:图纸发布后三到七天提供样品,首批300件15天,然后按月滚动排程。硬质阳极氧化零件到达时带有边缘保护,任何变体变更在48小时内重新报价。
相关产品与资源
要查看具有相同重量和刚度要求的零件,请浏览我们的铝制CNC加工无人机零件,或CNC精密法兰与联轴器系列。
更深入了解类似的薄壁结构加工,请参阅机器人关节减速器壳体CNC加工案例研究。更多制造问答,包括薄壁和公差问题,请访问我们的FAQ中心。
常见问题
为什么将无人机支架加工到0.8mm壁厚,而不是铸造或3D打印?
在每月300件的产量下,加工提供了7075-T6的强度,无孔隙或层方向弱点,并在安装孔上保持±0.01mm。铸造需要模具,且很少能在薄壁上保持此公差,打印零件尚未达到锻造7075-T6的强度。在此产量下,加工是诚实的中间道路。
你们真的能在0.8mm壁上保持±0.01mm吗?
壁厚本身不能——0.8mm特征保持在±0.02-0.05mm,我们事先说明而不是承诺后达不到。±0.01mm适用于安装孔位置和较刚性部分的加工面,这些地方装夹足够稳定以保证。
硬质阳极氧化会改变我的尺寸吗?
会,我们已考虑。硬质阳极氧化会生长氧化层,每面可能增加约0.02-0.05mm,因此涂层配合加工为负公差以补偿。薄壁段的所有内角先倒圆角以防止开裂,涂层后再次检查成品零件。
设计变更的周转速度有多快?
修订支架的样品在三到七天内发货,首批300件生产在15天内。CNC、冲压、弹簧和散热器在同一屋檐下,变体切换是常规操作。发送更新图纸,12小时内提供报价。