半导体真空腔体组件CNC加工:316L不锈钢,±0.01mm平面度,UHV兼容
真空腔体组件的优劣不是在机床上判定的,而是在腔体中判定的。一个密封面可能测量起来是平的,但仍然会泄漏;一个表面可能看起来一尘不染,但一旦泵抽到超高真空范围,它仍会放气。平面度、表面光洁度和洁净度各自都很重要,但决定零件成败的是这三者能否在从粗加工到最终包装的每一步中都保持住。
项目背景与挑战
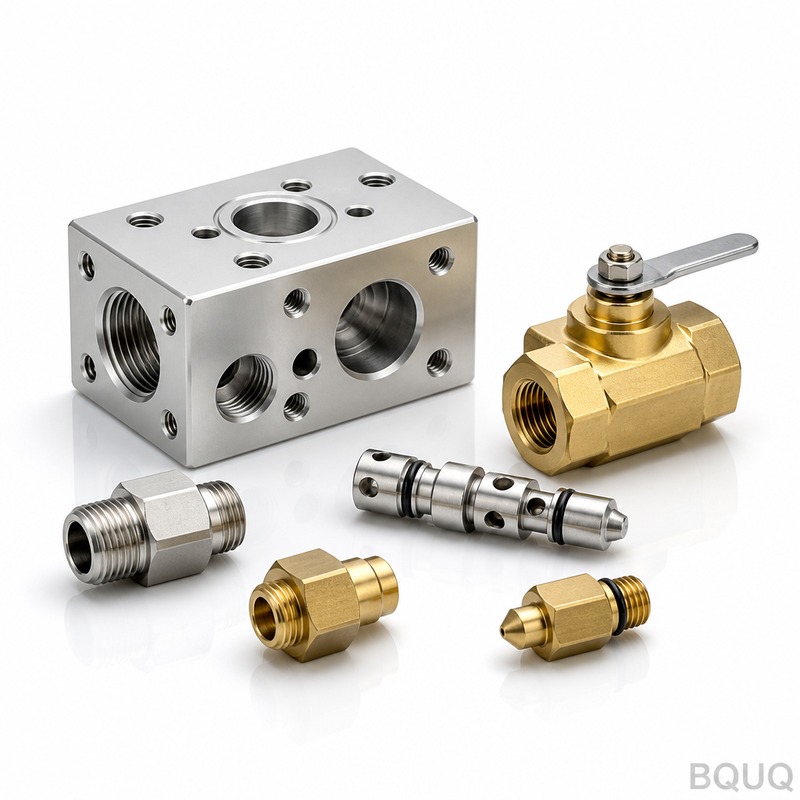
东亚的一家半导体设备OEM厂商生产沉积和刻蚀模块,其中反复出现的一类零件是围绕工艺腔体的不锈钢真空硬件:腔体法兰、视口适配器、气体管路歧管、电极安装板和馈通体。批量小且种类混杂——典型的订单需要50到200件,分布在十几个零件号上,并且每次工艺配方变更都会带来修订。
材料是316L不锈钢,因其耐腐蚀性和低磁导率而被选用。316L本身并不难加工。但在关键之处它却毫不宽容。它加工硬化快,去除余量时会变形,而且热膨胀系数比碳钢高约50%,因此重切削的热量在零件冷却到室温时就会变成尺寸蠕变。
最困难的要求不是名义尺寸,而是密封面上±0.01mm的平面度,同时还要达到Ra0.4的表面光洁度,并且必须具有单向纹理,没有深到足以滞留颗粒或打开泄漏路径的刀痕。对于一个直径200mm的腔体法兰,在零件被夹紧、钻孔和释放后仍要保持±0.01mm的平面度,这是大多数供应商失手的地方。再加上UHV洁净度要求——无油脂、无残留、无松散颗粒——工艺链必须从头到尾设计,而不是在主轴旁临时应付。
还有商业上的压力。客户的工程师需要快速迭代,但他们之前的供应商却把他们推向大批量最小起订量,并报出数周的交期。对于一个每月只出货几套工具的团队来说,这种不匹配对进度造成的损害不亚于任何公差问题。
该系列中的一个零件让风险变得具体。一个视口适配器带有四个不同角度的密封面和一个光学孔,任何一个面上有一道划痕或0.02mm的凹陷,都会在最终模块组装时导致泄漏测试失败——而此时客户已经花费了真空时间和人工。泄漏的腔体不是返工单,而是拆机。
BQUQ工艺解决方案
我们将真空零件视为一个工艺问题,而不是单一的加工操作:控制热量,控制夹紧,然后将洁净度视为一个独立的学科,有其自己的步骤。这里没有什么需要特殊设备——关键在于工序顺序和夹紧时的克制。
材料调理与粗加工
所有316L原材料在收货时都验证牌号和炉号。粗加工去除大部分材料,同时在每个密封面上留出充足的余量——通常为0.5mm——随后进行去应力循环,使内应力在精加工之前而不是之后释放。切削参数保持保守:较小的径向切深和充分的冷却液覆盖使加工硬化层保持薄,并将热量排出零件。对于这种容易硬化的材料,规则是:一次切净,切得干净,绝不让钝刃摩擦。
密封面精加工
精加工分两遍进行。第一遍将密封面加工到0.05mm以内;第二遍是受控的精加工走刀,使用面铣刀以降低的进给和恒定的主轴转速,以产生Ra0.4的表面和一致的纹理。由于316L在刃口变钝后倾向于涂抹而不是剪切,刀具寿命按切削长度跟踪,并按计划换刀,而不是凭感觉。平面度通过保持低而对称的夹紧力来保护,定位在法兰的外缘而不是直接在被精加工的面上。对于带有多个密封面的零件,在几何形状允许的情况下,尽可能多的面在一次装夹中完成,这样它们的平行度由机床决定,而不是由重新装夹决定。
清洗、去毛刺与包装
加工后,零件经过分阶段清洗线:碱性脱脂、超声波清洗、DI水漂洗和受控干燥。密封边缘的去毛刺是手工完成的,而不是通过滚光,因为滚筒或磨料方法可能会将刀口密封卷边并悄悄毁掉它。然后在放大镜下检查零件是否有残留毛刺,用清洁包装单独装袋,并从最终清洗开始戴手套处理。密封面上不接触任何油脂、防卡剂或标记墨水。用于氧气或腐蚀性气体服务的零件会增加一道钝化步骤,因为316L的表面化学性质,而不仅仅是其几何形状,决定了它在腔体中是否保持惰性。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 316L不锈钢(也可提供304、6061/7075铝和Ti-6Al-4V) |
| 密封面平面度 | ±0.01mm |
| 密封面光洁度 | Ra0.4,单向纹理 |
| 一般公差 | ±0.01mm;精密特征可达±0.005mm |
| 表面处理 | 钝化,UHV兼容清洗,单独清洁袋装 |
| 批量 | 每批50-200件,数十个零件号,小批量换型 |
| 检验 | CMM平面度布局,气动量仪,表面光洁度检查;关键面CPK≥1.33 |
| 交期 | 首批15天 |
质量控制与交付
首件检验包括密封面的完整CMM布局,包括平面度图,以及配合表面的气动量仪和表面光洁度检查。在首件签署之前,不会转入生产。在批量生产过程中,关键特征进行在线测量,每批都附有检验报告,包含密封面平面度和光洁度的CPK数据,所有生产均在ISO9001:2015质量体系下进行。
平面度和光洁度在温控检验区测量:将面放在花岗岩平台上,在CMM上测绘,然后用气动量仪抽查。密封面是最后完成的特征,也是第一个检验的特征,任何未通过平面度或光洁度门槛的零件都会被重新切割或报废——绝不会带着备注发货。
结果:图纸发布后三天提供样品,首批50-200件在15天内交付,然后按零件系列每月滚动排程。修订变更在48小时内报价并安排,因此配方更新不再耗费客户两周的日历时间。
相关产品与资源
要查看此类别中的更多零件,请浏览我们的CNC精密法兰与联轴器,它们共享相同的密封面和平面度准则,或者CNC加工光学安装零件系列,其中表面光洁度和尺寸稳定性占主导地位。
有关我们工艺范围和质量体系的完整信息,请参阅关于BQUQ和工厂实力。更多制造问答请访问我们的FAQ中心。
常见问题
如何在316L密封面上保持±0.01mm的平面度?
通过将粗加工和精加工分开,中间进行去应力循环,保持低而对称的夹紧力,并在外缘而不是在面上进行精加工。面在CMM上测量为平面度图,刀具按切削长度更换以防止涂抹。在批次发货前,CPK保持在≥1.33。
不锈钢密封面可以达到什么表面光洁度?
Ra0.4是我们密封面的标准,通过受控的精加工走刀实现,留下单向纹理。任何更精细的要求都需要根据应用进行审查,因为污染和纹理方向通常比原始数值更重要。
如何保持零件真空洁净?
加工后,每个零件经过碱性脱脂、超声波清洗、DI漂洗和受控干燥,然后在密封边缘手工去毛刺,在放大镜下检查并单独装袋。在最终清洗后,任何密封面上都不使用油脂、防卡剂或标记墨水。
能否处理50-200件且零件号众多的批次?
可以——这正是我们擅长的批量范围。我们将小批量换型视为常规工作,在48小时内报价修订变更,并在图纸发布后15天内交付首批50-200件。发送图纸,12小时内即可获得报价。