数据中心母排冲压:T2紫铜2mm,高导电率,月产10万件
数据中心母排承载机架的全部故障电流,其冲压接口正是电流能否顺畅通过或转化为热量的关键所在。两个因素决定结果:铜的导电率和冲压接触面的质量。任一环节出错,都会导致热点、压降升高,以及部件在最不该失效的时刻无法通过热测试。
项目背景与挑战
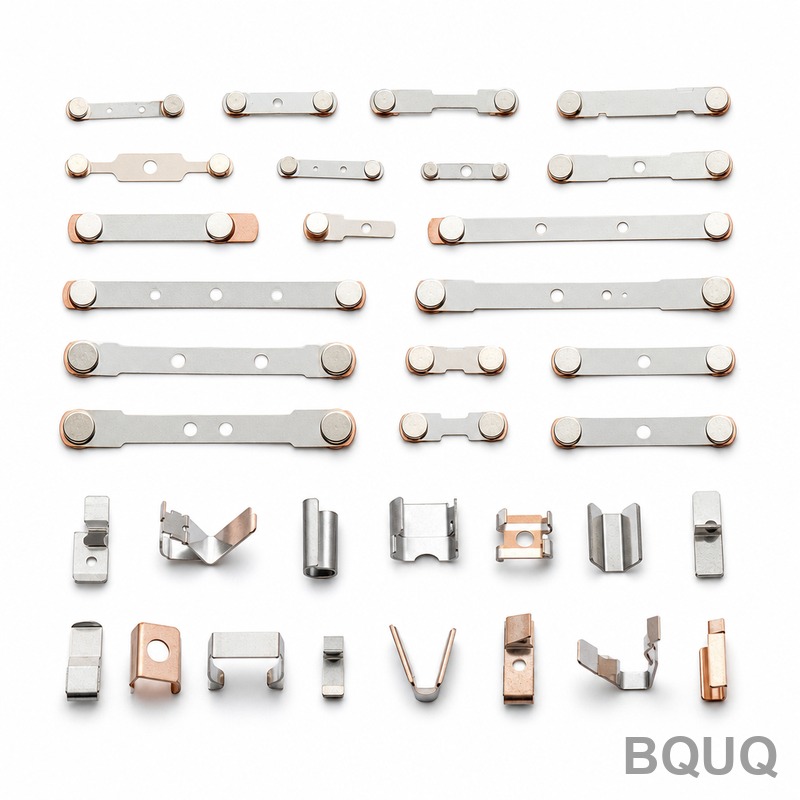
一家数据中心电源硬件供应商找到我们,带来了一系列用于机架和母线槽系统内部大电流配电的冲压铜母排。这些零件由2mm T2紫铜带材成型,在此厚度下,材料既硬到足以与模具对抗,又软到会在不希望变形的地方发生变形。初始月产量为10万件,随着平台推广,产量有明确路径增长至数倍。
母排必须在螺栓连接和插拔接口处实现低接触电阻,保持平面度以便与配合组件正确贴合,并带有镀锡层,以在温暖、持续负载的环境中多年保持表面稳定。接触面上的任何毛刺、折弯处的任何裂纹、镀层厚度的任何变化,都会成为可靠性风险,而在这个系统中,没有人能承受因一个冲压件而停机。
技术挑战在于,这些要求在冲压过程中相互制约。导电率更高的铜更软,更容易出现边缘开裂和拉毛;更小的折弯半径会增加折弯外侧断裂的风险;而2mm的截面意味着模具必须承受巨大的吨位,同时仍要在每个接触边缘产生干净、无毛刺的剪切面。之后再进行镀锡,切割边缘和平面度必须已经正确,因为电镀只会放大冲压留下的任何问题。
商业压力带来了第二个约束。母排系列随每一代机架而变化,因此模具必须一次设计,然后在长周期生产中保持一致,同时仍允许在不同项目之间修改特征而不报废整个模具。这意味着可预测的模具寿命、受控的毛刺,以及一个可测量而非仅仅能运行的过程。
材料选择很早就已确定:T2紫铜,一种高导电率牌号,是直流电源硬件的默认选择,厚度2mm以承载电流而不产生过高温升。这一选择,加上产量,排除了机加工或铸造,并明确指向连续模冲压,这是唯一能同时实现成本和一致性的途径。
BQUQ工艺解决方案
总体思路:围绕铜的真实行为设计连续模,分阶段控制成型,并将接触面视为精密特征而非冲压的副产品。
连续模设计
母排在连续模上运行,因此从导正孔到接触轮廓、折弯线和最终切边的每一个特征,都由同一套模具在一次行程中确定,从而在数百万次冲压中保持孔到边缘关系的一致性。模具采用分阶段成型设计,使每个折弯分担一部分变形,而不是一次猛烈冲击,这正是防止2mm T2紫铜在外侧半径处开裂的关键。
成型、折弯与去毛刺
折弯半径根据材料的真实延伸率设定,而非图纸上的最小值,剪切边缘经过维护以产生干净切割并最小化毛刺。成型后,零件经过受控的去毛刺步骤,去除接触面和螺栓孔上的锐边,而不会使需要保持锐利的特征变圆。由于模具是连续模,零件在一个连续流程中完全成型并分离,从而在月产10万件的情况下保持低循环时间和高尺寸一致性。
镀锡与接触电阻控制
电镀是决定母排长期可靠性的环节。零件镀层厚度受控且附着力良好,过程经过监控,使锡不会在边缘或孔壁上不均匀堆积,因为接触电阻正是在这些地方悄然上升。镀后验证平面度,因为镀锡母排如果贴合不平,无论底层铜有多好,都会显示高电阻。在需要更硬、更耐磨表面以应对反复插拔的场合,可提供镀镍。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | T2紫铜带材,2mm料厚(可提供0.1-3mm范围) |
| 成型 | 连续模冲压,分阶段折弯 |
| 孔位 | ±0.05mm,折弯角度偏差在0.5度以内 |
| 表面处理 | 镀锡(可提供镀镍);镀后平面度受控 |
| 接触电阻 | 批次间低且稳定,在成品上验证 |
| 产量 | 100,000件/月,可扩展至数百万件 |
| 检验 | 逐批尺寸检查、镀层厚度和平面度验证 |
| 交期 | 样品5天,首批量产18天 |
质量控制与交付
在全面生产之前,首件检验会对照图纸确认接触轮廓、孔位、折弯角度、毛刺状态和镀层厚度。签署确认的首件成为整个项目的基准,并在模具维修或引入新卷料批次时重新检查。
生产中,每批进行抽样尺寸检查、镀层厚度验证和贴合面的平面度检查。毛刺高度和边缘状况受到关注,因为它们直接影响接触质量。整个流程在ISO9001:2015质量体系下运行。
结果:样品5天,首批量产18天,月产10万件的稳定工艺,并随客户平台增长扩展至数百万件。接触电阻批次间保持一致,镀后平面度保持在贴合要求内,这正是使这些零件未出现在客户热失效清单上的原因。
相关产品与资源
用于电气用途的冲压铜和黄铜零件是我们这里的常规需求。相关集合包括冲压黄铜电气端子与触点和冲压氢燃料电池双极板,两者与母排共享相同的导电率、平面度和电镀挑战。
有关冲压公差、电镀和产量的工艺问题,请参阅我们的常见问题中心,或发送图纸,我们将在12小时内返回报价。
常见问题
你们能冲压2mm T2紫铜而折弯处不开裂吗?
可以,前提是模具为此而造。我们分阶段成型,使每个折弯分担变形,根据铜的真实延伸率设定半径,并保持剪切边缘锋利。首件在运行开始前确认折弯半径、毛刺和镀层,工艺在月产10万件下逐批监控。
你们如何保持接触电阻低且稳定?
通过控制表面,而不仅仅是铜。无毛刺接触面、附着力良好的均匀镀锡,以及镀后验证的平面度,都保持接口清洁一致。每批检查镀层厚度和平面度,因为接触电阻问题通常从这些地方开始。
这里的连续模能处理多大产量?
连续模冲压从月产10万件到数百万件,料厚从0.1mm到3mm。模具一次设计,然后在长周期生产中保持一致,因此逐步增长的机架平台无需每代都采用新工艺即可扩展。
你们在冲压铜件上提供镀锡和镀镍吗?
是的。镀锡是稳定、可焊接触面的标准选择,而在需要更硬、更耐磨表面以应对反复插拔的场合,可提供镀镍。两者都受厚度控制,镀后验证平面度,因此零件仍能正确贴合其配合母排。