
瑞士夹头夹持工件,ER夹头夹持刀具:夹持范围、精度及混用失败的原因。BQUQ同时生产这两种系列。
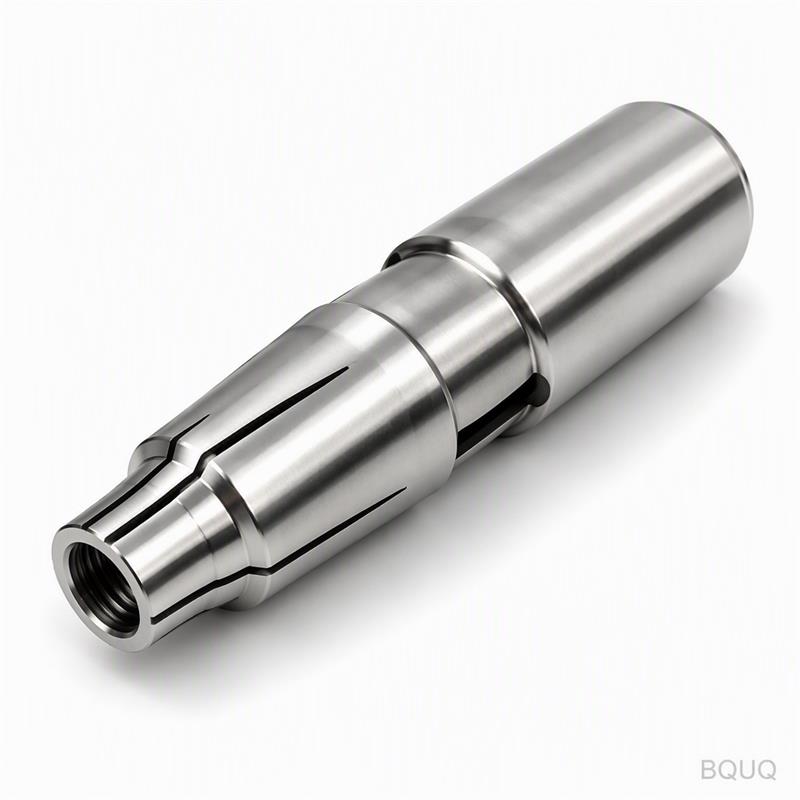
瑞士夹头与ER夹头:工件夹持与刀具夹持——切勿混用
瑞士夹头夹持工件;ER夹头夹持刀具。它们外观相似——带槽的钢套筒带锥度——但设计用于机床的对侧,用错位置会损失夹持力、精度,偶尔还会报废零件。这两个系统不可互换,也不应在你的脑海中混淆。
这种混淆是可以理解的。两者都叫夹头,都有锥形头部,都通过收缩开槽段来夹紧。但瑞士型夹头是工件夹持:它夹持待加工的棒料,承受轴向进给力,并按照与棒料相差百分之几毫米的精度进行镗孔。ER夹头是刀具夹持:它夹持钻头、立铣刀或丝锥的圆柱形刀柄,以便在刀柄中快速更换刀具,设计用于夹持一定范围的刀柄尺寸,而非一个精确直径。本指南将清晰区分两者。
两个系统,两种用途
看内孔就能立刻看出区别。瑞士型或自动车床夹头按特定棒料尺寸订购——12.00毫米棒料的内孔夹持12.00毫米棒料,收缩范围仅百分之几毫米。夹头实际上是主轴的精密延伸,棒料在夹持状态下被加工。BQUQ加工这些自动车床弹簧夹头,类型包括36/46/52/60/630/643,采用淬硬合金钢和弹簧钢,正是为此用途。
相比之下,ER夹头按步进尺寸分级——通常为1毫米步进——每个夹头在其步进范围内收缩以夹持刀柄。ER系统遵循ISO 15488(原DIN 6499),名称中的数字是夹头的外径:ER25夹头外径25毫米,夹持刀柄最大约16毫米。它位于刀柄或锁紧螺母内,唯一作用是刚性夹持刀具,使刀具进行切削。
| 属性 | 瑞士型夹头 | ER夹头 |
|---|---|---|
| 夹持对象 | 工件棒料 | 刀具刀柄 |
| 内孔逻辑 | 与精确棒料尺寸匹配 | 1毫米步进,带收缩范围 |
| 服役中的轴向载荷 | 承受棒料进给和拉力 | 最小;扭矩和径向切削载荷 |
| 每个夹头的典型收缩量 | 约0.02–0.10毫米级别 | 约0.5–1.0毫米跨步进 |
| 标准 | 制造商/系列特定(36、46、2J、16C…) | ISO 15488 / DIN 6499 |
| 使用位置 | 瑞士型/自动车床主轴 | 刀塔、主轴、铣削刀柄 |
收缩数据为典型值——弹簧夹头因设计而异,某些ER“宽范围”变体收缩更多。结构要点不变:一个系统按零件尺寸设计,另一个按刀具尺寸设计。
混用会出什么问题
每种混用都以可预测的方式失败,这至少使诊断变得容易。如果将棒料夹在ER夹头中,夹持力分布在一个为刚性刀柄设计的收缩范围内,而非软工件:棒料在轴向进给下打滑,夹持线上出现痕迹或压伤,同心度受损,因为ER夹头无法按棒料镗孔。ER夹头设计为廉价且灵活;它们不是加工操作对原材料所需的精密基准。
如果尝试相反——用瑞士夹头夹持刀具——你会发现刀柄是标准尺寸如20毫米,而你的夹头是为20.00毫米棒料镗孔的,配合无法保证。更糟的是,瑞士夹头不像ER夹头那样在机床间标准化,因此夹头可能无法在刀柄中正确就位。而且两种误用都无法承受碰撞:工件夹持夹头和刀具夹持夹头承受完全不同的力方向和负载周期。
| 误用 | 症状 | 修复 |
|---|---|---|
| 棒料在ER夹头中 | 打滑、痕迹、圆度差 | 改用主轴中的瑞士型或车床夹头 |
| 刀具在瑞士夹头中 | 配合差、无标准座、振颤 | 改用刀柄中的ER或TG夹头 |
| ER过度收缩夹持棒料 | 棒料变形或划伤 | 按工件需求选择系统,而非临时凑合 |
要记住的规则:在瑞士型车床上,主轴夹头夹持棒料(工件夹持),刀塔刀柄使用ER或类似夹头夹持刀具(刀具夹持)——两者在同一台机床上,执行不同任务。我们的刀柄夹头卡盘指南和ER夹头系统指南详细介绍了刀具夹持侧。
跳动、夹持力及各自承诺
精度声明只有在正确系统中才有意义。ER夹头的跳动在其鼻端用研磨测试棒测量——典型标准等级约0.015毫米,精密等级更紧,数值是在其夹持的刀具上测量的。瑞士夹头的同心度在主轴处重要,因为它决定棒料加工时旋转的精度;这里有用等级约0.005毫米,取决于夹头、卡盘座和棒料直线度的共同作用。
这就是为什么同时运行两侧的车间应持有两个标准,而非一个。在刀具侧,ER的任务是重复性刀具更换,跳动足够满足操作。在工件侧,夹头的任务是成为真正的主轴延伸,使每个零件从同一中心开始。如果您的瑞士夹头卡盘和刀具夹持ER夹头都由具备±0.005毫米CNC能力的源头工厂加工,您在切削两侧都能获得可辩护的基准。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:我可以在瑞士车床上用ER夹头夹持棒料吗?
答:不能作为主要工件夹持。ER夹头在收缩范围内夹持刀柄,缺乏棒料工作所需的精确内孔匹配、轴向夹持力和主轴座。棒料使用瑞士型夹头;ER用于刀具。
问:为什么ER夹头以1毫米步进尺寸提供?
答:因为每个ER夹头在其步进范围内每侧收缩约半毫米,一个夹头可以夹持其范围内的多个刀柄直径。这种灵活性适合刀具更换,其中刀柄标准固定,远优于适合原材料。
问:ER夹头卡盘与车床上的夹头卡盘相同吗?
答:不同。ER夹头卡盘是刀柄——它将切削刀具安装在主轴或刀塔中。车床夹头卡盘夹持工件。共享词“卡盘”造成大部分混淆;订购前检查设备夹持什么。
问:哪个系统跳动更好,瑞士还是ER?
答:对于各自的任务,两者都可以出色。精密ER夹头在研磨测试棒上鼻端跳动约0.005–0.015毫米;瑞士夹头系统在0.005毫米级别保持工件在主轴处同心。仅在相同任务内比较它们。
问:ER数字是什么意思?
答:它是夹头的外径,单位为毫米。ER25外径25毫米,夹持刀柄最大约16毫米;ER32外径32毫米,夹持最大约20毫米。数字越大,夹头越大,可夹持的刀具越重。
由BQUQ工程团队撰写。BQUQ是中国东莞的ISO9001认证源头工厂,在同一屋檐下运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内报价。www.bquq.com


