
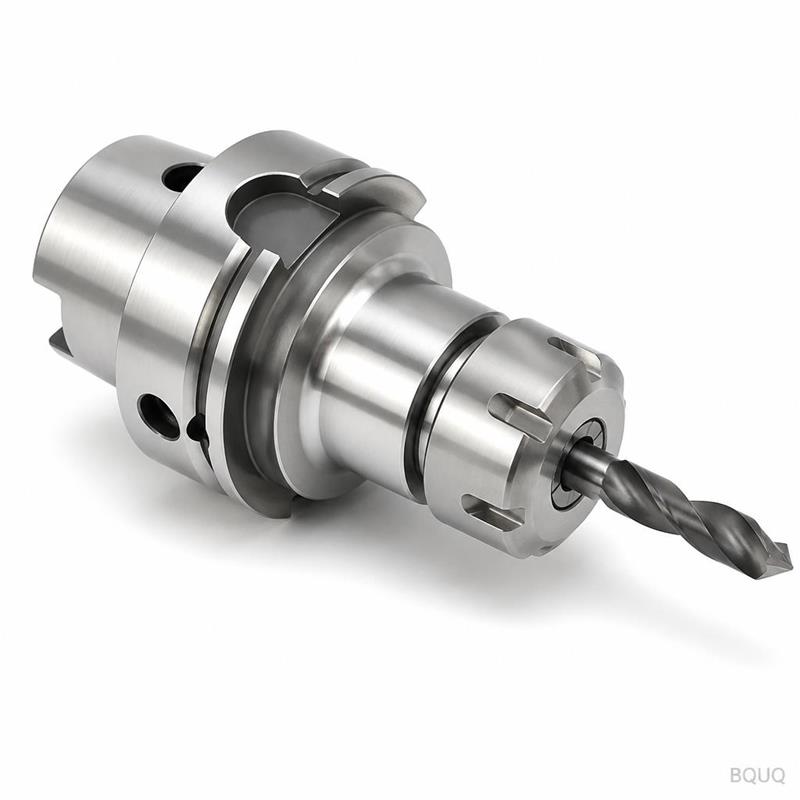
夹头夹持范围:一个夹头实际能夹持多大尺寸
简短回答:标准ER夹头的夹持范围约为1毫米(0.039英寸),即围绕其标称孔径约±0.5毫米——ER32 10毫米夹头夹持约9.5–10.0毫米,而非8–12毫米。5C夹头则紧得多,通常在标称尺寸上为+0.000/-0.015毫米,因此一个5C夹头基本上只夹持一个直径。瑞士型夹头介于两者之间,根据主轴箱设计,通常有0.1–0.5毫米的可用收缩量。夹持范围是一种折衷:收缩越宽,同心度越差,夹头寿命越短。
为什么夹头不能夹持“接近10毫米的任何尺寸”
夹头不是卡盘爪。它是一个开槽的、淬硬钢(有时是铍铜、青铜或硬质合金衬里)套筒,由锥形座挤压。槽是允许孔径收缩的关键。当你闭合夹头时,两个槽之间的每一段都向内弯曲,孔径变成略微多边形而非完美圆形。
这种几何形状就是夹持范围的全部故事。一个有8个槽的夹头闭合时形成8个弧。收缩越多,弧就越扁平,接触模式从“全圆夹持”越转向“槽边缘的线接触”。接触面积下降,单位面积夹紧力上升,工件或刀柄开始承受点载荷。
有三个实际后果:
1. 同心度下降。 夹头不再对称地坐在锥面上,因此TIR增大。
2. 夹紧力变得不均匀。 一些段咬合,另一些几乎不接触。
3. 夹头寿命缩短。 疲劳裂纹从槽根开始,一旦夹头过度收缩,就再也无法恢复到原始孔径。
这就是为什么每个严格的夹头标准——ER的DIN 6499、ISO 15488、5C规范以及各种瑞士型标准——都定义了标称孔径加上一个小的可收缩窗口,而不是一个宽尺寸带。
常见夹头类型的实际夹持范围是多少?
下表给出了典型值。将它们视为指示性工程指导,而非夹头制造商图纸的替代品。
| 夹头类型 | 标称孔径示例 | 典型收缩范围 | 可用夹持窗口 | 备注 |
|---|---|---|---|---|
| ER8 / ER11 | 3 mm | 总计约0.5 mm | 2.75–3.0 mm | 小夹头绝对收缩量较小 |
| ER16 / ER20 | 6 mm | 总计约1.0 mm | 5.5–6.0 mm | 标准DIN 6499收缩量 |
| ER25 / ER32 | 10 mm | 总计约1.0 mm | 9.5–10.0 mm | 车间最常见尺寸 |
| ER40 / ER50 | 20 mm | 总计约1.0 mm | 19.0–20.0 mm | 本体更大,标称收缩量相同 |
| 5C圆形 | 12 mm | 约0.015 mm | 基本上仅标称尺寸 | 淬硬,弹性范围极小 |
| 5C应急(软) | 任意 | 0.5–1.0 mm | 加工至尺寸 | 自行镗孔,然后即为标称尺寸 |
| 瑞士型(导套) | 5 mm | 0.1–0.5 mm | 取决于主轴箱 | 硬质合金衬里版本夹持更紧 |
| TG100 / TG150 | 12 mm | 约1.0 mm | 11.0–12.0 mm | 夹紧力高于ER |
有两点很突出。首先,所有尺寸的ER夹头共享大致相同的绝对收缩量——约1毫米——无论本体直径如何。其次,5C夹头在ER意义上并不是真正的“可收缩”;它们经过弹簧回火处理,以几微米的顺应性夹持一个标称直径。
ER夹头的1毫米规则
DIN 6499定义ER夹头在标称孔径上总收缩约1毫米。在实践中,大多数制造商建议在任何对跳动有要求的应用中,仅使用该窗口的上半部分——约0.5毫米。如果你需要在ER32中夹持9.0毫米,请购买9毫米夹头,而不是将10毫米夹头挤压下去。
一个有用的经验法则:对于精密加工,夹头孔径应在工件直径的0.5%以内;对于一般加工,应在2%以内。 对于10毫米刀柄,精密加工为9.95–10.0毫米,一般加工为9.8–10.2毫米。
为什么5C表现不同
5C夹头经过淬硬和磨削至标称孔径,弹性范围非常小。经典的5C规范允许夹头在标称直径上闭合并夹持,但不允许将其用作“范围”夹头。如果你需要夹持11.8毫米,就购买11.8毫米的5C夹头——或者购买软(应急)5C并镗孔至尺寸。
这是一个特点,不是限制。因为夹头按零件尺寸定制,TIR可以保持在几微米,并且夹持力在整个圆周上均匀。这就是为什么5C仍然是车床精密二次加工操作的默认选择。
夹持范围如何影响跳动和精度?
跳动和夹持范围直接权衡。在标称孔径下使用的夹头对称地坐在锥面中,并在整个圆上夹持。收缩0.8毫米的夹头略微偏离轴线,并在减小的接触带上夹持。
| 与标称尺寸的收缩量 | 典型TIR影响 | 接触模式 | 推荐用途 |
|---|---|---|---|
| 0 mm(标称) | 最佳可实现,例如≤0.005 mm | 全圆 | 精密车削、磨削、检测 |
| 0.1–0.3 mm | 轻微增加,通常≤0.01 mm | 接近全圆 | 一般CNC铣削和钻孔 |
| 0.3–0.5 mm | 明显,0.02–0.05 mm | 接触带减小 | 粗加工、非关键工作 |
| >0.5 mm | 差且不可预测 | 边缘/线接触 | 在精度重要的场合避免 |
这些数据是优质、淬火和磨削夹头在清洁、无损伤锥面中的典型值。你的数据将取决于夹头螺母、锥面状况和主轴。
如果你追求个位数微米的TIR,夹头只是链条中的一环。锥面、螺母和刀柄都很重要。我们的夹头TIR及其实际驱动因素指南分解了该链条,而夹头与三爪卡盘公差的比较显示了夹头在哪些方面胜出,哪些方面不胜出。
如何为给定直径选择合适的夹头?
决策比大多数人想象的要简单。按以下步骤操作:
1. 测量实际刀柄或工件直径。 不是标称值。一个“10毫米”钻头柄通常是9.95毫米;一个“10毫米”棒料可能是9.90毫米。
2. 选择标称孔径等于或略大于测量直径的夹头。
3. 检查收缩量。 如果差异超过ER的0.5毫米,则降一级尺寸。
4. 检查夹头卡盘自身的范围。 带螺母的夹头卡盘有定义的夹紧范围;超出会损坏螺母和锥面。
5. 对于大批量或高精度工作,选择定制。 与零件匹配的专用孔径完全消除了折衷。
对于瑞士型车床,同样的逻辑适用于导套,但公差更紧,导套通常有硬质合金衬里。夹头鼻端直径指南涵盖了鼻端几何形状如何与棒料进给和导套相互作用。
何时购买定制夹头而不是挤压标准夹头
定制孔径在以下情况下有意义:
- 零件直径非标准(例如7.42毫米),且产量证明专用夹头合理。
- 零件是薄壁的,无法承受过度收缩夹头的点载荷。
- 材料较软(铝、黄铜、塑料),需要最大接触面积以避免留下痕迹。
- 你运行瑞士型或自动车床,夹头是机器精度堆栈的一部分。
BQUQ在东莞一家工厂生产圆孔、六角孔、方孔和特殊轮廓夹头,包括镜面抛光和淬火变体。定制孔径根据图纸在12个工作小时内报价,MOQ灵活——原型可单件起订,批量价格递减。
弹簧夹头和自动车床夹头呢?
弹簧夹头(也称为弹簧夹头卡盘或自动车床夹头)是与ER和5C不同的系列。它们用于自动车床和瑞士型机床,围绕特定棒料直径设计,并在机器的凸轮或液压驱动中内置了定义的收缩范围。
| 系列 | 典型夹持窗口 | 驱动方式 | 使用场合 |
|---|---|---|---|
| 自动车床夹头(15型) | 0.1–0.3 mm | 凸轮/杠杆 | 小直径自动车床 |
| 自动车床夹头(25型) | 0.1–0.5 mm | 凸轮/杠杆 | 中型自动车床 |
| 自动车床夹头(36–46型) | 0.2–0.8 mm | 凸轮/杠杆 | 较大棒料加工 |
| 瑞士型夹头 | 0.1–0.5 mm | 液压/气动 | 瑞士CNC车床 |
| 导套 | 0.01–0.05 mm | 固定或旋转 | 瑞士棒料支撑 |
关键区别在于,自动车床和瑞士型夹头设计为在高循环次数下反复驱动,因此收缩范围是机器行程的函数,而不仅仅是夹头的弹性。超出设计行程会在槽根处使夹头开裂。
我们的自动车床夹头系列涵盖常见的15、25和36–46型本体,而瑞士机床动力卡盘页面涵盖液压和气动驱动方面。
夹头卡盘设计如何限制夹持范围?
夹头只是系统的一半。卡盘本体、锥角、螺母和闭合机构都设定了实际限制。
- 锥角。 ER使用8°锥角(包含角16°)。角度决定了机械优势和自锁行为。磨损的锥面会改变有效收缩量。
- 螺母设计。 标准螺母与轴承螺母改变了传递到夹头的扭矩。轴承螺母在相同扳手力下允许更高的夹紧力。
- 闭合行程。 动力卡盘和液压卡盘有定义的行程。超出会使夹头过度收缩。
- 锥面状况。 锥面中的污垢、凹痕或微动磨损导致夹头偏离轴线,从而侵蚀可用范围。
对于刀具夹持应用,刀柄夹头卡盘系列涵盖ER、TG和DA本体及匹配螺母。对于工件夹持,带螺母的夹头卡盘提供最可预测的夹持,因为螺母直接控制轴向拉力。
保持夹持范围的维护
过度收缩的夹头不会弹回。为保持范围可用:
- 切勿在夹头内没有工件或刀具时闭合夹头。
- 每次更换前清洁锥面和夹头槽。
- 将夹头存放在原始孔径或架子上,不要散放在抽屉中。
- 更换出现槽根开裂、变色或孔径不再匹配标称尺寸的夹头。
- 按照制造商规格拧紧螺母——扭矩不足会导致打滑,扭矩过大会压碎夹头。
常见问题解答
问:我可以使用10毫米ER32夹头夹持9毫米钻头吗?
答:仅用于粗加工。那是1毫米的收缩量,是DIN 6499的全部范围,远超过精度推荐的0.5毫米。TIR会增大,钻头可能打滑。购买9毫米夹头,或9–10毫米套装,将10毫米夹头留给标称10毫米刀柄。正确夹头的成本远低于报废零件的成本。
问:更宽的夹持范围总是更差吗?
答:不一定——取决于应用。对于粗钻、攻丝或在二次加工车床中夹持棒料,更宽的收缩量很方便,精度损失无关紧要。当你需要同心度、表面光洁度或可重复性时,问题就出现了。那时最宽可用范围约为标称收缩量的一半,专用孔径更好。
问:5C夹头实际能收缩多少?
答:淬硬5C圆形夹头只有几微米的弹性范围——实际上它夹持一个标称直径。软或应急5C夹头可以在本体壁厚内镗孔至任何尺寸,之后它们表现为标称夹头。如果你需要范围,5C是错误的系列;改用ER或弹簧夹头。
问:夹持范围会随夹头材料变化吗?
答:会。淬硬弹簧钢提供标准收缩量,但过度收缩容易疲劳开裂。铍铜和青铜夹头容忍更多收缩,用于需要耐腐蚀或非磁性特性的场合。硬质合金衬里瑞士导套保持更紧的公差,但几乎没有收缩范围。材料选择跟随应用,而不是相反。
问:如何知道我的夹头是否过度收缩?
答:用千分尺或针规对照标称尺寸检查孔径——磨损的夹头会读数偏大,并且不会均匀闭合。寻找槽根处的裂纹、锥面上的抛光带,或重新夹持后不再重复其TIR的工件。任何这些意味着夹头已失去弹性范围,应更换而非重复使用。
相关资源
- 关于BQUQ及我们的东莞工厂:/about/
- 自动车床夹头和弹簧夹头系列:/auto-lathe-collets/
- 瑞士型机床动力卡盘:/power-chucks-swiss/
- 刀柄夹头卡盘(ER、TG、DA):/tool-holder-collet-chucks/
- 精密制造行业趋势:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 常见问题解答:/faq/
- 案例研究:/case/
- 联系我们的工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一家ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞源头直供——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


