
ER弹簧夹头ER8至ER50规格尺寸、跳动精度等级、夹持范围及锁紧扭矩。BQUQ供应CNC加工ER弹簧夹头及夹头刀柄。
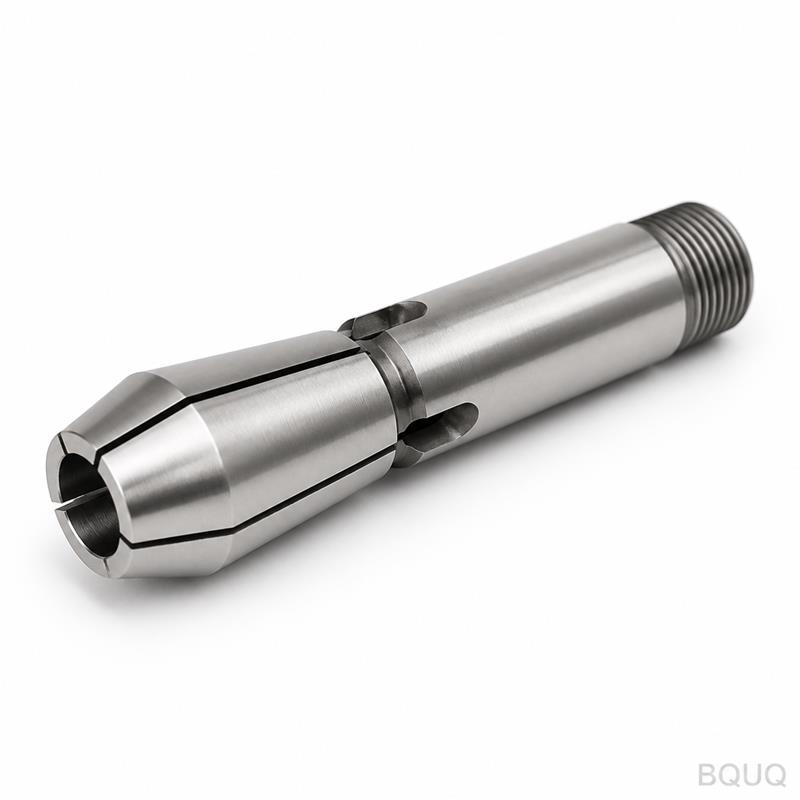
ER弹簧夹头:规格尺寸、跳动精度等级与选型指南
ER弹簧夹头是一种带槽的钢制套筒,用于在弹簧夹头刀柄内夹持切削刀具的刀柄,它是全球最常用的刀柄夹头,因为其标准化、价格低廉且能满足大多数加工需求。ER后面的数字代表夹头的外径(毫米),夹头的实际能力体现在其夹持范围上,而其精度等级则决定了加工出的孔是否圆整。
ER弹簧夹头无处不在:铣削刀柄、钻夹头、攻丝头以及车床刀塔中均有应用。该系统之所以能占据这一地位,是因为它解决了旧式夹头未能解决的问题——一个夹头系列、标准尺寸、快速换刀。但“ER25”只告诉您接口尺寸,并未指明应订购哪种夹头。本指南涵盖尺寸系列、跳动精度等级的含义,以及避免重复购买错误夹头的选型逻辑。
尺寸系列:ER8至ER50
ER弹簧夹头以其外径命名:ER8外径为8毫米,ER50外径为50毫米,介于两者之间的尺寸——ER11、ER16、ER20、ER25、ER32、ER40——刀柄夹持能力随之递增。每个夹头可夹持一定范围的刀柄直径,通常以1毫米为步进进行标定,因此标有10毫米的ER25夹头可夹持10毫米的刀柄,并每侧收缩约半毫米以实现夹紧。
| ER规格 | 夹头外径 | 典型刀柄夹持能力 | 典型用途 |
|---|---|---|---|
| ER8 | 8毫米 | 最大约5毫米 | 小型钻头、雕刻 |
| ER11 | 11毫米 | 最大约7毫米 | 小型立铣刀、钻头 |
| ER16 | 16毫米 | 最大约10毫米 | 铣削主轴常用 |
| ER20 | 20毫米 | 最大约13毫米 | 中型刀具 |
| ER25 | 25毫米 | 最大约16毫米 | 最常用的通用规格 |
| ER32 | 32毫米 | 最大约20毫米 | 重型通用加工 |
| ER40 | 40毫米 | 最大约26毫米 | 大型刀具、粗加工 |
| ER50 | 50毫米 | 最大约34毫米 | 最大型ER刀具系统 |
以上夹持能力为标准ER弹簧夹头的典型值。要点:选择能覆盖您最大刀柄的最小接口规格,因为较大的夹头意味着更重的锁紧螺母、更大的平衡质量以及略高的跳动贡献。如果您90%的刀具刀柄小于16毫米,那么除了偶尔需要的大刀柄外,ER25系统在各方面都优于ER40系统。
跳动精度等级:字母的含义
ER弹簧夹头按精度等级制造,等级是对使用研磨测试棒在夹头鼻端测量的跳动的承诺。标准级夹头通常跳动约为0.015毫米;精密级将其收紧至鼻端约0.005毫米或更好;两者之间是大多数工厂使用的实用中间等级。该系统背后的国际标准ISO 15488(原DIN 6499)定义了几何形状——8度锥角、槽型及测试方法——而精度等级则是在此基础上的制造质量声明。
| 等级(典型) | 鼻端典型跳动 | 典型价格倍数 | 典型应用 |
|---|---|---|---|
| 标准级 | 约0.015毫米 | 1.0倍 | 通用钻孔、粗加工、大多数铣削 |
| 精密级 | 约0.005–0.008毫米 | 1.5–3倍 | 精加工、要求更严的孔、长刀具 |
| 高精密级 | 约0.005毫米或更优 | 3倍以上 | 超精加工及关键特征 |
这些是典型的行业数据,并非通用表格——每个制造商都公布自己的等级数值和测试条件,而关键问题始终是“如何测量以及在哪里测量?”等级从不承诺的是:刀具尖端的跳动(刀柄本身会引入误差)或多年螺母使用后的跳动。我们的精密夹头精度等级指南详细探讨了跳动规格的实际涵盖范围。
槽型设计与收缩量
标准ER弹簧夹头沿其长度方向开有槽,以便各瓣能够向内收缩。常见设计采用六个槽,从两端交错分布,使夹头在保持圆度的同时能均匀闭合在刀柄周围;某些系列使用更少但更宽的槽以增加收缩范围,但会牺牲一定的均匀性。当您拧紧螺母时,螺母的内锥面将夹头推入刀柄的锥孔中,从而将各瓣挤压到刀具上。
根据其机械原理可得出两条选型规则。首先,夹头规格必须与刀柄精确匹配,而非“差不多就行”:10毫米的夹头夹持10毫米的刀柄时,仅收缩其可用范围的大约一半,留有裕量;而10毫米的夹头强行夹持11毫米的刀柄则会收缩至极限,失去同心度并可能开裂。其次,应在设计范围内使用夹头——针对介于标准步进之间的刀柄,存在“缩径”或“紧凑型”ER弹簧夹头,其跳动性能优于被拉伸至极限的全范围夹头。
锁紧扭矩、螺母与实用选型
螺母承担着实实在在的工作:它将扳手力转化为使夹头收缩的轴向拉力。扭矩不足会导致刀具脱落或振动;扭矩过大则会使夹头超出其收缩范围而受力过度,表现为跳动增大。扭矩指导值通常按规格设定——ER25螺母通常约为100–120牛·米,ER40螺母更高——但应遵循的数值是您刀柄制造商的规定,而非他人的经验。在正确的螺母平面上使用合适的扳手或扭矩扳手;在螺母螺纹上使用防咬合剂可保持读数一致。
| ER规格 | 典型螺母扭矩范围 | 核对依据 |
|---|---|---|
| ER11 | 约20–35牛·米 | 螺母制造商规格 |
| ER16 | 约40–60牛·米 | 螺母制造商规格 |
| ER25 | 约100–120牛·米 | 螺母制造商规格 |
| ER32 | 约120–140牛·米 | 螺母制造商规格 |
| ER40 | 约140–170牛·米 | 螺母制造商规格 |
以上为典型范围,右侧一列才是关键:螺母设计各异,因此请按照刀柄或螺母制造商的数值进行锁紧。保持锥面和夹头清洁——夹头下的一粒切屑就是一次跳动事故——并更换出现槽裂、磨损台阶或生锈的夹头。ER弹簧夹头是寿命较长的消耗品,而非传家宝。
当您需要夹头或用于安装夹头的弹簧夹头刀柄时,应由将8度锥角和定位孔视为精密表面的源头工厂进行加工。BQUQ在CNC设备上以0.005毫米精度等级加工这两类产品——ER系统产品与其自动车床弹簧夹头同在东莞的ISO9001认证工厂内生产。请将您的刀柄清单和刀柄尺寸发送至sc@bquq.com,我们将在12个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:ER25中的数字代表什么?
答:代表夹头的外径(毫米)。ER25外径为25毫米,可夹持最大约16毫米的刀柄。该数字标识的是接口尺寸和系列,而非刀柄夹持能力本身。
问:ER弹簧夹头能收缩多少?
答:标准设计中每侧约收缩半毫米,这就是夹头按1毫米刀柄尺寸步进的原因。收缩量是一个工作范围——超出此范围的强制收缩会损失同心度并存在夹头开裂的风险。
问:标准级还是精密级ER弹簧夹头——我该选哪种?
答:根据加工工序匹配等级:钻孔和通用铣削选用标准级(约0.015毫米级),精加工和严格要求孔的加工选用精密级(约0.005–0.008毫米)。对关键刀具使用高精度等级,其余工序使用标准级夹头即可。
问:为什么我的ER弹簧夹头会让刀具脱落?
答:通常是螺母扭矩不足、夹头磨损或油污,或刀柄尺寸略小所致。请核实刀柄直径,清洁夹头和锥面,并使用扭矩扳手按制造商规定的数值锁紧螺母。
问:一个ER弹簧夹头能否夹持两种不同尺寸的刀柄?
答:在其1毫米步进范围内,实际上不能——夹头是为一个标称刀柄尺寸制造的并围绕其收缩。如果您的刀柄介于标准尺寸之间,请使用较小的标准夹头或为该精确尺寸制造的缩径夹头。
由BQUQ工程团队撰写。BQUQ是一家位于中国东莞的ISO9001认证源头工厂,在同一个厂区内运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。请将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,我们将在12个工作小时内提供报价。www.bquq.com


