
夹头跳动精度等级的真实承诺:测量位置与方式,以及到工件的误差累积。BQUQ 以 0.005 mm 等级精度加工精密夹头。
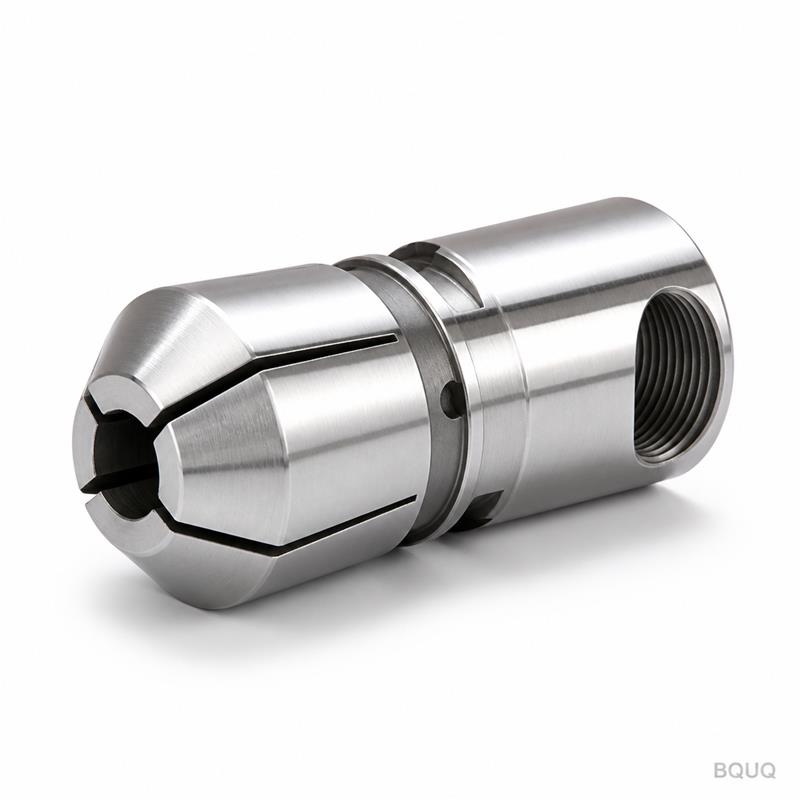
精密夹头精度等级:跳动规格的真实含义
夹头的跳动精度等级是对一项特定测量的承诺:在清洁的安装座、受控的装夹条件下,使用精密研磨的测试棒,在夹头鼻端测得的总跳动量。它不是对您的工件、主轴或刀具刃口的承诺——夹头下游的每个环节都会引入自身误差。正确理解精度等级的含义,您的工件才能符合规格书的要求,而不是令人失望。
夹头产品目录将跳动数值放在首页是有原因的——这是买家最先比较的指标。但印在两种不同夹头上的相同 0.005 mm 数值,可能描述两种不同的实际情况,具体取决于测量方式、使用的测试棒以及距鼻端的测量距离。本指南为您解读该规格:存在哪些等级、如何测量,以及夹头安装到您的机床上后,真正的误差预算去向何处。
精度等级阶梯及各等级的成本
夹头精度通常分为三大层级,价格涨幅远高于数值差异。标准夹头用于钻孔和一般铣削;精密夹头用于精加工工序;高精密夹头用于跳动量是关键特性的加工场合。这些层级并非法定标准——ISO 15488 定义了 ER 夹头的几何形状和测试方法,而制造商在此基础上自行定义其等级标签,因此在比较数值之前,务必先比较测试条件。
| 等级(典型) | 典型鼻端跳动量 | 典型成本倍数 | 该等级的价值体现 |
|---|---|---|---|
| 标准 | 约 0.015 mm | 1.0× | 钻孔、粗加工、通用刀柄 |
| 精密 | 约 0.005–0.008 mm | 1.5–3× | 精加工、铰孔、严格孔位要求 |
| 高精密 | ≤0.005 mm | 3×以上 | 微型刀具、关键特征、最大限度减少刀具磨损 |
以上为典型行业层级及典型价格关系,并非固定表格——各制造商均有自己的发布标准。经济规律在任何地方都相同:跳动精度成本呈曲线上升,因此应购买最严格工序所需之等级,而非让产品目录看起来更美观的等级。如果十把刀具中只有一把需要精密级,就购买九把标准级和一把精密级。
跳动精度等级的实际测量方法
标准测试极为具体。将夹头清洁后装入清洁的刀柄中。将一根研磨至精确标称刀柄尺寸、直线度达亚微米级的测试棒,以规定的扭矩夹紧。主轴或刀柄缓慢旋转时,指示表读取测试棒表面——总跳动量(TIR)为最高与最低读数之差。该数值通常在鼻端处标定,有时也在距鼻端一定距离处再次标定,因为如果测试棒倾斜,跳动量会随夹持距离增大而增加。
三个细节决定两个“相同”数值是否具有可比性。第一,测试棒:一根自身弯曲度达 0.005 mm 的生产级测试棒将主导读数。第二,位置:如果夹头存在任何倾斜夹持,鼻端跳动量与 50 mm 处跳动量的差异可能超过等级本身。第三,扭矩:扭矩不足或过大对读数的影响超过等级间差异。未标明测试棒、距离和扭矩的规格书只是营销材料。
| 测量变量 | 重要性原因 |
|---|---|
| 测试棒直线度 | 测试棒误差直接叠加至读数 |
| 指示表位置 | 跳动量随距鼻端距离增大而增加 |
| 螺母扭矩 | 改变夹头收缩和就位状态 |
| 安装座清洁度 | 一粒切屑即构成一次跳动事件 |
| 旋转速度 | 标准为缓慢手动旋转;速度会引入自身动态效应 |
误差累积:从夹头等级到工件实际精度
大多数失望源于此处。夹头等级只是误差预算中的一项,该预算包括:主轴鼻端跳动、刀柄或卡盘锥度精度、夹头安装座同心度、夹头等级、螺母就位、刀具或测试棒直线度——对于工件夹持,还包括毛坯料自身的圆度和直线度。在主轴鼻端跳动为 0.01 mm 的机床上使用 0.005 mm 夹头,加工出的工件精度在 0.015 mm 级别,这并非夹头的过错。我们的夹头跳动解析详细说明了从主轴到工件的完整链条。
实用方法是测量整个组件,而非单个零件。安装夹头和卡盘,夹紧一根研磨测试棒,在鼻端和工作距离处读取 TIR。该数值才是您工艺实际具备的精度。如果满足您的要求,则夹头等级在发挥作用;如果未满足,则沿误差链向上逐项测量——卡盘安装座、刀柄锥度、主轴——直至找到未达标的环节。
| 组件环节 | 需关注的典型 TIR 贡献 |
|---|---|
| 主轴鼻端 | 机床状态;使用标准刀柄检测 |
| 卡盘/刀柄锥度 | 脏污或损坏的锥度占主导因素 |
| 夹头安装座 | 此处的磨损和切屑会毁掉任何夹头 |
| 夹头等级 | 您所购买的数值 |
| 测试棒/刀具直线度 | 通常为最大的隐性误差项 |
如何利用精度等级
根据实测需求而非宣传标题进行采购。确定您最严格的特征在切削点处实际所需的跳动量,以实际贡献值沿误差链反向推算,即可确定所需等级——通常低于营销宣传所建议的等级。到货后使用您自己的测试棒和指示表进行验证,并在夹头服役后再次验证,因为磨损、生锈和不当使用对精度等级的损害远超产品目录所承认的程度。
制造质量决定精度等级的成败。夹头的内孔、锥度和槽必须以保持夹持段在负载下同心度的方式加工和精整——这正是 BQUQ 在具备 ±0.005 mm 能力的 CNC 设备上,使用淬硬合金钢和弹簧钢加工自动车床弹簧夹头和夹头卡盘的原因,并经过热处理和检测而非仅凭假设。同样的工艺纪律也适用于安装 ER 夹头的刀柄夹头卡盘。请将您的跳动要求和棒料尺寸发送至 sc@bquq.com,我们将在 12 个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:夹头上“0.005 mm 跳动量”的实际含义是什么?
答:它表示在清洁、扭矩正确的安装座中,使用研磨测试棒在夹头鼻端测得的总跳动量——并非您工件的跳动量。随着误差链的累积,刀具刃口或工件表面的数值会增大。
问:为什么我的工件跳动量大于夹头等级?
答:夹头只是误差链中的一项,该链条还包括主轴鼻端跳动、卡盘锥度状态、安装座清洁度和棒料直线度。使用测试棒测量整个组件,并沿误差链反向排查,找出真正的贡献因素。
问:精密级夹头是否值得支付溢价?
答:仅在工序确实需要时——精加工、铰孔和关键特征加工。对于一般钻孔和粗加工,标准夹头即可达到相同效果。为决定您公差的刀具购买精密级,其余使用标准级。
问:到货后应如何验证夹头的跳动精度等级?
答:清洁安装座,将夹头装入清洁刀柄,夹紧标称刀柄尺寸的直线研磨测试棒,按规定扭矩拧紧螺母,手动缓慢旋转主轴,在鼻端和设定距离处读取 TIR。
问:高精密夹头能否修复磨损的卡盘?
答:不能。夹头安装在卡盘中,因此卡盘锥度的磨损、脏污或偏心会直接传递至工件。先修复安装座,再投资夹头等级——在磨损的卡盘上升级夹头,等于为无法使用的精度付费。
由 BQUQ 工程团队撰写。BQUQ 是中国东莞一家通过 ISO9001 认证的源头工厂,在统一管理下运营 CNC 加工、金属冲压、定制弹簧、散热器和夹头生产线。请将图纸发送至 sc@bquq.com 或通过 WhatsApp +86 13713157787 联系,我们将在 12 个工作小时内提供报价。www.bquq.com


