
对比BT、CAT、HSK与DIN 6499刀柄标准:锥度、双面接触、拉钉与主轴配合。BQUQ精密加工刀柄。
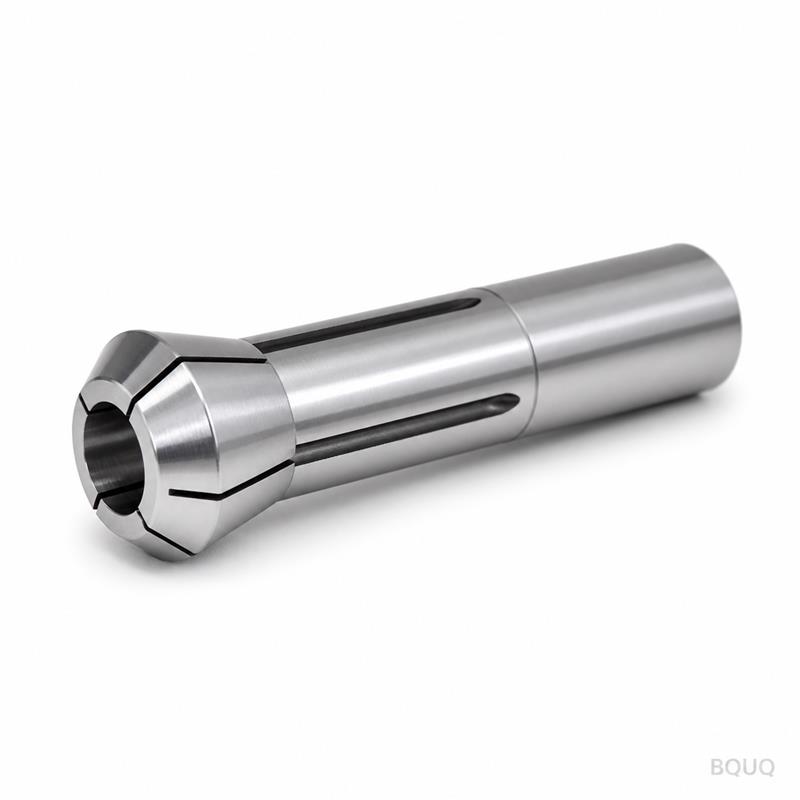
BT、CAT、HSK与DIN 6499:CNC铣床刀柄标准对比
BT、CAT和HSK是将刀柄连接到CNC主轴的标准,而DIN 6499则规范了夹持刀具的夹头端——混淆这两层概念正是买家订购到不匹配刀柄的原因。BT和CAT是来自不同标准机构的7:24锥度,HSK是带双面接触的空心1:10锥度,而DIN 6499(ISO 15488)仅仅是ER弹簧夹头规范,它存在于上述所有刀柄内部。
刀柄标准问题包含两个层面,大多数混淆源于将两者混为一谈。第一层:主轴接口——即用于在机床中定位刀柄的锥度或空心柄。BT、CAT和HSK属于这一层。第二层:夹持端——即夹持实际切削工具的接口,最常见的是由DIN 6499定义的ER弹簧夹头接口。一个带有ER32夹头的BT40刀柄,其主语来自一个标准系列,宾语来自另一个标准系列。本指南将各层面分开,并梳理各标准系列。
7:24长锥柄系列:BT、CAT与SK
长锥柄是现存最古老的主轴接口形式:一个7:24的锥体(约16.6度锥角),通过楔入主轴实现自锁,并由拉杆拉动拉钉或拉紧螺栓来固定。BT、CAT和SK的锥度本身几乎相同——差异在于法兰、拉钉和检测方式。BT遵循MAS 403标准,在亚洲制造的机床中占主导地位;CAT遵循ASME B5.50标准,在北美占主导地位;SK(DIN 69871)是该系列中的欧洲成员。
| 特性 | BT (MAS 403) | CAT (ASME B5.50) | SK (DIN 69871) |
|---|---|---|---|
| 锥度 | 7:24 | 7:24 | 7:24 |
| 法兰 | 较大,存在双面接触变体 | V型法兰,带锁定槽口 | 与CAT类似,DIN布局 |
| 拉钉 | BT专用拉钉 | CAT专用拉钉 | DIN 69872拉钉 |
| 主要地区 | 亚洲,日本规格 | 北美 | 欧洲 |
| 可否互换? | 否——法兰和拉钉不同 | 否——法兰和拉钉不同 | 否——法兰和拉钉不同 |
表格中最醒目的信息是最后一行:它们外观相似但不可互换。将CAT40刀柄装入BT40主轴,会定位在错误的检测线上或根本无法定位,强行安装会损坏主轴锥孔。刀柄必须与机床标明的标准匹配,拉钉也必须与刀柄自身的规格匹配——拉钉也不是通用的。
HSK:空心锥柄系列
HSK(DIN 69893)用空心的短1:10锥度取代了实心锥度,该锥度同时接触锥面和法兰端面——即“双面接触”。当拉杆将刀柄拉入时,空心柄会轻微变形,两个表面同时贴合,从而形成更短、更刚性的连接,在高速下具有更好的重复定位精度。HSK规格以法兰直径的毫米数表示:HSK-63、HSK-80、HSK-100。数字后的字母代表变体,这很重要:
| HSK 变体 | 形式 | 典型用途 |
|---|---|---|
| HSK-A | 自动换刀型,带驱动槽和冷却液孔 | 通用加工中心 |
| HSK-B | 重型,大法兰,中心内冷 | 大型机床,重切削 |
| HSK-E | 轻型,对称,质量最小化 | 高速,低扭矩 |
| HSK-F | 超轻,超高速 | 超高速主轴 |
| HSK-T | 车削接口 | 车床和车铣复合主轴 |
双面接触是HSK的决定性优势:由于法兰端面与主轴端面贴合,轴向位置的重复精度高于仅靠锥度定位的刀柄,并且在相同悬伸量下,短而刚性的连接具有更好的抗弯能力。其代价是主轴鼻端更昂贵,且刀柄必须保持清洁——法兰端面上的任何毛刺都会使整个设计失效。
DIN 6499:负责夹持的夹头端
DIN 6499——现为ISO 15488——是ER弹簧夹头规范:包括8度锥角、从ER8到ER50的夹头尺寸、槽型样式和测试方法。它根本不是主轴接口标准。正是这个标准使得ER32接口在BT40刀柄、CAT40刀柄和HSK-63A刀柄上完全相同,这就是为什么刀柄的夹持端很少引起兼容性问题,而主轴端却经常出问题的原因。完整的尺寸系列和精度等级体系在我们的ER弹簧夹头系统指南中有详细介绍;这里的关键点是任何刀柄上的命名规则:BT40-ER32表示主轴标准为BT,规格为40,带有ER32弹簧夹头接口。
| 主轴标准 | 夹头端标准 | 典型铣床刀柄示例 |
|---|---|---|
| BT (MAS 403) | DIN 6499 (ER) | BT40-ER32 |
| CAT (ASME B5.50) | DIN 6499 (ER) | CAT40-ER32 |
| SK (DIN 69871) | DIN 6499 (ER) | SK40-ER32 |
| HSK (DIN 69893) | DIN 6499 (ER) | HSK-63A-ER32 |
除了ER系列,同样的刀柄还可以配备其他刀具夹持系统——如TG弹簧夹头、热缩柄、液压夹头或直柄立铣刀夹头——但ER是大多数车间标准化的默认选择。
选型:先匹配主轴,再考虑加工需求
选型逻辑很简短。主轴接口由机床决定:查看主轴鼻端规格,购买相应标准和尺寸的刀柄——进行改造是不值得的。夹头端由加工需求决定:通用铣削和钻孔选用ER系列,尺寸选择应使最大刀柄直径处于该系列的中段范围,平衡等级则根据最高转速选择(参见我们的高速夹头动平衡指南)。刀柄类型——弹簧夹头刀柄、热缩刀柄还是液压刀柄——是最后一项决策,需要在便利性、跳动精度和成本之间权衡。弹簧夹头刀柄在通用性上胜出;更深入的权衡比较请参阅我们的刀柄弹簧夹头指南。
有一条适用于所有标准的采购规则:先验证,再信任。清洁锥度,安装刀柄,用千分表检测检测线或安装面,并用测试棒检查跳动。一个标准正确但加工粗糙的刀柄,其失效方式与错误标准的刀柄完全相同——只是失效得更慢一些。当您需要按照标准所假设的几何形状制造的刀柄——真正的锥度、同心的夹头孔、清洁的安装面——BQUQ在其东莞ISO9001认证的工厂内,使用CNC设备加工刀柄弹簧夹头,精度等级达到0.005 mm级别,同时生产瑞士型动力卡盘系列。请将您的主轴标准、尺寸和刀具清单发送至sc@bquq.com,我们将在12个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:BT和CAT刀柄可以互换吗?
答:不可以。两者都使用7:24锥度,但BT(MAS 403)和CAT(ASME B5.50)在法兰设计、拉钉和检测方式上有所不同。安装错误的刀柄会损坏主轴锥孔。务必使刀柄与机床标明的标准匹配。
问:HSK相比长锥柄刀柄有何优势?
答:HSK的空心1:10锥度同时贴合锥面和法兰端面(双面接触),形成更短、更刚性的连接,轴向位置重复精度更高——在高速和长悬伸时尤为有价值。其代价是主轴成本更高且对清洁度要求严格。
问:DIN 6499与BT和CAT有什么关系?
答:DIN 6499(ISO 15488)是用于刀柄夹持端的ER弹簧夹头标准。BT、CAT和HSK描述的是主轴端。一个刀柄是两者的组合——例如BT40-ER32——这两个层面遵循不同的标准。
问:如何知道我的机床需要哪种刀柄标准?
答:查阅机床制造商提供的主轴鼻端规格——它会标明标准、尺寸和拉钉。如有疑问,在购买任何刀柄前咨询机床供应商;主轴锥度是您无法廉价改装的部分。
问:我可以在HSK刀柄上使用ER弹簧夹头吗?
答:可以——ER是夹头端标准,适用于任何主轴接口。HSK刀柄通常配备ER夹头接口,相同的ER弹簧夹头可用于相同接口尺寸的BT、CAT、SK和HSK刀柄。
由BQUQ工程团队撰写。BQUQ是一家位于中国东莞的ISO9001认证源头工厂,在同一个厂区内运营CNC加工、金属冲压、定制弹簧、散热器和弹簧夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,即可在12个工作小时内获得报价。www.bquq.com


