
2J 与 16C 夹头系统对比,以及瑞士型车床固定式与滑动式导套的选型逻辑。BQUQ 供应 CNC 加工的瑞士夹头卡盘。
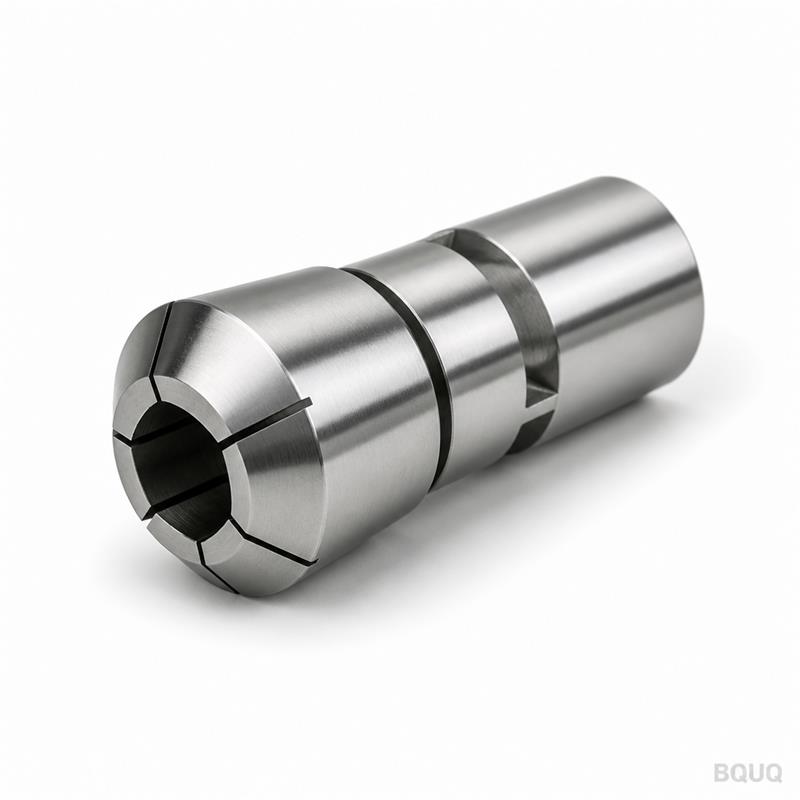
瑞士夹头系统:2J、16C 与导套选型问题
瑞士夹头系统承担两项独立任务:主轴夹头必须夹持棒料以便进给和旋转,而导套则必须在刀具切削的精确位置支撑同一根棒料。2J 和 16C 系列是您在瑞士型车床和自动车床上最常遇到的两种夹头系统,在它们之间进行选择主要取决于棒料直径、机床主轴设计以及您对轴向长度控制的需求。
在任何切削开始之前,瑞士型车床需要确定如何夹持原材料棒料。棒料在旋转的主轴夹头中运行,夹头负责夹紧、释放和进给棒料。在刀具后方,导套闭合支撑间隙,以防止细长棒料在切削时弯曲或甩动。两者都正确,机床就能保持其固有的精度;任何一个出错,下游的一切——刀具、转速、冷却液——都无法挽救零件。本指南将介绍这两种夹头系统,然后回答每位调试工程师最终都会问到的导套问题。
“夹头系统”的实际含义
夹头系统不仅仅是夹头本身。它是完整的链条:夹头本体、将其安装于主轴中的卡盘或转接器、夹紧螺母或拉杆,以及与您的原材料匹配的内孔几何形状。如果只购买夹头而不检查卡盘,那您买到的只是一个镇纸。系统编号——2J、16C、5C、3J——定义了夹头本体的形状、螺纹或锥度,从而决定了它适配哪些卡盘和转接器。
比较系统时,有两个事实很重要。首先,编号定义的是接口系列,而非您的棒料尺寸:2J 夹头的内孔范围大约从 3 毫米到 38 毫米。其次,同一系统的夹头在该系统制造的卡盘之间可以互换,这就是为什么整个加工车间会标准化使用一个系列,并购买备用夹头而不是备用卡盘。夹头材料也很重要——优质夹头由淬硬合金钢或弹簧钢加工而成,夹持孔经过磨削,并开槽使夹爪均匀收缩。这正是 BQUQ 加工其 自动车床夹头 的方式:采用 CNC 车削和铣削加工淬硬合金钢,然后进行热处理,内孔精度控制在 0.005 毫米级别。
2J 与 16C:两种瑞士主力夹头
2J 夹头是经典的瑞士型和自动车床工件夹持夹头——本体短、锥度紧凑,专为主轴兼作进给机构的机床而设计。16C 系列是较老、较大的美式系统,也用于瑞士型机床,但在配备夹头卡盘的常规 CNC 车床和螺纹加工机床上更为常见。圆棒料的典型目录最大值是首要筛选条件:
| 夹头系统 | 典型最大圆棒直径 | 典型英制步进 | 最常见应用场景 |
|---|---|---|---|
| 5C | ~27 毫米 (1-1/16 英寸) | 1/64 英寸 | 手动和 CNC 车床,工具车间 |
| 16C | ~41 毫米 (1-5/8 英寸) | 1/64 英寸 | CNC 车床、螺纹加工机床、较大型瑞士加工 |
| 2J | ~38 毫米 (1-1/2 英寸) | 1/64 英寸 | 瑞士型车床、自动车床、紧凑型主轴 |
| 3J | ~51 毫米 (2 英寸) | 1/64 英寸 | 重型自动和多主轴加工 |
这些是目录最大值,而非推荐值——当接近任何夹头范围的上限时,夹持质量会下降,而六角形或方形内孔由于边角几何形状的原因,容量通常会牺牲 10-25%。要点是:选择能覆盖您最大棒料直径的最小系统,然后根据实际棒料尺寸确定内孔大小。
在最大值以下,选择由机床决定。2J 系统的较短本体适合瑞士机床紧凑的主轴空间,为进给机构留出更多空间;16C 系统提供更大的容量和非常深厚的卡盘及转接器安装基础。如果您正在为新的 瑞士型夹头卡盘 生产线配备设备,请问两个问题:机床采用什么主轴鼻端形式,以及您将运行的最大棒料直径是多少?答案通常会为您选定系列。
导套问题:固定式还是滑动式
现在来谈谈瑞士加工中让从传统车床转行过来的人感到困惑的部分。在滑动主轴箱瑞士机床上,主轴箱移动,将棒料推过安装在刀具区域附近的导套。该导套在切削过程中承担真正的工作夹持任务:它将棒料定位在距刀具百分之一毫米的几分之一范围内。固定式和滑动式指的是导套的安装方式。
使用固定式(静止)导套时,导套锚定在机床床身上,棒料在其中滑动;这是赋予瑞士机床对长而细零件出色支撑能力的经典布置。使用滑动式(移动)导套时,导套随主轴箱一起移动,因此支撑点随棒料移动——这种布局用于需要更长主轴行程或希望在远离导套端面处加工特征而不失去支撑的机床。两者的区别在我们的 固定式与滑动式导套 指南中有详细介绍;简要版本见下表:
| 因素 | 固定式导套 | 滑动式导套 |
|---|---|---|
| 支撑点 | 固定,位于刀具区域 | 随主轴箱移动 |
| 与棒料的典型间隙 | 小,典型约 0.003–0.008 毫米 | 通常较大,典型约 0.01–0.02 毫米 |
| 最适合 | 长细零件、高长径比、精细表面 | 较长主轴行程、较重粗加工 |
| 磨损模式 | 导套内孔在切削区域磨损 | 磨损分布在导套行程范围内 |
| 设置成本 | 低,但导套必须精确配合尺寸 | 较高,需要对齐的活动部件更多 |
间隙数值是典型工作范围,而非规格——正确的数值取决于棒料直径、材料和主轴转速。无论何种类型,导套内孔必须与实际的原材料尺寸紧密配合:太松会导致棒料弯曲并影响表面质量;太紧则会导致卡死或烧焦。
导套的选择与维护
导套是使用寿命长但有限的可消耗品,其材料选择遵循您生产运行的经济性:
| 导套类型 | 典型寿命影响因素 | 成本水平 | 典型用途 |
|---|---|---|---|
| 淬硬工具钢,普通型 | 磨粒磨损 | 最低 | 短批次生产、软材料 |
| 整体硬质合金 | 磨损和崩刃 | 高 | 长批次生产、磨蚀性合金 |
| 带可更换衬套的硬质合金 | 衬套更换 | 每个周期中等 | 大批量工件、快速周转 |
| 开口式或可调式导套 | 间隙微调 | 中等 | 小间隙精密加工 |
磨损的导套首先表现为棒料上出现凸起的环带、表面质量变差,或零件前端尺寸漂移。每当更换工件时,应在取出棒料后检查导套内孔,并在导套划伤原材料之前进行更换——挽救一批被划伤的零件比更换任何导套的成本都高。我们的 导套文章 更详细地介绍了检查周期和磨损诊断。
系统与工厂的衔接
夹头系统的性能取决于其制造零件的质量。夹头本体必须与其安装的锥度同心,内孔必须与原材料在百分之几毫米内匹配,淬硬的夹爪必须均匀弹性变形数千次循环。这就是为什么 BQUQ 在具备 ±0.005 毫米能力的 CNC 车削和铣削中心上加工夹头和卡盘,并在每批次上验证内孔,而非抽样检测。如果您正在装备一条瑞士加工线——夹头、卡盘或完整的 2J 卡盘设置——请将原材料尺寸和主轴详细信息发送给 BQUQ 工程团队,在 12 个工作小时内获得报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:2J 和 16C 夹头有什么区别?
答:它们是不同的本体和锥度系列。2J 是较短的系统,常见于瑞士型和自动车床,通常覆盖至约 38 毫米的圆棒;16C 是较大的美式系统,通常至约 41 毫米,常见于 CNC 车床。卡盘决定您需要哪一种。
问:夹头系统编号能告诉我棒料容量吗?
答:不能。系统编号标识接口系列及其大致最大值,但实际容量取决于您订购的内孔尺寸。2J 夹头从小内孔到约 38 毫米都有供应,因此您始终需要单独指定内孔尺寸。
问:为什么瑞士车床需要导套而传统车床不需要?
答:因为主轴箱是滑动的,棒料在主轴和刀具之间没有支撑。导套在切削区域支撑棒料,防止会使细长零件报废的偏转和振动。传统车床则用卡盘夹持短而刚性的原材料。
问:固定式还是滑动式导套——哪种圆度更好?
答:固定式导套通常提供最紧密的支撑,因为棒料在刀具处立即被引导,这就是为什么它们在精密瑞士加工中占主导地位。滑动式导套机床以部分刚性换取更长的行程和灵活性。无论哪种方式,圆度结果都取决于设置。
问:导套内孔与棒料直径的匹配精度要求是多少?
答:通常在几微米到约 0.02 毫米之间,具体取决于棒料尺寸和导套类型。太松会导致弯曲和痕迹;太紧会导致卡死和发热。订购导套时应根据实际测量的原材料尺寸,而非标称尺寸。
由 BQUQ 工程团队撰写。BQUQ 是一家位于中国东莞的 ISO9001 认证源头工厂,在同一厂区内运营 CNC 加工、金属冲压、定制弹簧、散热器和夹头生产线。请将图纸发送至 sc@bquq.com 或通过 WhatsApp +86 13713157787 联系,12 个工作小时内即可获得报价。www.bquq.com


