
凸轮自动车床在固定主轴中切削棒料;瑞士型车床通过导套送进棒料。BQUQ为两者制造弹簧夹头和卡盘,ISO9001认证。
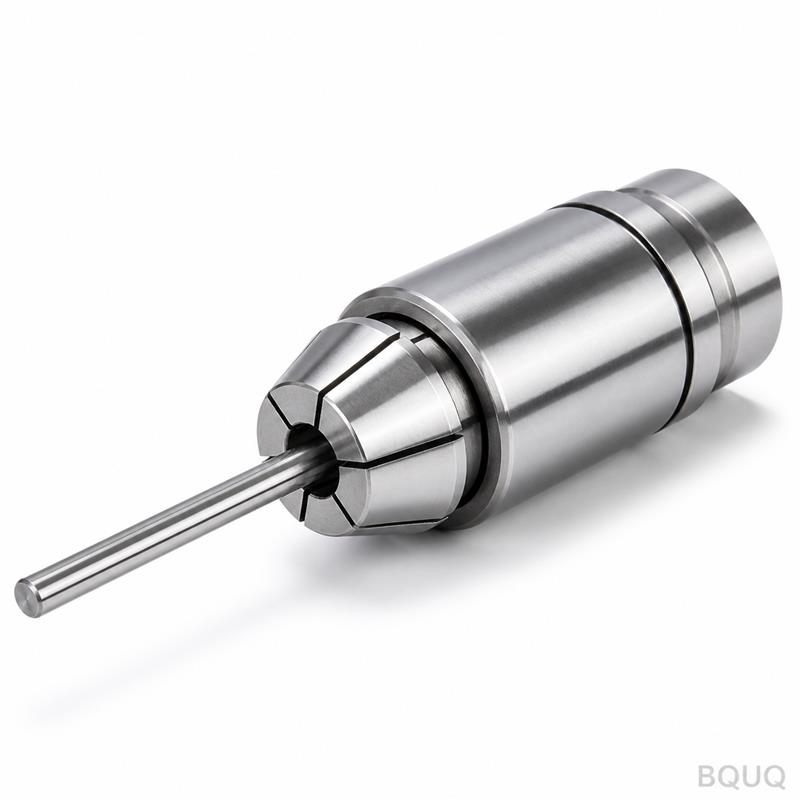
凸轮自动车床与CNC瑞士型车床:夹持方式的差异
凸轮自动车床和CNC瑞士型车床都使用弹簧夹头夹持棒料来加工零件,但两者的运动控制方式不同:凸轮自动车床通过机械凸轮驱动刀具滑台运动,棒料被夹持在固定主轴中;而瑞士型车床则通过导套送进棒料和主轴箱,使刀具在导套端面处进行切削。夹持方面的区别在于,凸轮自动车床依靠夹头同时实现夹紧和长度控制,而瑞士型车床则将这一任务分配给夹头和导套共同完成。
这两种机床都是棒料进给的精密加工设备,也是BQUQ所加工的弹簧夹头系列(36、46、52、60、630、643)存在的原因。但两者的夹持结构确实不同,适合一种机床的夹头往往不适合另一种。选择机床类型——或为现有机床选择夹头——首先要了解棒料在何处被支撑以及由谁决定零件长度。
两种结构一览
凸轮自动车床是单主轴或多主轴机床,由凸轮轴上的机械凸轮驱动刀具滑台以及夹头的开合。主轴通过主轴端部的夹头夹持棒料;随着凸轮旋转,刀具前进和后退。零件长度通过将棒料送进至挡块处或依靠夹头自身的分度来控制,然后进行切断。
CNC瑞士型车床是一种滑动主轴箱机床。主轴箱通过夹头夹持棒料,在导轨上轴向滑动,将棒料通过固定或滑动导套送出。刀具围绕导套布置,在棒料伸出导套的部分进行切削。棒料在切削点处得到支撑,而不是从主轴悬伸出去。
| 特性 | 凸轮自动车床 | CNC瑞士型车床 |
|---|---|---|
| 滑台运动 | 机械凸轮 | CNC伺服轴 |
| 切削点棒料支撑 | 仅主轴夹头 | 夹头 + 导套 |
| 零件长度控制 | 送料挡块 / 夹头分度 | 主轴箱轴位置 |
| 典型棒料直径 | 小到中等 | 较小,通常约32 mm以下等级 |
| 换型时间 | 更换凸轮,数小时 | 更换程序,数分钟 |
| 最佳零件形状 | 简单至中等车削 | 细长零件、复杂轮廓 |
以上范围是典型值而非极限——凸轮自动车床仍以极低的单件成本大批量生产简单零件,而瑞士型车床在零件长度相对直径较大或需要在同一循环中进行复杂铣削时更具优势。
夹持:夹头在每种机床上的作用
在凸轮自动车床上,夹头是整个夹持系统的核心。它夹紧棒料进行加工,松开以进行送料行程,其轴向行为与将新棒料推至挡块的送料机构相互作用。夹头的夹紧力必须足够大以抵抗切断和车削力,并且必须保持一致性,以确保送料长度不发生变化。
在瑞士型车床上,主轴箱夹头夹持棒料进行送进和旋转,而导套——其本身通常是一个带有自身内孔的类似夹头的元件——在刀具处支撑棒料。瑞士型机床中的主轴箱夹头是夹紧和送进元件;导套是精度元件,决定伸出棒料的直线度和无振动程度。
| 功能 | 凸轮自动车床夹头 | 瑞士型主轴箱夹头 | 导套 |
|---|---|---|---|
| 夹紧棒料进行切削 | 是 | 是 | 否——支撑,允许旋转 |
| 循环间送进棒料 | 是 | 是(主轴箱运动) | 否——棒料在其中滑动 |
| 控制刀具处棒料直线度 | 间接 | 间接 | 是——在切削点支撑 |
| 磨损模式 | 内孔和锥面 | 内孔和锥面 | 棒料滑动导致的内孔磨损 |
长度控制:两者真正的分水岭
长度精度是最明显的夹持差异。在凸轮自动车床上,送料长度是机械设定的:棒料送进至挡块,夹头夹紧,挡块退回。如果夹头夹紧棒料的时间提前或延后几微米,或者棒料与送料手指之间的摩擦力发生变化,送料长度就会偏移,零件长度也会漂移。定长夹头设计通过避免夹紧时轴向拉动棒料来帮助解决这一问题——拉回式夹头与定长夹头之间的区别是凸轮自动车床零件长度漂移时首先要检查的问题之一。
在瑞士型车床上,主轴箱轴是CNC伺服轴,因此零件长度是位置指令,而非依赖摩擦的事件。夹头的轴向行为对长度的影响较小;重要的是夹头必须夹紧得足够牢固,以推动棒料穿过导套而不打滑,因为主轴箱实际上是在工序之间将棒料向前推过导套。
给采购方的实用建议:如果在凸轮自动车床上发现长度分散,在归咎于机床之前,先检查夹头的夹紧一致性和送料机构。如果在瑞士型车床上发现长度分散,则检查主轴箱夹头在送进推力下是否打滑,以及导套内孔是否磨损。
棒料进给与夹头的另一个伙伴
凸轮自动车床传统上使用送料手指——位于棒料送料器或主轴后部的弹簧夹头类元件——仅在送料行程中夹持棒料,然后松开以便主夹头进行切削。送料手指像夹头一样根据棒料尺寸选配,磨损的送料手指会导致送料长度不稳定,就像磨损的夹头一样。
瑞士型机床通过棒料送料器将棒料连续地穿过主轴箱和导套。棒料送料器、主轴箱夹头和导套之间的接口是一系列必须全部让棒料通过的内孔:送料器管中的衬套、夹头内孔和导套内孔。每个都根据棒料尺寸选配,每个都是磨损点。我们的棒料进给与夹持指南详细介绍了这一系列环节。
| 棒料路径元件 | 凸轮自动车床 | 瑞士型车床 |
|---|---|---|
| 棒料送料器管 | 主轴后部送料手指 | 衬管,棒料向前推送 |
| 主夹紧 | 主轴夹头 | 主轴箱夹头 |
| 切削区支撑 | 无(主轴端部) | 刀具处导套 |
| 内孔磨损点 | 夹头、送料手指 | 夹头、导套、衬套 |
为机床选择夹头
两种机床类型都遵循相同的弹簧夹头系列逻辑:将型号与机床的卡盘和拉杆接口匹配,然后将内孔与棒料匹配。但侧重点不同。对于凸轮自动车床,优先考虑夹紧一致性和定长行为——夹头参与长度控制。对于瑞士型机床,优先考虑主轴箱夹头在送进推力下的夹紧力,并将导套视为具有自身内孔规格和更换周期的精密磨损件。
瑞士型配置增加了大多数买家会忽略的第二个元件:导套本身。固定导套在滑动轴承内孔中引导棒料;滑动导套随主轴箱移动,消除了棒料在导套和切削点之间的暴露部分。两种类型的导套内孔都需要像夹头内孔一样严格匹配棒料。我们在导套部分详细介绍了瑞士型夹头系统中固定与滑动导套的选择。
工厂应具备的能力
一家服务于两种机床类型的夹头工厂可以为每种机床提供合适的元件:36/46/52/60/630/643系列的凸轮自动车床弹簧夹头、瑞士型主轴箱夹头、导套毛坯或成品导套,以及安装它们的卡盘。BQUQ在东莞同一工厂内,在ISO9001控制下,通过CNC生产线从淬硬合金钢和弹簧钢加工夹头和夹头卡盘,精度保持±0.005 mm——该工厂同时拥有弹簧、冲压、散热器和CNC生产线,为您报价夹头的同一家工厂也能为您报价这些机床将生产的零件。请查看自动车床夹头系列和瑞士型及2J夹头卡盘,然后将机床品牌、型号和棒料规格发送至sc@bquq.com,将在12个工作小时内获得报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:凸轮自动车床和瑞士型车床使用相同的夹头吗?
答:通常不同。夹头系列(型号、锥度和螺纹)必须与机床的卡盘和拉杆接口匹配,而且瑞士型主轴箱夹头与凸轮自动车床所没有的导套系统配合使用。请务必指定机床品牌和型号。
问:为什么瑞士型车床能更好地加工细长零件?
答:因为棒料在刀具正后方由导套支撑,切削区域看到的是短而刚性的棒料段。凸轮自动车床切削的是悬伸的棒料,随着长度增加会发生偏转和振颤。
问:哪种机床需要定长夹头?
答:凸轮自动车床受益最大,因为零件长度由机械送料控制,夹头的任何轴向拉动都会使其偏移。瑞士型机床通过伺服轴位置控制长度,因此夹紧打滑比拉回行为更重要。
问:在瑞士型车床上,夹头和导套哪个磨损更快?
答:通常是导套,因为棒料在承受全部切削载荷的情况下穿过导套滑动,而夹头只是夹紧和松开。导套是精密磨损件——定期检查内孔并按计划更换,以免棒料摆动导致零件报废。
问:与瑞士型CNC相比,凸轮自动车床是否过时了?
答:没有。凸轮自动车床在大批量简单零件加工中仍具有极低的循环成本优势,其机械简单性适合长期稳定运行。瑞士型CNC在复杂性、快速换型和细长几何形状方面占优。夹头的需求取决于机床,而非潮流。
由BQUQ工程团队撰写。BQUQ是一家位于中国东莞的ISO9001认证源头工厂,在同一厂区内运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,将在12个工作小时内获得报价。www.bquq.com


