precision metal parts:材料 Aluminium 6061-T6,公差 0.01 mm,表面 hard chrome plate 0.025 mm,交期 10 个工作日,起订 1000 件。产能 ,服务 industrial automation。含图纸评审与首件报告。
精密金属零件
核心结论
精密金属零件需要在尺寸稳定性、单位成本和交付时间之间取得平衡。我们的生产采用POM、PEEK和尼龙,表面处理为喷砂加钝化,生产交期10个工作日,最小起订量200件,公差在生产速度下可保持在±0.005 mm。从200件起提供材料证书和首件检验报告,过程检验每30至50件记录尺寸,关键特征100%全检。
核心要点
精密金属零件需要在尺寸稳定性、单位成本和交付时间之间取得平衡。在我们的生产中,材料选项包括POM、PEEK和尼龙,表面处理为喷砂加钝化。生产交期为10个工作日,最小起订量为200件,公差在生产速度下可保持在±0.005 mm。从200件起可提供材料证书和首件检验报告等文件。
精密金属零件处于三个难以兼顾的约束条件的交汇点:尺寸稳定性、单位成本和交付时间。本页面详细说明我们如何在生产中解决这些问题,而非仅在宣传册中陈述。
延伸阅读:CFD仿真如何改变散热器设计的采用率?。
关键规格一览
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | POM / PEEK / 尼龙 |
| 表面处理 | 喷砂 + 钝化 |
| 交期(生产) | 10个工作日 |
| 最小起订量(生产) | 200件 |
市场与技术背景
机器人领域的需求已从单一来源的标准件转向合格的定制件,这推动文件要求向上游延伸。材料证书、首件检验报告和PPAP类记录现在在200件时即被要求提供,而非等到量产阶段。
关税和物流的不确定性使区域资质认证成为机器人领域的优先事项。买家越来越多地要求第二合格来源,这改变了精密金属零件的规格制定方式和公差的记录方式。
我们的制造方式
精密金属零件的工艺路线始于工艺窗口,而非机床。我们先确定材料状态和工装几何形状,然后确认在生产速度下而非单个慢速零件上保持±0.005 mm。
另请参阅:定制CNC加工自动车床36型外螺纹加长夹头。
在生产中,精密金属零件按固定间隔进行过程检验。操作员每30至50件记录尺寸,在批次漂移超出±0.005 mm之前发现刀具磨损。
精密金属零件的最终检验对一般尺寸采用抽样检验,对关键特征采用100%全检。这一划分在工装制作前即已商定,因为将某个特征从一般尺寸改为关键尺寸会改变成本和10个工作日的交期。
材料与表面处理
材料状态与牌号同样重要。以错误回火状态供应的POM / PEEK / 尼龙在加工后会发生变形,因此在几何形状不对称时,精密金属零件在精加工前会进行去应力处理。
在精密金属零件承受接触载荷的部位,材料硬度与尺寸公差一并规定。硬度未定义测试方法是来料检验争议最常见的来源。
当POM / PEEK / 尼龙被配给供应时,替代请求很常见。我们在发货前按照相同的±0.005 mm和喷砂 + 钝化标准对任何替代材料进行认证,并随变更提供证书。
了解更多关于 粘合翅片与挤压翅片散热器之间的关键区别是什么? 的内容。
公差与检验
精密金属零件的首件检验报告图纸上的每一个尺寸,而非抽样。该报告是其余批次和未来返单的参考依据。
过程能力按特征进行跟踪。当精密金属零件的Cpk低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而非在最后对零件进行分选。
可追溯性按炉批号和生产日期保存。如果精密金属零件出现现场问题,我们可以确定适用的批次、工装组和检验记录。
相关技术资料:定制铜底铝翅片散热器。
应用领域
使用环境比载荷驱动更多的重新设计。户外或冲洗环境中的精密金属零件需要在设计阶段考虑喷砂 + 钝化和密封,而非事后添加。
维护通道很重要。当精密金属零件属于易损件时,我们建议将其作为备件单独指定零件号,这样返单时无需进行完整的图纸审查。
推荐阅读:如何为50W LED驱动器计算合适的散热器:实际示例。
订购前需确认的事项
在相同基础上比较报价:材料牌号、喷砂 + 钝化、检验范围和包装。降低单价但取消100%全检并非更低的总成本。
确认返单路径。如果精密金属零件有工装图纸和存档的首件检验报告,多年后的重复订单可以重现原始零件而非近似复制。
常见问题:订购前的疑问
精密金属零件的最小起订量是多少?
原型数量远低于生产最低量。精密金属零件的生产起订量为200件,此时工艺窗口得到验证,单位成本趋于稳定。
精密金属零件的生产需要多长时间?
精密金属零件的标准交期为图纸批准和工装签核后10个工作日。原型通常更快,因为无需工装;返单更快,因为工装已存在。
可以根据我们现有的图纸加工吗?
可以。以任何常见格式发送图纸。我们首先审查可制造性,并标记任何需要额外工序才能达到±0.005 mm的特征,以便您在工装制作前做出决定。
你们提供材料和检验证书吗?
喷砂 + 钝化是精密金属零件的标准处理。其他表面处理按定义的厚度范围报价,并在同批次的试片上验证,而非根据工艺设定推断。
可以在开模前做原型吗?
变更对照原始首件检验报告进行记录。我们确定受影响的尺寸,仅对受影响的工序重新报价,并告知您现有精密金属零件库存是否仍可使用。
如果精密金属零件已在其他地方生产,请发送样品和当前图纸。我们将据此报价,并如实告知切换是否能改善成本、交期,或两者均无改善。
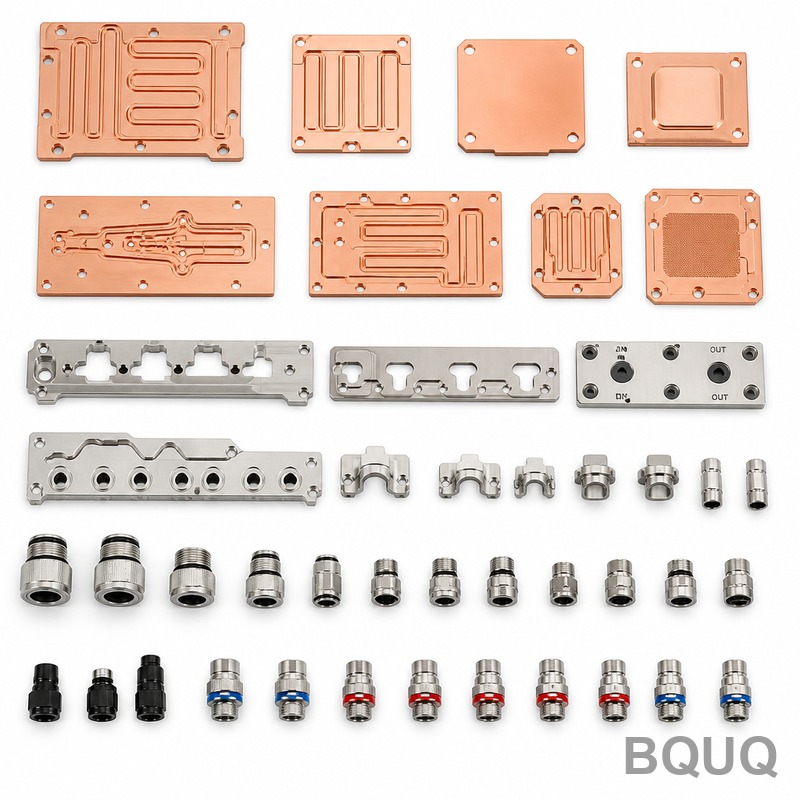
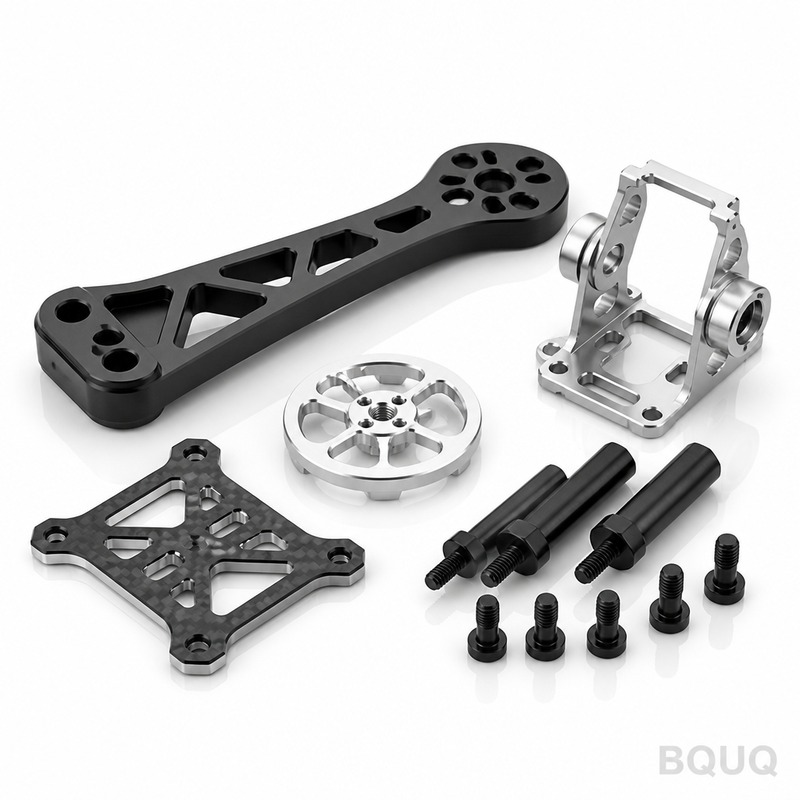
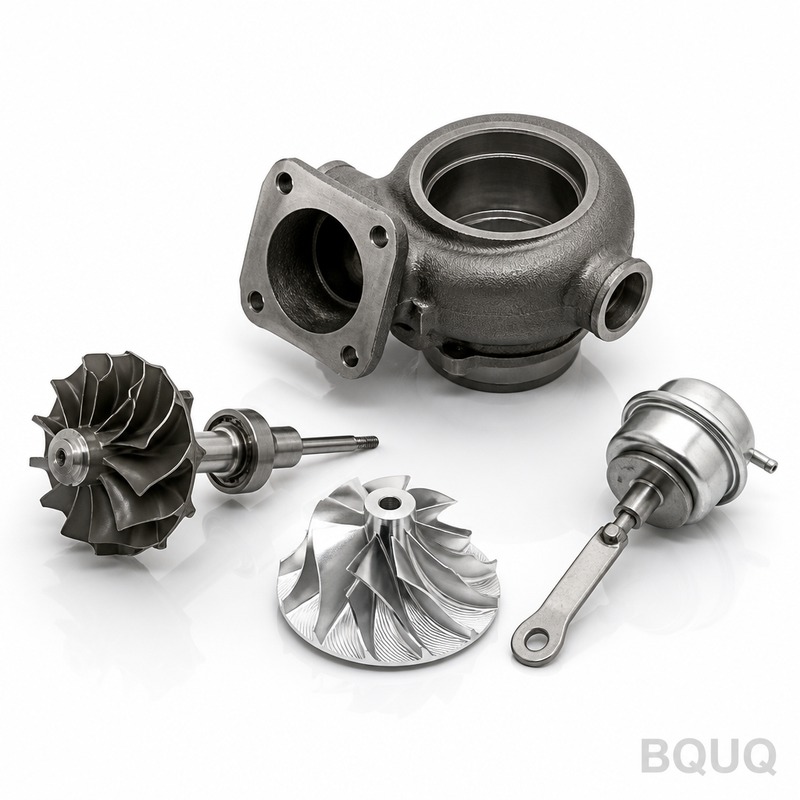
可与 级进模冲压:定义、工艺、公差及成本分析 对比查看。
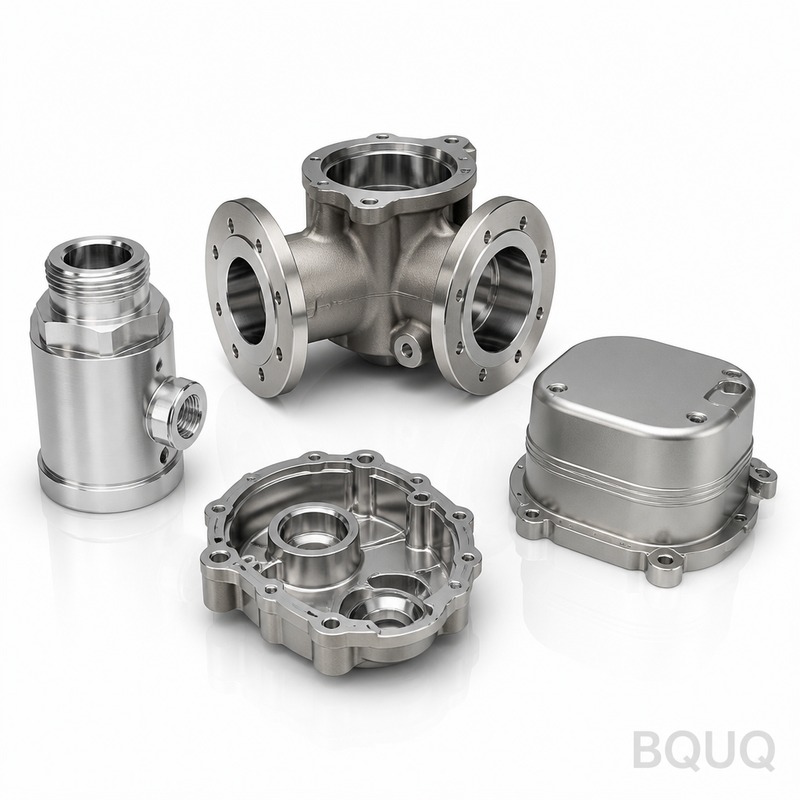
延伸阅读:冲压金属支架:设计、材料及何时选择冲压。
另请参阅:中东地区建立本土CNC加工能力。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | POM / PEEK / 尼龙 |
| 公差 | ±0.005 mm |
| 交期 | 10个工作日 |
| 最小起订量 | 200件 |
| 产能 | 生产速度,附有记录的首件检验和PPAP类记录 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| POM | 需要尺寸稳定性的一般精密零件 | 耐温性低于PEEK |
| PEEK | 高温或化学要求苛刻的应用 | 材料成本较高 |
| 尼龙 | 需要韧性和耐磨性的零件 | 吸湿性可能影响稳定性 |
| 喷砂 + 钝化 | 清洁、耐腐蚀的表面 | 额外的加工步骤和成本 |
| 单一合格来源 | 快速初始采购 | 关税或物流中断供应时的风险 |
| 第二合格来源 | 供应链韧性 | 额外的认证时间和文件 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|---|---|
| 材料调理 | 加工前确定材料状态 | 材料证书 |
| 工装设置 | 首先确定工装几何形状 | 工装记录 |
| 生产 | 在生产速度下保持±0.005 mm | 首件检验报告 |
| 检验 | 验证尺寸稳定性 | PPAP类记录 |
| 最终表面处理 | 喷砂 + 钝化 | 表面处理记录 |
常见问题解答
精密金属零件可选用哪些材料?
我们用POM、PEEK和尼龙加工精密金属零件。每种材料在尺寸稳定性、耐温性和成本方面提供不同的平衡。POM常用于一般精密用途,PEEK用于高温或化学暴露环境,尼龙用于需要韧性的场合。从200件起可提供材料证书。
生产交期和最小起订量是多少?
生产交期为10个工作日,最小起订量为200件。在此起订量下,我们可以提供材料证书、首件检验报告和PPAP类记录。这支持需要合格定制件而非单一来源标准件的机器人买家。
了解更多关于 定制CNC弹簧夹头 22型圆孔自动车床精密制造 的内容。
在生产速度下可以保持什么公差?
我们在生产速度下保持±0.005 mm,而非仅在单个慢速零件上。工艺始于固定的工艺窗口:首先设定材料状态和工装几何形状。这确保了整个生产批次的尺寸稳定性,并通过首件检验和PPAP类记录进行文件化。
精密金属零件采用什么表面处理?
标准表面处理为喷砂加钝化。喷砂产生均匀的哑光纹理,钝化提高耐腐蚀性。这一组合适用于许多机器人和工业应用。可根据要求提供其他表面处理,但记录在案的标准为喷砂 + 钝化。
为什么第二合格来源对精密金属零件很重要?
关税和物流的不确定性使区域资质认证成为机器人领域的优先事项。买家越来越多地要求第二合格来源以降低供应风险。这改变了精密金属零件的规格制定方式和公差记录方式,因为两个来源必须满足相同的记录和检验要求。
相关技术资料:热管折弯与压扁:设计规则。
200件时可提供哪些文件?
在200件时,我们提供材料证书、首件检验报告和PPAP类记录。这些文件支持合格定制件,现在在200件时即被要求提供,而非等到量产阶段。它们帮助买家验证材料状态、工装几何形状和公差合规性。
你们如何确保生产过程中的尺寸稳定性?
我们从工艺窗口开始,而非机床。首先确定材料状态和工装几何形状,然后确认在生产速度下保持±0.005 mm。检验记录(包括首件检验报告和PPAP类文件)验证200件最小起订量范围内的稳定性。
关键规格与选型对照
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | POM / PEEK / 尼龙 |
| 表面处理 | 喷砂 + 钝化 |
| 公差 | ±0.005 mm |
| 交期(生产) | 10个工作日 |
| 最小起订量(生产) | 200件 |
| 过程检验频率 | 每30至50件记录尺寸 |
| 文件 | 材料证书、首件检验报告(200件起) |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| POM | 需要良好尺寸稳定性和刚性的通用精密零件 | 耐化学性和耐温性低于PEEK |
| PEEK | 高温或化学暴露环境下的精密零件 | 成本较高,加工难度较大 |
| 尼龙 | 需要韧性和耐磨性的精密零件 | 吸湿性可能导致尺寸变化 |
| 喷砂 + 钝化 | 需要清洁表面和耐腐蚀性的零件 | 增加工序,可能影响交期 |
| 替代材料 | 供应链灵活调整 | 需重新认证,提供变更证书 |
常见问题解答
精密金属零件的公差能稳定保持在多少?
在生产速度下,我们的精密金属零件公差可稳定保持在±0.005 mm。过程检验每30至50件记录尺寸,确保批次漂移前发现刀具磨损。关键特征100%全检,一般尺寸抽样检验。
最小起订量和交期是多少?
我们的生产最小起订量为200件,生产交期为10个工作日。从200件起可提供材料证书和首件检验报告。交期从确认工艺窗口和工装后开始计算。
有哪些材料可选?表面处理是什么?
材料包括POM、PEEK和尼龙,表面处理为喷砂加钝化。材料状态与牌号同样重要,错误回火状态会导致加工后变形,因此不对称零件在精加工前会进行去应力处理。
如何确保材料替代不影响质量?
当POM、PEEK或尼龙被配给供应时,替代请求常见。我们在发货前按照相同的±0.005 mm和喷砂+钝化标准对任何替代材料进行认证,并随变更提供证书。
推荐阅读:精密CNC瑞士型车床钨钢导套 中国定制加工。
过程检验和最终检验有什么区别?
过程检验按固定间隔进行,操作员每30至50件记录尺寸,在批次漂移超出±0.005 mm前发现刀具磨损。最终检验对一般尺寸抽样,对关键特征100%全检。这一划分在工装制作前商定。
可与 冲压 vs 铸造:哪种工艺最适合您的零件? 对比查看。
可追溯性如何管理?
可追溯性按炉批号和生产日期保存。如果精密金属零件出现现场问题,我们可以确定适用的批次、工装组和检验记录。这有助于快速识别根本原因并采取纠正措施。
户外或冲洗环境应用需要注意什么?
户外或冲洗环境中的精密金属零件需要在设计阶段考虑喷砂+钝化和密封,而非事后添加。使用环境比载荷驱动更多的重新设计。维护通道也很重要,建议将易损件单独指定零件号。