
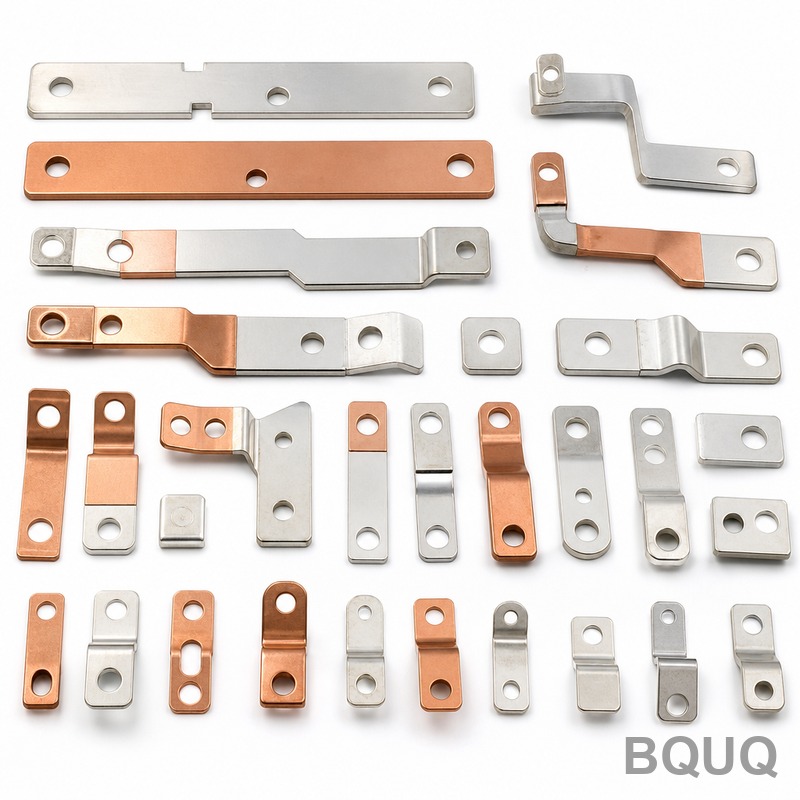
高精度冲压:在薄带上保持严格公差
简短回答: 在薄带上保持严格公差归结为四件事:稳定的带材送料、针对材料回弹设计的模具、压力机上的温度和力控制,以及与你真正关心的特征相匹配的检测。对于厚度在0.05 mm至0.50 mm之间的带材,在温度稳定的压力机上运行的良好级进模通常能在轮廓特征上保持±0.02 mm,在工位间步距上保持±0.01 mm,平面度控制在每10 mm长度约0.02 mm。BQUQ在CNC上将模具镶件加工到±0.005 mm,这才是公差预算的真正起点。在此之下,极限由材料晶粒方向、毛刺高度以及你测量的诚实程度决定。
为什么薄带比厚板更难
厚板宽容。一个2 mm的低碳钢支架有足够的横截面,冲压力分散,材料在顶出时抵抗弯曲,带材位置0.05 mm的变化在成品零件中几乎看不出来。薄带则相反——它放大一切。
在0.10 mm厚时,三种效应占主导:
- 带材位置误差变成特征误差。 如果导正销不能将带材定位在标称值0.01 mm以内,该误差会直接落在零件轮廓中。
- 回弹按比例更大。 薄材料在屈服前弹性弯曲得更远,因此模具的切割和成形几何必须补偿,而不是从图纸复制。
- 搬运损伤是真实的。 一条0.08 mm的铜合金带可能因调整不当的导料板、送料辊上的毛刺或开卷过快的卷料而变形。
这就是为什么精密冲压触点、引线框架、EMI屏蔽和微型信号零件的报价与一般钣金加工不同。压力机很少是瓶颈。带材路径才是。
级进模中真正控制公差的因素
带材送料与导正
送料器设定步距。导正销设定位置。如果送料器不一致,导正销必须纠正一个移动的目标,纠正力会作为变形进入带材。
一个有用的规则:送料器的重复性应至少比你承诺的步距公差好三倍。如果图纸要求步距±0.02 mm,送料器需要在大约±0.007 mm内重复。任何更差的情况,你都在依赖导正销将带材拖到位,这会磨损导正销尖端,并在生产运行中缓慢地使公差扩大。
模具间隙与冲头几何
冲裁间隙通常表示为每侧材料厚度的百分比。对于薄带,百分比绝对值很小,这意味着间隙由磨削精度决定,而不是由计算决定。
| 材料 | 厚度范围 | 典型每侧间隙 | 备注 |
|---|---|---|---|
| 铜合金(C2680、C5191) | 0.05–0.30 mm | 厚度的4–6% | 毛刺低,注意边缘圆角 |
| 磷青铜 | 0.08–0.40 mm | 5–7% | 回弹更高,需要更多模具补偿 |
| 不锈钢301/304 | 0.05–0.50 mm | 6–9% | 加工硬化;预计冲头磨损更多 |
| 黄铜 | 0.10–0.60 mm | 4–6% | 成形性好,步距稳定 |
| 镀镍钢 | 0.10–0.40 mm | 5–8% | 高剪切应变下镀层可能剥落 |
这些是用于规划的指示性范围。最终数值来自在实际卷料上的试运行,因为硬度、晶粒方向和涂层都会改变结果。
回弹补偿
对于任何成形特征——接触弹簧臂、卡扣、弯曲半径——模具必须切割成材料不会保持的形状,以便它松弛到目标形状。在0.15 mm磷青铜的90°弯曲中,过弯2–5°是常见的。在成形的弹簧臂上,通常规定成形后的自由高度而不是弯曲角度,因为这才是客户装配实际感受到的。
这就是冲压触点力设计与公差工作重叠的地方。一个长了0.03 mm的接触臂可能仍然通过尺寸检查,但仍然无法通过力测试。
压力机与热稳定性
一台以每分钟300冲次运行的机械压力机在机架、轴承和模具本身中产生热量。在运行的第一小时内,封闭高度可能漂移几微米。在薄带上,这种漂移在零件中可见。
实际控制措施:
- 运行预热期,并在放行生产前重新检查首件。
- 如果卷料从冷库送入温暖车间,监测带材温度。
- 在高速级进模上使用模具冷却或控温冷却液。
- 在每个班次开始、中间和结束时重新验证关键尺寸,而不仅仅是在设置时。
公差能力:什么是现实的
下表反映了在温度稳定的车间中,维护良好的薄带级进模的典型能力。将其视为规划指南,而非保证——每个零件都有其自身的限制特征。
| 特征 | 典型可达到公差 | 限制因素 |
|---|---|---|
| 外轮廓 | ±0.02 mm | 冲头和模具磨损、带材位置 |
| 孔径 | ±0.015 mm | 冲头直径、间隙、毛刺 |
| 工位间步距 | ±0.01 mm | 送料器重复性、导正销配合 |
| 弯曲角度 | ±1° | 回弹、材料硬度 |
| 成形弹簧自由高度 | ±0.05 mm | 回弹、带材厚度变化 |
| 平面度 | 每10 mm 0.02 mm | 残余应力、卷取记忆 |
| 毛刺高度 | ≤ 厚度的5% | 间隙、冲头锋利度 |
“我们无法保持那个”对话的最大单一来源是图纸规定了严格的轮廓公差,但将平面度和毛刺留为开放。在薄带上,平面度和毛刺通常比轮廓更能驱动装配良率。
材料选择及其对公差的影响
带材选择是一个公差决策。来自不同供应商的同一合金的两卷料,如果硬度或晶粒方向不同,表现可能不同。
关键点:
- 晶粒方向很重要。 横向于轧制方向的弯曲与沿轧制方向的弯曲表现不同。如果零件有关键成形,请指定方向。
- 厚度变化是继承的。 如果卷料厚度变化±0.005 mm,成形弹簧的自由高度变化会更大,因为弯曲几何随厚度缩放。
- 硬度控制回弹。 同一合金的半硬和全硬硬度需要不同的模具补偿。
- 电镀增加厚度。 两侧3 µm的镍镀层增加约0.006 mm的堆叠——足以在压配合或接触间隙中产生影响。
要深入了解厚度和硬度如何相互作用,请参阅冲压薄规格材料。
模具设计与维护:公差被捍卫的地方
精密冲压模具不是静态资产。它会磨损,磨损在模具失效之前很久就出现在零件中。
保护公差的设计决策
- 可更换镶件 在最重载的切割工位上,以便更换磨损边缘而不是重新切割整个模具。
- 带导正的导正销 具有适当的间隙,以便带材由几何定位,而不是由力定位。
- 脱料板 在切割和顶出期间保持带材平整。
- 废料和废屑控制——薄带模具中卡住的废料会在一冲次内损坏一个部分。
- 硬化和涂层切割边缘 在涉及不锈钢等磨蚀性材料时。
保持公差的维护
薄带级进模的实用计划:
1. 每次设置时进行首件检验,记录关键尺寸。
2. 根据冲次定义间隔进行过程中检查。
3. 在设定冲次时进行边缘检查和轻度刃磨,在毛刺高度超过限制之前。
4. 在更长周期内进行完整的模具拆解和重新鉴定。
间隔取决于材料和速度。高速下的不锈钢比黄铜需要更早关注。要更广泛地了解工装决策如何影响成本和交货时间,请参阅冲压工装成本分解。
检测:测量重要的特征
如果零件没有按照其在客户装配中的方式固定,薄冲压件的CMM报告可能会产生误导。在花岗岩平板上平放测量的接触弹簧与在其安装位置测量的同一弹簧读数不同。
实用方法:
- 光学/视觉测量 用于轮廓和步距,零件通过真空或轻夹持保持平整。
- CMM 用于关键3D特征,夹具模拟装配约束。
- 力测试 用于弹簧臂和卡扣,因为尺寸合规并不保证功能合规。
- 毛刺和边缘检查 在放大下以定义的抽样率进行。
BQUQ在东莞一家工厂运行四条生产线,通过ISO9001认证,这意味着冲压、二次加工和检测保持在同一个质量体系中,而不是在供应商之间传递。CNC加工到±0.005 mm支持内部模具镶件工作,因此磨损或修改的镶件不必等待外部工具车间。
使严格公差可实现的设计规则
如果你正在设计薄带零件并希望公差可制造,这些习惯有帮助:
- 在公差严格的地方保持零件轮廓简单,并将严格公差放在实际功能的特征上。
- 避免同时规定严格的弯曲角度和严格的自由高度——选择重要的那个。
- 给模具一个放置导正销和带材边缘的地方。
- 指定毛刺方向和高度,而不仅仅是“去毛刺”。
- 如果零件有关键成形,说明材料硬度和晶粒方向。
- 在内角允许小半径而不是尖角,尖角会集中应力并加速模具磨损。
常见问题
问:高精度冲压在薄带上实际能保持什么公差?
答:对于厚度在0.05 mm至0.50 mm之间的带材,在温度稳定的压力机中维护良好的级进模通常能在轮廓上保持±0.02 mm,在工位步距上保持±0.01 mm,平面度约为每10 mm 0.02 mm。在特定特征上可能实现更紧的值,但在承诺之前必须根据材料、模具设计和检测方法进行审查。
问:为什么我的冲压件通过检验但在装配中失败?
答:通常是因为检验在自由状态下测量零件,而装配对其加载。平面度、回弹和残余应力可能使尺寸正确的零件在约束后表现不同。添加力测试或模拟装配的夹具通常比收紧尺寸公差更快地解释失败。
问:带材厚度变化如何影响成品零件?
答:厚度变化是直接继承的。如果卷料变化±0.005 mm,成形特征随之缩放,弹簧的自由高度变化可能超过厚度带所暗示的。对于力或间隙关键的零件,在卷料上指定更紧的厚度公差,而不是试图在模具中纠正。
问:薄带级进模需要多久维护一次?
答:这取决于材料和冲次。像不锈钢这样的磨蚀性材料比黄铜或铜合金更快磨损边缘。实用的方法是在定义的冲次下检查切割边缘,并在毛刺高度超过图纸限制之前刃磨,而不是等待可见的质量问题。每次设置都应以记录的首件开始。
问:没有完成图纸可以报价精密冲压件吗?
答:可以。带有临界尺寸、材料、硬度、厚度和年用量的草图足以开始。BQUQ在12个工作小时内发出报价,MOQ灵活,因此在确认最终图纸时,原型和过渡数量是可行的。
相关资源
- 关于BQUQ和我们的东莞工厂:/about/
- 定制金属冲压能力:/custom-metal-stamping/
- 冲压端子和触点:/stamping-terminals-contacts/
- 冲压支架和安装座:/stamping-brackets-mounts/
- 行业趋势:/industry-dynamics/
- 技术文章:/bquq-blog/
- 常见问题和案例研究:/faq/ | /case/
- 联系工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一家ISO9001工厂中运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞直接采购——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


