
钣金件:材料 Titanium Grade 5,公差 0.003 mm,表面 hard chrome plate 0.025 mm,交期 10 个工作日,起订 1000 件。产能 ,服务 robotics。含图纸评审与首件报告。
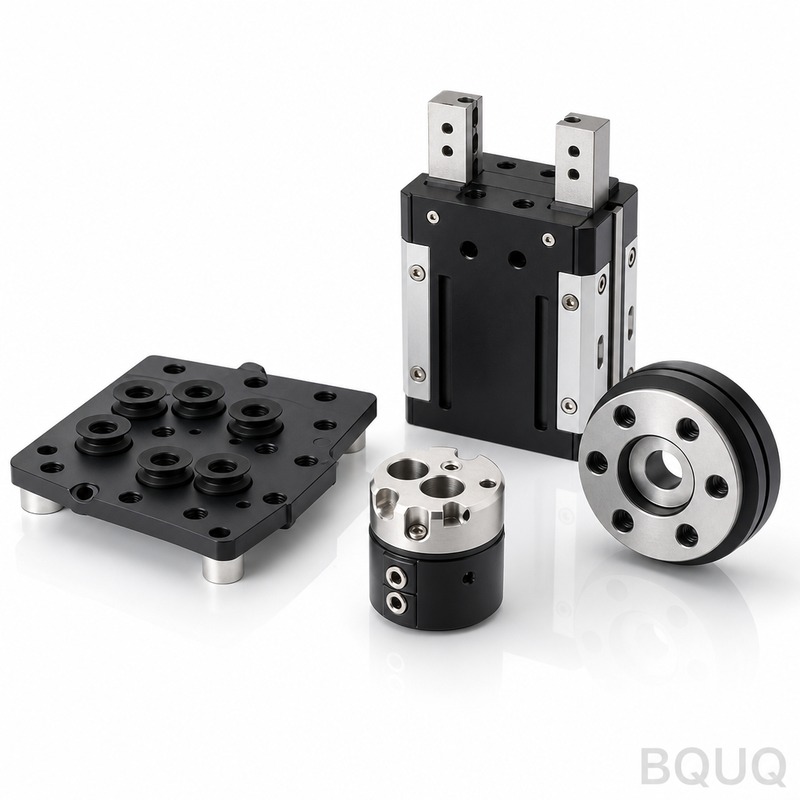
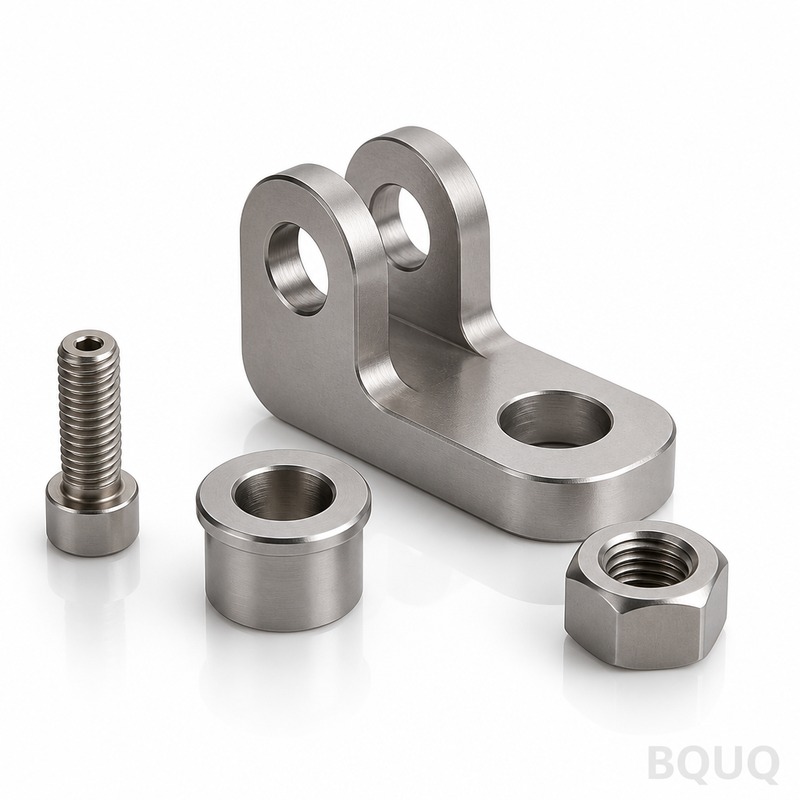
钣金件
核心结论
钣金件采购的核心在于工艺能力而非零件本身。铜 C110 配合电解抛光 Ra 0.2、可按要求达到 ±0.002 mm、15 个工作日生产交期、1000 件起订量构成基准。文件资料包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。公差通过工装几何尺寸保证,而非依靠检验筛选。
核心要点
医疗器械采购中的钣金件取决于工艺能力,而不仅仅是零件本身。铜 C110 配合电解抛光 Ra 0.2、可按要求达到 ±0.002 mm、15 个工作日生产交期、1000 件起订量构成基准。文件资料包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。公差通过工装几何尺寸来保证,而非依靠检验筛选。
核心要点
医疗器械采购中的钣金件关键在于工艺能力,而不仅仅是零件本身。铜 C110 配合电解抛光 Ra 0.2、可按要求达到 ±0.002 mm、15 个工作日生产交期、1000 件起订量定义了基准。文件资料现包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。工装围绕实测工艺能力进行设计,因此公差通过工装几何尺寸来保证,而非依靠检验筛选。
如果您是首次采购钣金件,决策很少取决于零件本身。关键在于供应商能否在数千件的批量中按要求保持 ±0.002 mm,以及当图纸变更时 15 个工作日是否仍然成立。
关键规格一览
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 铜 C110 |
| 表面处理 | 电解抛光 Ra 0.2 |
| 交期(生产) | 15 个工作日 |
| 起订量(生产) | 1000 件 |
市场与技术背景
医疗器械领域的需求已从单一来源标准件转向合格定制件,这推动文件资料要求向上游延伸。材质证明、首件检验报告和 PPAP 式记录现在要求在 1000 件时提供,而非量产阶段。
延伸阅读:散热膏导热硅脂。
技术门槛持续提升:曾经接受按要求 ±0.002 mm 的组件,现在对关键特征指定更严格的控制,这使决策转向工装设计而非最终检验。
我们如何制造
工装围绕工艺的实测能力进行设计,因此按要求 ±0.002 mm 是工装几何尺寸的结果,而非检验筛选的结果。这就是 15 个工作日切实可行而非乐观估计的原因。
另请参阅:定制CNC加工3D打印机零件。
在生产中,钣金件按固定间隔进行过程检验。操作员每 30 至 50 件记录尺寸,在批次漂移超出按要求 ±0.002 mm 之前发现刀具磨损。
热处理和表面处理作为受控工序安排,而非事后补充。电解抛光 Ra 0.2 按规定的厚度范围施加并验证,因为此处的波动比尺寸漂移导致更多现场失效。
材料与表面处理
当钣金件承受接触载荷时,材料硬度与尺寸公差一并规定。硬度没有明确的测试方法,是来料检验争议最常见的来源。
了解更多关于 数据中心两相冷却的最新趋势是什么? 的内容。
当铜 C110 出现配额分配时,替代请求很常见。我们在发货前按相同的按要求 ±0.002 mm 和电解抛光 Ra 0.2 标准对任何替代品进行认证,并随变更提供证书。
再生含量和 RoHS/REACH 声明可根据要求为钣金件提供。如果您的医疗器械客户审核材料来源,请在报价阶段而非交货时索取材质证明。
公差与检验
钣金件的一般尺寸按要求保持在 ±0.002 mm;关键特征在图纸上标识,并以更严格的公差带单独控制。
工艺能力按特征进行跟踪。当钣金件的 Cpk 低于约定阈值时,我们要么调整工艺,要么重新分类该特征,而非在最后分选零件。
相关技术资料:2026年AI辅助CNC编程能带来哪些实际生产力提升?。
不合格材料进行物理隔离,而不仅仅在系统中标记。对于钣金件,这意味着批次留在标记区域,直到处置有记录,从而防止最常见的发货错误。
应用领域
在装配中,钣金件通常受配合件约束,而非其自身规格。尽早共享接口图纸可防止常见故障,即两个零件都在公差内但无法装配。
振动和循环是钣金件常见的寿命限制因素。如果已知工作循环,我们可以推荐一种表面处理和硬度组合,在不改变尺寸的情况下延长使用寿命。
订购前需确认事项
将认证批量与生产批量分开规划。对于钣金件,1000 件是工艺得到验证的节点;在此之前的一切都是工艺开发。
确认再订购路径。如果钣金件已归档工装图纸和首件检验报告,多年后的重复订单可重现原始零件而非近似件。
常见问题:订购前的疑问
钣金件能达到什么公差?
一般尺寸按要求保持在 ±0.002 mm。关键特征在图纸上标识并保持在更严格的公差带,同时注明测量方法,以便来料检验与我们的一致。
钣金件的最小起订量是多少?
原型数量远低于生产最低量。钣金件的生产批量从 1000 件起,这是工艺窗口得到验证且单位成本稳定的节点。
钣金件的生产需要多长时间?
是的。材质证明、炉批号追溯和首件检验报告随订单发货。如果您的医疗器械客户需要额外文件,请在报价阶段说明。
能否按我们现有的图纸加工?
电解抛光 Ra 0.2 是钣金件的标准处理。其他处理按规定的厚度范围报价,并用同批次的试片验证,而非根据工艺设置假设。
你们提供材质和检验证书吗?
是的,我们推荐这样做。无工装的原型钣金件以工装成本的一小部分验证配合和功能,通常在下料前就发现设计变更。
如果钣金件已在其他地方生产,请寄送样品和当前图纸。我们将据此报价,并如实告知切换是否能改善成本、交期,或两者都不能。
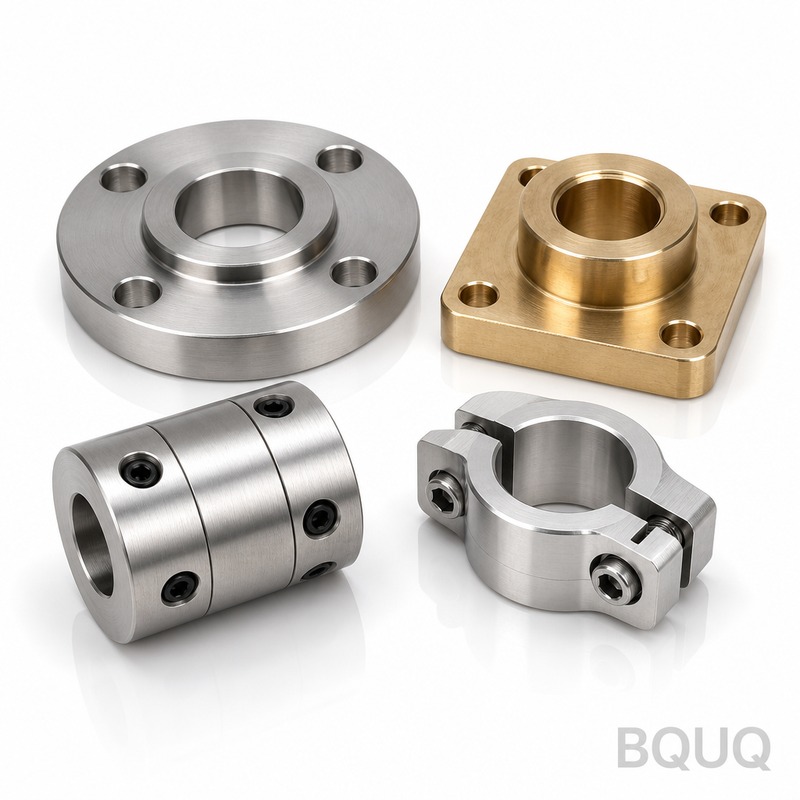
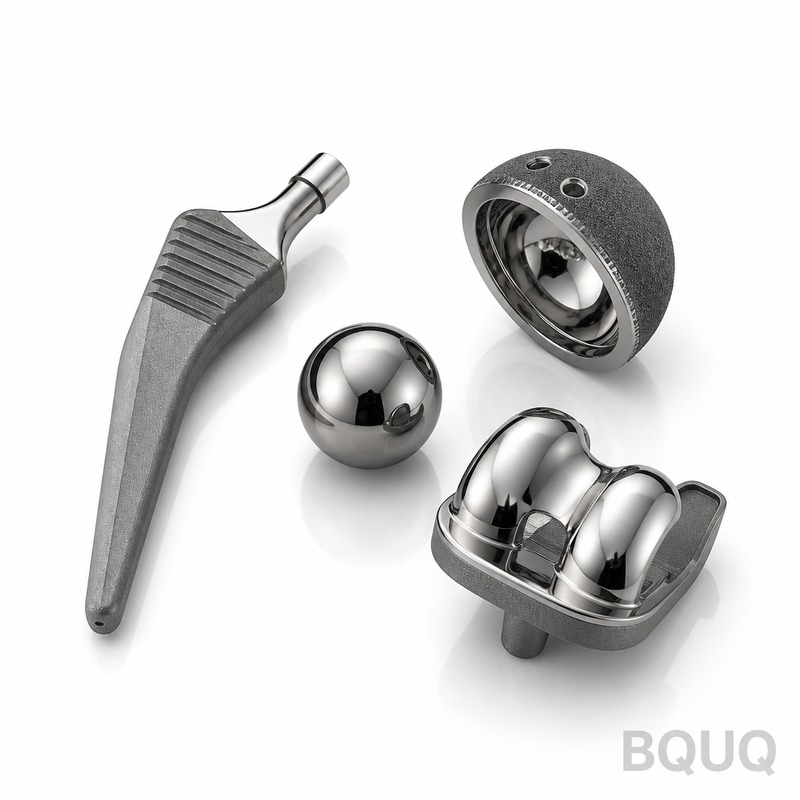
推荐阅读:定制电池接触弹簧,按图加工。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 铜 C110 |
| 公差 | 按要求 ±0.002 mm |
| 交期 | 15 个工作日(生产) |
| 起订量 | 1000 件(生产) |
| 产能 | 数千件批量 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 标准单一来源零件 | 需求稳定的简单组件 | 文件较少,但认证支持有限 |
| 合格定制零件 | 需要可追溯性的医疗器械组件 | 1000 件起订量下文件负担更高 |
| 按要求 ±0.002 mm | 公差需求适中的关键特征 | 需要围绕工艺能力设计工装 |
| 关键特征更严格控制 | 技术门槛不断演进的组件 | 决策转向工装设计,而非最终检验 |
工艺 / 检验
| 阶段 | 控制 | 记录 |
|---|---|---|
| 工装设计 | 围绕实测工艺能力设计 | 工装几何尺寸文件 |
| 生产 | 批次中保持按要求 ±0.002 mm | 首件检验报告 |
| 材料 | 铜 C110 配合电解抛光 Ra 0.2 | 材质证明 |
| 质量 | 1000 件时 PPAP 式记录 | PPAP 式记录 |
| 交期 | 15 个工作日生产 | 生产排程 |
常见问题
这些钣金件的标准材料和表面处理是什么?
标准材料为铜 C110,表面处理为电解抛光 Ra 0.2。该组合支持医疗器械及其他对导电性和表面质量有要求的应用。材质证明在 1000 件起订量时提供。
能否在数千件的批量中按要求保持 ±0.002 mm?
可以。工装围绕工艺的实测能力进行设计,因此按要求 ±0.002 mm 是工装几何尺寸的结果,而非检验筛选的结果。这使公差在数千件批量中可重复。
可与 冲压304、316和弹簧钢零件的最佳技巧是什么? 对比查看。
生产交期和起订量是多少?
生产交期为 15 个工作日,生产起订量为 1000 件。这些数字适用于标准订单。如果图纸变更,交期可能受影响,因此请在订购前确认。
1000 件时提供什么文件?
在 1000 件时,提供材质证明、首件检验报告和 PPAP 式记录。这些支持医疗器械认证和可追溯性。文件要求从量产阶段向上游延伸至 1000 件级别。
你们如何处理关键特征的更严格控制?
曾经接受按要求 ±0.002 mm 的组件,现在对关键特征指定更严格的控制。这使决策转向工装设计而非最终检验。工装围绕实测工艺能力设计,以满足更严格的要求。
延伸阅读:如何计算冲压力:工程指南。
如果图纸变更,15 个工作日是否仍然现实?
当工装围绕实测工艺能力设计时,15 个工作日生产交期是现实的。如果图纸变更,排程可能需要审查。请在订购前确认图纸状态以避免延误。
订购钣金件前应确认什么?
确认材料铜 C110、表面处理电解抛光 Ra 0.2、按要求 ±0.002 mm 公差、15 个工作日交期、1000 件起订量。同时确认文件需求:材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。
另请参阅:快换夹头系统:缩短装夹时间。
关键规格与选型指南
规格对比
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 铜 C110 |
| 公差 | 按要求 ±0.002 mm |
| 交期 | 15 个工作日(生产) |
| 起订量 | 1000 件(生产) |
| 产能 | 数千件批量 |
选型 / 对比
| 选项 | 最适合 | 权衡 |
|---|---|---|
| 标准单一来源零件 | 文件少、几何形状简单 | 认证支持有限 |
| 合格定制零件 | 需要 PPAP 式记录的医疗器械采购 | 文件和起订量要求更高 |
| 铜 C110 配合电解抛光 Ra 0.2 | 需要精细表面处理的医疗器械 | 材料和表面处理成本溢价 |
| 按要求 ±0.002 mm | 紧公差组件 | 需要工艺能力验证 |
| 1000 件起订量 | 生产批量 | 前期承诺更高 |
常见问题
钣金件使用什么材料?
铜 C110 是这些钣金件的基准材料,表面处理为电解抛光 Ra 0.2。该组合支持医疗器械采购,其文件包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。
钣金件能达到什么公差?
公差为按要求 ±0.002 mm。工装围绕实测工艺能力设计,因此公差通过工装几何尺寸来保证,而非依靠检验筛选。这支持数千件的批量,同时保持规定公差。
生产交期是多少?
生产交期为 15 个工作日。这适用于标准生产批量。如果图纸变更,交期可能受影响,因此请在订购前确认。
了解更多关于 挤压式、刨削式与冲压式散热器:成本与性能对比 的内容。
最小起订量是多少?
生产起订量为 1000 件。包括材质证明、首件检验报告和 PPAP 式记录在内的文件在 1000 件时提供。
包含哪些文件?
文件包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。这些记录支持医疗器械采购要求,并与工艺能力挂钩。
能否在数千件的批量中保持 ±0.002 mm?
可以,公差基于实测工艺能力融入工装几何尺寸。这允许在数千件的批量中按要求保持 ±0.002 mm,并在 1000 件时提供首件检验报告和 PPAP 式记录。
相关技术资料:BQUQ锻造铝散热器:精密CNC铣削,平面度0.02mm,交期7天。
订购钣金件前应确认什么?
确认材料铜 C110、表面处理电解抛光 Ra 0.2、按要求 ±0.002 mm 公差、15 个工作日交期、1000 件起订量,以及包括材质证明、首件检验报告和 PPAP 式记录在内的文件要求。
常见问题解答
钣金件的公差是如何保证的?
公差通过工装几何尺寸来保证,而非依靠检验筛选。工装围绕实测工艺能力设计,因此可按要求达到 ±0.002 mm。生产中每 30 至 50 件记录尺寸,在批次漂移超出前发现刀具磨损。
推荐阅读:BQUQ数控加工自动车床36型六角孔弹簧夹头。
钣金件的生产交期和起订量是多少?
生产交期为 15 个工作日,起订量为 1000 件。交期切实可行是因为工装围绕工艺能力设计,而非乐观估计。1000 件时提供 PPAP 式记录。
铜 C110 出现配额分配时怎么办?
替代请求很常见。我们在发货前按相同的 ±0.002 mm 和电解抛光 Ra 0.2 标准对任何替代品进行认证,并随变更提供证书。请在报价阶段而非交货时索取材质证明。
可与 越小越难:消费电子超薄散热片的技术极限与创新 对比查看。
钣金件需要提供哪些文件资料?
文件资料包括材质证明、首件检验报告,以及 1000 件时的 PPAP 式记录。再生含量和 RoHS/REACH 声明可根据要求提供。如果您的医疗器械客户审核材料来源,请在报价阶段索取。
电解抛光 Ra 0.2 如何控制?
电解抛光 Ra 0.2 作为受控工序安排,按规定的厚度范围施加并验证。此处的波动比尺寸漂移导致更多现场失效。热处理和表面处理均作为受控工序,而非事后补充。
钣金件的硬度如何规定和检验?
当钣金件承受接触载荷时,材料硬度与尺寸公差一并规定。硬度没有明确的测试方法,是来料检验争议最常见的来源。因此需在图纸上明确测试方法。
关键特征的公差带如何控制?
钣金件的一般尺寸按要求保持在 ±0.002 mm;关键特征在图纸上标识,并以更严格的公差带单独控制。工艺能力按特征进行跟踪,当 Cpk 低于约定阈值时,调整工艺或重新分类该特征。


