产品详情 Contents
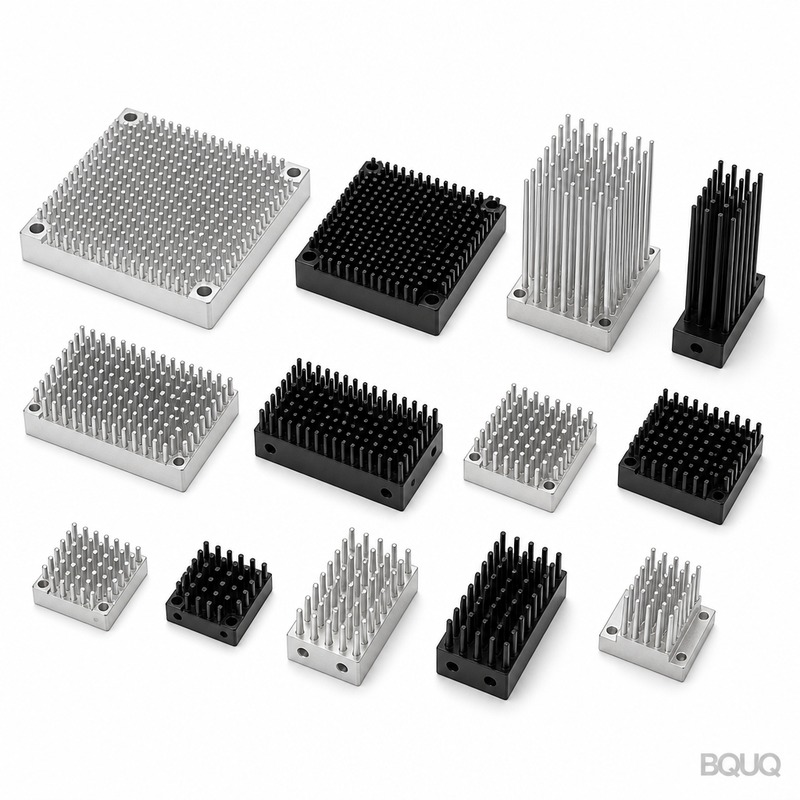
本系列核心优势:针鳍几何结构,重复精度±0.01 mm 针鳍精密加工散热器系列02是一组CNC加工铝制及铜制散热器,具有密集排列的方形或圆形针鳍。其实际优势在于,与相同占地面积的平板底座相比,热表面积最多可增加300%,同时针间间距保持在±0.01 mm,整个阵列的针高跳动量低于0.05 mm。每件产品均在我司东莞工厂加工,标准交期7天,发货前100%尺寸检验。
我们不采用铸造工艺。我们使用4轴和5轴CNC加工中心从实心棒料上直接切削成型。这意味着无气孔、无模具错位、无拔模斜度。针鳍笔直,底座平整,热界面表面研磨至Ra 0.8 µm。如果您的设计需要特定的针数、高度或底座厚度,我们可在数分钟内调整程序——无模具费用,无需等待开模。
为何在低风速气流下,机加工针鳍优于铲齿或挤压鳍片 铲齿鳍片通过弯折材料成型,会在根部留下微裂纹。挤压鳍片则局限于直线通道和固定的鳍高比。机加工针鳍打破了这两项限制。在风速2 m/s的1U服务器机箱中,针鳍阵列比同等挤压鳍片散热器多散热15–20%,因为空气绕每根针鳍形成涡流,破坏边界层。在自然对流(无风扇)条件下,相同针鳍几何结构在70°C温差下比平板鳍片性能高25%。
系列02包含三种标准针型:直径2.0 mm圆针、间距1.5 mm;1.5 mm方针、间距1.2 mm;以及适用于低压降应用的3.0 mm圆针、间距2.5 mm。如果您需要混合针型——CPU芯片上方密集针鳍、电容上方较宽针鳍——我们可直接根据您的STEP文件生成相应刀具路径。CNC程序不是限制;您的热仿真才是唯一上限。
材料与热处理:6061-T6、6063-T5、C11000紫铜及硬度数值 本系列常备两种铝合金和一种纯铜等级。6061-T6为默认材料:硬度95 HB,屈服强度276 MPa,适合结构安装孔和螺纹嵌件。6063-T5较软(60 HB),但导热系数高出10%(209 W/m·K对比180 W/m·K),因此当散热器仅作为热传导路径而非承重部件时选用。为追求最高性能,C11000电解铜(无氧,391 W/m·K)在加工时刀具采用1.5 µm类金刚石涂层,以防止加工硬化和毛刺产生。
默认情况下,我们不对针鳍区域进行阳极氧化。阳极氧化会形成25–50 µm氧化层,使表面导热性能降低约5%。如需耐腐蚀性,我们提供透明铬酸盐转化涂层(MIL-DTL-5541),厚度小于1 µm,不影响热性能。对于铜制零件,我们施加轻度钝化处理,防止运输过程中产生绿色氧化——可见氧化物是客户投诉点,因此我们提前杜绝。
每次发货前检验:CMM、光学投影仪及可信赖的2D检测报告 系列02中的每件散热器均在蔡司CMM上测量,分辨率0.5 µm。我们检查针径、针高、底座平面度以及关键针间间距,在阵列中五个不同位置进行测量。针尖相对安装表面的跳动量在花岗岩平板平台上用千分表测量——该数值决定您的导热垫或TIM能否均匀压缩。任何针尖跳动量超过0.05 mm的零件均被拒收。
每次发货均附带2D检测报告,显示您图纸上每个尺寸的实际测量值。报告包含50倍放大倍率下针鳍表面的显微照片,让您不仅看到Ra数值,更能直观查看表面质量。如需,我们还提供批次中一件样品的3D扫描(结构光,±0.02 mm),为您的机械团队提供用于自身热FEA分析的数字孪生模型。
交期、起订量及我们如何超越7天标准 系列02的标准交期为7个工作日,数量从1件到5,000件均可。无起订量——我们以与500件批量相同的单价发货单件原型,因为CNC装夹完全相同。唯一变量是加工节拍。对于紧急需求,我们提供48小时加急通道,加收20%附加费,但为您预留一台专用5轴加工中心。过去18个月中,我们从未延误过任何48小时加急订单。
我厂实行24/5工作制,配备12人夜班团队。瓶颈从来不是设备,而是检验环节。因此我们在2024年增设了第二台CMM,目前100%零件均在厂内完成测量,无需外协。这就是我们能够承诺7天并平均6.8天交付的原因。如果您需要不同合金、特殊针型(六角形、泪滴形、锥形)或螺纹底座嵌件,我们增加2天交期用于刀具路径修改和首件检验。
规格参数 数值 备注 可用材料 6061-T6、6063-T5、C11000紫铜 其他合金可定制 针径范围 1.0 mm – 5.0 mm 圆形或方形截面 针间距(中心距) 1.2 mm – 3.0 mm 均匀或可变阵列 针高范围 3.0 mm – 25.0 mm 高径比最高8:1 底座厚度 2.0 mm – 15.0 mm 研磨平整以确保TIM接触 硬度(铝6061-T6) 95 HB 屈服强度276 MPa 硬度(铝6063-T5) 60 HB 导热系数209 W/m·K 加工公差 ±0.01 mm 适用于所有针鳍和底座尺寸 表面光洁度(底座) Ra 0.8 µm 可选Ra 0.4 µm研磨 针尖跳动量 ≤ 0.05 mm 相对安装表面 标准交期 7个工作日 可提供48小时加急 起订量 无起订量 单件原型至5,000件
为何我们的5轴CNC工艺加工铜材成本低于您的预期 铜材因切削时易产生涂抹而非切断,是公认的难加工材料。多数工厂对铜散热器收费3倍,且仍会出现毛刺。我们通过使用PCD(聚晶金刚石)刀片配合15,000 rpm主轴和70 bar贯穿刀具冷却液解决了这一问题。结果:一根2.0 mm铜针、8:1高径比,加工时间4.2秒,毛刺高度低于0.02 mm,无需二次去毛刺工序。这就是我们的铜针鳍散热器价格仅为铝制版本1.8倍而非3倍的原因。
如果您正在将我们与本地加工店比较,请考虑以下数据:我们拥有14台专用于热管理零件的CNC设备,自2004年以来已生产超过200万件针鳍散热器。我们的操作员无需查看图纸就知道针鳍应有的形态。这是标准产品,而非随机加工请求。这就是“制造零件的工厂”与“提供热管理解决方案的工厂”之间的区别。如需全面了解我们如何为这些高深宽比特征选择刀具,请阅读我们的CNC刀具选择指南 。
处理您的图纸:STEP、STL,或带尺寸的餐巾纸草图 以任何格式发送您的文件。STEP格式最佳,但我们也处理过PDF、JPEG,甚至白板照片。我们的工程团队会将您的几何形状转换为可加工模型,并在24小时内回复DFM(可制造性设计)意见。DFM将标注任何高径比过大的针鳍(我们建议最大8:1)、任何过薄无法安装孔的底座(最小2.0 mm),以及任何需要圆角的尖锐内角。我们不猜测;我们根据工艺能力评估您的零件。
对于超过500件的订单,我们还提供免费热仿真服务。将您的风量、环境温度和热源功率(瓦)发送给我们,我们的热工程师将运行CFD分析,确认您的针鳍几何结构为最优方案。如果仿真显示更优的针型,我们将免费修改您的文件。这不是营销噱头——这能避免我们加工出无法满足您热规格的零件,从而节省返工成本。
针鳍精密加工散热器系列02的最小起订量是多少? 无起订量——我们以与500件批量相同的单价制造并发货单件原型,因为CNC装夹和检验时间完全相同。
能否定制针型、底座厚度和安装孔位置? 可以,以上三项均可根据您的STEP文件完全定制,我们将在24小时内回复DFM意见,确认更改在±0.01 mm公差能力范围内。
如何确保针尖质量和底座平面度? 每件零件均在蔡司CMM(0.5 µm分辨率)上测量针间距和底座平面度,针尖跳动量在花岗岩平板上用千分表对照安装表面验证;任何跳动量超过0.05 mm的零件均被拒收。
定制设计100件产品的实际交期是多少? 对于需要新刀具路径的定制针型,交期为9个工作日(标准7天加2天首件检验);如需更快,可选用48小时加急通道,附加费20%。
12小时内获得确定报价——无起订量,无隐藏模具费用 发送您的图纸或您想替换的零件编号即可。我们的销售工程师将回复确定价格、确认交期,以及几何形状需要调整时的DFM意见。我们是位于中国东莞的精密制造 合作伙伴,自2004年以来一直从事该领域。您无需担心我们能否达到您的公差——我们已在上方公布了数据,并将在您的检测报告中再次体现。
如果您仍在机加工针鳍与铲齿或粘合鳍片组件之间犹豫,我们的CNC加工公差指南 解释了为何机加工特征比装配式替代方案更具重复性。如需最快响应,请将STEP文件发送至sc@bquq.com。如需即时沟通,请通过WhatsApp联系我们:+86 13713157787。我们将在收到您的图纸后12小时内发送确定报价——无论时区,无论工作日或周末。
相关产品 参数 参数 能力 材料 AL6063/6061/5052,纯铜C1100,铜铝复合 工艺 挤压、CNC加工、铲齿、锻造、压铸、冲压翅片 翅片类型 挤压翅片、针翅、铲齿翅片、折叠翅片、粘合翅片、热管、均温板 表面处理 黑色阳极氧化、本色阳极氧化、镀镍、粉末喷涂 尺寸范围 最大1500 x 400 x 300 mm 热测试 每批次提供热阻和散热数据 打样 5-7天,样品无最小起订量 检验 三坐标测量仪、热阻测试仪,每批次提供完整报告