产品详情 Contents
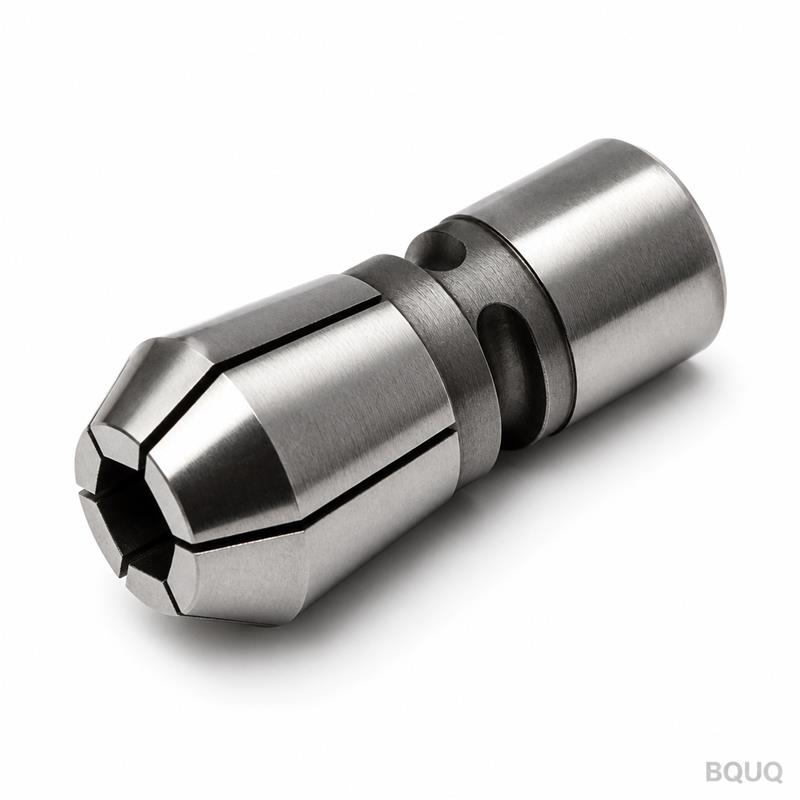
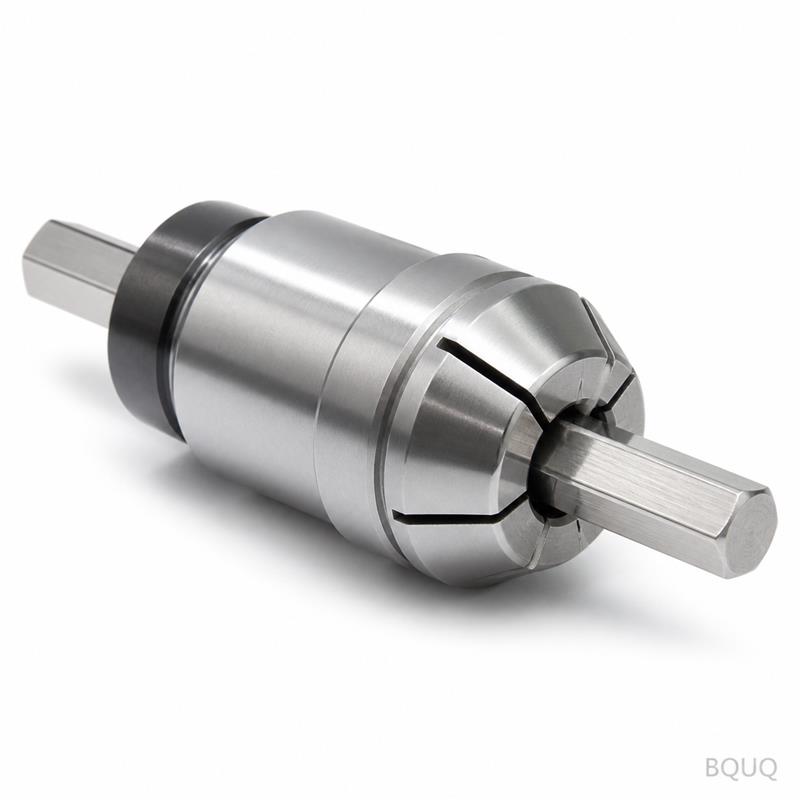
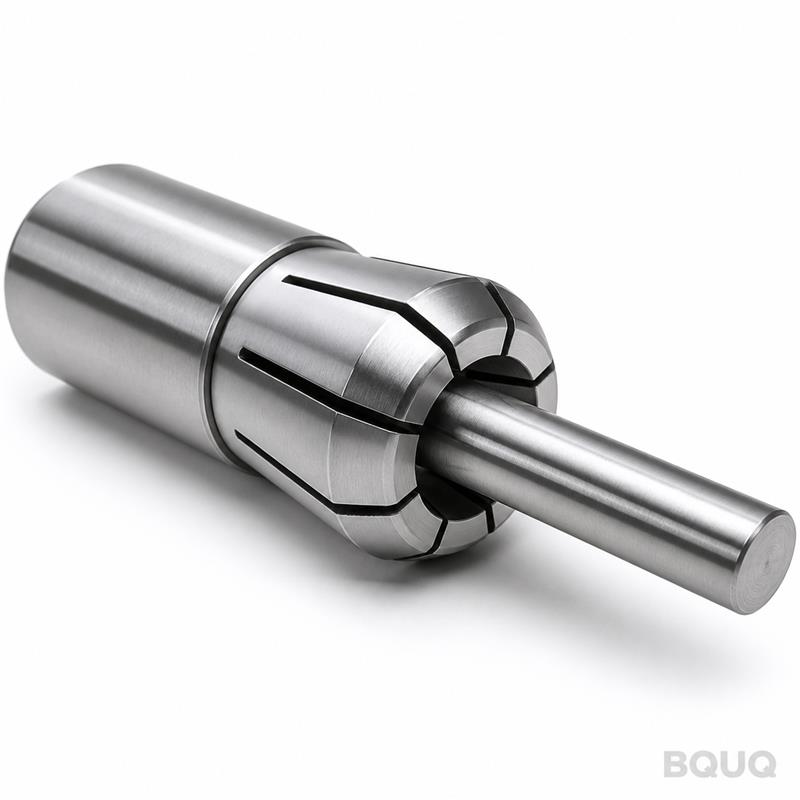
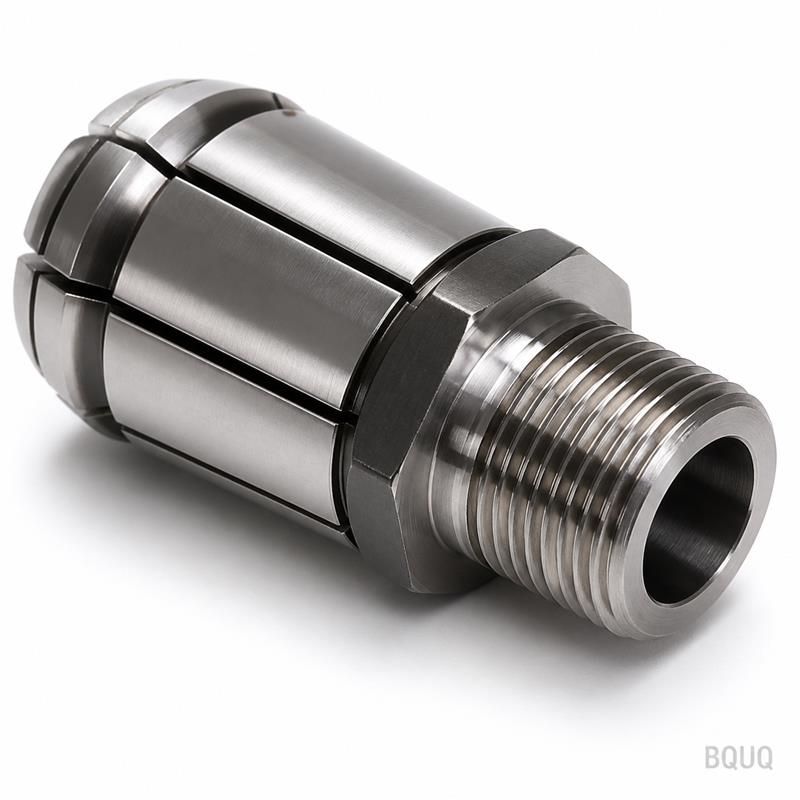
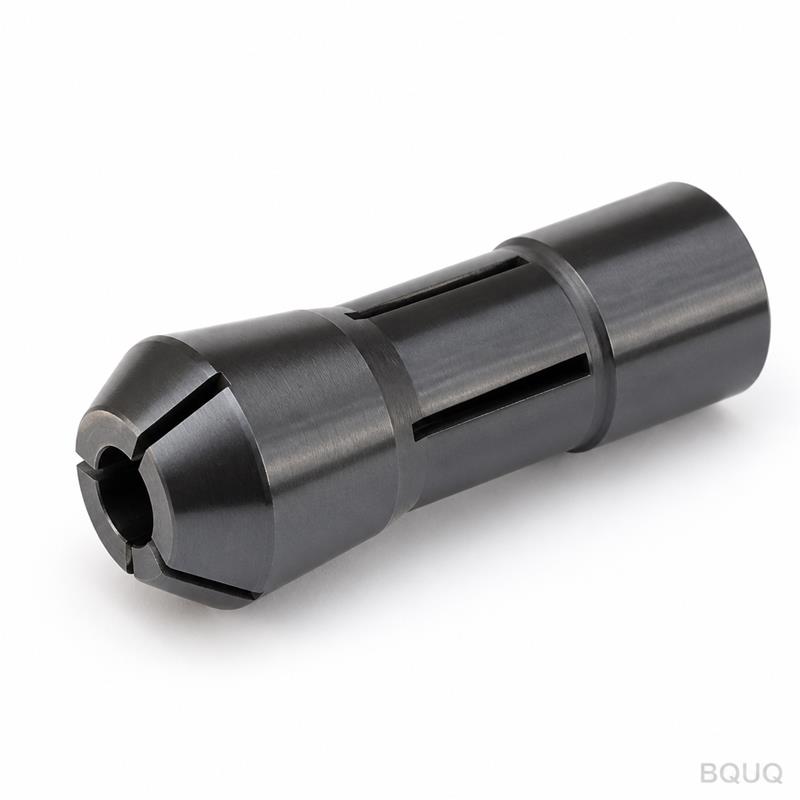
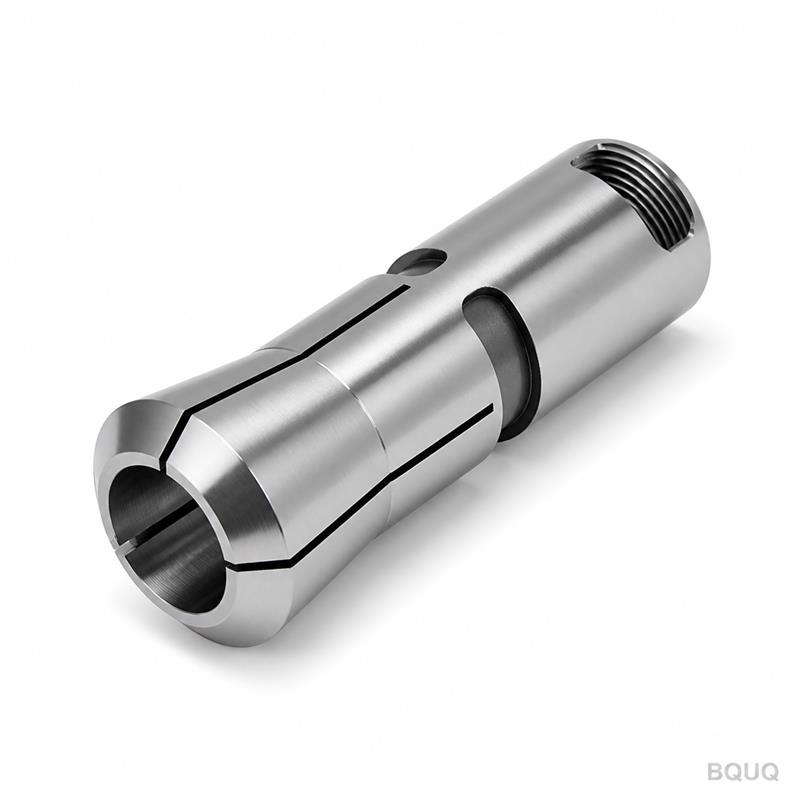
这款夹头对您的走心式或自动车床的实际作用 这是一款CNC加工自动车床42型六角内孔弹簧夹头 ——一种用于42型自动车床和CNC走心式机床夹持六角棒料(尺寸4 mm至42 mm)的工件夹持部件。其具体优势在于夹持重复性:我们将同心跳动控制在≤0.005 mm,内孔公差控制在H6级,这意味着您加工的六角零件在整个生产批次中可保持在±0.01 mm以内。真空热处理后硬度为58–62 HRC,因此夹头可承受超过20万次循环而不会丧失夹持力。标准尺寸交期为7个工作日,定制内孔为12天。所有制造均在我们东莞工厂内部完成——精密制造,中国制造,无最小起订量要求。
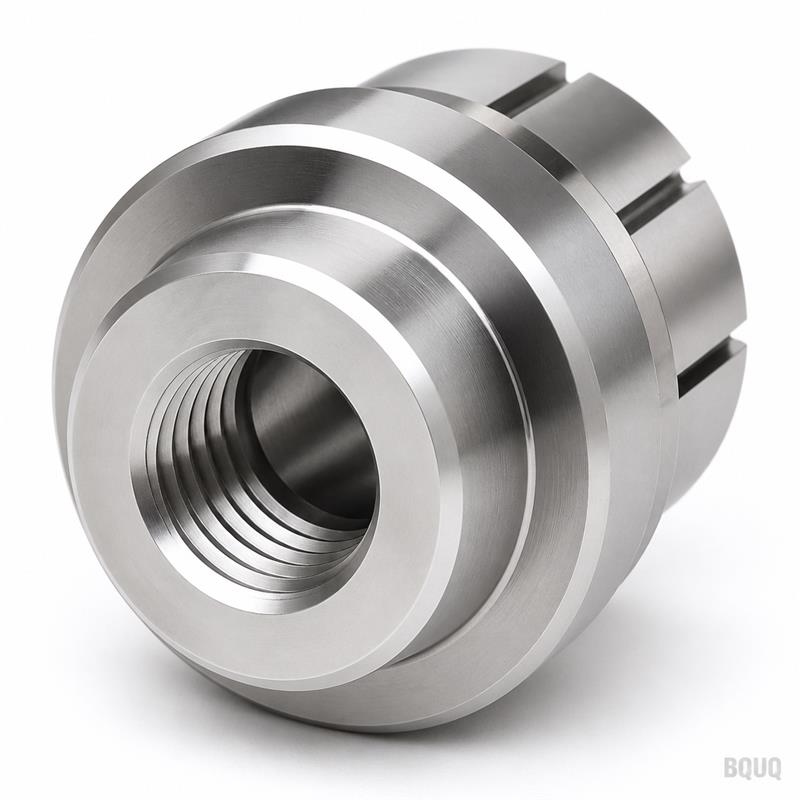
42型六角内孔几何形状如何防止棒料滑动 六角内孔并非简单的钻孔。我们采用拉削工艺加工内部六角轮廓,每个平面公差为0.005 mm,然后将外圆磨削至与内孔同心度达0.003 mm。这种双重磨削对准是防止重切削时棒料扭转或回拉的关键。弹簧槽采用线切割EDM加工,而非铣削——这保证了槽宽一致,为0.8 mm ±0.02 mm,确保夹头闭合时径向压缩均匀。在42型机床上,锁紧螺母对锥形头部施力;我们的锥角磨削至30° ±0.05°,与机床主轴锥孔精确匹配。结果:无振动、无棒料振颤、无需在加工过程中重新锁紧。
我们用于20万次以上循环的材料和热处理工艺 我们根据您的棒料材质和切削负荷,选用20CrMnTi(渗碳钢)或9SiCr(合金工具钢)作为原材料。对于不锈钢或钛合金棒料,我们推荐20CrMnTi,渗碳深度为0.8–1.2 mm。对于普通钢材和铝材,9SiCr是更优选择。两种材料均经过相同工艺:粗加工→真空热处理→深冷处理(至-120°C)→回火→精磨。深冷步骤是我们的差异化优势。它将残余奥氏体转变为马氏体,因此我们的夹头在整个壁厚上均匀达到58–62 HRC,而不仅仅是表面。最终磨削后,我们对每一件产品进行磁粉探伤,检查槽部是否存在微裂纹。
每次发货前的检验:您的0.005 mm保证 每只夹头均使用蔡司三坐标测量机进行检验,而非通止规。我们对每件产品检查五项参数:内孔直径(H6公差)、六角对边尺寸(0.005 mm)、锥角(30° ±0.05°)、内孔与外圆同心度(0.003 mm)以及内孔表面粗糙度(Ra 0.4)。跳动测试使用实际20 mm六角棒料插入夹头,安装在测试心轴上,以500 rpm转速旋转。我们记录TIR(总指示跳动值),并将检测报告随货附上。如果夹头任何一项参数不合格,即作报废处理——我们不销售B级产品,也不进行返修后转售。这就是我们过去5年退货率仅为0.3%的原因。
42型六角内孔弹簧夹头完整规格表 产品类型 CNC加工自动车床42型六角内孔弹簧夹头 可用六角尺寸 4 mm、5 mm、6 mm、8 mm、10 mm、12 mm、14 mm、16 mm、18 mm、20 mm、22 mm、24 mm、27 mm、30 mm、32 mm、36 mm、42 mm 内孔公差 H6(例如10 mm六角:+0.009 / 0) 同心度(内孔与外圆) ≤0.003 mm 跳动(带测试棒) ≤0.005 mm TIR 硬度 58–62 HRC(真空热处理+深冷处理) 表面粗糙度(内孔) Ra 0.4 µm(磨削) 材料选项 20CrMnTi(渗碳)或9SiCr(工具钢) 槽宽 0.8 mm ±0.02 mm(线切割EDM) 锥角 30° ±0.05°(磨削) 交期 7个工作日(标准),12天(定制内孔) 最小起订量 无最小起订量(单件可订) 包装 VCI防锈纸单独包裹,泡沫内衬纸箱
如何将这款夹头与您的棒料和切削负荷匹配 下单前,请使用千分尺(而非卡尺)测量您六角棒料的对边尺寸。如果您的棒料处于公差下限(例如标称20 mm实际为19.98 mm),我们将把夹头内孔加工至19.98 mm +0.009,而非标称20 mm H6。这是我们在每笔订单中免费进行的调整——绝不额外收费。对于不锈钢切削深度超过0.5 mm的切削负荷,请指定20CrMnTi材料选项。对于铝材或黄铜,9SiCr选项成本更低且性能相同。如果您不确定哪种材料适合您的机床,请将您的主轴类型、棒料直径和典型转速发送给我们。我们将在4小时内推荐正确的夹头。如需深入了解夹头几何形状与刀具路径的相互作用,我们的CNC刀具选择指南 涵盖了工件夹持与刀具偏转之间的关系。关于我们H6和0.005 mm公差的完整计算原理,请参阅我们的CNC加工公差指南 。
当您需要定制六角内孔或非标准锥角时 我们可制造3 mm至45 mm的定制六角内孔,任意0.1 mm递增。我们还可以在相同的42型本体上加工方孔、八角孔和双六角(12角)轮廓。如果您的机床使用20°锥角而非30°,我们可以重新磨削头部以匹配——这需要10天交期,每件额外收费15美元。对于长棒料(超过3米),我们可以在后端增加沉孔释放槽以防止棒料甩动。定制内孔尺寸不会改变最小起订量——仍然无最小起订量。我们只要求您发送六角尺寸和棒料公差范围的草图或图纸。我们将在切割任何钢材之前,根据您棒料的实际测量尺寸确认H6计算。
这款夹头的最小起订量是多少? 无最小起订量——您可以订购单只夹头用于打样,单价与订购100件相同。
您能否针对我的特定机床修改内孔或锥角? 可以,我们可以加工3 mm至45 mm范围内任意六角尺寸(0.1 mm递增),并可重新磨削20°至35°的锥角以匹配您的主轴锥孔。
你们如何确保每只夹头的质量控制? 我们使用蔡司三坐标测量机验证每件产品的5项关键参数,并进行500 rpm实际棒料跳动测试,每批发货均附检测报告。
标准和定制夹头的交期分别是多少? 标准尺寸7个工作日发货;定制内孔或锥角重磨需12个工作日,另提供加急5天服务,收取8%附加费。
发送您的图纸,12小时内获得正式报价 我们对每份询价均回复正式报价——而非粗略范围。请发送您的六角棒料尺寸、材料类型、机床型号(例如Star SR-38、Tsugami BS-26、Citizen L32)以及您需要的内孔公差(如与H6不同)。我们将确认确切的夹头配置、单价和到您港口的运费。发送邮件至sc@bquq.com或WhatsApp +86 13713157787。如果您发送图纸,我们还将检查六角轮廓是否符合我们的拉削能力,并确认针对您棒料圆角半径所需的槽宽调整。精密制造,中国制造,无最小起订量——您的报价正在等待中。
相关产品 参数 参数 能力范围 材料 AL6061/7075, SUS303/304/316, 45#钢, T2铜, H59黄铜, POM, PEEK, 尼龙 公差 ±0.005mm标准,±0.003mm可按需定制 设备 3/4/5轴CNC, 车铣复合, 瑞士型车床 表面处理 阳极氧化, 镀镍, 镀锌, 钝化, 喷砂, 抛光 尺寸范围 最大400 x 300 x 200 mm 打样 72小时,样品无最小起订量 检测 每批次提供完整报告,可按需提供CMM数据