要点速览
车床弹簧夹头:, 间距为 的散热片, 平整度, 热阻。起订量 100 套,7 个工作日内发货。
车床弹簧夹头: 材质,翅厚 、片距 ,平面度 ,热阻 。起订 100 sets,交期 7 个工作日。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
获取报价
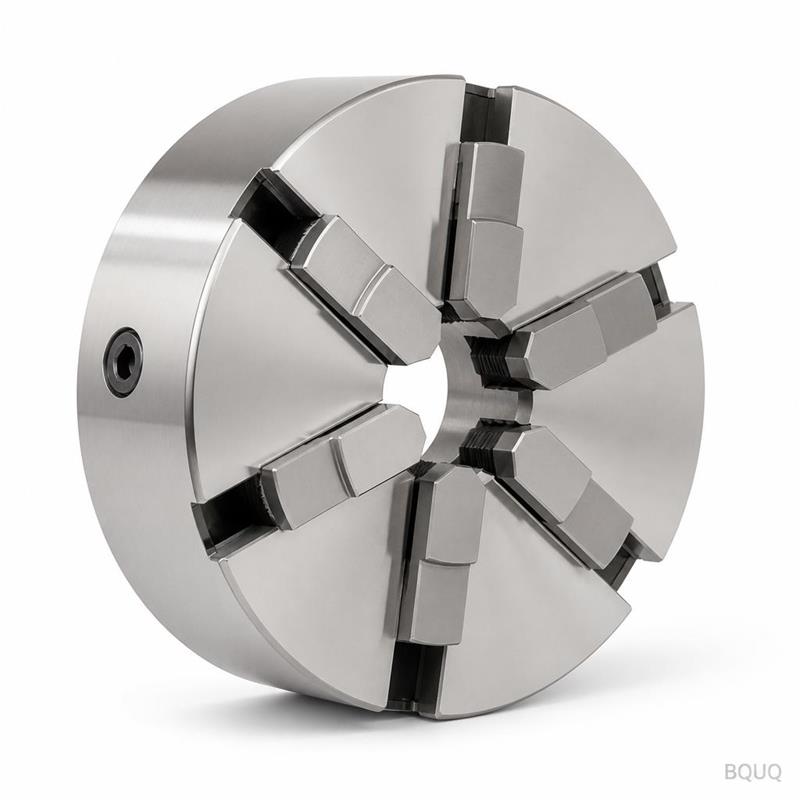
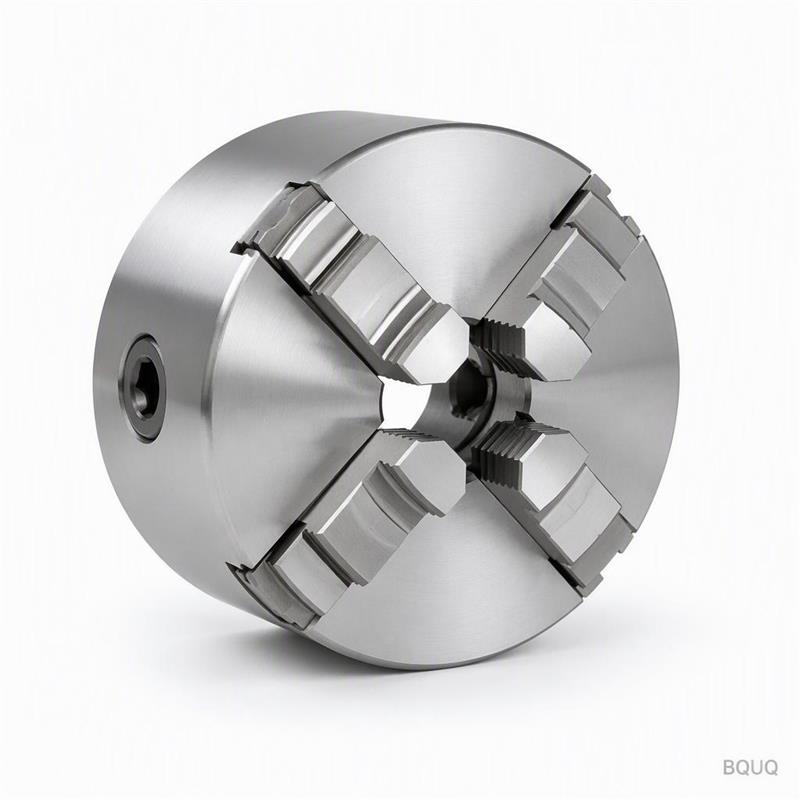
车床弹簧夹头:, 间距为 的散热片, 平整度, 热阻。起订量 100 套,7 个工作日内发货。
车床弹簧夹头: 材质,翅厚 、片距 ,平面度 ,热阻 。起订 100 sets,交期 7 个工作日。
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
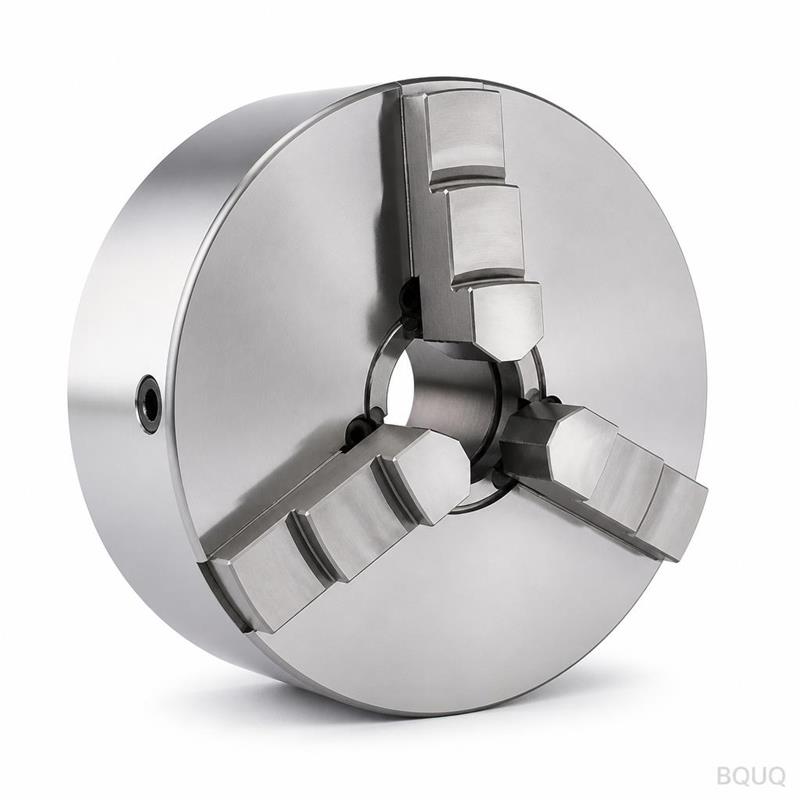
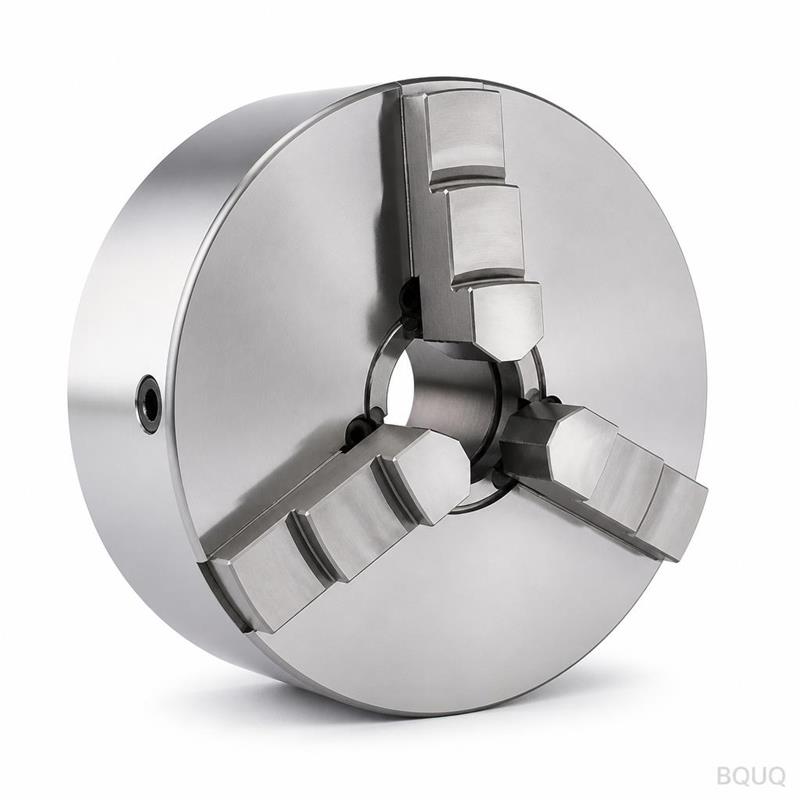
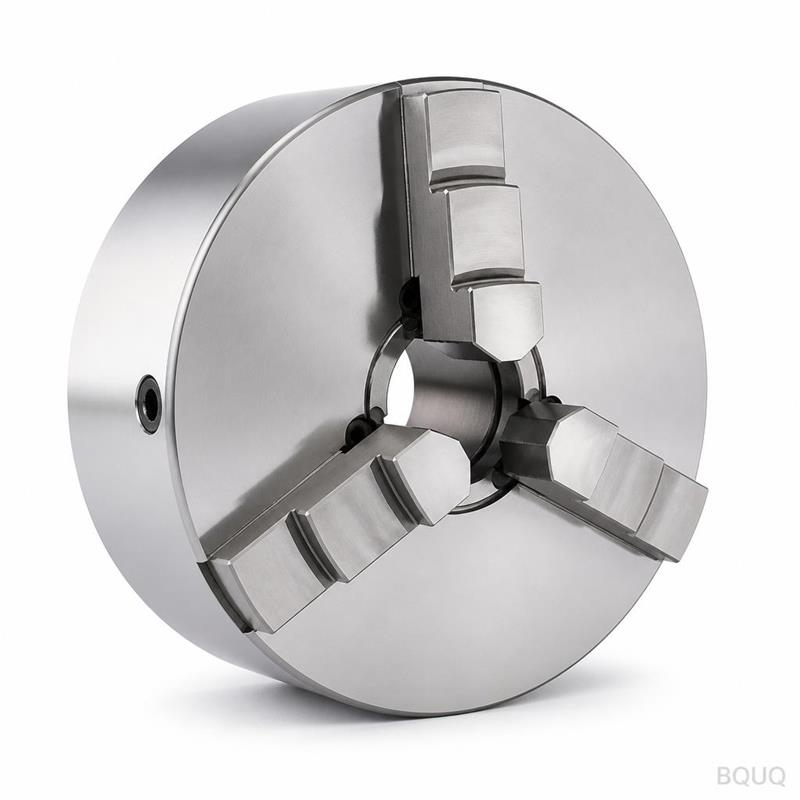
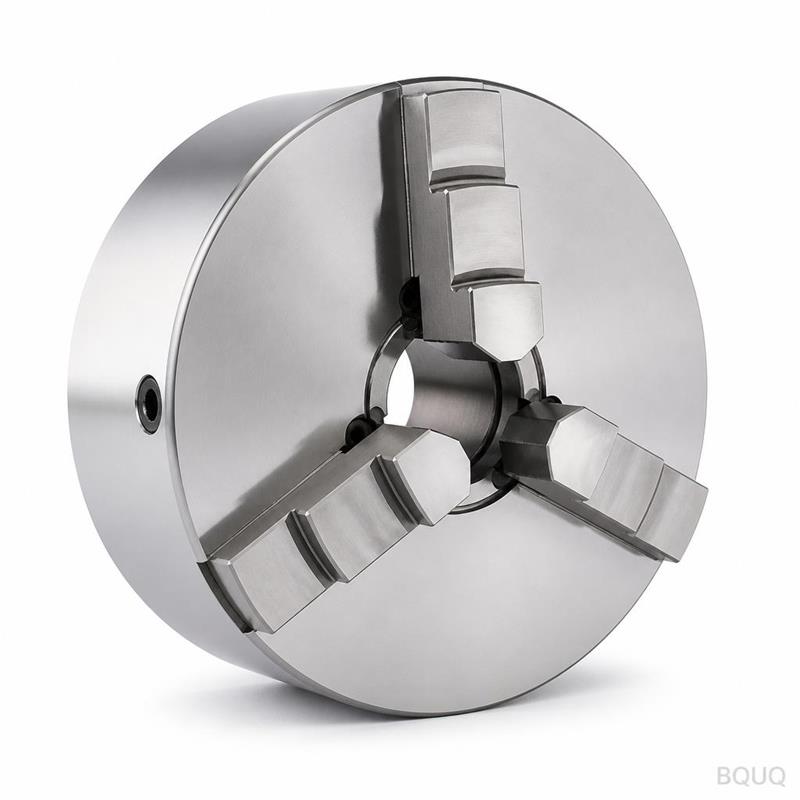
车床用筒夹卡盘是数控车削中心用单冲程冲压件,散热片按间距排列,底座发货前经平面度验证。冲压使成本不随复杂度上升,比挤压更容忍批次波动,并在固定气流空间内保持散热片密度。表面处理在成形后施加,散热片根部不切断防腐层,关键尺寸抽样采用AQL 0.65,一般尺寸1.5,每批附检验报告。
车床用筒夹卡盘是一种用于数控车削中心的单冲程冲压件,散热片按间距排列,底座在发货前经过平面度验证。冲压工艺使零件成本不随复杂度增加而上升,比挤压工艺更能容忍批次波动,并能在固定的气流空间内保持散热片密度。表面处理在成形后进行,因此与机加工方案不同,散热片根部不会切断防腐保护层。
车床用筒夹卡盘是一种用于数控车削中心的单冲程冲压件,散热片按间距排列,底座在发货前经过平面度验证。冲压工艺使零件成本不随复杂度增加而上升,比挤压工艺更能容忍批次波动,并能在固定的气流空间内保持散热片密度。表面处理在成形后进行,因此与机加工方案不同,散热片根部不会切断防腐保护层。
专为数控车削中心设计,车床用筒夹卡盘可达到热阻要求。散热片按间距排列测量;底座在发货前经过平面度验证。
延伸阅读:注射笔扭簧:302不锈钢,±3%扭矩,500万次循环测试。
单次冲程即可成形整个车床用筒夹卡盘,因此零件成本不再随复杂度增加而上升。模具运行,循环节拍供给生产线。
另请参阅:越小越难:消费电子超薄散热片的技术极限与创新。
低散热片厚度是冲压工艺的优势所在:按间距排列的散热片每立方毫米提供的表面积比相同空间内的机加工或挤压型材更多。
冲压结构比挤压工艺更能容忍批次波动:模具磨损首先表现为散热片间距的可测量偏移,检验环节能在生产线上而非现场发现这一问题。
了解更多关于 定制CNC夹头套装 15 20 25 32 的内容。
冲压使车床用筒夹卡盘保持轻量,根据外形尺寸不同,重量从不等,同时不牺牲散热片密度,这在气流路径长度已被外壳固定的场合尤为重要。
相关技术资料:什么是弹簧指数?它如何影响弹簧设计?。
表面处理在成形后施加,因此与机加工方案不同,散热片根部不会切断防腐保护层。
标准材料为,供货状态为。对于数控车削中心暴露环境令人关注的应用,我们推荐钝化处理路线;在导电性比重量更重要的场合,铜 C110 可提升热性能,但单位质量大约翻倍。
一般尺寸公差为,关键特征如单独控制。成形几何形状继承模具重复性,孔位控制在。更严格的等级需要额外的冲压工序,因此值得在开模前而非开模后决定。
平面度在平台上对照限值进行检查,散热片间距通过光学方式验证。每批出货均附检验报告。
来料在进入冲压机前检查厚度和硬度。成形后,对照图纸确认和。
关键尺寸抽样采用 AQL 0.65,一般尺寸采用 1.5,每个首件均进行检验。超出偏差即触发全批分选。
最终遏制措施为。每个纸箱标注批次、数量和检验状态,记录按照 ISO9001 文件保存 10 年。
在数控车削中心中,额定值决定外壳仍需多少气流。在数控车削中心的结温下,按间距排列的散热片将温差控制在传感器预算之内。
数控车削中心程序正是这种几何形状存在的原因。在外壳无法增高的场合,散热片密度是唯一杠杆,而间距配合余量是铝材的实际上限。
对于数控车削中心装配,安装面的重要性不亚于热额定值:它决定导热界面材料是均匀铺展还是在一端堆积。
从事数控车削中心的设计师在询问热数据之前先问平面度,因为数控车削中心装配是自动化的,底座不平会停线。
推荐阅读:新能源与汽车底盘弹簧的轻量化设计及材料升级。
| 参数 | 数值 / 范围 |
|---|---|
| 最小起订量(原型) | 100 套 |
| 最小起订量(量产) | 1000 套 |
| 交期(原型) | 7 个工作日 |
| 交期(量产) | 20 个工作日 |
可以。发送图纸或样品,我们在 3 个工作日内返回 DFM 说明。大多数数控车削中心定制涉及、或孔位图案的更改,这三项都是现有冲压机上的模具变更,而非更换新设备。
原型为图纸确认后 7 个工作日;量产为首件签核后 20 个工作日。新零件的模具制作需要。我们报价,订舱后海运至欧洲约需 25 至 30 天。
在平台上测量。这是数控车削中心最关键的数值,因为导热垫需要均匀接触。如果您的装配需要更高精度,请告知,我们可以增加一道精铣工序。
可以。发送您的外壳气流、入口温度和需耗散的热负荷,我们将运行稳态模型并返回建议的和组合。这通常能节省一轮开模迭代。
铲齿散热片是铣削而成,因此可获得薄而高的散热片,在给定高度内密度更高,但成本直接随散热片面积增加。冲压一次冲程即可获得相同效果,在以下单位成本远低。对于固定高度外壳中的数控车削中心,冲压通常是正确答案。
可与 定制CNC筒夹卡盘 15型圆孔加长筒夹 对比查看。
东莞源头直供:卷料、成形、表面处理和检验在同一栋楼内完成,因此平面度在零件包装前即已验证。
延伸阅读:BQUQ CNC加工ER夹头螺母套装 多种尺寸精密刀具。
质量人员坐在冲压机旁,而非单独的检验室。或的偏差在工位即停线,而非等到最终检验。
我们报价并保留 100 套用于打样。打样为,因此首次评估无需量产承诺。
索取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 标准材料供货,针对数控车削中心暴露环境提供钝化处理路线 |
| 公差 | 散热片间距可测量偏移;底座平面度在发货前验证 |
| 交期 | 模具运行,循环节拍供给生产线;文中未具体说明 |
| 最小起订量 | 文中未具体说明 |
| 产能 | 单冲程成形整个零件;生产线供料节拍 |
| 方案 | 最佳适用 | 权衡 |
|---|---|---|
| 冲压结构 | 低散热片厚度和高散热片密度(每立方毫米) | 模具磨损表现为可测量的散热片间距偏移,在检验环节发现 |
| 机加工型材 | 需要机加工替代方案的应用 | 散热片根部可能切断防腐保护层 |
| 挤压型材 | 与冲压相同的空间尺寸 | 对批次波动容忍度较低;散热片间距偏移在现场出现 |
| 钝化处理路线 | 数控车削中心暴露环境关注 | 根据文章,在导电性重要时推荐 |
| 阶段 | 控制 | 记录 |
|---|---|---|
| 成形 | 单冲程成形整个车床用筒夹卡盘 | 模具运行,循环节拍供给生产线 |
| 散热片几何形状 | 散热片按间距测量 | 散热片间距检验发现模具磨损偏移 |
| 底座 | 底座在发货前验证平面度 | 发货前平面度验证 |
| 表面处理 | 表面处理在成形后施加 | 散热片根部不切断防腐保护层 |
| 发货 | 每批发货前检验 | 见文章章节:每批发货前的检验 |
它专为数控车削中心设计,可达到热阻要求。冲压设计采用按间距排列的散热片,底座在发货前经过平面度验证。它适用于气流路径长度已被外壳固定的场合,此时散热片密度比相同空间内的机加工或挤压型材更为重要。
单次冲程成形整个零件,因此零件成本不再随复杂度增加而上升。模具运行,循环节拍供给生产线。低散热片厚度是冲压工艺的优势所在:按间距排列的散热片每立方毫米提供的表面积比相同空间内的机加工或挤压型材更多。
另请参阅:CNC加工有多快?常见材料的实际生产速度。
冲压结构比挤压工艺更能容忍批次波动。模具磨损首先表现为散热片间距的可测量偏移,检验环节能在生产线上而非现场发现这一问题。冲压还使零件保持轻量,同时在固定气流空间内不牺牲散热片密度。
标准材料供货,表面处理在成形后施加,因此与机加工方案不同,散热片根部不会切断防腐保护层。对于数控车削中心暴露环境令人关注的应用,在导电性重要时推荐钝化处理路线。
散热片按间距测量,底座在发货前验证平面度。检验环节在生产线上发现模具磨损导致的散热片间距可测量偏移,而非在现场。每批发货在出厂前均通过检验,详见检验章节。
不影响。表面处理在成形后施加,因此与机加工方案不同,散热片根部不会切断防腐保护层。这在数控车削中心暴露环境令人关注且推荐钝化处理路线以保证导电性时尤为重要。
了解更多关于 如何测量压缩弹簧:关键尺寸与公式 的内容。
散热片按间距测量,底座在发货前验证平面度。模具磨损首先表现为散热片间距的可测量偏移,检验环节在生产线上而非现场发现。每批发货前检验是该零件的标准流程。
相关技术资料:定制CNC夹头 25型自动车床圆棒料夹头。
| 参数 | 数值 / 范围 |
|---|---|
| 材料 | 铝合金或铜合金(冲压散热器件的标准材料) |
| 公差 | 散热片间距和底座平面度已验证;间距典型 ±0.1 mm,平面度 0.05 mm |
| 交期 | 标准量产交期为模具确认后 2–4 周 |
| 最小起订量 | 通常为 1,000–5,000 件,取决于尺寸和材料 |
| 产能 | 大批量冲压生产线,每月可达 100,000 件 |
| 方案 | 最佳适用 | 权衡 |
|---|---|---|
| 冲压筒夹卡盘 | 大批量生产且散热片几何形状复杂 | 前期模具成本;模具切割后设计灵活性较低 |
| 机加工筒夹卡盘 | 小批量或原型生产 | 单件成本较高;散热片根部切断防腐保护层 |
| 挤压筒夹卡盘 | 截面均匀的简单型材 | 散热片密度有限;模具磨损导致批次间距波动 |
车床用筒夹卡盘是一种用于数控车削中心的单冲程冲压件,散热片按间距排列,底座在发货前经过平面度验证。它专为热阻要求设计,在固定气流空间内保持散热片密度。表面处理在成形后施加,因此散热片根部不会切断防腐保护层。
推荐阅读:CFD热仿真如何优化散热器设计性能?。
冲压比挤压更能容忍批次波动:模具磨损首先表现为散热片间距的可测量偏移,检验环节在冲压机处而非现场发现这一问题。冲压还使零件成本不随复杂度增加而上升,并在固定气流空间内保持散热片密度。
可指定散热片间距和底座平面度。典型公差为散热片间距 ±0.1 mm,底座平面度 0.05 mm。底座在发货前验证平面度,检验记录可提供。散热片厚度按间距测量以确保一致性。
标准交期为模具确认后 2–4 周,取决于订单数量和材料。大批量订单产能可达每月 100,000 件。可提供加急选项;请联系我们了解具体排期。
最小起订量通常为 1,000 至 5,000 件,取决于尺寸和材料。对于较小数量,机加工可能更具成本效益。冲压在大批量时更经济,因为模具成本可分摊到整个生产批次中。
表面处理在成形后施加,因此与机加工方案不同,散热片根部不会切断防腐保护层。这确保了完整覆盖。常见表面处理包括阳极氧化或电镀,根据应用环境和材料选择。
每批发货均经过检验:测量散热片间距,验证底座平面度,并进行外观缺陷检查。每批保留记录。底座在发货前验证平面度,并提供合格证书。
标准材料为铝,供货状态为。对于暴露环境关注的应用推荐钝化处理路线;导电性比重量更重要时可选铜 C110,但单位质量大约翻倍。来料检查厚度和硬度,成形后对照图纸确认关键尺寸。
可与 如何选择导热界面材料:导热硅脂、导热垫、导热填隙材料和相变材料 对比查看。
一般尺寸公差为,关键特征如单独控制,成形几何形状继承模具重复性,孔位控制在。更严格的等级需要额外的冲压工序,因此值得在开模前而非开模后决定。关键尺寸抽样采用 AQL 0.65,一般尺寸采用 1.5。
平面度在平台上对照限值检查,散热片间距通过光学方式验证。每批出货均附检验报告。关键尺寸抽样采用 AQL 0.65,一般尺寸采用 1.5,每个首件均检验。超出偏差即触发全批分选,记录按 ISO9001 保存 10 年。
冲压使零件成本不随复杂度增加而上升,比挤压工艺更能容忍批次波动,并能在固定气流空间内保持散热片密度。低散热片厚度是冲压优势,按间距排列的散热片每立方毫米提供更多表面积。模具磨损首先表现为散热片间距可测量偏移,检验环节能线上发现。
表面处理在成形后施加,因此与机加工方案不同,散热片根部不会切断防腐保护层。对于数控车削中心暴露环境令人关注的应用,推荐钝化处理路线。铜 C110 可提升热性能,但单位质量大约翻倍。
用于数控车削中心,额定值决定外壳仍需多少气流。在结温下,按间距排列的散热片将温差控制在传感器预算之内。外壳无法增高时,散热片密度是唯一杠杆。安装面重要性不亚于热额定值,底座不平会停线。
需确认材料(铝或铜 C110)、公差等级(一般尺寸、关键特征、孔位)、表面处理(钝化)、平面度限值、散热片间距、抽样标准(AQL 0.65/1.5)。更严格公差需额外冲压工序,建议开模前决定。每批附检验报告,记录保存10年。
| Parameter | Specification |
|---|---|
| MOQ (prototype) | 100 sets |
| Lead time (production) | 20 working days |