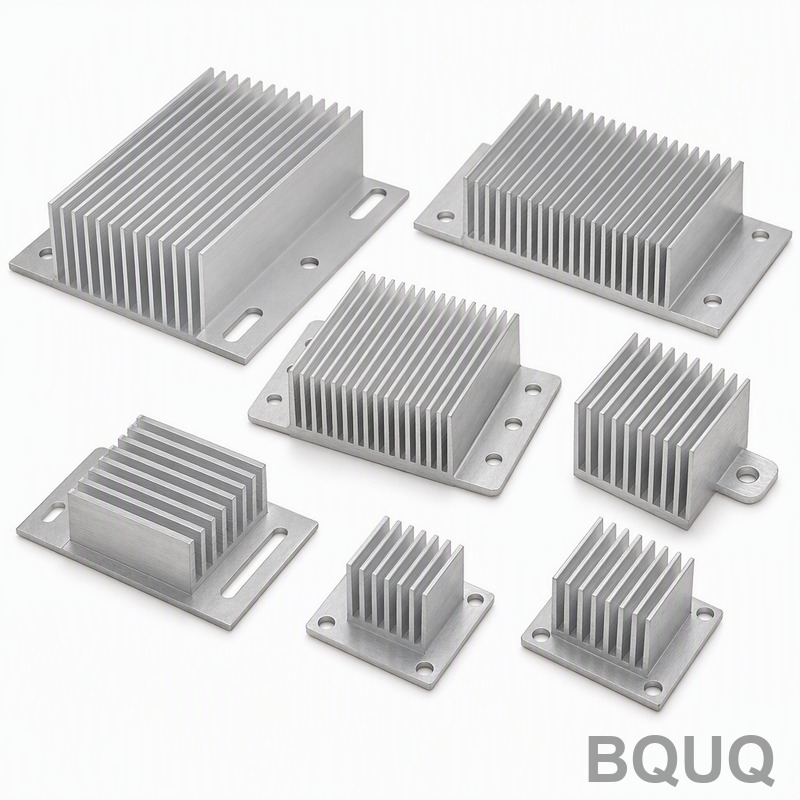
变频器挤压散热器带CNC加工安装底座:6063-T5,1.0mm翅片,0.05mm平面度,月产8K-30K件
变频器的功率级散热器看起来只是简单的挤压型材,但这正是大多数项目出错的地方。挤压只是零件的一半:IGBT安装面必须加工到百分之一毫米以内的平面度,风扇安装孔必须在数千个单元中保持一致,而且整个产品必须月复一月地在8,000到30,000件的产量下保持稳定。仅靠挤压无法实现这一点;本案例展示了双工艺工作流程如何解决这一问题。
项目背景与挑战
客户是华南地区的一家变频器制造商。他们的驱动器产品线使用铝散热器作为热路径和功率部分的结构底座:IGBT模块直接螺栓固定在加工后的底座面上,冷却风扇螺栓固定在翅片侧的一系列孔上,整个组件通过同一零件上的特征安装到驱动器外壳中。一个组件,三种功能,在他们的生产速率下没有返工余地。
在找到我们之前,他们从一家供应商购买挤压件,然后送到第二家工厂进行加工。这种安排造成了三个反复出现的问题。首先,IGBT安装面的平面度在批次之间漂移——任何超过他们0.05mm要求的情况都意味着热界面材料间隙、热点以及他们无法承受的现场故障。其次,风扇安装孔的位置公差为±0.1mm,偶尔会与风扇支架对不齐,迫使装配线进行手动返工。第三,管理两家供应商使物流链加倍:每次运输批次都可能对暴露的翅片造成表面损伤,任何质量纠纷都无处明确解决。
技术难度是真实存在的,值得明确说明。带有1.0mm翅片的6063-T5型材是一个长而柔性的零件——如果夹紧力过大,它会弯曲。在零件因挤压和搬运而产生应力的情况下加工底座平面,意味着你在机床上测量的平面度在零件释放后会消失。客户需要一个既了解挤压方面又了解加工方面的供应商,并且能够以每月高达30,000件的产量可重复地保持0.05mm的平面度。
BQUQ工艺解决方案
我们的答案是单一来源、双工艺工作流程:专门设计的挤压件直接进入专用的CNC端面加工操作,应力管理被设计到工序中,而不是在最后进行检查。
挤压设计与模具控制
型材首先围绕热要求进行设计:1.0mm翅片厚度,翅片间距根据客户风扇布局的气流进行优化,实心底座部分的厚度足够,使得加工IGBT面不会削弱结构。挤压在我们审核的合格合作伙伴生产线上进行,模具维护按固定计划进行,以确保翅片厚度和直线度在月产量中保持一致。整个过程中使用6063-T5铝棒,因其可挤压性、导热性以及其对黑色阳极氧化的响应而被选中。挤压后,每个型材都经过矫直,并按长度切割,同时保留加工基准特征——因此CNC阶段接收到的输入是一致且批次稳定的。
IGBT安装底座和风扇孔的CNC加工
加工在专门为此类零件设置的CNC加工中心上进行。工件夹持是关键决策:长而柔性的挤压件通过柔性接口夹持在翅片尖端,支撑型材而不对其施加点载荷,IGBT面在每个区域进行一次端面加工。由于型材到达时具有一致的基准,端面加工去除的是受控的少量余量——足以保证完全加工的表面,小到在松开后应力重新分布不会使面脱离平面。
IGBT安装面保持0.05mm的平面度,每个首件都在花岗岩平板上进行平面度检查,并按批次抽样。风扇安装孔在同一次装夹中钻孔和倒角,相对于客户风扇支架图纸的孔位置公差为±0.1mm——两组特征一次装夹意味着它们之间没有重新夹紧误差。外壳安装特征在同一循环中完成,因此零件从机床到阳极氧化时是一个完整的组件。
黑色阳极氧化与最终保护
加工后,零件进行黑色阳极氧化。阳极氧化层在IGBT面上增加了受控的生长,这在客户指定热接触表面光洁度时很重要——因此加工余量被设定为在阳极氧化后而非之前达到规格内的最终光洁度。黑色阳极氧化还为翅片区域提供了高发射率表面,改善了辐射散热,并与驱动器的内部美学相匹配。加工配合面在阳极氧化过程中按照客户图纸进行保护,零件以翅片尖端朝前的方式包装在分隔托盘中,因此1.0mm的翅片到达时完好无损。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 6063-T5铝挤压型材 |
| 翅片厚度 | 1.0mm挤压翅片,间距针对强制风冷优化 |
| IGBT安装面 | CNC加工,平面度0.05mm,光洁度按图纸用于热接触 |
| 风扇安装孔 | 位置公差±0.1mm,与底座面同一次装夹钻孔和倒角 |
| 表面处理 | 黑色阳极氧化,加工面按图纸保护 |
| 产量 | 8,000-30,000件/月,滚动排程 |
| 检验 | 花岗岩平板平面度检查,CMM抽样孔位置,首件全尺寸布局 |
| 交货期 | 样品3-7天,首批生产12-20天 |
质量控制与交付
质量控制从加工前开始。来料型材检查翅片几何形状和直线度;每个新模具批次的首件都进行全尺寸布局,包括IGBT面的0.05mm平面度检查。在生产中,孔位置在CMM上抽样,平面度在花岗岩平板上抽查,数据用于与客户进行每月CPK审查——所有这些都在我们的ISO9001:2015质量体系下进行。由于挤压和CNC排程属于同一个项目负责人,尺寸偏差可以在几小时内追溯到源头,而不是两家供应商之间数周的推诿。
交付结果:图纸批准后3-7天内提供样品,首批生产12-20天,此后每月滚动发货,产量在8K-30K范围内。IGBT面的平面度验收在批次之间一直保持在0.05mm,客户装配线上的风扇孔对齐问题降至零,单一来源工作流程消除了整个运输环节——以及随之而来的翅片损坏索赔。客户此后已将同一产品系列中的另外两个驱动器散热器转移到同一工作流程中。
相关产品与资源
如果您正在采购类似的功率级散热器,这些页面展示了我们如何打包此工作流程:
- 定制铝散热器带安装底座 - 本案例所属的精确系列
- 定制挤压铝散热器 - 型材设计和挤压能力
有关公差表、阳极氧化选项和交货期详情,请参阅BQUQ FAQ中心。
常见问题
在月产30K件的情况下,你们真的能在IGBT安装面上保持0.05mm的平面度吗?
是的,而且这两个数字是相关的。端面加工在一次装夹中去除少量受控的余量,工件夹持支撑型材而不是挤压它,每个首件都在花岗岩平板上进行平面度检查验证。批次抽样加上每月CPK审查使过程在高达每月30,000件的产量下保持可靠。
为什么使用1.0mm翅片而不是更薄的翅片以获得更大的表面积?
翅片厚度是一种权衡。低于1.0mm的翅片挤压时废品风险更高,并且在搬运中更容易弯曲,而1.0mm在客户的风扇驱动间距下已经达到了热阻目标。当热计算确实需要时,可以提供0.3mm及以上的挤压翅片。
你们能多快交付第一批?
该系列的典型流程:图纸批准后3-7天提供样品,首批生产12-20天,然后每月滚动排程。对于有现成模具的重复零件,首批通常在该窗口的12天端完成。
黑色阳极氧化对散热器有什么作用——只是装饰性的吗?
它是功能性的。黑色阳极氧化提高了翅片区域的表面发射率,与强制风冷对流一起改善了辐射散热,并为驱动器的运行环境增加了耐腐蚀性。层厚度在加工余量中已考虑,因此IGBT面在阳极氧化后仍满足指定的光洁度和平面度。