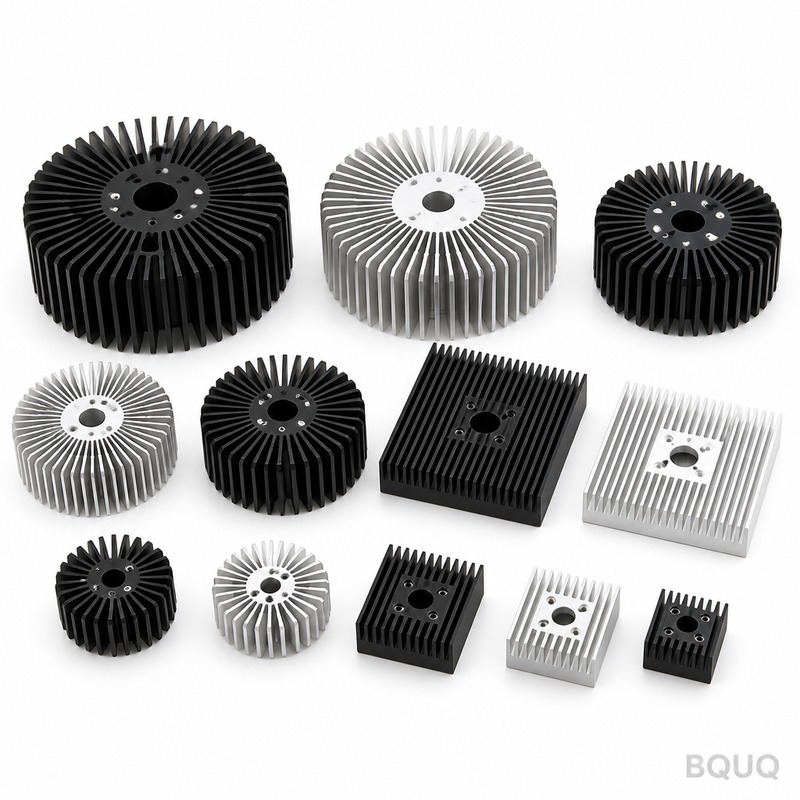
LED工矿灯散热器:6063-T5挤压,φ150mm,黑色阳极氧化,月产5K-20K
用于LED工矿灯的挤压散热器看似普通,直到投入实际使用:海湾仓库夏日午后的高温天花板空气、绝不能超过结温极限的LED板,以及每一件出货都承载的品牌声誉。该零件必须结合稳定的挤压几何形状、精密加工的安装面和耐用的黑色阳极氧化表面——并且必须以每月5,000至20,000件的产量完成这三项,且无批次间漂移。
项目背景与挑战
我们的客户是一家向中东和欧洲销售工矿灯和低棚灯的LED灯具品牌。其150W-200W工矿灯平台在LED模块上方使用圆柱形散热器:外径φ150mm,长度180mm,挤压翅片沿整个圆周分布。该市场的灯具每天燃烧12-16小时,夏季仓库天花板附近的环境空气可超过50 °C。在这些温度下,相当一部分热量必须通过对流和辐射散出,这就是图纸要求黑色阳极氧化表面且红外发射率≥0.85而非裸铝的原因。
三个问题促使客户重新采购该零件。首先,之前的供应商交付的是带有锯切安装面的原始挤压件;平面度在不同批次间大约在0.15mm到0.3mm之间变化,迫使过度涂抹导热硅脂,并且仍然在LED PCB上留下热点。其次,黑色阳极氧化颜色在生产批次之间明显漂移——当灯具并排悬挂在同一大厅时很容易注意到。第三,产能:当零售和物流装修季节达到高峰时,供应商无法在不延误发货的情况下从每月5,000件灵活调整到20,000件。
因此,技术要求被写入图纸,没有解释余地:6063-T5挤压,翅片厚度0.8mm,型材周围间距均匀,安装面加工至0.05mm平面度,黑色阳极氧化处理,发射率≥0.85,月产量5,000-20,000件,并支持短期高峰。
BQUQ工艺解决方案
BQUQ将其视为一个热组件,而非三个互不相关的工序,将挤压型材、CNC端面加工和阳极氧化锁定在一个质量体系下的单一受控流程中。
挤压模具与型材控制
带有0.8mm翅片的φ150mm型材由6063铝棒挤压而成,在压力机上淬火并时效至T5——这是LED热组件的标准铝合金,因为它在可挤压性和导热性之间取得了平衡。为该客户维护专用模具,模具工作带按固定计划检查和重新抛光,以确保翅片几何形状全年保持恒定。每次生产运行都监控翅片尖端;厚度仅在商定的公差带内从0.8mm向下保持,因此翅片之间的气流通道永远不会窄到影响对流。挤压长度经过应力管理和矫直后再切割,以保持180mm长主体的平直,这正是后续单次端面加工可行的原因。切割计划安排使每个阳极氧化批次都来自同一挤压批次,保持合金状态均匀,并为阳极氧化提供一致的基材。
安装底座的CNC端面加工
每个坯料都夹持在软爪中,安装面在CNC车削中心上以单次连续走刀进行端面加工。单次走刀端面加工是有意为之:它消除了锯切或多步加工引入的平面度误差,并留下一致的精细表面,使导热硅脂在LED模块下均匀分布。0.05mm的平面度要求通过首件和固定过程节奏的CMM抽样验证。LED组件的安装孔在同一次装夹中钻孔,因此孔到面的位置不会累积第二次夹紧误差。这正是客户最初的痛点——波浪形安装面和热点——从源头消除的地方。
具有批次颜色控制的黑色阳极氧化
散热器进行黑色阳极氧化,厚度选择为提高红外发射率至≥0.85,同时保持涂层自身的热阻可忽略不计。染料槽参数按生产批次锁定,每批在包装前在标准灯箱中与保留的标准样品进行比较——这就是消除批次间可见颜色漂移的方法。每批用涡流测厚仪检查阳极氧化厚度并记录在发货文件中,因此客户的来料检验可以验证辐射性能规格而无需重新测试。
包装是经过设计的,而非事后考虑:散热器交错放置在隔板中,保护翅片尖端,因为φ150mm型材上弯曲的翅片尖端既是外观索赔也是对流损失。纸箱在批准运输通道前通过跌落测试验证。
安装几何形状与热形状一样严格:螺栓圆和LED板安装面在挤压和时效后进行CNC加工,孔位置为±0.1 mm,安装面加工至0.05 mm平面度,使整个板上的导热膏间隙保持薄。这一加工步骤将挤压型材转变为灯具装配线的即插即用散热器。
关键规格
| 项目 | 规格 |
|---|---|
| 材料 | 6063-T5铝挤压 |
| 整体尺寸 | 外径φ150mm,长度180mm |
| 翅片厚度 | 0.8mm挤压翅片,间距均匀 |
| 安装面平面度 | 0.05mm,单次CNC端面加工 |
| 表面处理 | 黑色阳极氧化,红外发射率≥0.85 |
| 产量 | 每月5,000-20,000件,具有高峰灵活性 |
| 检验 | CMM平面度抽样,涡流阳极氧化测厚仪,颜色与标准样品匹配,关键尺寸CPK≥1.33 |
| 交货 | 样品3-7天,首批12-20天 |
质量控制与交付
生产在ISO9001:2015质量体系下运行。首件检验涵盖型材的完整CMM布局、安装面平面度和孔位置;每批测量阳极氧化厚度和发射率关键表面状况。过程抽样按固定频率跟踪翅片几何形状和安装面平面度,关键尺寸的CPK在滚动月度批次中保持≥1.33。每次发货都包含检验报告,因此客户的质量团队可以在其码头放行货物而无需重新测量。
结果:首批样品在7天内批准,首批10,000件生产在约定窗口内交付,此后供应计划在两个旺季期间在每月5,000至20,000件之间平稳调整——零颜色偏差索赔,客户老化测试中LED热点故障显著下降。
相关产品与资源
要查看更多该产品系列以及BQUQ如何扩展它,请浏览黑色阳极氧化和挤压散热器系列:
有关生产能力、设备和质量体系的详细信息,请访问工厂实力。
常见问题
挤压散热器的翅片能做得比0.8mm更薄吗?
对于挤压,φ150mm型材的实用下限约为0.8mm;再薄会有模具变形和翅片不一致的风险。如果设计需要0.3mm翅片,正确的工艺是冲压翅片组件:翅片由0.3mm铝板冲压并组装到CNC加工底座中,BQUQ也生产这种产品。
如何保证安装面的0.05mm平面度?
该面在一次连续CNC走刀中加工,而非锯切或阶梯加工,这消除了波浪度的主要来源。然后通过首件和固定过程抽样频率的CMM验证平面度,并在月度批次中跟踪该尺寸的CPK≥1.33。
为什么指定黑色阳极氧化而不是裸铝?
裸铝反射红外线;黑色阳极氧化表面的发射率≥0.85,因此辐射热量的效率要高得多。在环境温度高于45 °C的封闭工矿灯外壳中,该辐射份额可显著降低LED结温并延长流明维持寿命。
样品和批量交货时间是多少?
图纸批准后样品需要3-7天,首批生产根据阳极氧化队列和数量在12-20天内发货。首批之后,每月1K到100K件的滚动计划是标准配置,因此旺季从每月5,000到20,000件的灵活调整无需重新认证。