
冲压电触点电镀:金、锡、镍和银对接触电阻、磨损、腐蚀和成本的影响,来自东莞ISO9001工厂。
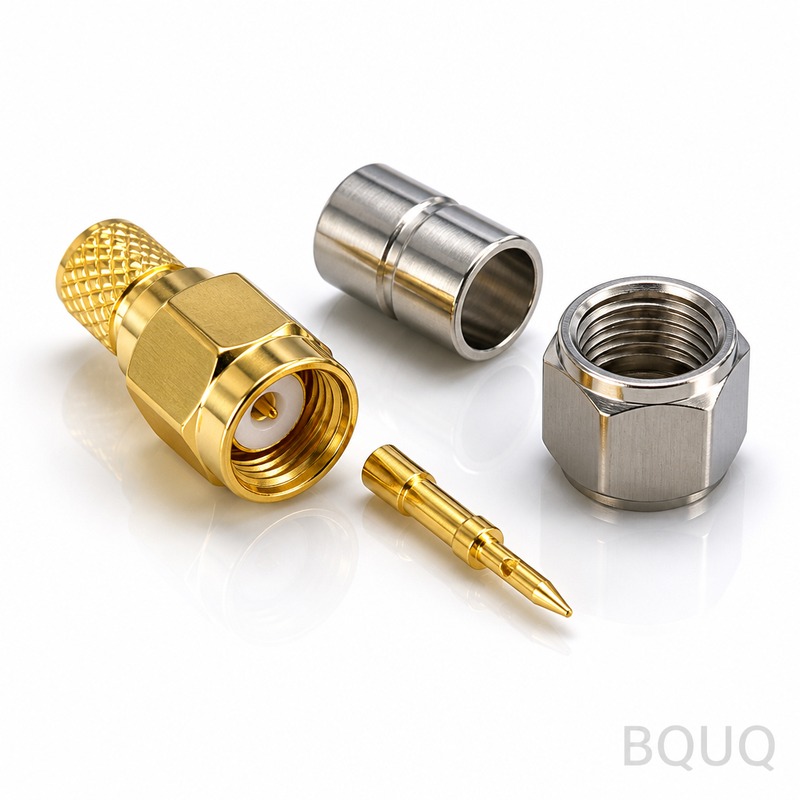
冲压触点电镀:金、锡、镍的适用场景
简短回答:金用于需要在低电压下保持数万次循环可靠性的触点;锡用于成本优先且连接一次或偶尔连接的情况;镍位于两者之下,作为阻止铜迁移到表面的阻挡层。这三种金属并非竞争对手——它们是一个叠层,工程设计在于为特定工况选择合适的厚度:接触力、循环次数、温度和环境影响。
由黄铜或磷青铜制成的冲压触点在一天内工作正常。裸铜合金在空气中数周内就会氧化,而氧化膜是绝缘体,会将连接器变成电阻器或开路。电镀的存在是为了在零件的实际使用寿命内保持配合界面的导电性。选择哪种金属、多厚、以及零件上的哪个位置——选择性电镀还是全镀——是您在发送图纸之前就可以做出的成本与可靠性权衡决策。
每种金属的实际作用
每种电镀金属都有其最擅长的单一任务,而根据“什么是标准”而非失效机理来选择,正是连接器在现场失效的原因。
| 电镀层 | 主要作用 | 失效情况 |
|---|---|---|
| 金(通常为硬金) | 在多次循环中保持低而稳定的接触电阻 | 成本高,或用于锡即可满足的场合 |
| 锡(哑光或亮光) | 廉价的可焊、低成本稳定表面 | 低接触力下的微动磨损、冷焊、蠕变 |
| 镍 | 阻挡层 + 硬质底层 | 单独用于关键的低电压触点 |
| 银 | 最低电阻,高电流 | 在含硫空气中失去光泽;需要力来破坏薄膜 |
| 钯 / 钯镍合金 | 用于长寿命干电路的金替代品 | 成本高,工艺特殊 |
要点:失效机理比金属名称更重要。金和钯是贵金属——它们不氧化,因此低接触力、低电压电路保持可靠。锡通过牺牲自己来提供保护,在配合力足以破坏其氧化物的场合表现良好。银导电性极佳但会失去光泽,这就是为什么它是电力触点金属,而非信号触点金属。
各自的适用场景
应用需求比偏好更能决定电镀选择。每年只配合一次的电池触点不需要镀金。额定10,000次插拔、承载5V逻辑信号的连接器引脚不能仅依赖锡。下表是我们在审核冲压端子与触点生产线图纸时使用的实用指南。
| 应用 | 典型电镀 | 原因 |
|---|---|---|
| 电池触点,低成本 | 锡,2–5 µm,或镍 | 循环次数少,接触力大,成本驱动 |
| 信号连接器引脚 | 镍底镀金 0.1–0.76 µm | 低电压,多次循环,不允许氧化 |
| 电源端子,压接 | 镍底镀锡,2–8 µm | 可焊,耐腐蚀接头 |
| 继电器和开关触点 | 银或银上闪金 | 承载电流且电阻稳定 |
| EMI弹簧指 | 镍底镀金闪或锡 | 挠性触点的磨损与腐蚀 |
| 高温触点 | 镍或钯镍合金 | 金在约150 °C以上使用时会迁移/软化 |
要点栏是规则:循环次数和电压决定贵金属选择,电流决定厚度,温度排除错误选项。应根据每个接触区域的功能来指定电镀,而不是“全部镀金”。
解读电镀规格
电镀厚度以微米(µm)或微英寸(µin)表示,数值很小——0.76 µm的金是30 µin,肉眼几乎看不见,但它是一个严肃的工业规格。图纸必须标明:金属种类、厚度范围、底层、硬度等级,以及如果采用选择性电镀,哪些区域需要电镀。仅仅标注“镀金”是一种猜测,工厂会按规格上限来报价。
| 电镀层 | 典型厚度 | 典型底层 |
|---|---|---|
| 硬金,连接器级 | 0.1–0.76 µm (4–30 µin) | 镍 1–3 µm |
| 锡,哑光 | 2–8 µm | 镍 1–2 µm(可选) |
| 仅镍 | 1–5 µm | 无 |
| 银 | 2–10 µm | 镍或铜闪镀 |
| 钯镍合金 | 0.4–1.5 µm | 镍 1–3 µm |
要点:底层并非可选的填充物。镍阻止基底合金中的铜和锌扩散穿过金层,否则它们会在表面氧化,重新造成电镀本应解决的问题。在黄铜上镀金而没有镍底层,就像一颗腐蚀定时炸弹。
带材电镀 vs 选择性电镀
电镀的应用方式与电镀材料同等重要。对于冲压件,有三种途径:冲压前对带材进行电镀,对冲压完成的零件进行批量电镀,或者在带材工艺中仅对接触区域进行选择性电镀。冲压前进行带材电镀是高产量冲压电触点的常态:电镀层均匀,模具不会接触电镀化学品。
选择性电镀可大幅降低成本,因为金是按面积计价的。卷对卷生产线可以精确地在触点擦拭区域镀上0.5毫米宽的金带,而带材的其余部分保持裸露或镀锡。金的用量降至全镀的一小部分,在100,000件订单上可节省五位数成本。冲压后的滚镀是最便宜的,但会覆盖所有表面,在角落处电镀不均匀,并且翻滚过程可能损坏精细的冲压几何形状。
| 工艺路线 | 覆盖范围 | 成本 | 典型用途 |
|---|---|---|---|
| 全带材电镀 | 所有表面 | 中等 | 简单,全面腐蚀防护 |
| 选择性带材电镀 | 仅接触区域 | 金用量最低 | 大批量镀金触点 |
| 冲压后滚镀 | 所有表面 | 单件成本低 | 坚固零件的镀锡/镍 |
| 冲压后挂镀 | 所有表面 | 较高 | 大型零件,厚度可控 |
要点:对于镀金,在假设全镀更便宜之前,务必询问选择性电镀。模具和电镀线必须协调一致——带材在未来的接触区域进行电镀——这就是为什么电镀是在带材布局中设计的,而不是在最后附加的。
常见现场失效及对策
大多数电镀投诉可归结为三个原因。首先,多孔表面上镀金过薄:孔隙率使基底金属通过针孔腐蚀,解决方法是足够的厚度加上镍底层。其次,锡的微动磨损:低接触力振动将锡氧化物磨成高电阻表面,因此锡触点需要高配合力或改用其他金属。第三,弹簧材料的氢脆或电镀化学品的污染,表现为组装后出现裂纹或失效的冲压弹簧触点。
由于电镀是在机械零件上进行的化学过程,零件制造商和电镀商必须共同负责规格。在我们BQUQ的ISO9001体系下,电镀批次随附可追溯至带材批次的镀层厚度记录,因此当触点在现场出现问题时,您可以检查实际电镀情况,而非预期。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:为什么在冲压触点上的金下面要镀镍?
镍是扩散阻挡层。没有它,黄铜基底中的铜和锌会迁移穿过薄金层并在表面氧化,从而增加接触电阻。镍还增加了硬度,因此滑动触点中的金磨损更少。
问:什么时候锡电镀对触点来说就足够了?
当连接很少或一次性完成、配合力高且成本优先时——电池触点、压接端子、电源接线片。锡氧化物在高接触力下会分解,因此低接触力信号触点不应依赖锡。
问:镀金层需要多厚?
对于连接器级干电路,1–3 µm镍底上镀0.1–0.76 µm (4–30 µin)硬金可满足大多数需求。更厚的金层增加的是磨损寿命,而非降低电阻——超过约1 µm,您是在为循环次数付费,而不是为导电性付费。
问:冲压会损坏电镀层吗?
在大批量工艺中,电镀是在冲压前施加到带材上的,模具可能在紧密弯曲和剪切边缘处开裂或涂抹电镀层。这就是为什么电镀厚度和硬度要一起规定,以及为什么在接触区域检查边缘质量的原因。
问:电池接触弹簧应该使用什么电镀?
对于大多数电池触点,镍底镀锡是经济的选择,高电流版本则使用银。如果弹簧必须在低接触力下承受多次插拔,则改用镍底镀金闪——额外的成本换来的是循环寿命。
由BQUQ工程团队撰写。BQUQ是一家位于中国东莞的ISO9001认证源头工厂,在同一厂区内运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内即可获得报价。www.bquq.com


