
批量车削用动力卡盘:液压与气动驱动对比、高速夹持力与卡爪安全。BQUQ 将动力卡盘加工至 0.005 mm 精度等级。
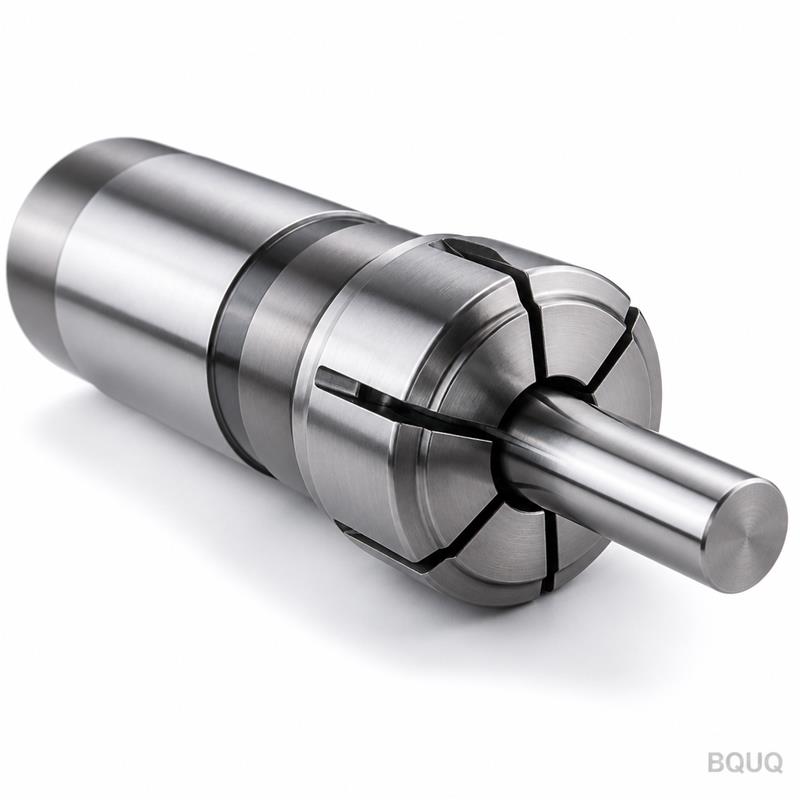
动力卡盘:液压与气动夹持在批量车削中的应用
动力卡盘是一种自定心卡盘,通过液压或气动压力而非手动方式实现开合,使生产型车床能够快速、可重复地更换工件,夹持力由操作员设定而非依赖手臂力量。液压驱动承载力量;气动驱动体现速度;两者并存,是因为手动夹紧是没人愿意预算的瓶颈环节。
在手动车床上,卡盘是夹具。在生产型车床上,卡盘是机构——每班次循环数千次,必须以可重复的力夹紧,并且在主轴转速和切削力对抗时不得松脱。动力卡盘使这一循环自动化。本指南涵盖其工作原理、液压与气动方案的选择,以及决定工件是否稳固的夹持力物理原理。
动力卡盘的结构组成
动力卡盘系统由四部分组成。卡盘体安装在主轴鼻端。其内部机构——通常为楔式钩或杠杆连杆——将轴向运动转换为径向卡爪运动。执行器是安装在主轴后方的液压或气动缸,通过穿过主轴孔的拉杆连接。卡爪通常为三个,承载淬硬顶爪或可加工软爪,直接接触工件。
机构至关重要,因为它决定了卡盘的特性。楔式钩卡盘是生产标准:刚性好、精度高,其夹持力可通过调节压力来调整。杠杆式卡盘在某些设计中能在高速下更好地保持夹持力,因为连杆几何结构补偿了离心效应。涡卷卡盘是手动卡盘的祖先。对于棒料加工,通孔卡盘允许棒料穿过主轴;对于夹持毛坯,封闭中心提供更高的刚性。
| 卡盘类型 | 驱动方式 | 典型优势 | 典型局限 |
|---|---|---|---|
| 楔式钩动力卡盘 | 液压或气动 | 刚性好、精度高、力可调 | 每种规格的卡爪行程有限 |
| 杠杆式动力卡盘 | 液压 | 高速下保持力好 | 零件多、成本高 |
| 涡卷卡盘 | 手动(也有动力版本) | 成本低、卡爪行程大 | 速度慢、夹持力重复性差 |
| 通孔动力卡盘 | 液压/气动 | 同一主轴可加工棒料和夹持件 | 卡爪力小于封闭中心型 |
液压与气动:真正的权衡
气动卡盘更便宜且循环更快——车间压缩空气随处可得,气动缸行程迅速。但空气可压缩,因此气动夹持较软,且随着系统泄漏或压缩机压力下降,夹持力会减弱。液压卡盘成本更高,需要泵和油箱,但油几乎不可压缩:夹持刚性好、力可重复,同等卡盘尺寸可在卡爪处提供显著更高的夹持力。选择取决于工件:轻合金和精密零件适合气动;钢材和强力粗加工则需要液压。
| 因素 | 气动 | 液压 |
|---|---|---|
| 典型供压 | 车间空气,6–8 bar | 油压,典型最高约 70 bar |
| 夹持刚性 | 软(空气可压缩) | 刚性好(油几乎不可压缩) |
| 循环速度 | 快 | 略慢但可调 |
| 典型夹持力范围(6英寸卡盘,典型值) | 约 5–15 kN | 约 20–50 kN |
| 成本与维护 | 低 | 较高,需维护油路系统 |
力值数据为中型卡盘的典型目录范围,随压力、卡爪重量和设计而变化。需记住的规律:气动在轻载加工中胜在速度和价格;液压在夹持刚性和力决定切削效果的场合占优。
高速下的夹持力:无法回避的物理原理
有一个数字常让新操作员措手不及:卡盘在静止时的夹持力并不等于其在 4,000 rpm 转速下的夹持力。卡爪是旋转载体上的质量,离心力试图将其向外抛出,与夹持力对抗。卡爪越大越重——尤其是软爪——随着转速升高,损失的力就越多。一个在静止时额定满夹持力的卡盘,在高速重卡爪条件下可能损失三分之一或更多的夹持力。
| 主轴转速 | 典型保持夹持力(示例) |
|---|---|
| 0 rpm(静态额定值) | 100% |
| 约 2,000 rpm,轻卡爪 | 约 90–100% |
| 约 4,000 rpm,轻卡爪 | 约 70–85% |
| 约 4,000 rpm,重型软爪 | 约 50–70% |
这些是示例性的保持模式,并非通用曲线——每家卡盘制造商都会为其型号和卡爪组发布夹持力-转速图表,如果供应商无法提供,应避而远之。操作规则:软爪加工要轻,强力粗加工时夹持力需加安全系数,切勿假设静态额定值适用于最高转速。
卡爪、安全与维护
顶爪有两种设计理念。带锯齿或扇形嵌件的淬硬顶爪适用于固定直径的重复性工件。可加工软爪则被镗削或车削成精确的工件轮廓,使夹持力分布在更大面积上——这是薄壁件、异形件以及不允许工件表面有压痕的加工的正确选择。无论何种卡爪,夹持线应尽可能低以减少工件弯曲,夹持力应根据工件设定,而非卡盘的最大能力。
动力卡盘的安全不容忽视:压力丧失时必须使卡盘处于闭合失效状态或与主轴启动互锁,门关闭前必须验证拉杆行程,夹持力应定期用力传感器测量,而非仅凭压力表读数推断。维护主要是楔式导轨的润滑和检查卡爪锯齿磨损——卡盘无法重新定心通常先是脏污或干燥问题,然后才是磨损问题。我们的弹簧夹头与卡爪卡盘对比涵盖了何时从小型圆件加工的卡爪卡盘降级为弹簧夹头,2J 弹簧夹头卡盘指南则展示了瑞士型和自动车床的弹簧夹头替代方案。
当工件需要将卡盘或弹簧夹头卡盘加工至真正公差——卡爪座、锥度和定位孔达到 0.005 mm 级别——BQUQ 在东莞的 ISO9001 认证工厂内,通过 CNC 设备加工动力卡盘和瑞士型卡盘以及自动车床弹簧夹头。请将您的主轴鼻端、棒料或毛坯尺寸及卡爪要求发送至 sc@bquq.com,我们将在 12 个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:我实际需要多大的夹持力?
答:足以在最重切削下防止工件旋转或脱出,并留出安全余量——通常为计算切削扭矩需求的 2–3 倍。应在工作转速下使用夹持力传感器测量,而非仅依赖压力表。
问:气动卡盘能否满足精密车削的精度要求?
答:对于许多工件是可以的——卡盘的定心精度由其机构和卡爪决定,而非流体。气动卡盘能保持良好的精度;其局限在于夹持力较软且重复性较差,这对重切削的影响大于对公差的影响。
问:为什么我的工件在低速时夹持良好,高速时却打滑?
答:卡爪上的离心力正在对抗您的夹持力,且该力随转速的平方增长。重型软爪损失最大。请查阅制造商的力-转速图表,并采取提高压力、减轻卡爪重量或降低最高转速等措施。
问:动力卡盘的夹持力应多久检查一次?
答:应在每次重大工件更换时以及定期进行夹持力检查——生产单元通常每月一次——此外,更换卡爪类型或出现质量波动时也应检查。夹持力会因磨损和污染而衰减,且远早于卡盘外观出现问题。
问:能否让棒料穿过动力卡盘?
答:只有通孔卡盘且主轴和拉杆内径足够容纳棒料时才可以。如果未来需要棒料加工,请从一开始就购买通孔版本——将封闭中心卡盘改造为棒料加工意味着更换卡盘。
由 BQUQ 工程团队撰写。BQUQ 是中国东莞一家通过 ISO9001 认证的源头工厂,在同一厂区内运营 CNC 加工、金属冲压、定制弹簧、散热器和弹簧夹头生产线。请将图纸发送至 sc@bquq.com 或 WhatsApp +86 13713157787,我们将在 12 个工作小时内提供报价。www.bquq.com


