
散热器成本由模具、挤压、机加工和表面处理构成。解释了成本构成和数量分界点。BQUQ(ISO9001,东莞)12小时内报价。
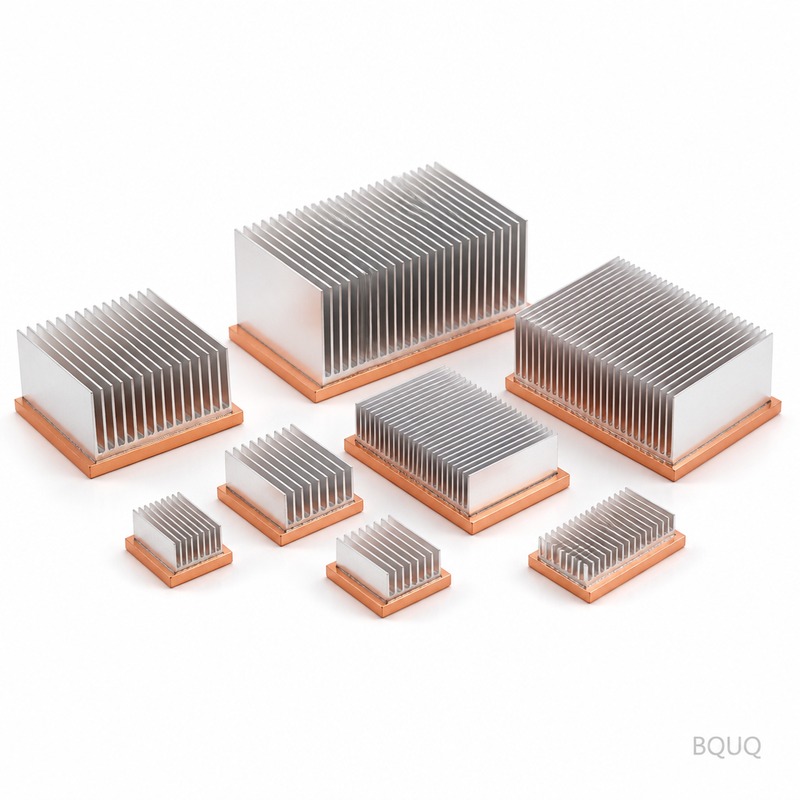
散热器成本驱动因素:模具、挤压、机加工与表面处理
散热器成本由四个决策层叠加而成:模具(或其有无)、挤压或原材料、将原始型材加工成成品的机加工工序,以及表面处理。一个简单的切割至指定长度的挤压散热器在大批量下成本可为1-5美元;若加上定制模具、底座铣削、钻孔和黑色阳极氧化,在模具成本摊销前,相同尺寸的散热器成本可能达到5-20美元。关键在于了解哪一层在消耗您的预算。
散热器看似简单——一块带翅片的铝——因此买家常常对两个外观相似的零件之间的价格差异感到惊讶。这种差异几乎从不神秘;它是隐藏在几何形状中的模具数量计算和机器时间。本指南逐层分解价格,让您清楚了解资金流向以及哪些杠杆能真正影响成本。
第一层:模具——有或无
挤压型材需要挤压模具,而模具成本不菲,因为它们是按照您的精确截面制造的精密钢制工具。典型的散热器型材模具价格在900-2500美元之间,具体取决于复杂度,首次订单中,第二套“拉伸/矫直”模具和样品运行会增加一些成本。模具是固定成本,分摊到您挤压的每一米型材上,因此其单件分摊纯粹是数量游戏。
| 制造路线 | 模具成本(典型) | 适用场景 |
|---|---|---|
| 挤压,使用现有库存型材 | 无(模具已存在) | 任何数量;单件成本最低 |
| 挤压,新开定制模具 | 900-2500美元 | 年用量约500米以上或多年项目 |
| CNC从实心材料加工 | 无(仅编程) | 原型和小批量,复杂底座 |
| 冲压/折叠翅片 | 模具2000-8000美元以上 | 年产量50,000-100,000件以上 |
| 粘合/铲削翅片 | 夹具+粘合工具 | 高性能,中等批量 |
要点:模具是对数量的赌注。如果项目总共200件,1500美元的模具在切割任何金属之前每件增加7.50美元——几乎总是比从实心加工更差。如果项目年产量50,000件,同样的模具每件成本仅为0.03美元,几乎可以忽略。在比较挤压报价和机加工报价时,务必用您的实际数量除以模具成本。
第二层:材料和挤压
挤压本身按每公斤铝的价格加上反映型材难度的运行费用来计价。简单的对称型材挤压速度快;高而薄的翅片型材速度慢且磨损模具。合金对价格的影响比人们预期的小——6063-T5是默认的热挤压合金,在大多数工厂中价格与6061相近——但型材难度会显著影响价格。挤压后,型材被切割至指定长度,而每增加一道后续工序,单件成本就会显著上升。
| 型材特征 | 对挤压成本的影响 | 备注 |
|---|---|---|
| 简单平面或块状型材 | 基准 | 挤压速度最快 |
| 翅片型材,间距≥6毫米 | +0-15% | 标准热管理型材 |
| 密集翅片,间距<4毫米 | +15-40% | 挤压速度慢,模具磨损大 |
| 薄壁,厚度约<1.5毫米 | +20-50% | 难以填充,尺寸控制困难 |
| 不对称或薄舌部分 | +10-30% | 金属流动更难平衡 |
要点:挤压成本随金属通过模具的难度而变化,密集或薄壁型材需付出双重代价——挤压速度和模具维护。如果翅片间距需要小于约4毫米,在支付挤压溢价前,请确认性能要求是否真实;答案通常是加宽翅片并增加风扇。
第三层:机加工——单件成本的关键
很少有散热器以裸挤压状态出货。大多数需要切割至长度、铣削底座以保证平面度、钻孔和攻丝安装孔,有时还需要凹槽、台阶或安装凸台。每一道工序都是机器时间,而机器时间是成本构成中最大的可控因素。锯切至长度是最便宜的工序,适用于每个零件;底座铣削以保证平面度,成本增加低到中等,适用于功率器件依赖良好TIM接触的情况;钻孔和攻丝安装孔在大多数装配中是另一项低到中等成本。用于元件嵌套的凹槽、台阶和沉孔成本增加至中等水平,而IGBT或模块表面上的紧公差要求(如100毫米内≤0.1毫米)会增加中等成本,因为它需要稳定的装夹和实际检测。从实心材料进行全CNC型材加工处于成本范围的顶端,仅在短批量或复杂几何形状下才值得。
要点:每增加一道工序就是报价中的一项,因此最便宜的散热器设计是挤压后特征最少的。尽可能合并工序——一个铣削面同时用作TIM表面和钻孔基准,比两个分别公差的特征更便宜。
第四层:表面处理与最终价格构成
阳极氧化是标准的散热器表面处理,但外观要求会推高成本。挤压件的透明或黑色阳极氧化通常增加少量单件成本,且随表面积增加;选择性阳极氧化的遮蔽、严格颜色匹配或A级外观表面会增加处理和废品成本,超出其工程价值。在热性能方面,黑色阳极氧化确实有助于自然对流设计,因此表面处理选择应遵循冷却方式,而非市场部门。
| 表面处理或附加项 | 典型成本说明 | 工程价值 |
|---|---|---|
| 无(铣削表面) | 免费 | 强制风冷下适用 |
| 透明阳极氧化 | 低成本增加 | 腐蚀防护,标准 |
| 黑色阳极氧化 | 低至中等成本增加 | 自然对流(辐射)中实际收益 |
| 选择性阳极氧化遮蔽 | 中等成本增加 | 仅用于导电安装面 |
| A级外观表面 | 高成本增加 | 散热器上很少需要 |
| 铬酸盐/转化涂层 | 低成本增加 | 电气接地路径,腐蚀防护 |
要点:将四层合并考虑,价格结构就清晰了。以下是中等尺寸挤压散热器在不同数量下的指示性成本构成——请将数字视为范围而非报价,因为您的图纸决定实际价值。
| 场景(中等尺寸100×100毫米级) | 50件 | 500件 | 5,000件 |
|---|---|---|---|
| 现有库存型材,仅锯切 | 4-8美元 | 2-4美元 | 1-2.5美元 |
| 现有型材+底座铣削+孔+黑色阳极氧化 | 8-18美元 | 4-8美元 | 2.5-5美元 |
| 新定制模具+机加工+阳极氧化(模具已摊销) | 20-40美元 | 6-12美元 | 3-6美元 |
| CNC从实心加工,复杂底座 | 15-40美元 | 8-18美元 | 5-12美元 |
要点:数量会压缩除材料和机器时间外的所有成本层。大多数项目中最大的节省不是谈判——而是选择与实际年产量匹配的制造路线,这正是开模前与工厂沟通的关键。一家工厂同时生产挤压散热器、CNC机加工散热器和冲压散热器,可以无偏差地指导决策;我们的散热器挤压设计指南涵盖了控制模具成本和挤压价格的型材限制。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:定制散热器挤压模具的费用是多少?
答:典型的散热器型材模具价格约为900-2500美元,具体取决于尺寸和复杂度,样品和矫直工作会增加首单成本。模具是一次性成本,当产量超过几千米型材后,其影响可忽略不计。
问:为什么我的小批量散热器报价如此昂贵?
答:因为固定成本——模具摊销(如有)、编程、装夹和首件检验——分摊到少量零件上,且短挤压运行有最低收费。在50件时,从实心加工通常优于挤压;在5,000件时,相同设计的价格可能降至单价的1/3。
问:黑色阳极氧化会大幅增加散热器成本吗?
答:对于标准挤压件,黑色阳极氧化仅增加少量单件成本,但随表面积增加。它确实通过辐射改善自然对流性能,因此通常是被动设计的正确选择——也是不应削减成本的地方。
问:制造散热器最便宜的方法是什么?
答:使用现有库存挤压型材,切割至长度,除装配真正需要的工序外,不进行额外机加工。每增加一道工序——底座铣削、钻孔、攻丝、阳极氧化、外观表面包装——都会增加成本层,且背后应有真实的工程理由。
问:何时冲压比挤压更便宜用于散热器?
答:通常年产量超过约50,000-100,000件时,钣金模具成本摊销至接近零,且可从卷材形成薄翅片。低于该数量,挤压或CNC机加工在总成本上几乎总是胜出。
相关文章
- cnc-machined-heat-sinks-guide — 更多来自BQUQ热管理工程系列。
- heat-sink-extrusion-design-guide — 更多来自BQUQ热管理工程系列。
- heat-sink-fin-design-guidelines — 更多来自BQUQ热管理工程系列。
数据来源与验证
本指南中的公差、节拍与价格区间来自 BQUQ 东莞工厂的生产记录——CNC 加工(±0.005 mm)、冲压、定制弹簧与散热器四条产线同厂运行。BQUQ 为 ISO 9001:2015 认证工厂,证书与批次检测报告可在每次报价时索取。
相关资源
- 关于BQUQ:位于东莞的ISO9001认证源头工厂,四条生产线在同一屋檐下运行。
- 散热器和热管理零件:来自热管理生产线的挤压、CNC机加工和冲压选项——挤压散热器、CNC机加工散热器、冲压散热器。
- 行业动态:制造业、材料市场及采购分析。
- 技术文章:工程指南和工艺比较——更多内容请参阅本文来源。
- 常见问题中心:关于CNC、冲压、弹簧和散热器的快速解答。
- 案例研究:我们设计并交付的真实零件和真实数据。
- 联系我们:发送您的图纸,12个工作小时内获得报价。
由BQUQ工程团队撰写。BQUQ是位于中国东莞的ISO9001认证源头工厂,在同一屋檐下运行CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内获得报价。www.bquq.com


