
通过8个步骤选择散热器,从瓦特和环境温度到发布的零件编号,并附有决策表。BQUQ(ISO9001,东莞)在12小时内报价。
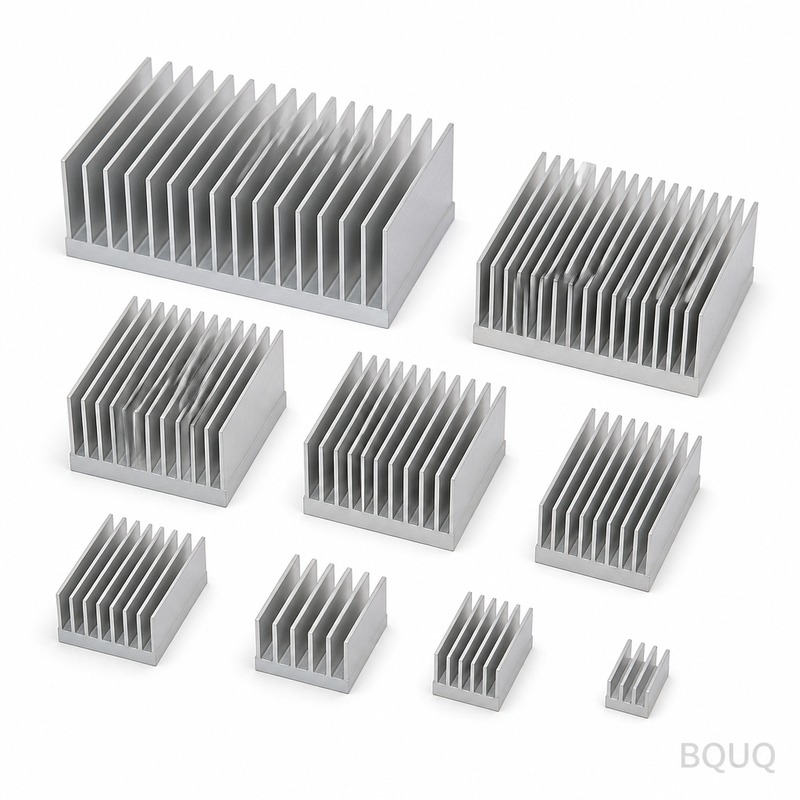
散热器选型八步法:从瓦特到零件编号
选择散热器是一个八步漏斗,从瓦特开始,以零件编号结束:确定耗散功率,设定温度限制,计算所需热阻,选择冷却方式,选择制造工艺,确定几何尺寸,通过测量验证,并附带检验数据发布。跳过第一步——真正了解功率——是导致散热器选型错误的最常见原因。
工程师倾向于直接跳到目录,寻找适合外壳的漂亮翅片图案。只有在热预算已经完成的情况下,这种方法才有效。本流程首先强制进行预算,然后将其映射到挤压、CNC加工和冲压制造的现实情况中,最后通过验证将猜测转化为发布的零件。
步骤1-2:确定功率和温度
步骤1是测量或模拟的最坏情况耗散——不是数据手册中的典型值,也不是营销功率。如果产品尚未测量,请先制作原型,或使用供应商的最大持续功率加上余量;我们的TDP与实测功率指南显示了标称值如何严重低估实际部件。步骤2确定三个温度:来自组件数据手册的最大结温或壳温,产品整个生命周期中最坏情况的环境温度(包括阳光、海拔和邻近设备),以及保持可靠性裕度的目标温升。
| 输入 | 来源 | 常见错误 |
|---|---|---|
| 耗散功率(W) | 测量或最坏情况仿真 | 使用典型值而非最大持续值 |
| 最大壳温/结温 | 组件数据手册 | 忽略高环境温度下的降额 |
| 最坏情况环境温度 | 产品规格+现场条件 | 对户外产品使用25°C实验室空气 |
| 允许温升 | 可靠性目标 | 未考虑TIM老化或灰尘的余量 |
要点:如果四个输入中的任何一个是一个猜测,请标记它并在该步骤添加余量,而不是假装存在精度。基于猜测的10W和实际的18W构建的预算会在测试台上失败,而不是在电子表格中。
步骤3-4:所需热阻和冷却方式
步骤3计算预算:所需散热器到空气的热阻等于(Tcase,max − Tamb,max)/ P 减去界面热阻。此步骤的计算示例在我们的散热器尺寸计算中。步骤4决定冷却方式:自然对流、强制风冷或液冷。方式决定了整个几何形状系列,选择由功率密度和外壳驱动,而非偏好。
| 冷却方式 | 典型对流系数 | 功率范围(典型) | 产品示例 |
|---|---|---|---|
| 自然对流 | 5–14 W/m²·K(含辐射) | 最高约30–60W(大型散热器) | LED驱动器、放大器、无源电源 |
| 强制风冷(轴流风扇) | 15–60 W/m²·K | 30W至数百W | 计算机、工业驱动器 |
| 强制风冷(风道/鼓风机) | 40–150 W/m²·K | 高密度、紧凑 | 服务器、电信、IGBT堆栈 |
| 液冷冷板 | 1,000–10,000 W/m²·K(对流体) | 极高热流密度 | 电动汽车逆变器、激光二极管、HPC |
要点:尽早选择方式可防止浪费工作——当实际产品需要风扇或冷板时,不应为自然对流散热器选择翅片间距。当外壳无法容纳被动方案时,在设计复杂的翅片几何形状之前,应转向强制风冷。
步骤5-6:制造工艺和几何形状
步骤5将数量和几何形状映射到制造工艺。这是拥有多条生产线的工厂发挥价值的地方,因为工艺决策会改变成本和可实现的几何形状。步骤6然后根据热阻目标,使用工艺特定限制来确定实际翅片阵列的尺寸——间距、高度、厚度、基板厚度。
| 情况 | 可能的最佳工艺 | 原因 |
|---|---|---|
| 标准型材合适,任意数量 | 挤压,切割至长度 | 成本最低,如果型材存在则无需模具 |
| 定制型材,每年500件以上 | 挤压,新模具 | 模具成本摊销;最佳单件成本 |
| 小批量或复杂基座特征 | CNC加工(实心材料) | 无模具成本,基座平整度和凹槽紧密 |
| 大批量,薄翅片 | 冲压或折叠翅片 | 10万件以上钣金经济性 |
| 极高密度或异形 | 粘合/铲削翅片 | 挤压无法生产的几何形状 |
要点:数量比性能更能决定工艺。50件定制型材很昂贵,因为模具成本分摊到50件上;同样的型材在5000件时可能是板上最便宜的选择。对于低于几百件且没有现有型材的批次,从实心材料加工通常是务实的选择——详见我们的CNC加工散热器指南以及我们挤压散热器和冲压散热器页面上的工艺选项。
步骤7:通过测量验证
每个选定的散热器在发布前都应进行测量。使用生产界面材料安装设备,在最坏情况环境温度下以最坏情况功率驱动,并将实测壳温与预算进行比较。热电偶放置和测试纪律很重要;我们的散热器热测试指南涵盖了实际测试的运行方式,以确保您读取的数字是真实的。如果实测热阻在目标的约10%以内,则发布;如果超出,尺寸计算文章中的降额表会告诉您应首先重新审视哪个假设。
步骤8:附带检验数据发布
只有当图纸、工艺和验证一致时,零件编号才能发布。这意味着图纸上的基座平整度和安装特征公差需与您选择的界面材料匹配,工艺能够保持这些特征,并且供应商随批次提供检验数据。在BQUQ,发布包很简单:ISO9001控制的图纸审查,按图纸公差加工,以及每批次的尺寸检验报告,确保您在样品上批准的零件在生产中重复。将图纸连同瓦特数、温度、气流和外壳发送至sc@bquq.com,报价将在12个工作小时内返回——驱动此流程的相同信息正是工厂正确确定散热器尺寸和价格所需的全部信息。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:选择散热器前首先需要知道什么?
答:最坏情况下的实际耗散功率,需测量或保守仿真。其他一切——所需热阻、翅片面积、工艺选择——都取决于功率、环境温度和组件的最高温度。散热器是从热预算向后选择的,而不是从封装向前选择。
问:如何在挤压和CNC加工散热器之间做出决定?
答:当现有型材合适或数量证明新模具合理(大约每年500件以上)时,挤压获胜;CNC加工适用于小批量、紧密基座平整度、凹槽、安装凸台或任何模具无法生产的形状。数量和几何特征决定,而非偏好。
问:如果产品没有风扇,我应设计多大的气流?
答:零。使用散热器的自然对流额定值,并将翅片间距设为6–10毫米,以避免边界层合并。切勿根据强制风冷目录数据选择被动散热器——静止空气热阻可能高出两到三倍。
问:发布的设计应携带多少热余量?
答:通常在功率上留有15–30%的余量,并针对海拔、方向和外壳阻塞(如适用)进行明确降额。余量在开模前便宜,开模后昂贵,因此发布审查应在检查翅片数量之前检查余量线。
问:生产散热器订单应附带哪些文件?
答:带有公差安装特征和基座平整度的图纸、材料/合金规格、表面处理规格以及批次尺寸检验报告。对于定制设计,添加样品热测试记录,使性能成为发布证据的一部分,而非假设。
相关文章
数据来源与验证
本指南中的公差、节拍与价格区间来自 BQUQ 东莞工厂的生产记录——CNC 加工(±0.005 mm)、冲压、定制弹簧与散热器四条产线同厂运行。BQUQ 为 ISO 9001:2015 认证工厂,证书与批次检测报告可在每次报价时索取。
相关资源
- 关于BQUQ:位于东莞的ISO9001认证源头工厂,在同一屋檐下运营四条生产线。
- 散热器和热部件:来自热管理生产线的挤压、CNC加工和冲压选项——挤压散热器、CNC加工散热器、冲压散热器。
- 行业动态:面向买家的制造、材料市场及采购分析。
- 技术文章:工程指南和工艺比较——更多内容来自本文来源。
- FAQ中心:关于CNC、冲压、弹簧和散热器的快速解答。
- 案例研究:我们设计和交付的项目的真实零件和真实数据。
- 联系我们:发送您的图纸,在12个工作小时内获得报价。
由BQUQ工程团队撰写。BQUQ是位于中国东莞的ISO9001认证源头工厂,在同一屋檐下运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,在12个工作小时内获得报价。www.bquq.com


