
解决夹头卡盘打滑、跳动和刀具拉出问题:孔径配合、扭矩、锥度清洁和磨损。BQUQ 工程团队的结构化指南。
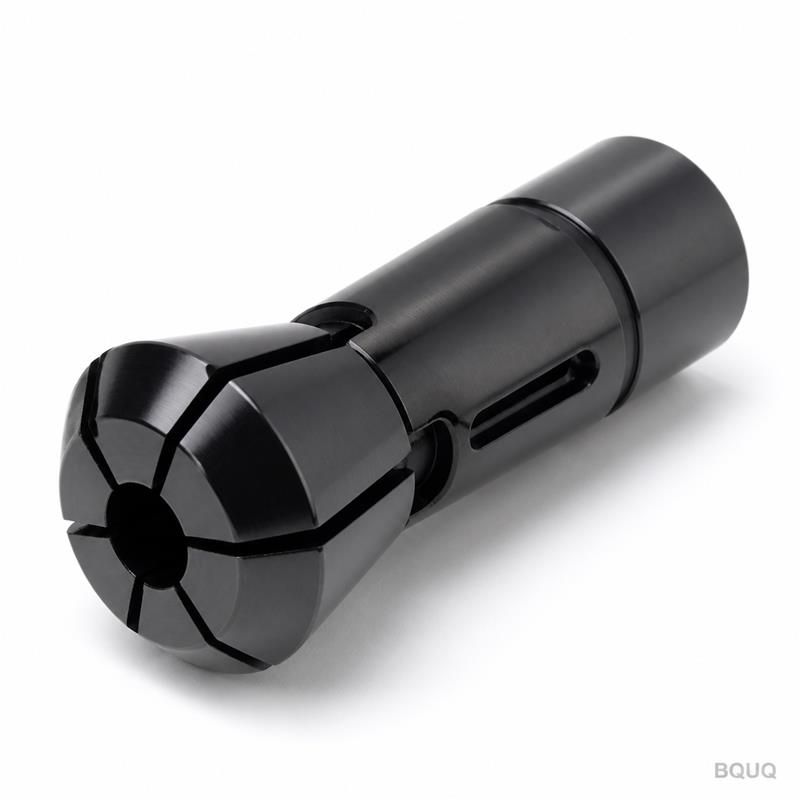
夹头卡盘问题:打滑、跳动与拉出——原因及解决方法
大多数夹头卡盘故障并非真正的故障——而是不匹配:夹头内孔尺寸与棒料规格不符、螺母凭感觉拧紧、锥度上残留一粒切屑、或卡盘夹持了从未为其设计的工件。打滑、跳动和拉出各有其有限的几个原因,而每一个原因都是通过测量发现的,而不是等到零件报废后才察觉。
当夹头卡盘开始打滑、跳动或工件松脱时,本能反应是归咎于夹头。实际上,夹头通常是最后出问题的部件——它只是一个被动的钢制套筒,其行为完全取决于周围几何结构所允许的范围。夹紧力来自闭合力和内孔摩擦力,以及内孔与棒料之间的匹配。跳动则源于整个配合面和锥度链。本指南为您提供从症状到原因再到解决方法的系统路径,避免盲目更换零件。
症状 1:工件在夹头中打滑或旋转
工件打滑意味着接触表面的夹紧力小于试图旋转或拉动工件的切削力。原因列表首先从孔径不匹配开始:夹头在零点几毫米的收缩范围内夹紧时,其夹紧力远大于被迫在其范围边缘收缩的夹头——或者更糟的是,由于孔径过大,夹头仅在两个点上勉强接触棒料。内孔上的油、冷却液或氧化皮会像水削弱刹车抓地力一样降低摩擦力。而在磨损的夹头上,夹紧段会疲劳并失去弹性,即使卡盘正常循环,夹头也无法再迅速闭合在棒料上。
| 可能原因 | 检查方法 | 解决方法 |
|---|---|---|
| 内孔相对棒料过大或过小 | 用千分尺测量棒料;检查夹头规格 | 根据实测棒料尺寸订购夹头 |
| 内孔或棒料上有油/冷却液 | 擦拭后重新测试夹紧力 | 清洁两者;检查冷却液冲洗 |
| 夹头处于收缩范围极限 | 比较内孔与棒料尺寸 | 重新镗孔或更换夹头 |
| 锥度脏污或磨损 | 检查配合面,重新安装夹头 | 清洁锥度;磨损则更换 |
| 闭合力过低 | 检查拉杆行程和压力 | 按规格调整行程/压力 |
修复顺序很重要:先清洁,因为这是免费的;然后测量内孔与棒料的配合,因为这是最常见的实际原因;再怀疑力和磨损。如果工件在完成上述四项后仍然打滑,请使用测力计测量实际夹紧力,而不是猜测。
症状 2:跳动增大或不一致
跳动是最常被诊断但最不被理解的夹头问题,因为它总是一个累积误差。当零件出现偏心时,误差可能存在于主轴鼻端、卡盘座、夹头、螺母或棒料本身。测量程序可以区分这些因素:在夹头中安装一根磨削过的测试棒,按规格拧紧螺母,并在鼻端和 25–50 毫米处读取指示表读数。鼻端读数高表明问题在座或夹头;仅在远处读数高则表明存在倾斜或棒料直线度问题。
| 检查项 | 工具 | 说明 |
|---|---|---|
| 卡盘锥度清洁度 | 目视检查,溶剂擦拭 | 此处脏污会影响所有夹头 |
| 夹头安装 | 指示表测夹头外径 | 夹头未垂直安装 |
| 螺母扭矩 | 扭矩扳手 | 扭矩不足/过大改变收缩量 |
| 测试棒直线度 | 在夹头中旋转测试棒 | 测试棒误差影响读数 |
| 主轴鼻端跳动 | 标准刀柄 + 指示表 | 机床状态基准 |
一个常见模式:跳动在低速时正常,但每次重新夹紧后恶化。这通常意味着夹头内孔在磨损后不再与棒料匹配,或者棒料本身不直——棒料弯曲的情况比工厂承认的更为常见。有关完整误差链的更多信息,请参阅我们的夹头跳动详解。
症状 3:刀柄夹头中的刀具拉出
在刀柄侧——铣削主轴和刀塔中的 ER 夹头卡盘——失效模式是刀具在轴向载荷下从夹头中拉出。原因与工件夹持侧类似:螺母扭矩不足、刀柄处于夹头阶梯范围底部、夹头与刀柄之间有油、或螺母螺纹磨损无法产生设计的拉力。ER 夹头通过受控收缩量来夹紧;一个 8 毫米的夹头用在 7.9 毫米的刀柄上,其夹紧效果明显差于同一夹头用在 8.00 毫米刀柄上。
| 可能原因 | 检查方法 | 解决方法 |
|---|---|---|
| 螺母扭矩不足 | 扭矩扳手对比制造商规格 | 重新拧紧至规格 |
| 刀柄尺寸偏小 | 用千分尺测量刀柄 | 选择正确夹头尺寸或更换刀柄 |
| 夹头磨损或槽开裂 | 目视检查 | 更换夹头 |
| 刀柄有油 | 擦拭后重新测试 | 清洁;考虑使用干式刀柄 |
| 螺母与刀柄不匹配 | 比较螺纹 | 匹配螺母与刀柄制造商 |
扭矩是首要怀疑对象,也是最便宜的修复方式:大多数拉出事故是因为螺母凭感觉拧紧,而“紧”与制造商规定的 N·m 数值之间的差异正是保持刀具的夹紧力。扭矩扳手用于夹头螺母应属于每个工具库,而不仅仅是洁净室。
症状 4:拉回漂移和长度问题
工件夹持夹头在闭合时将棒料拉回会导致长度漂移,而夹头安装不一致的卡盘也会从另一个方向引起相同症状。如果零件长度在循环之间波动,首先确认夹头动作是死长度型还是拉回型——差异在我们的死长度与拉回夹头指南中有解释——然后检查棒料每次进给是否靠在同一挡块上,以及夹头每次循环是否完全闭合。如果夹头因座脏污或拉杆行程短而半闭合,则夹紧延迟且每次移动棒料的方式不同。
有效的诊断顺序
当夹头卡盘出现异常时,在更换任何零件之前,请按以下顺序操作:清洁锥度和夹头;测量棒料和夹头内孔;验证夹头完全闭合和拉杆行程;用扭矩扳手将所有部件拧紧至规格;然后用测试棒或测试零件测量结果。这个顺序能解决绝大多数“夹头问题”——而那些仍然存在的问题才是真正的磨损,我们的夹头维护指南涵盖了检查周期和更换标准。
如果夹头本身制造精度不高,所有这些故障排除都无效。夹头的内孔、锥度和槽必须同心到百分之几毫米,以便清洁、扭矩和尺寸匹配能够发挥作用。BQUQ 在 CNC 设备上加工自动车床弹簧夹头、瑞士型动力卡盘和刀柄夹头卡盘,精度达 ±0.005 毫米——经过热处理、每批检验,并附带来自东莞 ISO9001 工厂的检验数据。将您的症状说明、图纸和棒料尺寸发送至 sc@bquq.com,将在 12 个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:为什么我的夹头卡盘在某些棒料上打滑,而在其他棒料上不打滑?
答:因为夹紧力取决于内孔与棒料的配合、摩擦力和收缩范围——而不仅仅是卡盘本身。处于夹头范围边缘的棒料、有油的棒料或略微偏小的棒料会打滑,而匹配良好且清洁的棒料则能保持夹紧。请将夹头与实测棒料尺寸匹配。
问:如何判断跳动是夹头还是卡盘的问题?
答:使用磨削测试棒在鼻端和 25–50 毫米处测量组件。然后清洁并重新安装夹头,再次测量。如果读数随夹头变化,则原因在夹头或座;如果读数不变,则怀疑卡盘或主轴。
问:夹头螺母应使用多大扭矩?
答:刀柄或螺母制造商规定的值——ER25 螺母通常约为 100–120 N·m,其他尺寸按比例调整,但制造商针对您特定螺母的数值才是唯一正确的。凭感觉拧紧是刀具拉出的主要原因。
问:磨损的夹头会导致打滑和跳动吗?
答:是的。疲劳或开裂的夹紧段会失去弹性和夹紧力,而不均匀的段磨损会使棒料或刀具偏心。如果夹头在清洁、尺寸检查和扭矩检查后仍然失效,请更换它,并比较更换前后的测试棒读数。
问:夹头应多久更换一次?
答:没有固定周期——取决于循环次数、材料和维护。在换活时检查槽是否开裂、磨损台阶、锈蚀和弹性丧失。当夹头在清洁后无法正确夹持或定心时更换,并随时间跟踪测试棒跳动以捕捉渐进磨损。
由 BQUQ 工程团队撰写。BQUQ 是中国东莞一家通过 ISO9001 认证的源头工厂,在同一厂区内运营 CNC 加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至 sc@bquq.com 或 WhatsApp +86 13713157787,可在 12 个工作小时内获得报价。www.bquq.com


