
夹头钢材与热处理在弹簧手指与耐磨内孔之间取得平衡,典型硬度为45-62 HRC。BQUQ加工两者,ISO9001认证。
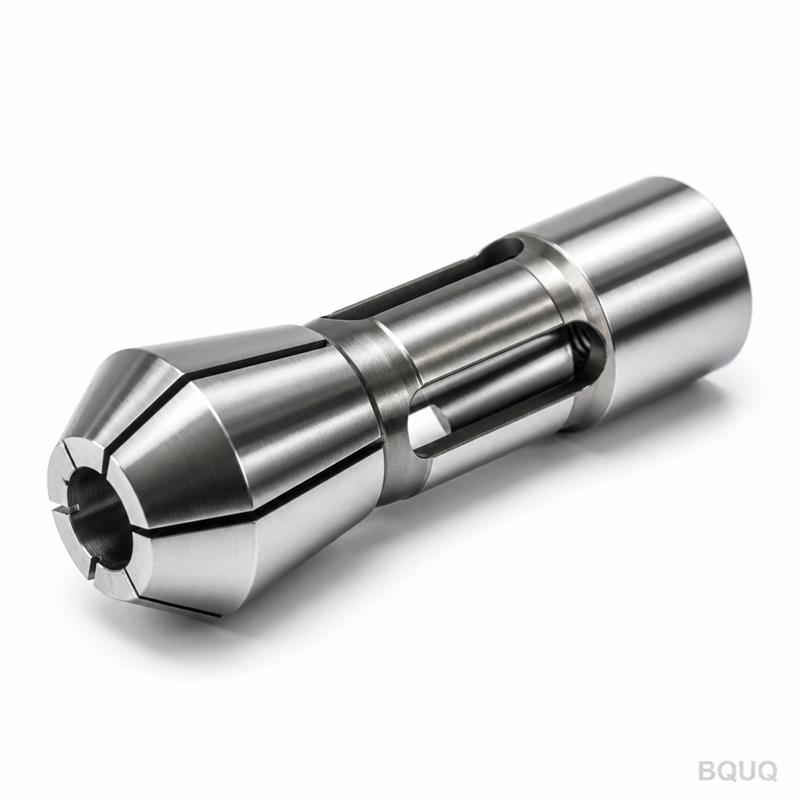
夹头材料与热处理:从弹簧钢到淬硬合金
夹头材料和热处理决定了决定夹头成败的三个特性:开槽手指的弹簧行为、内孔的耐磨性以及磨削后几何形状的稳定性。弹簧钢本体通常为45–52 HRC,使手指能够弯曲数百万次循环而不开裂;在磨损占主导的部位,淬硬合金内孔可达58–62 HRC——并且整个零件在磨削过程中必须保持尺寸稳定。
夹头是由一块金属加工而成的矛盾体。其手指必须像弹簧一样工作,每班次开合数万次。其内孔必须像轴承滚道一样,抵抗磨料棒料并保持微米级几何精度。其锥面必须与卡盘精确贴合而不产生咬合。没有单一的硬度能同时满足这三项要求,因此夹头制造商选择钢材和热处理来平衡它们——而弹簧夹头与整体夹头或卡盘组件的平衡点不同。
每个夹头元件对材料的要求
将夹头分解为功能区域,材料需求就变得清晰。开槽手指部分需要疲劳强度:它每个循环都弯曲,从槽根开始的裂纹会终结夹头的寿命——或者更糟,将碎片送入机床。内孔需要硬度和耐磨性:棒料在进给时滑过它,是一种以数千次循环计量的磨料事件。锥面需要坚韧、抗咬合的表面,能反复与卡盘锥度配合。
| 夹头区域 | 主要要求 | 典型硬度(行业) |
|---|---|---|
| 开槽手指 | 疲劳强度、弹性恢复 | 典型45–52 HRC |
| 内孔 | 耐磨性、尺寸稳定性 | 典型55–62 HRC |
| 锥面/配合面 | 抗咬合性、韧性 | 典型45–58 HRC |
| 整体夹头本体 | 刚性、耐磨性 | 典型58–62 HRC |
这些数字是典型的行业范围,而非单一标准——正确的值取决于夹头尺寸、槽几何形状和工作负荷。关键在于模式:需要弯曲的区域保持韧性并稍软,而需要承受磨损的区域则硬化到实际极限。
弹簧钢:经典夹头本体材料
弹簧钢是开槽夹头本体的传统答案,因为它正是为此类工况设计的:弹性变形,循环往复,而不产生永久变形。其冶金学是中高碳钢或合金钢,经过淬火和回火达到弹簧状态——足够硬以恢复形状,足够韧以避免在槽根处开裂。
回火的权衡是选择的精髓。回火过硬,手指在数千次循环后会断裂——典型的“新夹头一周内开裂”故障,通常源于从耐磨件复制的硬度规格。回火过软,手指会产生永久变形,夹头无法完全张开,棒料在进给时拖拽。正确的回火使手指在孔径工作变形量下保持弹性,这就是为什么比例上手指较厚的小夹头可以比大而薄壁的夹头运行在更高硬度。
| 钢种系列 | 在夹头中的典型用途 | 关键性能 |
|---|---|---|
| 高碳弹簧钢 | 开槽弹簧夹头本体 | 弹性恢复、疲劳寿命 |
| 硅锰弹簧钢 | 重载弹簧夹头 | 更高的疲劳强度 |
| 铬合金钢 | 淬硬夹头和整体夹头 | 淬透性、耐磨性 |
| 轴承类合金钢 | 高磨损内孔、整体夹头 | 极高硬度、稳定性 |
晶粒方向和洁净度与钢种同样重要:横切过不良夹杂物条带的槽是预先存在的裂纹。信誉良好的夹头生产从质量有保证的棒料开始,并控制钢材来源,因为疲劳寿命无法检验到成品夹头中——它是在熔炼时决定的。
淬火与回火:工艺顺序
弹簧夹头的热处理遵循一个深思熟虑的顺序,顺序与温度同样重要。毛坯加工时内孔略小,槽要么未切要么粗切。然后进行淬火:奥氏体化、淬火,并回火至本体弹簧工况的目标硬度。只有在钢材稳定后,精密加工才开始——内孔磨削至最终尺寸,锥面精加工,因为在淬火后磨削才能保证零件几何形状的真实性,而该零件此后不再移动。
槽是特殊情况。淬火后切槽有在根部产生裂纹的风险;淬火前切槽则有变形导致槽宽闭合或张开的风险。生产实践各不相同,但精磨内孔和最终槽几何形状总是在淬硬零件上完成,并在工艺需要时进行应力消除。槽根必须圆角化,绝不能留成直角——直角根部是疲劳缺口,将每个循环的应力集中到一条线上。
| 工艺步骤 | 目的 | 典型结果 |
|---|---|---|
| 加工毛坯 | 近净形本体、内孔和锥面 | 为热处理提供稳定坯料 |
| 淬火 | 完全硬度转变 | 坚硬、耐磨的钢材 |
| 回火 | 恢复韧性和弹簧行为 | 本体典型45–52 HRC |
| 磨削内孔和锥面 | 在稳定钢材上获得真实几何形状 | 微米级同心度 |
| 切割/精加工槽 | 最终弯曲几何形状 | 圆角根部、受控宽度 |
| 最终检验 | 内孔、锥面、跳动、硬度检查 | 每批次等级证书 |
要点:淬火在精磨之前进行,绝不能在之后。先磨后淬的夹头在到达您手中时已经变形,其跳动等级是虚构的。当供应商无法说明工艺顺序时,请对其跳动证书持怀疑态度。
淬硬合金内孔与整体夹头
在磨损占主导的地方——整体夹头、主夹头以及重型弹簧夹头的内孔区域——制造商转向铬合金和轴承类合金钢,这些钢种能深层且均匀地硬化。这些钢种达到硬度范围的高端并保持几何形状,因为它们是整体淬硬而非表面淬硬;夹头内孔上的薄硬化层会磨损穿透,在棒料滑动的确切位置暴露出软金属。
整体夹头可以运行在硬度范围的顶端,因为没有部件需要弯曲。权衡出现在夹头寿命的另一端:非常硬的夹头在薄截面处较脆,如果棒料装载偏斜,内孔边缘更容易崩刃。整体夹头设计通过截面厚度和边缘处理来管理这一点,而不是通过软化钢材。
材料与工况匹配
选型指导比冶金学看起来更简单。自动车床和瑞士型车床上的棒料进给弹簧夹头:弹簧钢本体,为疲劳而回火,内孔淬硬并磨削。用于磨削和硬车的整体夹头:合金钢整体淬硬至最高范围。高磨损或磨料棒料(不锈钢、冷拉合金):指定更硬的内孔处理并规划更短的内孔寿命周期。软材料(黄铜、铝):硬度可以降低,但手指的疲劳规格保持不变。
两个实际注意事项。首先,硬度是一个范围,证书应注明:没有数字的“淬硬”夹头告诉不了您任何信息。其次,切勿对磨损的夹头重新淬火——槽和内孔是在原始处理后精加工的,第二次淬火会使几何形状变形到无法修复。更换,不要重新处理。
向夹头供应商询问什么
问四个问题:本体使用什么钢种系列,目标硬度范围及证书,内孔是否在淬火后磨削,以及槽设计在您的孔径下目标疲劳寿命是多少。答案能区分出将夹头视为精密弹簧的工厂与将夹头视为加工形状并事后淬火的工厂。
在BQUQ,夹头生产线在内部执行这一纪律:36/46/52/60/630/643系列的弹簧夹头由弹簧钢和淬硬合金加工而成,内孔在热处理后磨削,硬度和跳动在发货前验证——全部在ISO9001过程控制下,与我们的CNC、冲压、弹簧和散热器生产线位于同一东莞工厂。浏览自动车床夹头系列和它们所安装的瑞士型和2J夹头卡盘,并参考我们的夹头维护指南来关注寿命周期的另一端——材料选择决定夹头能使用多久,但维护决定它是寿终正寝还是因疏忽而亡。将您的机床和棒料详细信息发送至sc@bquq.com,12个工作小时内获得报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:为什么夹头既硬又有弹性?
答:不同区域需要不同性能。开槽手指必须弹性弯曲数百万次循环,因此回火至弹簧状态,典型约45–52 HRC;内孔必须抵抗磨损,因此淬硬至典型约55–62 HRC。一个零件,两个热处理目标。
问:为什么我的新夹头在槽处开裂?
答:常见原因是槽根未圆角化而留成直角、回火过硬导致韧性丧失,或槽处钢材缺陷。服役头几周内出现裂纹是制造问题——要求提供硬度证书并更换夹头。
问:内孔应在淬火前还是淬火后磨削?
答:之后。在淬硬零件上磨削内孔和锥面是保证几何形状在夹头寿命期内保持真实的唯一方法。淬火后磨削会使内孔变形,使跳动等级失去意义。
问:磨损的夹头可以重新淬火并重复使用吗?
答:不可以。重新淬火会使已精加工的内孔、锥面和槽变形到无法实际修复,且手指的疲劳寿命已经耗尽。更换比重新处理过的夹头产生的废品零件更便宜。
问:夹头应附带什么证书?
答:至少包括材料标识、实际测量的硬度范围,以及每件或每批次的内孔对锥面跳动等级。BQUQ随每个夹头批次发货硬度和跳动检验数据——在付款前向任何供应商索取。
由BQUQ工程团队撰写。BQUQ是中国东莞的ISO9001认证源头工厂,在同一厂房内运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内获得报价。www.bquq.com


