
夹头维护:每次更换时清洁锥面,按计划检查内孔、槽和跳动,根据趋势更换。BQUQ每批产品附带检测数据。
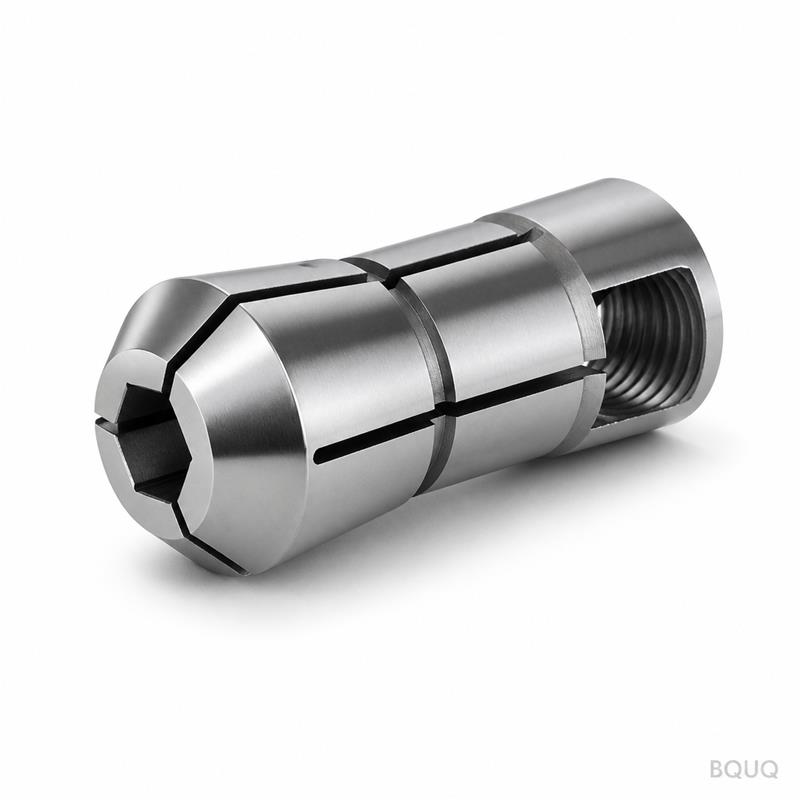
夹头维护:清洁、检查与更换时机
夹头维护是一项计划性的纪律,而非应急维修:每班或每两班清洁安装锥面,按固定周期检查内孔和槽根,每次装夹时用标准棒测量跳动,当内孔磨损、锥面磨损或槽部裂纹开始影响零件公差时更换夹头——切勿等到产生废品才意识到故障。
弹簧夹头是一种精密消耗品,在车间最恶劣的环境中工作。它夹持覆盖着冷却液和细碎屑的棒料,每天弯曲数千次,并在最难观察的部位磨损:内孔内部和安装锥面。由于磨损是渐进的,故障模式不是突发事故,而是零件直径和跳动的缓慢漂移,悄然侵蚀良品率。能捕捉这种漂移的维护计划成本低廉;而它所预防的废品损失则高昂得多。
清洁:大多数车间忽略的免费修复
大多数夹头跳动问题实际上是脏污问题。夹头与安装锥面之间的切屑或积屑会使夹头偏心,其影响超过其整个跳动等级。锥面下的一粒碎屑可能比磨损的夹头造成更大的跳动,而清除它无需任何成本。
每次更换夹头时以及连续运行期间按固定计划清洁安装锥面和夹头锥面——对于棒料送进自动车床,至少每天一次。使用无绒布和清洁溶剂;切勿用钢丝刷清洁磨削锥面,切勿在内孔上使用研磨垫,切勿用锉刀“修复”夹头上的痕迹。内孔和锥面是以微米计量的磨削表面;粗暴的清洁本身就是一种磨损机制。
| 清洁任务 | 频率(典型) | 原因 |
|---|---|---|
| 安装锥面和卡盘鼻端 | 每次更换夹头 | 此处脏污会立即导致跳动 |
| 夹头锥面和内孔 | 连续使用时每天 | 冷却液残留物干燥后变成磨料 |
| 槽和槽根 | 每周 | 堆积的切屑阻碍闭合 |
| 全面夹头检查 | 按维护计划 | 在产生废品前发现磨损 |
要点是清洁频率应跟随切屑负荷:黄铜或铝棒料加工比不锈钢需要更少的强力清洁,而干式切削机床与大量冷却液冲洗的机床需要不同的清洁程序。
检查:检查内容与方法
检查包括目视检查和测量检查。目视检查内孔是否有划伤、咬合或夹持区域的抛光环,这表示内孔已磨损超过其工作间隙;用放大镜观察槽根是否有预示夹爪断裂前的发丝裂纹;检查锥面是否有因反复承载安装而产生的压痕或咬合痕迹。
测量检查是使用标准棒测量跳动。安装夹头,插入尺寸正确的磨削标准棒,读取靠近鼻端的全跳动指示值。做好记录:一个安装时读数为0.004毫米的夹头,六个月后读数为0.011毫米,即使仍在宽松的验收限值内,也说明了磨损情况。趋势,而非单次读数,才是关键信号。
| 检查项 | 方法 | 更换触发条件(典型) |
|---|---|---|
| 内孔磨损 | 目视 + 零件直径趋势 | 成品尺寸向极限漂移 |
| 槽部裂纹 | 放大镜目视检查槽根 | 任何发丝裂纹 |
| 锥面磨损/咬合 | 目视检查安装表面 | 咬合痕迹或安装深度变化 |
| 跳动 | 千分表测量标准棒 | TIR超过等级约2倍 |
| 夹持打滑 | 在额定拉力下进行扭矩/拉力测试 | 棒料在负载下旋转或被拉出 |
典型触发条件仅为指导:加工±0.01毫米特征的车间会比加工±0.05毫米工件的车间更早更换夹头。关键纪律是记录触发条件并按计划对照检查。
计划性检查节奏
预防性夹头维护遵循三个时钟。装夹时钟:每次安装夹头时,在切削第一个零件前清洁并检查跳动。班次时钟:每日清洁,每周检查槽部,并关注零件直径。日历时钟:连续生产每月进行一次全面检查——内孔测量、跳动趋势、裂纹检查;轻负荷使用则每季度一次。
在这些时钟之间,让零件说话。直径趋势是你拥有的最灵敏的夹头健康监测器,因为内孔磨损表现为成品尺寸在任何目视迹象出现之前就开始漂移。记录SPC直径数据的车间会比仅对超差零件做出反应的车间提前两周发现即将失效的夹头。
更换时机判断:经济性考量
当夹头对零件误差的贡献超过其在公差预算中的份额时,就值得更换——而不是等到它完全失效。为了节省少量采购成本而继续使用磨损的夹头是虚假的经济效益:成本会以返工、废品以及用于解决数月前跳动趋势已诊断出的问题所花费的机床时间的形式显现。
出现任何槽部裂纹时,应立即更换,无需争论——主轴转速下夹爪断裂是机床损坏事件,而非质量问题。当标准棒跳动读数相比安装时翻倍或超过零件所需的等级时,应更换。当零件在正常夹持力下打滑时,应更换。在应用要求时,应成套更换——如果双夹头卡盘交替使用两个夹头且两者都用于相同公差,则不应将新夹头与磨损夹头混用。
| 状况 | 措施 |
|---|---|
| 槽根裂纹 | 立即更换(安全) |
| 跳动相比安装时翻倍 | 更换或降级使用 |
| 额定拉力下夹持打滑 | 更换 |
| 零件直径趋势漂移 | 调查内孔磨损;确认后更换 |
| 锥面咬合 | 更换;查找安装原因 |
存储与处理
夹头是磨削精密零件,却常被扔进抽屉——在许多车间中是最缺乏防护的精密工具。将它们存放在支架或有标签的盒中,相互隔离:两个夹头在钢制抽屉中碰撞会损坏你正试图保护的内孔和锥面。保持安装表面清洁并轻涂防锈油以适应潮湿气候;切勿将夹头夹持在棒料上数周,因为夹爪可能会在夹持位置产生永久变形。
按尺寸和等级标记或追踪夹头,以免磨损或可疑的夹头与良好夹头混淆。一些车间在背面涂漆环或蚀刻ID;无论采用何种方法,磨损历史不明的夹头在用于公差关键工件前,应像新夹头一样重新验证。
将习惯融入生产
最经济的维护计划是依附于现有流程的计划:每次装夹时清洁并检查跳动(千分表已在手,只需两分钟),记录零件直径(SPC系统已在运行),并按与其他机床维护相同的频率安排全面检查。我们的夹头卡盘安装指南涵盖了装夹时的检查,而夹头跳动解析中的跳动预算逻辑则告诉你,针对你所控制的公差,更换触发条件应设置得多严格。
当夹头确实磨损时,用与初始相同等级的夹头更换——并在到货时检查新夹头的证书。BQUQ采用淬硬合金钢和弹簧钢加工36/46/52/60/630/643系列的自动车床弹簧夹头,每批产品附带硬度和跳动检测数据,因此更换件从开始就具有已知数值。查看自动车床夹头系列和瑞士型和2J夹头卡盘,并将您的机床详细信息发送至sc@bquq.com,我们将在12个工作小时内提供报价。
把 PDF/DXF/STEP 图纸发到 sc@bquq.com 或 WhatsApp +86 137 1315 7787,工程师审图后回复价格、交期与 DFM 建议(工作日)。
常见问题解答
问:我应该多久清洁一次夹头?
答:每次更换夹头时清洁安装锥面,连续棒料送进加工中每天清洁内孔和锥面。切屑和干燥的冷却液是导致看似磨损的跳动问题的首要原因——清洁是免费的修复方法。
问:夹头磨损最可靠的迹象是什么?
答:零件直径的趋势以及标准棒上的跳动读数。当TIR相比安装时读数翻倍,或成品尺寸持续漂移时,夹头在告诉你它已失效——在它产生废品前更换它。
问:裂纹夹头可以修复吗?
答:不可以。槽根裂纹是疲劳失效,该零件已报废;研磨或焊接修复只会产生新的缺口。立即更换——高速下夹爪断裂可能损坏机床。
问:夹头应使用多长时间?
答:取决于工况:棒料材质、循环速率、清洁度以及所控制的公差都决定寿命,从磨蚀性不锈钢加工的几周到轻负荷黄铜加工的几年不等。追踪跳动和直径,根据趋势更换,而非固定的工时数。
问:使用研磨垫清洁夹头安全吗?
答:不安全。内孔和锥面是微米级几何精度的磨削表面;任何研磨都会去除你试图保留的表面。使用溶剂和无绒布,将磨削面视为它们本应是的精密表面。
由BQUQ工程团队撰写。BQUQ是一家位于中国东莞的ISO9001认证源头工厂,在同一厂区内运营CNC加工、金属冲压、定制弹簧、散热器和夹头生产线。将图纸发送至sc@bquq.com或WhatsApp +86 13713157787,12个工作小时内获取报价。www.bquq.com


