
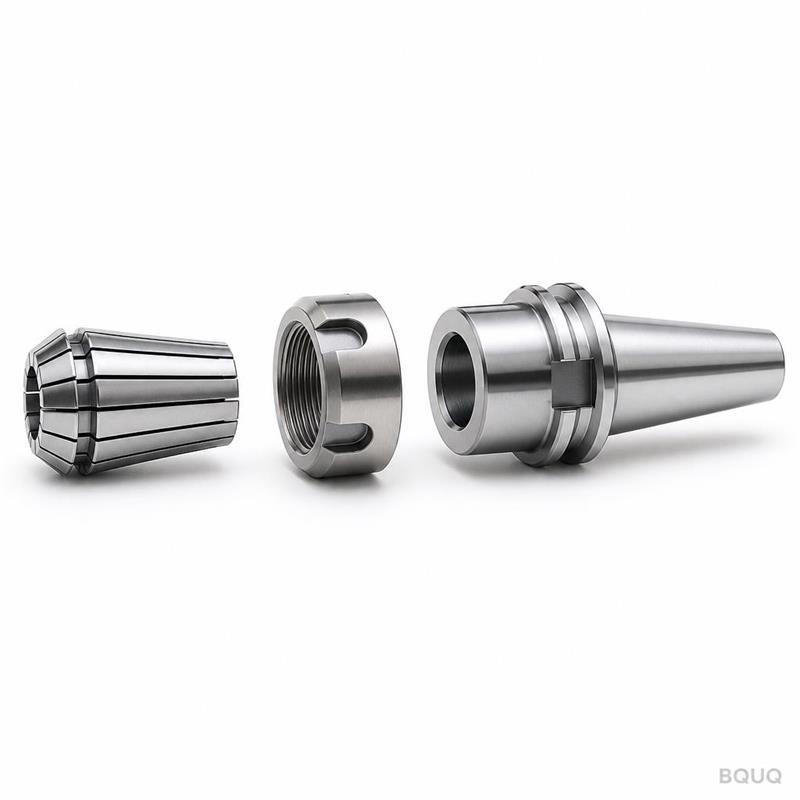
软爪与定制工件夹持:二次加工
简短回答:软爪是牺牲性的、就地加工的爪组,用于夹持已加工表面而不留下痕迹,是二次加工中夹持零件的标准方法。由于爪型是在将运行该工件的机床上切削的,同心度通常保持在0.01–0.02 mm以内,平面度在准备良好的设置下保持在0.01 mm以内。只要第一次加工的基准干净且爪材料与零件匹配,这通常足以在二次加工特征上达到±0.005 mm。BQUQ在东莞同一工厂内加工软爪和定制夹具,因此第一次加工和第二次加工不会在供应商之间产生偏差。
什么是二次加工,为什么它很难?
二次加工是指在零件已经失去最初夹持它的原材料后进行的任何加工步骤。典型的例子是车削轴:在第一次加工中,夹持原材料棒料车削外径,然后翻转零件镗孔、攻丝或交叉钻孔背面。原材料棒料已经消失。剩下的是不能损坏的已加工表面。
这产生了一系列在第一次加工中不存在的问题:
- 没有安全的夹持表面。硬爪会咬入已加工直径。在铝、黄铜或抛光不锈钢零件上,夹痕就是废品。
- 基准偏移。每次重新装夹零件时,第一次加工特征和第二次加工特征之间的关系都会重新建立。这里的误差表现为跳动,而不是尺寸误差,因此在机床上很容易被忽略。
- 变形。薄壁、环和散热片在夹紧力下会偏转。零件在卡盘中测量良好,但释放后就会弹回超差。
- 周期时间成本。如果操作员必须在四爪卡盘中指示每个零件,那么90秒的周期就变成了6分钟的周期。
软爪解决了所有这四个问题。对于大多数二次加工来说,它们是最便宜、最快的工件夹持解决方案,即使对于相对较短的批次,也几乎总是值得加工。
软爪如何工作
软爪是一种空白爪——通常是6061铝,有时是低碳钢、黄铜或工程塑料——用螺栓固定在卡盘或台虎钳上,处于其将运行的位置,然后镗孔或铣削成零件的精确轮廓。由于切削是在爪承受与生产中相同的夹紧力下进行的,因此产生的腔体与主轴同心,精度在机床自身精度范围内。
关键原则:你不是在制造一个适合零件的爪,而是在制造一个适合这个卡盘、这台机床、这个夹紧压力下的零件的爪。这就是为什么软爪不应在未重新切削的情况下在不同机床之间转移。
软爪的材料选择
| 爪材料 | 最适合 | 夹持强度 | 典型寿命 | 备注 |
|---|---|---|---|---|
| 6061铝 | 铝、黄铜、塑料零件;大多数二次加工 | 中等 | 500–5,000次循环 | 默认选择;加工快速,不会划伤大多数合金 |
| 低碳钢(1018) | 钢和不锈钢零件,更高扭矩 | 高 | 5,000–20,000次循环 | 用硬质合金加工;可能划伤软材料 |
| 黄铜 | 抛光或外观表面 | 低–中等 | 1,000–5,000次循环 | 非常适合手表零件和光学支架 |
| POM / 尼龙 | 精细表面,薄壁 | 低 | 200–2,000次循环 | 仅用于精加工轻切削 |
| 铸造聚氨酯垫 | 非常薄的壁,高外观要求 | 非常低 | 不定 | 通常与铝爪结合使用 |
对于通过东莞精密车间的大多数工件,6061软爪是正确的起点。它们便宜,几分钟内即可加工,并且对零件间的小变化宽容。
镗孔与铣削爪型
圆形零件使用镗孔爪。棱柱形零件使用铣削爪。镗孔爪提供完整的圆周接触,从而分布夹紧力并最小化薄壁环的椭圆度。铣削爪提供定位特征——腔体、肩部、定位销孔——使零件在每个循环中重复其角度位置。
对于具有不对称二次加工特征的零件,带硬限位的铣削爪几乎总是比镗孔爪加指示器更快。限位负责定位;爪负责夹持。
设计能保持公差的二次加工设置
从基准开始,而不是从特征开始
最常见的二次加工失败是围绕你想要加工的特征设计夹具,而不是你实际拥有的表面。问:哪个第一次加工表面最可靠、最容易接近、几何上最稳定?这成为主要基准。其他一切——限位、夹具、爪腔——都从它构建。
如果第一次加工产生了车削直径和端面肩部,肩部通常是更好的轴向基准,因为它平坦且大。直径是更好的径向基准,因为它被磨削或车削同心。
控制夹紧压力
铝软爪在全卡盘压力下会压溃1.5 mm的壁。两种解决方法:
1. 降低卡盘或台虎钳的液压或气动夹紧压力。大多数动力卡盘允许这样做;在设置表上记录设置。
2. 增加接触面积。在低压下具有180°接触的镗孔爪比在高压下三点接触的变形小得多。
对于非常薄的零件,考虑使用膨胀芯轴或锅形卡盘,支撑内孔而不是挤压外径。
每次都在原位加工爪
切勿离线预加工软爪并螺栓固定。在卡盘处于与生产中相同的压力和相同的爪位置下镗孔或铣削它们。这是一个五分钟的操作,消除了二次加工跳动的最大来源。
规划排屑
软爪腔会滞留切屑。滞留的切屑会在下一个零件上造成0.05 mm的定位误差。吹气口、腔底部的排屑槽以及程序中的清屑例程是廉价的保险。
软爪与专用夹具与弹簧夹头
| 方法 | 设置时间 | 重复性 | 500件单位成本 | 最适合 |
|---|---|---|---|---|
| 加工软爪 | 30–90分钟 | 0.01–0.02 mm | 低 | 圆形和近圆形零件,中批量 |
| 专用铣削夹具 | 2–8小时 | 0.005–0.01 mm | 中等 | 棱柱形零件,严格角度公差 |
| 五轴台虎钳 + 定制爪 | 1–3小时 | 0.01 mm | 低–中等 | 一次设置多面零件 |
| 弹簧夹头 + 定制夹头 | 15–45分钟 | 0.005–0.01 mm | 低 | 小直径,大批量车削 |
| 膨胀芯轴 | 1–2小时 | 0.005–0.01 mm | 中等 | 薄壁环,以内孔为基准的零件 |
| 真空板 | 1–4小时 | 0.01 mm | 中等 | 薄板,散热器,无夹持表面 |
正确的答案取决于批量、公差和零件几何形状。对于200件铝制车削接头的批次,镗孔软爪在每个方面都胜出。对于5,000件具有严格孔模式的棱柱形支架批次,专用夹具在第一周就能收回成本。
如果您的零件需要多面访问,我们的五轴夹具策略笔记涵盖了如何将软爪与墓碑设置结合。
常见零件族的工件夹持
车削零件和轴
在三爪动力卡盘上使用镗孔软爪,并设置硬轴向限位到第一次加工的肩部。对于直径小于20 mm的轴,带定制夹头的弹簧夹头更快、更准确。对于细长零件,副主轴或瑞士型设置通过在一个循环中加工两端来完全消除二次加工。
棱柱形支架和壳体
铣削软爪,其腔体与第一次加工轮廓匹配,加上定位销或肩部用于角度定位。如果零件有平坦的背面,真空板或磁力卡盘可以完全消除夹紧引起的变形。
薄壁环和散热器
这是工件夹持决定成败的地方。按优先顺序的选项:
1. 内孔上的膨胀芯轴
2. 支撑整个外径的锅形卡盘
3. 在降低压力下带聚氨酯垫的软爪
切勿用硬爪夹持薄壁环的外径并期望圆度。零件在卡盘中测量为圆,在三坐标测量机上为椭圆。
小型精密零件
对于小于10 mm的零件,定制夹头和带细牙调节的软爪是实用的答案。所需的夹持力很小;所需的定位精度很大。
成本、交货时间以及软爪何时划算
软爪通常作为一次性工装费用报价。在东莞精密车间,一套简单的镗孔爪通常为几十美元和几个小时的机床时间。带定位销定位和夹具的专用铣削夹具通常为几百美元和一到三天。
盈亏平衡计算很简单。如果软爪增加20秒的周期时间,但每个零件节省4分钟的指示时间,那么它们在第二个零件上就能收回成本。如果专用夹具花费400美元,但在5,000个零件上减少30秒的周期时间,那么它在大约40小时的机床时间内收回成本。
软爪在明显之外持续节省成本的地方:
- 减少废品。有痕迹或不圆的零件是最常见的二次加工缺陷。软爪消除了原因。
- 操作员独立性。带硬限位的软爪设置在每个班次运行相同。指示则不是。
- 更快的报价。当工件夹持是标准实践而不是定制工程项目时,报价会更快返回。我们的成本降低分解涵盖了工装在总零件成本中的位置。
记录设置——爪材料、夹紧压力、限位位置、爪零件号——是使第二次运行与第一次一样快的关键。我们的加工文档指南涵盖了设置表上应包含的内容。
BQUQ如何处理二次加工
BQUQ在东莞一个工厂内运行四条生产线:CNC加工、金属冲压、定制弹簧和散热器生产。这对工件夹持很重要,因为夹具和零件由同一团队、在同一车间、在一个ISO9001质量体系下制造。
实际上,这意味着:
- 软爪和夹具在内部加工,而不是外包给工具车间
- 第一次加工和第二次加工在同一机床上运行,因此基准不会在供应商之间漂移
- CNC加工在关键特征上保持±0.005 mm,典型的二次加工同心度为0.01–0.02 mm,取决于零件几何形状
- 灵活的MOQ,因此100件的二次加工批次与10,000件的批次得到相同的工件夹持关注
- 报价在12个工作小时内返回
发送图纸或3D文件,我们将告诉您软爪、专用夹具还是弹簧夹头设置是您零件的正确答案——以及成本是多少。
常见问题
问:软爪和硬爪有什么区别?
答:硬爪是硬化钢,通常有锯齿,设计用于以最大力夹持原材料。软爪未硬化——通常是6061铝——并加工成成品的精确轮廓。软爪夹持已加工表面而不留下痕迹,并且可以随着工件的发展多次重新切削。硬爪用于原材料的第一次加工。
问:软爪在二次加工中的精度如何?
答:在生產夹紧压力下就地镗孔爪,同心度通常在0.01–0.02 mm以内,平面度在0.01 mm以内。这通常足以在二次加工特征上保持±0.005 mm,因为误差是定位误差而不是切削误差。更紧的结果需要专用夹具或膨胀芯轴。
问:软爪能否夹持薄壁零件而不变形?
答:只有在降低夹紧压力和增加接触面积的情况下。在低压下提供180°圆周接触的镗孔爪比在高压下三点接触的变形小得多。对于约1.5 mm以下的壁,支撑内孔或整个外径的膨胀芯轴或锅形卡盘通常是更好的选择。
问:什么时候应该使用专用夹具而不是软爪?
答:当零件是棱柱形且具有严格的角度公差时,当年产量证明工装合理时,或者当几何形状无法通过爪腔可靠夹持时。专用夹具通常实现0.005–0.01 mm的重复性,并且通常通过允许更好的刀具访问来减少周期时间。在大约1,000件以下,软爪通常在总成本上胜出。
问:BQUQ是否为客户零件制造定制工件夹持?
答:是的。软爪、铣削夹具、膨胀芯轴和定制夹头在我们的东莞工厂与生产零件一起设计和加工。由于同一团队制造夹具和零件,第一次加工和第二次加工的基准保持一致。发送您的图纸,我们将在12个工作小时内一起报价工件夹持和零件。
相关资源
- 关于BQUQ和我们的四条东莞生产线:/about/
- CNC加工服务,包括二次加工工件夹持:/cnc-machining/
- 用于棱柱形和支架类部件的CNC铣削零件:/cnc-milling-parts/
- 用于轴、接头和环的CNC车削零件:/cnc-turning-parts/
- 精密制造行业趋势:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 关于报价和公差的常见问题:/faq/
- 生产运行案例研究:/case/
- 联系工程团队:/contact/
由BQUQ工程团队撰写。BQUQ(东莞)在一个ISO9001工厂内运行CNC加工(±0.005 mm)、金属冲压、定制弹簧和散热器生产。从中国东莞直接采购——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


