
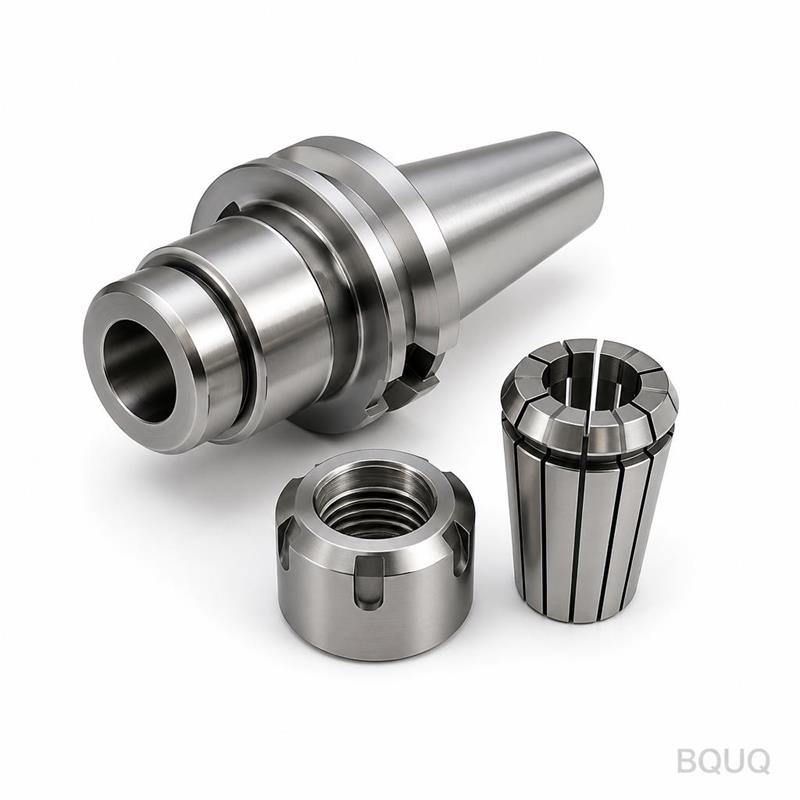
五轴夹具:复杂零件的工件夹持
简短回答:当零件以最小、刚性、已知的基准被夹持,且刀具能够到达每个特征而夹具不进入切削区域时,五轴夹具才能成功。对于大多数复杂零件,这意味着在牺牲性毛坯凸台上采用燕尾或销钉与凸台夹持,安装在墓碑或零点板上,切削包络周围留有3-5毫米间隙。预计每个独特零件的首件设置时间为30-90分钟,在维护良好的机床上位置重复性为±0.005毫米或更好,一旦基准可重复,废品率会急剧下降。BQUQ 从东莞一家 ISO9001 工厂在12个工作小时内报价五轴工件夹持和加工任务。
五轴加工通常被宣传为一种机床能力。实际上,它是一种夹具能力。一台具有40米/分钟快速移动和12,000转/分钟主轴的耳轴机床,如果零件在负载下移动0.02毫米,或者夹具在A轴45度时阻挡刀具路径,仍然会产生废品。了解工件夹持的买家会获得更好的报价、更少的工程变更循环,以及在整个生产运行中真正保持公差的零件。
本文涵盖对复杂零件至关重要的工件夹持决策:基准策略、夹具类型、可达性和间隙、毛坯设计,以及决定一个任务是否属于五轴机床的成本权衡。
为什么五轴工件夹持决定零件质量?
在三轴机床上,零件静止不动,刀具在X、Y和Z方向移动。在五轴机床上,要么零件移动(耳轴/工作台-工作台),要么刀具移动(主轴倾斜),或两者兼有。每次旋转都会将零件重新呈现给刀具。如果夹具不刚性,每次旋转都会引入一个小误差,这些误差在您试图一次装夹加工的五个面上累积。
有三种主要的失效模式:
- 切削负载下的偏转。 仅用台钳夹持且悬伸60毫米的零件,在12毫米立铣刀侧切时会弯曲。刀具切削的是它看到的,而不是模型所说的。
- 夹具干涉。 重新装夹的最常见原因。刀具路径无法以所需角度到达特征X,因为夹爪挡住了。
- 基准丢失。 当零件翻转或重新夹紧时,第二次装夹参考的是第一次装夹中未确认的表面。两次装夹相差0.01-0.03毫米,零件不合格。
良好的五轴工件夹持同时解决这三个问题:它夹持零件靠近切削区域,保持在刀具包络之外,并建立一个在每次旋转后都有效的基准。
主要的五轴工件夹持方法有哪些?
下表比较了我们最常用于复杂零件的工件夹持方法,包括典型性能和各自适合的零件几何形状。
| 方法 | 夹持刚性 | 设置时间 | 最适合 | 典型限制 |
|---|---|---|---|---|
| 毛坯凸台上的燕尾 | 非常高 | 20-40分钟 | 棱柱形零件、单面复杂几何形状 | 需要牺牲性毛坯,5-8毫米凸台 |
| 销钉与凸台(定位孔) | 高 | 15-30分钟 | 已有孔或铸造凸台的零件 | 需要精确的预加工孔 |
| 墓碑上的模块化台钳 | 中高 | 10-25分钟 | 多零件运行、简单到中等几何形状 | 在陡峭的A/B角度下可达性受限 |
| 真空吸盘/板 | 中 | 15-30分钟 | 薄板、散热器、非磁性零件 | 侧向负载能力低,需要平面 |
| 磁性吸盘 | 高 | 5-15分钟 | 铁质零件、平背面 | 不适用于铝、黄铜、钛 |
| 软爪,仿形 | 中 | 30-60分钟 | 圆形或轮廓零件、二次操作 | 爪材料必须按零件加工 |
| 粘合剂/蜡安装 | 低中 | 20-45分钟 | 非常薄或易碎零件、仅精加工 | 仅轻切削,温度敏感 |
对于大多数复杂零件,实际答案是墓碑上的燕尾或销钉与凸台夹持,因为它结合了刚性和完整的刀具可达性。真空和磁性吸盘非常适合扁平、薄的零件,但无法抵抗五轴刀具路径在陡峭角度下产生的侧向负载。
燕尾夹具
燕尾夹具夹持毛坯牺牲性凸台上加工的燕尾。燕尾在第一道工序中切削,然后零件翻转并由该燕尾夹持以加工其余四个面。由于燕尾是在将切削零件的同一台机床上加工的,基准天然对齐。
典型燕尾几何形状:60度夹角,深5-8毫米,宽8-15毫米,用专用燕尾刀切削。凸台在最后工序中去除,通常通过带锯加轻面切削。
优点是刚性:正确就位的燕尾抵抗轴向和径向负载,零件位于夹具主体上方约10-15毫米,因此刀具在几乎任何角度都有间隙。
销钉与凸台工件夹持
当零件已有精密孔或铸造凸台时,可以直接定位在该特征上。销钉或膨胀夹头接合孔,夹具将零件压紧,夹具以孔作为主要基准。
对于孔是功能特征的零件,这是最干净的方法,因为加工基准和功能基准相同。问题在于孔必须在五轴操作之前加工,这意味着需要额外装夹或预加工毛坯。
墓碑和多零件板
墓碑是安装在耳轴上的垂直板,两个、三个或四个面上有夹具。机床切削一个面,操作员装载另一个面。这是20-500件生产运行的标准方法。
墓碑以少量刚性换取吞吐量。由于零件离耳轴中心更远,杠杆臂更长,偏转增加。对于严格公差的零件,保持墓碑小,零件靠近旋转轴。
如何为复杂零件选择合适的夹具?
按顺序处理这些问题。第一个“否”通常会排除一种方法。
1. 是否有功能孔或凸台? 如果有,定位在它上面。如果没有,计划毛坯凸台。
2. 必须加工多少零件? 五个面意味着一次夹持。六个面意味着翻转,翻转需要自己的基准。
3. 最小的内圆角半径是多少? 3毫米刀具需要夹具与零件包络保持5毫米间隙。
4. 壁厚是多少? 低于2毫米,切削力会使零件变形,除非有牺牲性背衬支撑。
5. 批量大小是多少? 一次性原型证明软爪合理。500件运行证明专用墓碑合理。
6. 什么材料? 铝和黄铜切削快,产生中等力。钛和不锈钢产生更高的力和更多的热量,因此刚性余量必须更大。
如果零件是壁厚1.5毫米的薄壁铝外壳,没有台钳能夹持而不变形。答案是带有加工凹槽支撑壁的真空板,加上轻精加工 passes。如果零件是实心钛支架,墓碑上的燕尾更快、更刚性。
应规划哪些基准和毛坯余量?
基准策略在报价阶段决定,而不是在机床上。对于五轴工作,标准方法是:
- 主要基准: 燕尾或定位孔,在工序1中建立。
- 次要基准: 加工面或边缘,在工序1中建立,用于找正零件。
- 第三基准: 单点或销钉,用于设置Z高度。
对于毛坯余量,在夹具夹持处添加材料。燕尾凸台通常需要一个面上额外8-15毫米的毛坯。对于100 x 80 x 40毫米的铝零件,大约是10-20%的额外材料体积,这意味着适度的材料成本增加,但大幅降低设置风险。
| 零件尺寸(毫米) | 典型凸台毛坯 | 夹具高于板的高度 | 与刀具的间隙 |
|---|---|---|---|
| 小于50 | 5-8毫米 | 10-15毫米 | 4毫米 |
| 50-150 | 8-12毫米 | 15-25毫米 | 5毫米 |
| 150-300 | 12-20毫米 | 25-40毫米 | 6-8毫米 |
| 大于300 | 20-30毫米 | 40-60毫米 | 8-12毫米 |
这些是铝和黄铜的指示性数字。对于钛和不锈钢,将间隙值增加30-50%。
夹具如何影响成本和交货时间?
夹具是五轴任务成本中仅次于机床时间的最大变量。一个带有四个燕尾站的专用墓碑可能需要8-16小时的设计和加工来构建。在20件订单中,该成本分摊到20个零件上并主导价格。在500件订单中,它消失在每件费率中。
实际的成本杠杆是:
- 重用现有夹具。 如果您的供应商已有适合您零件包络的墓碑模式,设置成本会大幅下降。
- 为标准夹持设计。 燕尾凸台比定制轮廓巢更便宜。
- 减少装夹次数。 每次额外装夹增加30-90分钟加上公差堆叠。
- 接受牺牲性凸台。 材料成本小;设置节省大。
要深入了解五轴设置成本在总零件价格中的位置,请参阅我们的CNC加工成本降低分析。对于具有苛刻表面和公差要求的零件,同样的夹具逻辑适用于光学支架的CNC加工,其中振动和热稳定性与夹持同样重要。
常见的五轴夹具错误有哪些?
五轴任务上的大多数废品可追溯到一小部分错误:
- 夹持在已加工表面上。 夹具在表面上留下痕迹,零件外观检验不合格。
- 忽略B轴扫掠。 在A=0时避开刀具的夹具可能在B=90时碰撞。始终加载夹具模型模拟完整刀具路径。
- 支撑不足的薄底。 没有背衬的1毫米底会颤振并测量过大。
- 重用磨损的燕尾刀。 钝刀产生的燕尾无法就位,零件移动。
- 跳过预设置。 装载夹具而不找正会在第一次切削前引入0.02-0.05毫米的误差。
- 过度拧紧。 铝燕尾在过大的夹紧力下变形。按夹具规格扭矩,而不是凭感觉。
一个有用的纪律是将夹具视为零件:建模、公差、检验并记录其设置值。这样做的车间看到首件合格率显著提高,返工减少。
常见问题
问:复杂五轴零件的最佳工件夹持是什么?
答:对于大多数复杂零件,安装在墓碑上的牺牲性毛坯凸台上的燕尾夹持是刚性、刀具可达性和设置速度的最佳平衡。如果零件有功能孔,改为定位在该孔上。真空板适合薄平零件,磁性吸盘适合具有平背面的铁质零件。决定因素始终是夹具是否避开完整刀具路径。
问:五轴燕尾夹具需要添加多少毛坯?
答:对于小于50毫米的零件,计划5-8毫米的凸台厚度;50-150毫米的零件为8-12毫米;150-300毫米的零件为12-20毫米。凸台在最后工序中去除。对于钛和不锈钢,将这些值增加30-50%,因为切削力更高。额外材料成本通常远小于额外装夹的成本。
问:五轴加工能在复杂零件上保持±0.005毫米吗?
答:是的,在维护良好的机床、刚性夹具和稳定的热条件下。当基准可重复且零件不是薄壁时,BQUQ 在五轴工作上加工到±0.005毫米。薄壁、长悬伸和高切削力会侵蚀该公差。如果您的零件有1毫米壁,除非工艺专门设计,否则预期±0.02毫米。
问:五轴夹具设置需要多长时间?
答:新复杂零件的首件设置通常需要30-90分钟,包括夹具安装、找正和探测。同一夹具上的重复需要5-15分钟。生产运行的专用墓碑构建需要8-16小时的夹具设计和加工,这就是为什么它们只有在约50-100件以上才划算,具体取决于零件复杂性。
问:五轴夹具对铝和钛都适用吗?
答:原理相同,但数字不同。铝以高速和中等力切削,因此较轻的夹具即可。钛产生更高的切削力和更多的热量,因此需要更刚性的夹持、更大的间隙,通常还需要贯穿冷却设置。黄铜的行为更接近铝。对于钛零件,我们通常增加夹具刚性并减少每次走刀的切削深度。
相关资源
- 关于 BQUQ 和我们的东莞工厂:/about/
- CNC加工服务,包括五轴工作:/cnc-machining/
- CNC铣削零件:/cnc-milling-parts/
- CNC车削零件:/cnc-turning-parts/
- 精密制造行业趋势:/industry-dynamics/
- 技术文章和工程指南:/bquq-blog/
- 常见问题:/faq/
- 案例研究:/case/
- 联系我们的工程团队:/contact/
对于航空航天级复杂零件,夹具和检验纪律与我们在航空航天零件的CNC加工中描述的严重重叠。如果您的零件是原型而不是生产运行,权衡再次改变——请参阅我们的原型加工和样品说明,了解如何降低首件成本。
由 BQUQ 工程团队撰写。BQUQ(东莞)在一家 ISO9001 工厂运行 CNC 加工(±0.005 毫米)、金属冲压、定制弹簧和散热器生产。从中国东莞直接采购——12小时内报价:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


