产品详情
核心结论
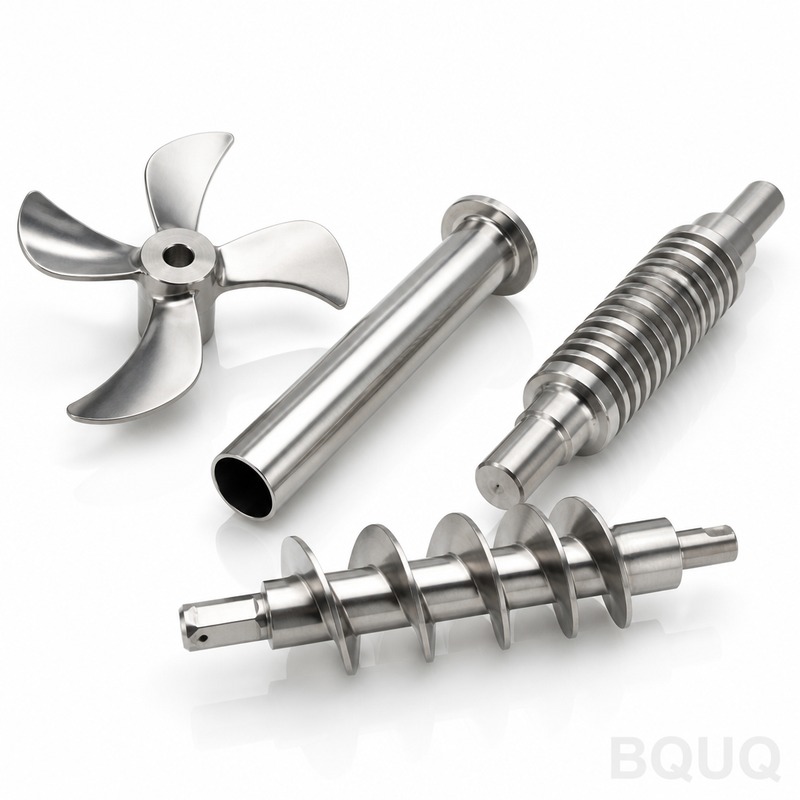
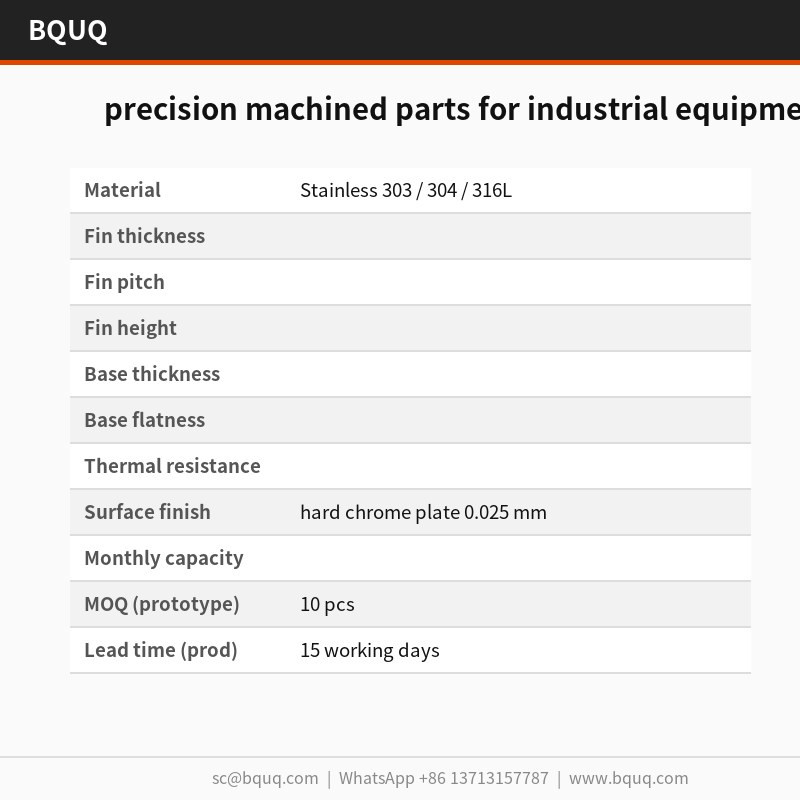
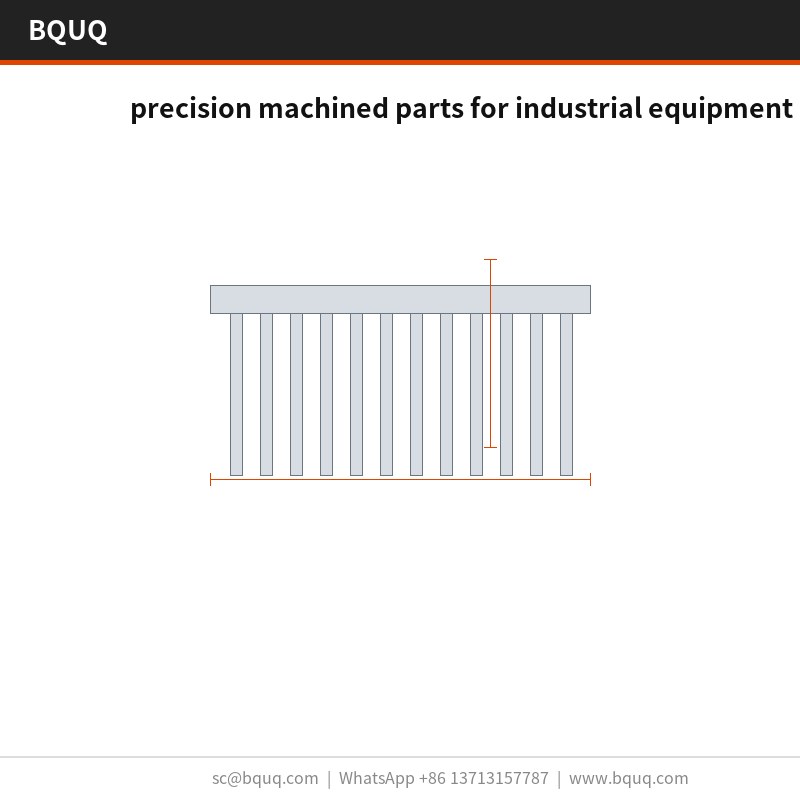
工业设备精密加工零件采用不锈钢303/304/316L,标配硬铬镀层0.025 mm,平面度控制在0.05 mm以内,热阻在ΔT=60 K下标定。月产能达50万件,打样72小时,量产交期15个工作日。翅片厚0.2 mm、底板厚2.0 mm,孔位精度±0.05 mm,满足航空航天量产项目对散热与结构一致性的要求。
我们的 工业设备精密加工零件 使用 Stainless 303 / 304 / 316L,翅片厚 ,底板厚 ,平面度控制在 。在 ΔT = 60 K 下标定热阻 ,标准表面处理为 hard chrome plate 0.025 mm,月产能 ,服务 aerospace 方案。
设计思路与工艺
一次 行程即可成型整件 工业设备精密加工零件,零件成本不再随结构复杂度线性上升。模具精度 ,单件节拍 ,可支撑 产线。
冲压结构对抗批次波动的能力优于挤出:模具磨损首先表现为可测量的片距漂移,检测环节通过 就能发现,无需等到客户端。
同一 压力机系列可覆盖 至 翅厚,因此热设计优化只需改模,无需更换供应商。
每一次行程尺寸完全一致,因此整批遵循 孔位精度。这正是 aerospace 量产项目可复制的前提。
表面处理在成型之后完成,因此防腐层不会像机加工件那样在翅根处被切削破坏。
材料选择与表面处理
标准材料为 Stainless 303 / 304 / 316L,标配表面处理 hard chrome plate 0.025 mm。若服役环境存在 aerospace 工况腐蚀顾虑,我们建议走钝化路线;若导热优先于重量,则改用紫铜 C110,热性能提升的同时单件重量约翻倍。
可选公差等级
一般尺寸按 控制, 等关键特征单独管控。成型几何继承模具重复精度 ,孔位控制在 。更严等级需要增加一道冲压工序,因此在开模前而非开模后决定更划算。
出货前检验
来料 Stainless 303 / 304 / 316L 在投产前检测厚度与硬度;成型后由 按图纸复核 与 。
抽样标准为关键尺寸 AQL 0.65、一般尺寸 1.5,每件首件套 measurement 由 执行。超出 会触发整批全检。
平面度在大理石平台上而非铸铁平台上测量,因为 Ø2 mm to Ø500 mm 尺寸下的 在未研磨的平板上读数会失真,报告中两种读数都会记录。
延伸阅读:弹簧喷丸强化:疲劳寿命提升与工艺规范。
成型后我们检查 翅尖的毛刺与开裂——冲压可能在未改变任何图纸尺寸的情况下撕裂翅根。毛刺限值按零件单独设定。
应用场景
aerospace 项目正是这种结构存在的理由。当机箱无法增高时,翅片密度是唯一手段;而 片距配 料厚,已是铝材冲压的实用上限。
另请参阅:如何检验冲压件:精密制造中的关键尺寸与质量检查。
在 aerospace 应用中,底板通常同时作为安装界面。 板厚配 平面度,为 aerospace 导热垫提供稳定贴合面。
aerospace 设计通常采用 2.0 m/s 强制风冷路径。 下 的表现意味着 aerospace 可在低于噪声限值的前提下达到目标。
了解更多关于 BQUQ CNC加工输送机滚筒零件 – 精密跳动度≤0.02mm 的内容。
aerospace 打样阶段 72 小时 覆盖图纸评审与首件; 能力确认后,量产交期为 15 个工作日。
技术规格
| 参数 | 规格 / 范围 |
|---|
| 材料 | Stainless 303 / 304 / 316L |
| 表面处理 | hard chrome plate 0.025 mm |
| 尺寸范围 | Ø2 mm to Ø500 mm |
| 起订量(打样) | 10 pcs |
| 起订量(量产) | 1000 件 |
| 交期(打样) | 72 小时 |
| 交期(量产) | 15 个工作日 |
FAQ:下单前常见问题
每批产品如何验证质量?
每批使用 检验并随货附上报告,依据 复核 、、 与孔位。从卷材到纸箱的批次追溯记录保存 10 年。
相关技术资料:CNC加工与熔模铸造:金属零件如何选择。
工业设备精密加工零件 可以做喷粉或电镀吗?
可以。标准方案是 hard chrome plate 0.025 mm。RAL 9005 喷粉会让底板增厚约 0.1 mm;锌镍合金更适合接地需求。需注意任何附加涂层都位于 Stainless 303 / 304 / 316L 与气流之间,因此翅根位置不做涂层。
推荐阅读:BQUQ CNC加工钛合金医疗器械零件。
安装面的平面度是多少?
在 条件下测得 。这个数值对 aerospace 尤为关键,因为导热垫需要均匀贴合。若装配要求更高,请提前说明,我们可增加精磨工序。
可以不带表面处理交货吗?
可以,我们按冲压原态交货给自行后处理的客户。风险在于 翅片可能产生搬运压痕,因此这类产品我们会在 中加隔纸。
可与 银及银包覆触点:冲压实现开关可靠性 对比查看。
工业设备精密加工零件 有多种尺寸吗?
产品系列覆盖 Ø2 mm to Ø500 mm,单件重量从 。底板为冲压成型,新增尺寸只需更换模芯而非新增产线,开发周期通常 2 周而非 8 周。
生产与交付
东莞工厂直供:卷材、成型、表面处理与检验在同一厂区内完成,因此 平面度在打包前即可验证。
工厂通过 ISO9001 认证,可随 提供 RoHS 与 REACH 文件;如需第三方 SGS 验货,可在封柜前安排。
质检人员就在压力机旁而非独立房间。 或 出现异常时在模具端就停机,而不是等到终检。
延伸阅读:BQUQ冲压黄铜电气端子触点系列。
获取报价: sc@bquq.com | WhatsApp +86 13713157787 | 中国东莞
产品图集
另请参阅:黑色阳极氧化散热器:为什么颜色能提升散热性能。
关键规格与选型对照
Spec comparison
| Parameter | Value / Range |
|---|
| Material | Stainless 303 / 304 / 316L |
| Tolerance | 一般尺寸±0.1 mm,关键特征±0.05 mm,孔位±0.05 mm |
| Lead time | 打样72小时,量产15个工作日 |
| MOQ | 1000件 |
| Capacity | 月产能500,000件 |
Selection / comparison
| Option | Best for | Trade-off |
|---|
| Stainless 303 / 304 / 316L + 硬铬镀层0.025 mm | 一般工业设备散热与结构件 | 防腐与耐磨平衡,成本适中 |
| 钝化处理 | 航空航天腐蚀工况 | 防腐提升,但耐磨性低于硬铬 |
| 紫铜 C110 | 导热优先于重量 | 热性能提升,单件重量约翻倍 |
| 翅片厚0.2 mm、片距2.0 mm | 机箱高度受限的高密度散热 | 风阻增大,需2.0 m/s强制风冷 |
| 底板厚2.0 mm、平面度0.05 mm | 安装界面与导热垫贴合 | 增加重量,但提供稳定贴合面 |
Process / inspection
| Stage | Control | Record |
|---|
| 来料 | 检测不锈钢303/304/316L厚度与硬度 | 来料检验报告 |
| 成型 | 模具精度±0.02 mm,单件节拍30秒 | 首件尺寸报告 |
| 抽样 | 关键尺寸AQL 0.65,一般尺寸AQL 1.5 | 抽样检验记录 |
| 平面度 | 大理石平台测量,记录两种读数 | 平面度检测报告 |
| 出货前 | 检查翅尖毛刺与开裂,毛刺限值按零件设定 | 出货检验报告 |
常见问题解答
工业设备精密加工零件的标准材料是什么?
标准材料为不锈钢303、304、316L,标配硬铬镀层0.025 mm。若服役环境存在腐蚀顾虑,建议采用钝化处理;若导热优先于重量,可选用紫铜C110,热性能提升但单件重量约翻倍。
翅片厚度和底板厚度分别是多少?
翅片厚0.2 mm,底板厚2.0 mm。同一压力机系列可覆盖0.1 mm至0.3 mm翅厚,热设计优化只需改模,无需更换供应商。
了解更多关于 与中国工厂签订保密协议:哪些条款可执行 的内容。
平面度控制在什么范围?如何测量?
平面度控制在0.05 mm以内。在大理石平台上测量,而非铸铁平台,因为Ø2 mm至Ø500 mm尺寸下未研磨平板的读数会失真,报告中两种读数都会记录。
热阻标定条件是什么?
在ΔT = 60 K下标定热阻。标准表面处理为硬铬镀层0.025 mm,月产能500,000件,服务航空航天方案。
相关技术资料:BQUQ CNC加工液压阀块精密制造商。
打样和量产交期分别是多久?
打样阶段72小时覆盖图纸评审与首件;能力确认后,量产交期为15个工作日。
推荐阅读:定制冲压锯齿形散热器。
出货前检验采用什么抽样标准?
关键尺寸AQL 0.65,一般尺寸AQL 1.5。每件首件套measurement由质检执行,超出公差会触发整批全检。
可与 定制CNC加工航空支架 对比查看。
航空航天应用对散热和安装有什么要求?
航空航天项目要求高翅片密度,片距2.0 mm配料厚0.2 mm已是铝材冲压实用上限。底板通常作为安装界面,板厚2.0 mm配平面度0.05 mm,为导热垫提供稳定贴合面,并采用2.0 m/s强制风冷路径。
相关阅读